BCN3D PP GF30 NOIR 2,85/700gr
Impossible de charger la disponibilité du service de retrait
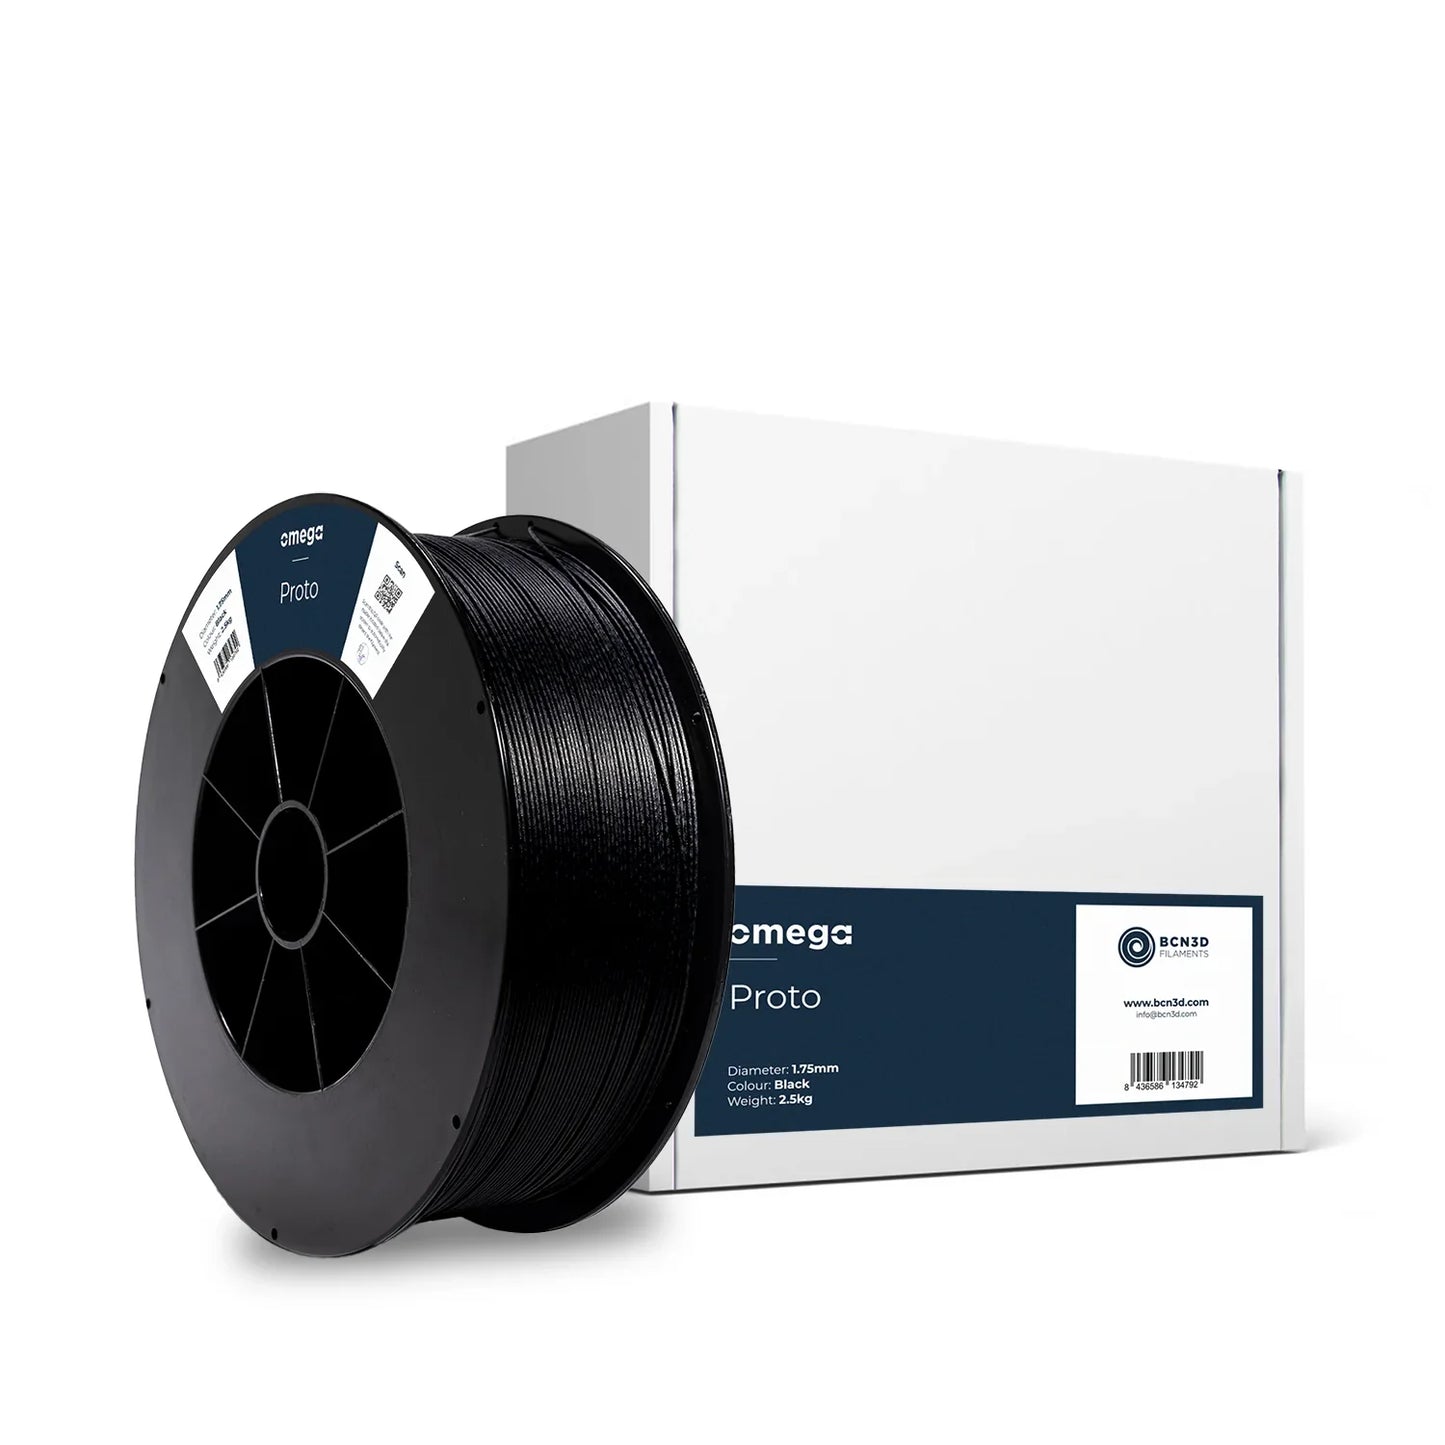
BCN3D Omega Proto
Filament technique pour prototypage fonctionnel
Omega Proto est un filament technique développé pour la réalisation de prototypes fonctionnels, de composants pour applications industrielles et de pièces destinées à des vérifications dimensionnelles, mécaniques et d’assemblage. Le matériau combine une bonne robustesse, une bonne durabilité, une résistance chimique et une grande qualité de surface, offrant un équilibre efficace entre performance, facilité d’impression et possibilités de post-traitement.
Par rapport aux matériaux de prototypage les plus courants, Omega Proto est conçu pour offrir des performances supérieures au PLA en termes de résistance, une plus grande simplicité d’utilisation que l’ABS et un fini de surface plus soigné que le PETG. L’adhérence entre les couches contribue en outre à obtenir des composants plus uniformes et structurellement fiables.
La formulation est principalement basée sur un copolyester et du polyéthylène téréphtalate, avec des additifs fonctionnels. Le produit est exclusivement destiné à être utilisé avec l’imprimante BCN3D Omega I60 et avec la buse dédiée Omega Hotend Tip 0.4 HR.
Les performances finales dépendent de la géométrie, de l’orientation d’impression, des paramètres de processus, des conditions environnementales et du post-traitement. Pour les applications critiques ou soumises à la responsabilité du fait des produits, des tests et une validation par l’utilisateur sont recommandés.
Avantages principaux
- Matériau indiqué pour le prototypage fonctionnel et la production de petites séries.
- Bonne robustesse et durabilité pour les composants destinés à des conditions d’utilisation courantes.
- Résistance chimique adaptée à de nombreuses applications techniques.
- Qualité et uniformité de surface élevées, avec un aspect mat.
- Bonne adhérence entre les couches et liaisons intercouches fiables.
- Plus simple à gérer que l’ABS dans les applications compatibles.
- Adapté à l’usinage et aux finitions après impression.
- Format professionnel de 2,5 kg, conçu pour réduire le remplacement des bobines lors des cycles de travail.
- Compatibilité optimisée avec l’écosystème BCN3D Omega I60.
Spécifications techniques
| Caractéristique | Spécification |
|---|---|
| Produit | BCN3D Omega Proto |
| Typologie | Filament technique pour impression 3D FFF/FDM |
| Application principale | Prototypage fonctionnel |
| Imprimante compatible | BCN3D Omega I60 |
| Buse compatible | Omega Hotend Tip 0.4 HR |
| Diamètre nominal | 1,75 mm |
| Poids net du filament | 2,1 kg |
| Forme physique | Filament solide |
| Aspect | Filament mat |
| Couleur | Noir |
| Odeur | Aucune odeur apparente |
| Densité relative | 1,23–1,27 g/cm³ |
| Solubilité dans l’eau | Insoluble |
| Base polymère | Copolyester, plus de 70 % en poids |
| Polyéthylène téréphtalate (PET) | Plus de 25 % en poids |
| Dianhydride pyromellitique | Plus de 0,5 % en poids |
| Additifs | Moins de 1 % en poids |
| Qualité de surface | Fini mat et uniforme |
| Adhérence entre les couches | Élevée, selon la fiche du fabricant |
| Robustesse | Adaptée aux composants et prototypes fonctionnels |
| Durabilité | Adaptée aux applications industrielles courantes |
| Résistance chimique | Bonne, en fonction de l’agent chimique et des conditions d’utilisation |
| Usinabilité | Imprimable, usinable et pouvant être fini |
| Point de fusion | Non disponible dans la fiche de données de sécurité |
| Température de décomposition | Non disponible |
| Point d’éclair | Non disponible |
| Température d’auto-inflammation | Non disponible |
| Pression de vapeur | Non déterminée |
| Densité de vapeur | Non déterminée |
| Valeur pH | Non applicable |
| Biodégradabilité | Non prévue |
| Réactivité dans des conditions normales | Aucune réaction prévue |
| Stabilité | Stable s’il est conservé dans les conditions recommandées |
| Réactions dangereuses | Non prévues dans des conditions normales |
| Produits de décomposition | Aldéhydes et acides organiques ; la combustion peut générer du monoxyde et du dioxyde de carbone ainsi que des oxydes de soufre |
| Accessoire d’adhérence conseillé | Magigoo, inclus dans l’emballage de l’imprimante selon la configuration indiquée |
| Compatibilité | Uniquement BCN3D Omega I60 |
Note sur les spécifications
La fiche de données de sécurité fournie par BCN3D ne contient pas de valeurs concernant la température d’impression, la température du plateau, la vitesse, le séchage ou d’autres paramètres de processus. Pour éviter de présenter des données non vérifiées comme des valeurs officielles, ces paramètres doivent être consultés dans la fiche technique du produit ou dans le profil d’impression BCN3D le plus récent.
Applications conseillées
Omega Proto est indiqué pour :
- Les prototypes fonctionnels.
- Les composants pour équipements à faible charge.
- Les gabarits d’alignement.
- Les dispositifs de fixation de base.
- Les indicateurs et masques de contrôle.
- Les pièces pour le positionnement et l’assemblage.
- Les structures et composants généraux d’assemblage.
- Les modèles techniques destinés à la vérification dimensionnelle ou ergonomique.
- Les composants à usiner ou à finir après impression.
- Les petites séries et validations préliminaires de produit.
Ne pas utiliser ce matériau pour des dispositifs médicaux, des composants de sécurité, des pièces structurelles critiques ou des applications soumises à des réglementations spécifiques sans une validation technique et réglementaire préalable.
Informations de sécurité
La fiche de données de sécurité BCN3D indique que le produit présente un faible risque lors d’une manipulation industrielle ou commerciale normale, mais signale des risques spécifiques lors de l’impression, du traitement et de la manipulation du matériau fondu. La date de révision du document est le 20 septembre 2023.
| Domaine | Informations de sécurité |
|---|---|
| Avertissement | Danger |
| Risque thermique | Le polymère fondu peut provoquer des brûlures thermiques graves |
| Risque pour la peau | Peut provoquer une réaction allergique cutanée ; le matériau chaud ne doit pas être retiré de la peau ou des vêtements contaminés |
| Risque pour les yeux | Peut provoquer une irritation oculaire grave ; le matériau fondu peut causer des brûlures |
| Risque par inhalation | Peut provoquer des symptômes allergiques ou asthmatiques et des difficultés respiratoires en cas d'inhalation |
| Poussières | La transformation peut générer des poussières ; éviter de les respirer |
| Poussières combustibles | En présence de particules fines, des concentrations de poussière combustible peuvent se former ; les nuages de poussière peuvent présenter un risque d'explosion |
| Ventilation | Utiliser une ventilation générale adéquate et, si possible, une aspiration localisée aux points de formation de poussières |
| Pendant le séchage | Prévoir une aspiration adéquate |
| Protection des yeux | Porter des lunettes de sécurité avec protections latérales ou une visière/des lunettes étanches selon l'activité |
| Protection des mains | Utiliser des gants de protection, surtout lors du retrait des pièces et des interventions sur l'hotend |
| Protection du corps | Utiliser des vêtements de protection adaptés et non perméables lors des opérations à risque |
| Protection respiratoire | En présence de poussière, utiliser un respirateur avec filtre anti-poussière sélectionné par un personnel compétent |
| Limites OSHA pour PNOC | 15 mg/m³ pour la poussière totale ; 5 mg/m³ pour la fraction respirable |
| Valeurs ACGIH pour PNOC | 10 mg/m³ pour les particules inhalables ; 3 mg/m³ pour les particules respirables |
| Contact avec la peau | Laver abondamment à l'eau et au savon |
| Contact avec matériau chaud | Refroidir rapidement la zone avec de l'eau froide ; ne pas essayer de détacher le polymère chaud |
| Contact avec les yeux | Rincer immédiatement à l'eau pendant au moins 15 minutes, même sous les paupières, et consulter un médecin |
| Inhalation | Amener la personne à l'air frais, la maintenir au calme et consulter un médecin |
| Ingestion | Boire de l'eau par mesure de précaution ; ne pas faire vomir sans avis médical |
| Incendie | Moyens appropriés : dioxyde de carbone, eau pulvérisée et sable |
| Incendie : moyen déconseillé | Ne pas utiliser de jet d'eau haute pression |
| Produits de combustion | Monoxyde de carbone, dioxyde de carbone et oxydes de soufre |
| Déversements | Éviter la poussière et le contact avec la peau et les yeux ; supprimer toute source d'ignition |
| Nettoyage du matériau | Ramasser rapidement à l'aide d'une pelle, d'un aspirateur ou d'outils adaptés et placer dans des conteneurs appropriés |
| Environnement | Ne pas rejeter dans les égouts, les eaux de surface ou le sol |
| Stockage | Conserver dans un conteneur fermé, à l'abri de l'humidité et des impuretés |
| Transport | Non réglementé pour le transport routier, maritime et aérien selon la fiche disponible |
| Élimination | Éliminer les résidus, les bobines et les emballages conformément aux réglementations locales, régionales et nationales |
| Réutilisation des emballages | Ne pas réutiliser les conteneurs vides |
Les informations de sécurité sont tirées de la fiche de données de sécurité (FDS) du produit. La fiche précise également que l'évaluation des conditions d'utilisation et la conformité aux réglementations applicables restent sous la responsabilité de l'utilisateur.
Stockage et manipulation
Pour préserver la qualité du matériau :
- Conserver la bobine dans son conteneur fermé.
- Protéger le filament de l'humidité, des contaminants et des impuretés.
- Éviter la formation de poussière lors de la découpe, du ponçage ou d'autres opérations.
- Maintenir l'espace de travail propre et dégagé pour prévenir les risques de trébuchement et l'accumulation de matériau.
- Utiliser une aspiration localisée lors des opérations générant des particules.
- Ne pas toucher la buse, le plateau ou le polymère extrudé pendant ou immédiatement après l'impression.
- Lors de la maintenance, attendre que les pièces chaudes atteignent une température sûre et utiliser des équipements de protection appropriés.
Contenu de la boîte
- 1 bobine de filament BCN3D Omega Proto de 2,1 kg.
- Diamètre du filament : 1,75 mm.
- Compatibilité : exclusivement BCN3D Omega I60.
Documentation
Pour consulter la documentation officielle, y compris les fiches techniques et de sécurité, visitez la page dédiée de BCN3D :
Télécharger les fiches de sécurité et techniques
Avis de non-responsabilité technique
Les données mécaniques, thermiques, chimiques et de processus peuvent varier en fonction des paramètres d'impression, de l'orientation de la pièce, de sa géométrie, de l'environnement et des conditions d'utilisation. Les informations fournies ici sont destinées à la description commerciale et technique du produit et ne remplacent pas la fiche de données de sécurité officielle, la fiche technique du fabricant ou une évaluation de l'adéquation pour des applications réglementées ou critiques.
Expédition et Garantie
Tous les produits disponibles en stock seront livrés dans un délai moyen de 24/48 heures.
Garantie Italie avec support de conseil dédié, contactez-nous !
Partager

-
Livraison gratuite, retour sous 14 jours*.
InformationExpédition express gratuite pour les commandes supérieures à 499€.
*Pour les termes et conditions de retour, consultez notre politique de retours et remboursements.
-
Souhaitez-vous acheter plus de produits ?
Contactez-nousContactez-nous pour demander un devis, des réductions sur les quantités !
-
Êtes-vous un professionnel ou une entreprise ?
Contactez-nousVous pouvez nous demander la facture pour vos achats ! Tous les prix de nos produits incluent déjà la TVA.
-
Avez-vous la carte du professeur ?
Contactez-nousProcédez au paiement et sélectionnez comme méthode de paiement "Carte du Professeur". Des questions ?