

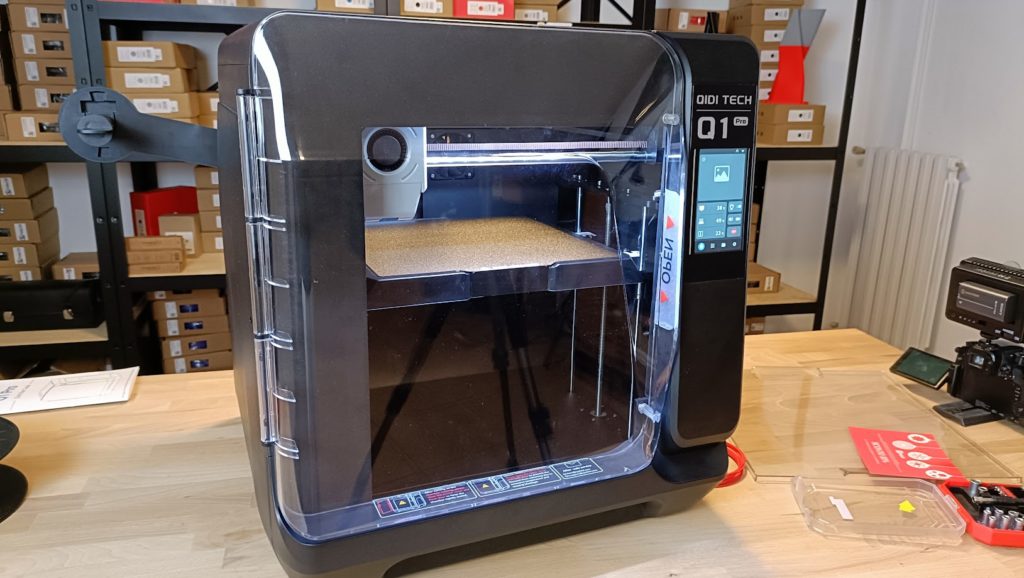
L'imprimante d'aujourd'hui est la toute nouvelle QIDI Q1 PRO. Je réussis enfin à publier une review quelques jours après la présentation officielle, et non pas après plusieurs mois. Je serai honnête : quand QIDI (que je remercie énormément pour l'unité envoyée) m'a proposé de tester une nouvelle imprimante 3D au format « petit », j'ai tout de suite dit non, une énième variante de la X SMART 3 déjà existante ne m'intéressait pas. C'était avant de lire les caractéristiques sur la fiche qu'ils m'ont envoyée, ce qui m'a fait dire : « curieux, ça vaut le coup d'essayer ». Au vu de ses spécifications, elle est vraiment à prendre en considération, on peut facilement la comparer à la Creality K1, la Flashforge 5M PRO et la Bambu Lab P1S. Ne me parlez pas de la Phrozen Arco, elle est sur un autre segment de marché 😉
Châssis/coque/structure
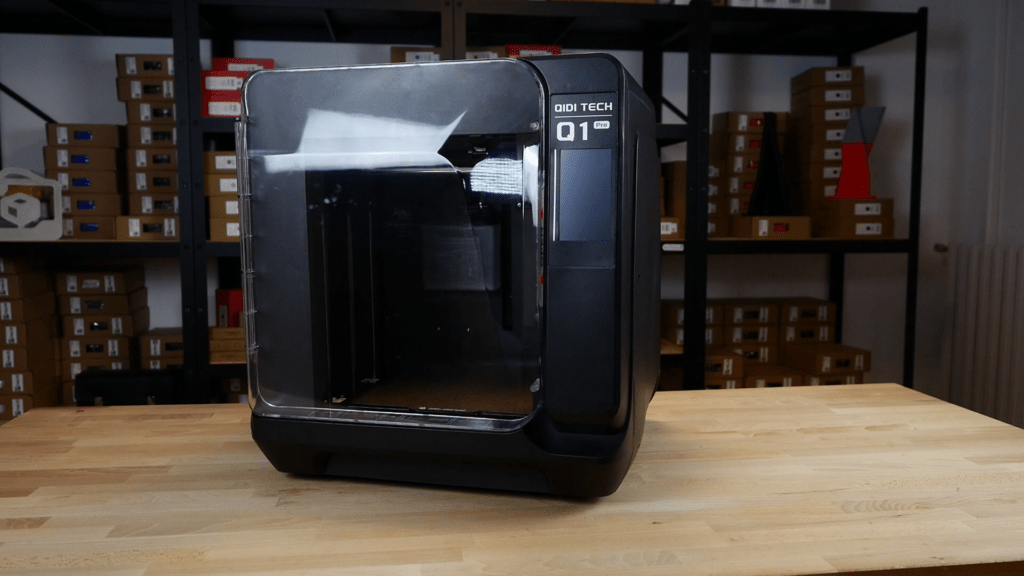
Une bonne partie de cette review pourrait aisément être calquée sur celle de la QIDI X PLUS 3 que j'ai réalisée fin 2023 ; jetez-y un œil, vous verrez de nombreux points communs entre les deux machines. Comme d'habitude, une coque bien plastique qui dissimule un châssis métallique solide, pour un poids raisonnable d'environ 17 kg. Esthétiquement, nous sommes encore loin derrière la concurrence, mais cette fois-ci, QIDI a au moins essayé de créer des lignes plus convaincantes que les habituelles horribles boîtes en plastique. L'impression générale fait un peu « cheap », bien que ce ne soit pas totalement le cas dans les faits. L'encombrement est bien plus contenu, au prix d'une réduction logique du volume d'impression qui passe à 245 x 245 x 245 mm, parfaitement en ligne avec les produits concurrents.
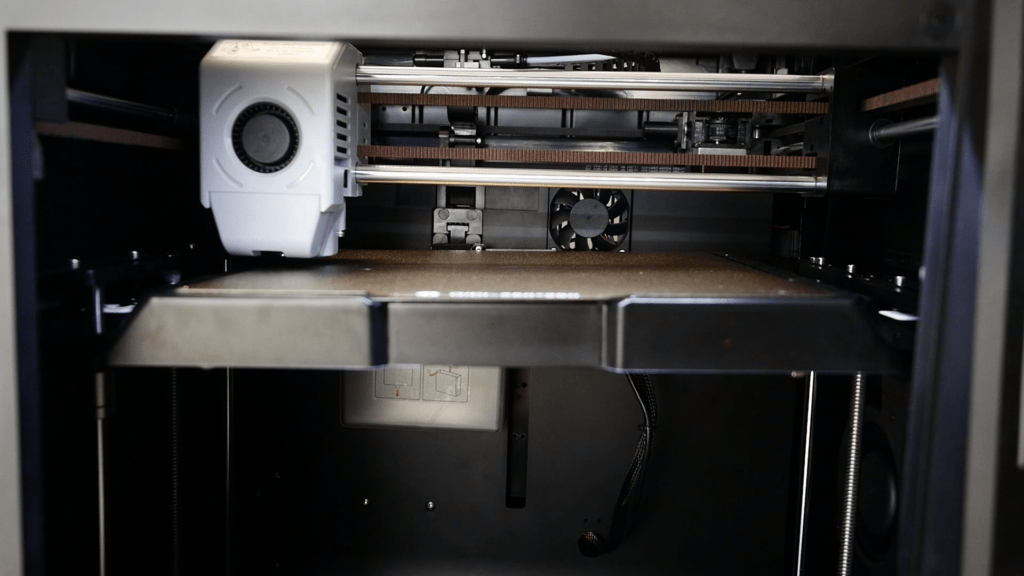
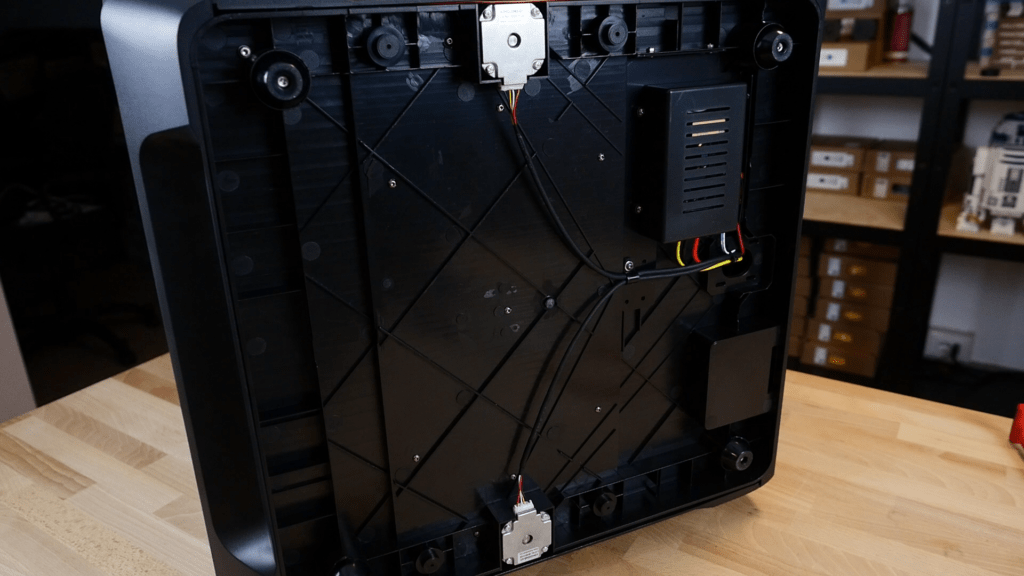
Le classique système CoreXY avec des tiges de 8 mm sur l'axe Y + roulements LM8UU et des tiges de 10 mm sur l'axe X (creuses) avec les omniprésentes douilles autolubrifiantes à inserts graphite ; les courroies ne sont plus des Gates, mais d'une marque chinoise que je ne connaissais pas. La fluidité de l'axe X est excellente par rapport à la K1 de Creality. La nouveauté intervient sur l'axe Z : on retrouve bien une double tige trapézoïdale pour le mouvement, mais au lieu d'un moteur unique avec une courroie de synchronisation, nous avons 2 moteurs séparés (avec 2 drivers moteur dédiés). Il n'y a pas de justification technique majeure à ce choix ; ils ont probablement réalisé qu'il était plus pénible d'aligner deux tiges avec une courroie que de laisser le réglage automatique via le firmware et le capteur de mise à niveau. Avant chaque impression, elle effectue automatiquement un nivellement des deux hauteurs pour remettre le plateau « à niveau ». Attention à NE PAS confondre cela avec le NIVELLEMENT et la génération du maillage (mesh) de compensation du plateau. Ce sont deux choses différentes.
Par rapport à la X PLUS 3, j'ai remarqué beaucoup moins de craquements dus à la dilatation thermique lors du chauffage/refroidissement de l'enceinte.
NOTE : support de bobine affreux et peu fonctionnel… un remake est urgent !
Plateau d'impression
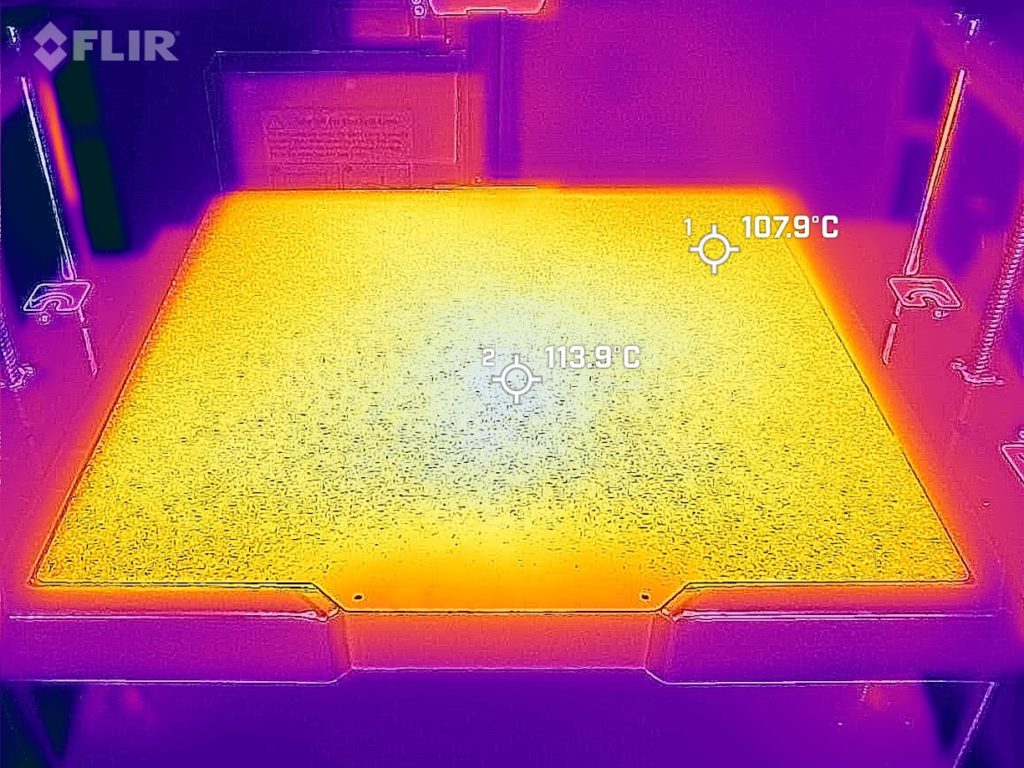
Comme dit précédemment, le plateau fait 245 x 245 mm et la fiche technique promet une température de 120 °C. Avec une caméra thermique et un pointeur laser, j'ai relevé environ 115 °C en réalité, atteints en moins de 10 minutes (il met environ 6 minutes pour arriver à 90 °C). Température bien uniforme, même sur les côtés, sans points particulièrement plus chauds que d'autres. Dans la Q1 PRO, nous trouvons un plateau chauffant en 24V alimenté par un bloc d'alimentation (PSU) d'environ 350W. Le tout est complété par le classique plateau magnétique « texturé » en PEI double face ; aucun autre type de surface n'est prévu, mais s'agissant d'un modèle magnétique, il n'est pas difficile d'en trouver des compatibles aux bonnes dimensions sur le marché.
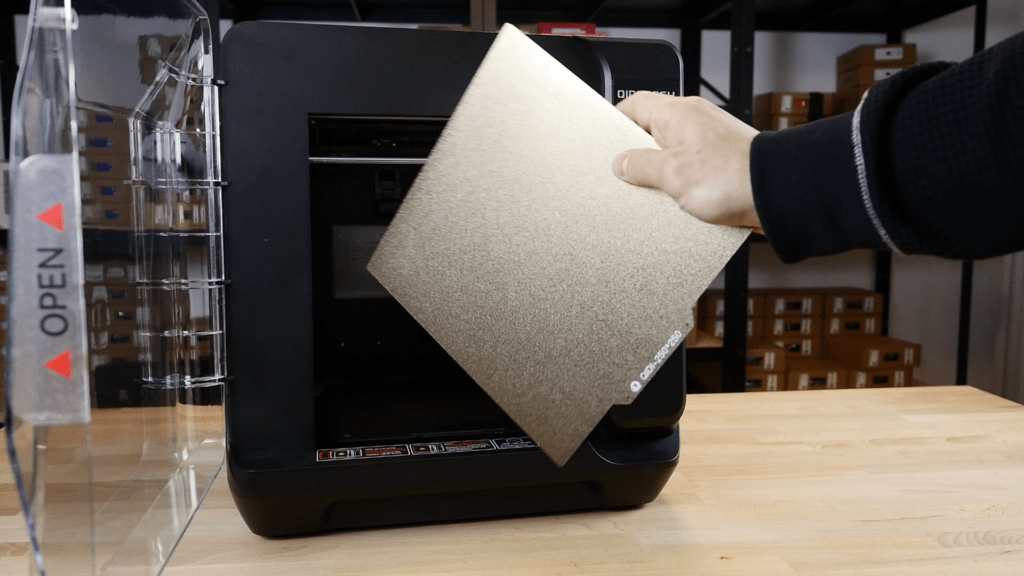
La nouveauté réside dans le nivellement du plateau : plus que d'une nouveauté, on parle ici de redondance ou de « facilité d'utilisation » ; l'ajout effectué n'était pas réellement nécessaire. En substance, l'imprimante se nivelle grâce à 2 types de capteurs :
- Celui de proximité, comme sur la X PLUS 3, qui s'occupe du nivellement réel et de l'acquisition de la matrice de points du plateau (utilise KAMP comme plugin).
- 3 cellules de charge placées sous le plateau : tout comme sur les Creality K1 et Bambu Lab, mais contrairement à ces dernières, elles ne servent pas à niveler le plateau mais servent uniquement à calculer le Z-offset. Avec le seul capteur de proximité ou un palpeur classique comme sur la X MAX 3, chaque fois qu'on intervient sur la buse (nozzle), il faut toujours régler à nouveau le Z-offset de la première couche. Avec les cellules de charge, ce n'est plus nécessaire car l'imprimante calibre cette hauteur à chaque impression en touchant simplement le plateau au centre.
- Il existe une routine de calibration « à l'ancienne » qui vous permet d'agir sur les 3 molettes des cellules de charge pour niveler le plateau avec une feuille de papier, afin d'obtenir une compensation minimale par le firmware pendant l'impression.
- Le résultat final du maillage de nivellement est bon, rien à signaler, même si ce n'est pas un plateau rectifié. Une déviation d'environ 0,3 mm dans mon cas entre le point le plus haut et le plus bas. Comme d'habitude, attention à refaire le maillage en fonction des températures élevées de l'enceinte/du plateau…
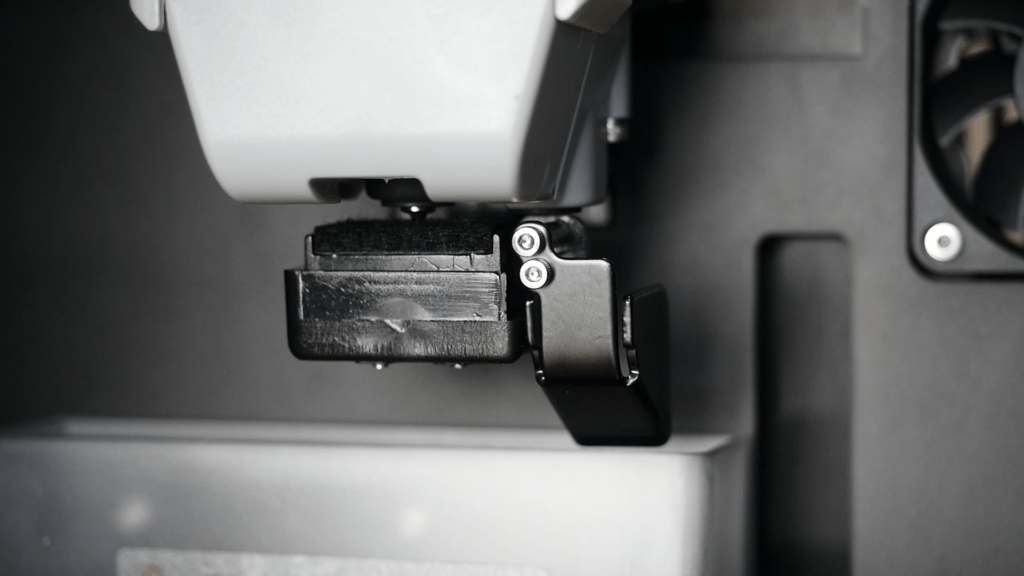
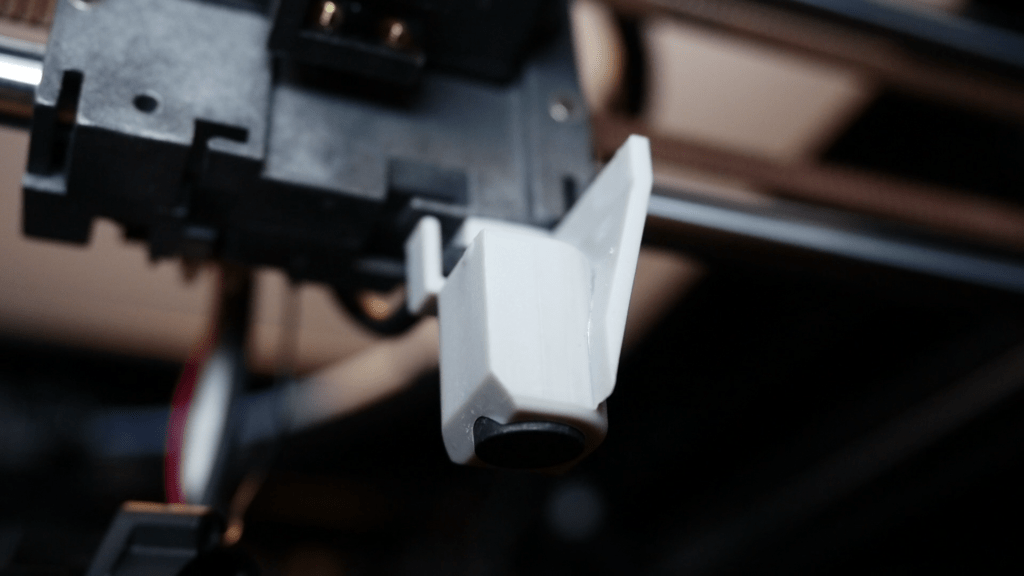
Étant donné qu'il y a une calibration par cellules de charge, pouvait-il manquer un système de nettoyage de buse ? Au début, je pensais que c'était un copier-coller de celui de Bambu Lab, mais en réalité, il s'est révélé profondément différent et tout aussi efficace. Dommage qu'il donne l'impression qu'il va se démonter à tout moment, mais tout est normal, il semble être résistant malgré le fait qu'il bouge et se plie énormément. Le mécanisme s'active quand le chariot arrive dans une position déterminée, le pousse vers l'extérieur avec un levier, puis toute la routine de nettoyage de la buse commence : préchauffage, extrusion, nettoyage sur un rouleau et nettoyage final de la buse sur un tampon en tissu synthétique (il y en a de rechange dans l'emballage). Je trouve cette solution beaucoup plus appropriée que celle adoptée par Creality K1 et Bambu qui consiste à nettoyer la buse en la frottant sur une zone du plateau (sur la K1 C, ils ont mis un tampon en silicone). Pour finir, un petit bac (pratique) pour récupérer les purges.
Je n'ai pas une sympathie particulière pour le capteur de proximité car il vous oblige à utiliser des plateaux d'impression qui soient effectivement détectés par le capteur (ferromagnétiques). Si vous essayez d'utiliser un plateau en verre, par exemple, la détection du plateau sera effectuée sur la base située en dessous (si elle arrive à la capter) et non sur la véritable surface en verre. Il aurait été agréable d'avoir la double possibilité d'effectuer un palpage complet avec les cellules de charge à la place du capteur de proximité ; en modifiant les fichiers de configuration, il serait possible d'essayer…
Extrudeurs et Hotend
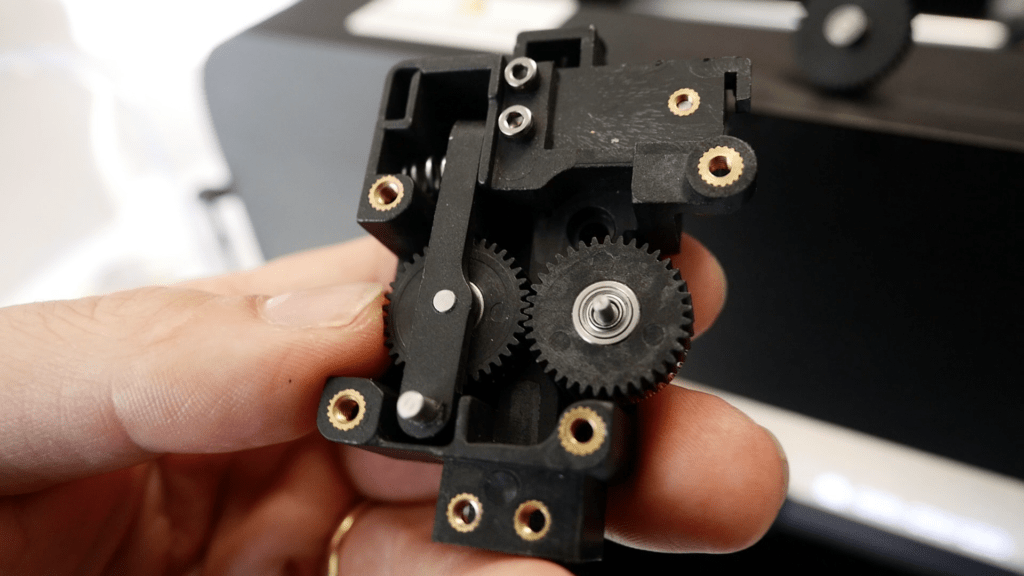
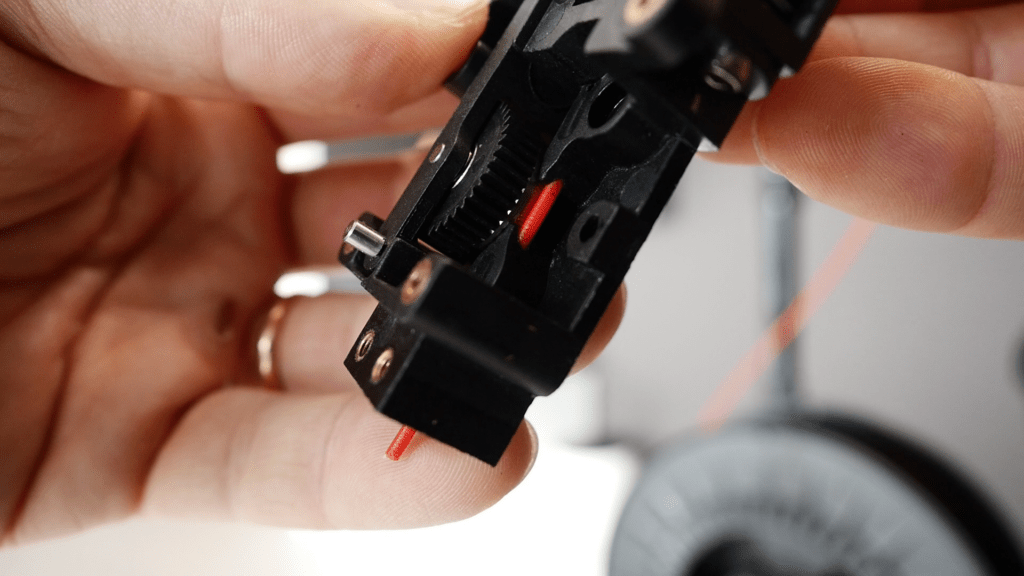
La partie concernant le feeder/extrudeur reste identique à celle de la X PLUS 3, double roue crantée « large » en acier, engrenages mixtes plastique/acier, ressort non réglable en précontrainte qui pousse l'une des deux roues crantées contre l'autre. La canalisation du filament est bien faite et se prête même à l'impression de filaments flexibles. Groupe d'extrusion très simple mais efficace, déjà testé comme il se doit à l'époque sur la X PLUS 3 avec d'excellents résultats. L'accessibilité pour la maintenance est également très bonne : avec deux vis, on a tout le feeder en main et on peut travailler tranquillement sur l'établi. Dommage que pour le hotend, il faille démonter tout le capot arrière (4 vis) pour débrancher les prises des ventilateurs et des capteurs.
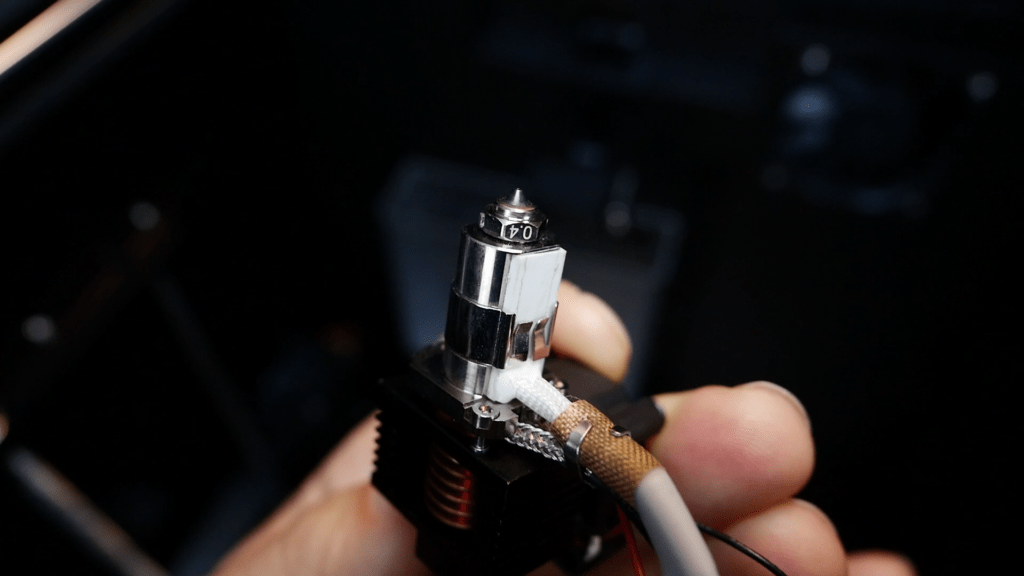
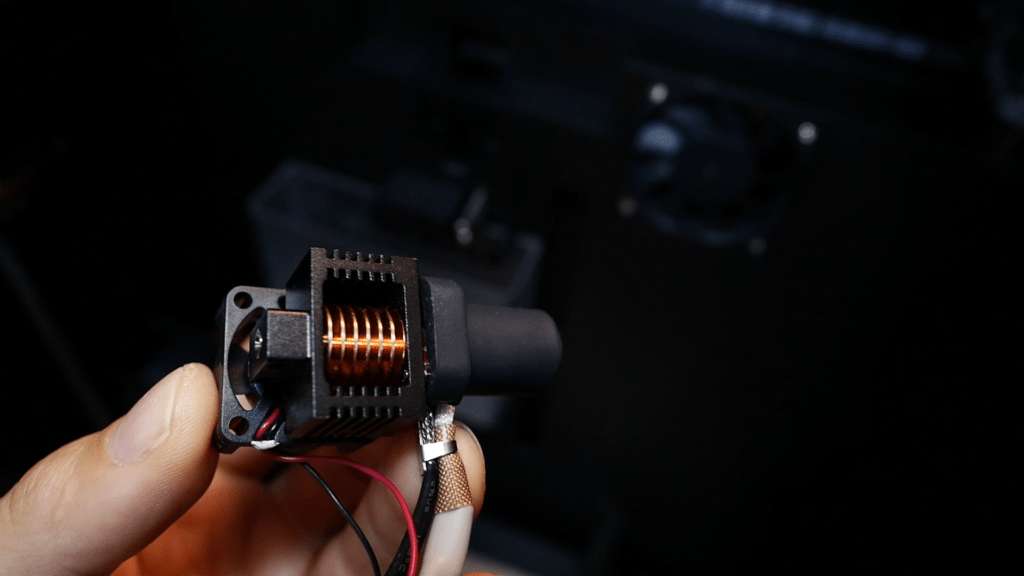
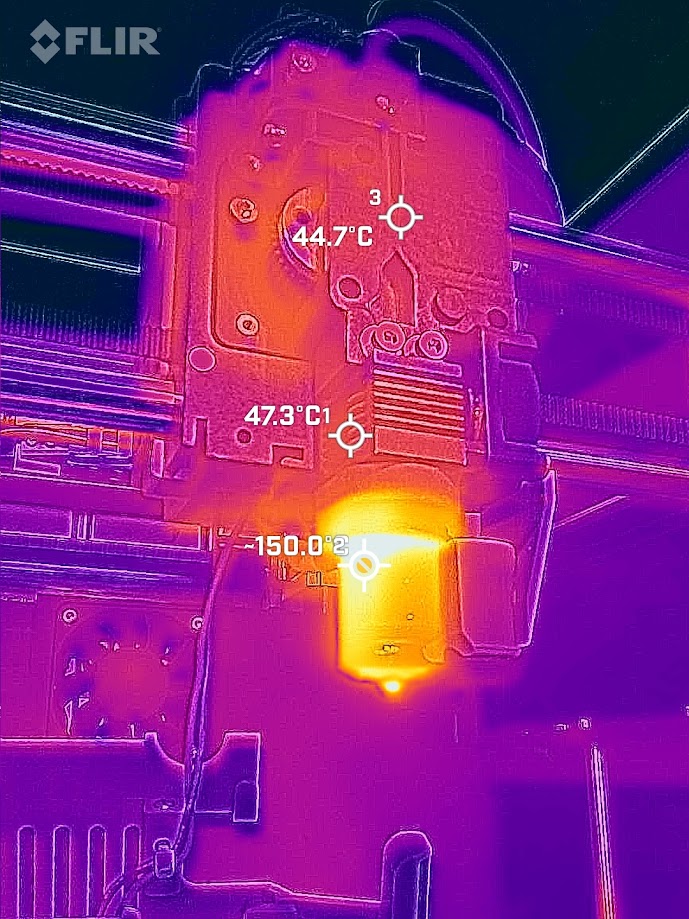
L’hotend est entièrement nouveau, plus long et avec une « melt zone » (zone de fusion) plus longue d'environ 5 mm. Le dissipateur change également, passant du bloc d'aluminium à ailettes à une enveloppe en aluminium contenant un radiateur en cuivre. On retrouve la gorge bimétallique cuivre/acier habituelle, tandis que les 3 goujons maintiennent la gorge fermement fixée au bloc de chauffe pour éviter qu'elle ne se casse lors du changement de buse. Cette dernière ressemble au modèle Volcano de E3D, mais elle est en réalité légèrement plus courte. Il s'agit d'un modèle « bimétallique » (lui aussi...) avec une partie externe en cuivre nickelé et seule la pointe en acier (il s'agit d'un insert). Ainsi, on combine les avantages de la conductivité thermique du cuivre avec la résistance à l'usure de l'acier. C’est parfait pour imprimer des matériaux chargés tout comme les classiques PLA et PETG. Température maximale de 350° effectivement atteinte, vraiment rapide à chauffer en partant de la température ambiante (0-280° en 1 minute pile).
NOTE : comme déjà mentionné à d'autres occasions, lorsque l'on travaille dans une chambre fermée et chauffée, il faut tenir compte des températures qui se développent au niveau de l'extrudeur. NE PAS imprimer de PLA ou de PETG avec une chambre fermée et chauffée, sous peine de voir la machine se bloquer rapidement !
NOTE 2 : le capot de protection est désormais magnétique et non plus clipsé. Je trouve cependant les aimants assez peu « puissants », mais je dois signaler que malgré les accélérations à 20K, il ne s'est jamais détaché.

Il y a ensuite deux nouveautés relatives au contrôle du filament, une très intelligente et une très intelligente potentiellement mais mal utilisée :
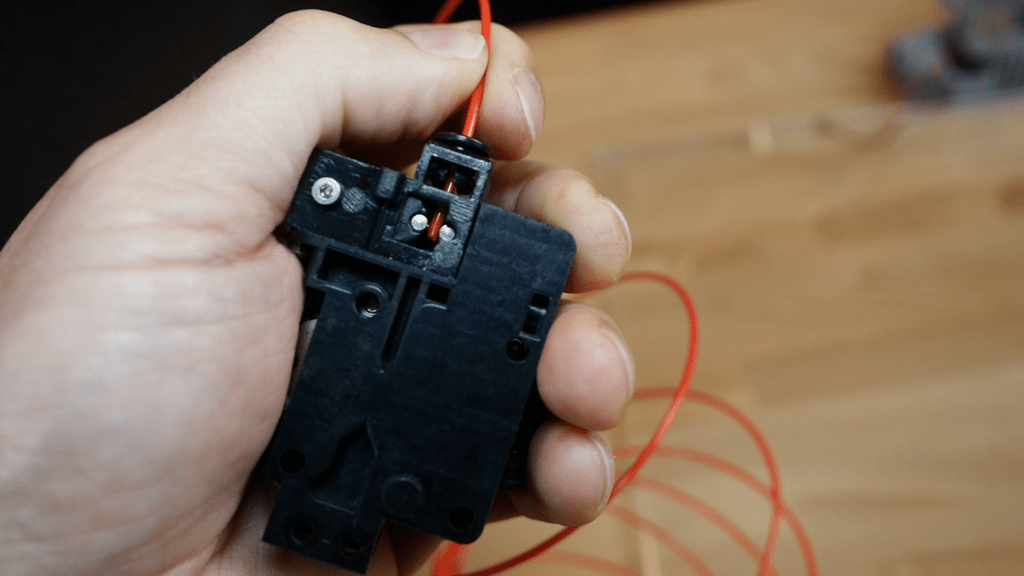
- Là où s'insère le filament, un nouveau capteur est apparu, de conception très simple mais efficace dans un seul cas : lorsque la bobine s'emmêle. Le capteur est composé d'une petite glissière montée sur un ressort qui ne se déplace que dans le cas où l'extrudeur tire le matériau mais que la bobine refuse de se dérouler. Plus il tire, plus la glissière se déplace, actionnant le capteur et mettant l'impression en pause. Vraiment simple mais efficace, il faudrait juste revoir un peu les temps d'actionnement qui, à mon avis, interviennent avec un léger retard. NB : ce capteur NE fonctionne PAS si le filament se bloque dans l'extrudeur ; ce n'est donc pas un encodeur rotatif détectant le défilement du fil.
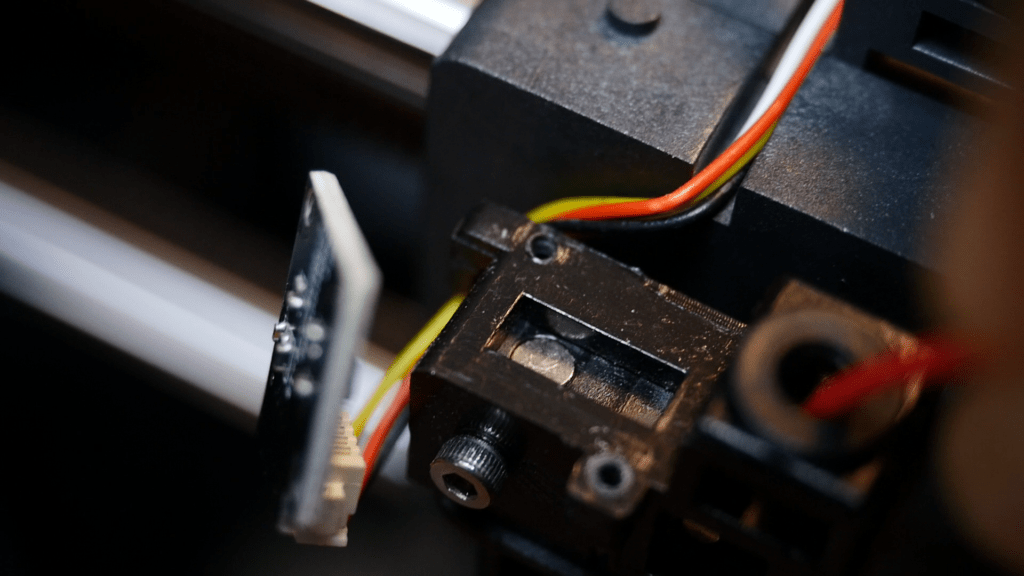
- Sur la tête d'extrusion, à l'entrée du filament, un petit circuit imprimé est apparu, qui n'est rien d'autre qu'un capteur de présence de filament. À première vue, il ressemble au capteur classique « présent/absent », mais en regardant mieux sa conception et en comparant les données saisies dans les paramètres de configuration de Klipper, j'ai découvert qu'il s'agit en réalité d'un capteur à effet Hall pour la mesure du diamètre du filament ! Dommage que Qidi m'ait confirmé par e-mail qu'il n'a pas été activé pour la mesure mais uniquement pour la présence du filament. J'ai cependant vérifié que le capteur fonctionne et qu'il serait possible de l'activer pour compenser la variation de flux en fonction du diamètre du filament. Seule remarque : les mesures du diamètre ne sont pas parfaites ; il existe des valeurs de calibration de référence, mais il est possible que chaque capteur doive être calibré finement à l'aide de tiges au diamètre étalonné. C'est probablement pour cela qu'ils ne l'ont pas activé avec cette fonctionnalité.
Électronique / Connectivité / Firmware
Je copie et colle la partie de la critique de la X PLUS 3 avec quelques modifications :
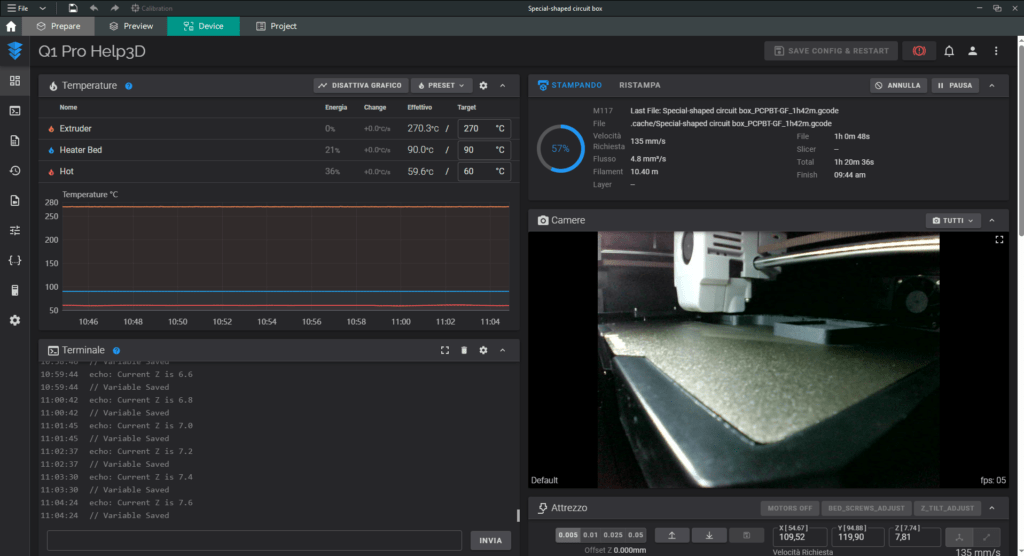
Il n'y a pas grand-chose à dire, la carte est une MKS avec un processeur Cortex-A53 64 bits tournant à 1,5 GHz avec 1 Go de mémoire RAM DDR3. Curieusement, contrairement aux MicroSD classiques, une mémoire de type eMMC (amovible) de 32 Go est utilisée. Le firmware qui gère le tout est le très célèbre Klipper, directement installé et géré par cette carte. Il se contrôle facilement depuis le réseau local via l'interface FLUIDD (une alternative à Mainsail). Tout est pratique et à portée de main, graphiques, rapports, fichiers de configuration : excellent pour les bidouilleurs ; pour les moins expérimentés, il faudrait au moins bloquer la partie relative aux réglages du firmware. Une application smartphone est également apparue pour le contrôle à distance, elle est en phase BETA et je ne l'ai pas encore testée. Pour ceux qui le souhaitent, elle est disponible sur ce lien.
NOTE : la Webcam est enfin arrivée ! Plus besoin de l'acheter séparément.
L'écran est toujours tactile de 4,3”, l'interface n'est pas très jolie mais toutes les fonctions dont l'utilisateur moyen a besoin sont présentes et facilement accessibles. Au niveau graphique, nous sommes quelques crans en dessous par rapport à la K1 ou la Bambu ; en réalité, j'ai découvert qu'ils n'utilisent même pas KlipperScreen, mais leur propre version qui communique en série avec Klipper, je ne comprends pas pourquoi… De plus, le chargement des aperçus est assez lent.
Pilotes TMC2209 pour l'axe Z et TMC2240 pour X et Y avec homing sans capteur (sensorless). Carte de gestion de l'hotend séparée qui communique via le protocole CAN-bus, dotée de sa propre MCU dédiée, intégrant à la fois le pilote TMC2209 de l'extrudeur et l'accéléromètre ADXL345 pour la détection des fréquences de résonance et le réglage de l'input shaping. Les ventilateurs et le capteur de présence de filament y sont également connectés.
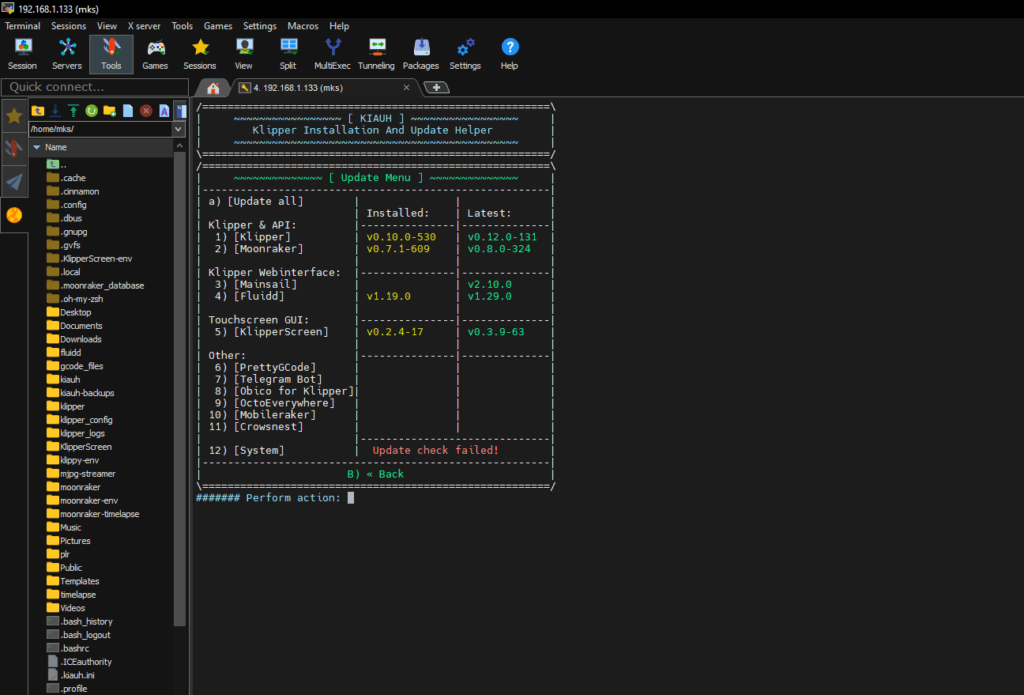
Connectivité WIFI (pourquoi ont-ils mis une clé USB ??), Ethernet absent même si la carte dispose de la prédisposition. Port USB externe disponible pour charger des fichiers depuis une clé. Comme indiqué précédemment, elle embarque une version de Klipper qui s'avère toutefois très ancienne, la version datant de 2022. Il en va de même pour l'interface Fluidd. Je continue de ne pas comprendre pourquoi ils ne veulent pas rester à jour avec les dernières versions de Klipper ; je peux comprendre d'avoir quelques mois de retard, mais pas des années ! Au-delà de cette « problématique », l'imprimante fonctionne tout aussi bien et c'est ce qui compte. Cependant, l'avoir mise à jour avec les dernières versions de sécurité et de fonctionnalités ne serait pas de refus…
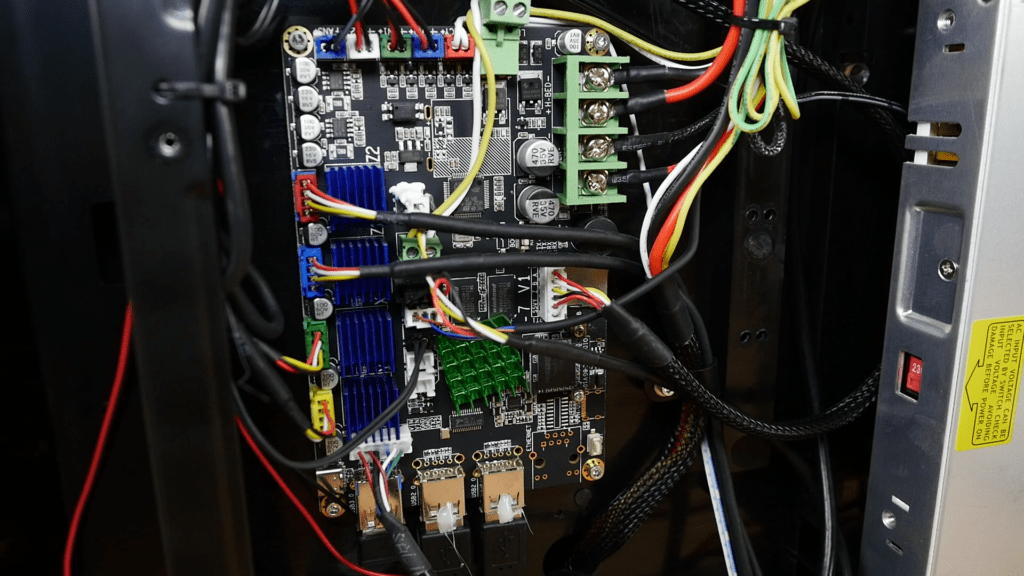
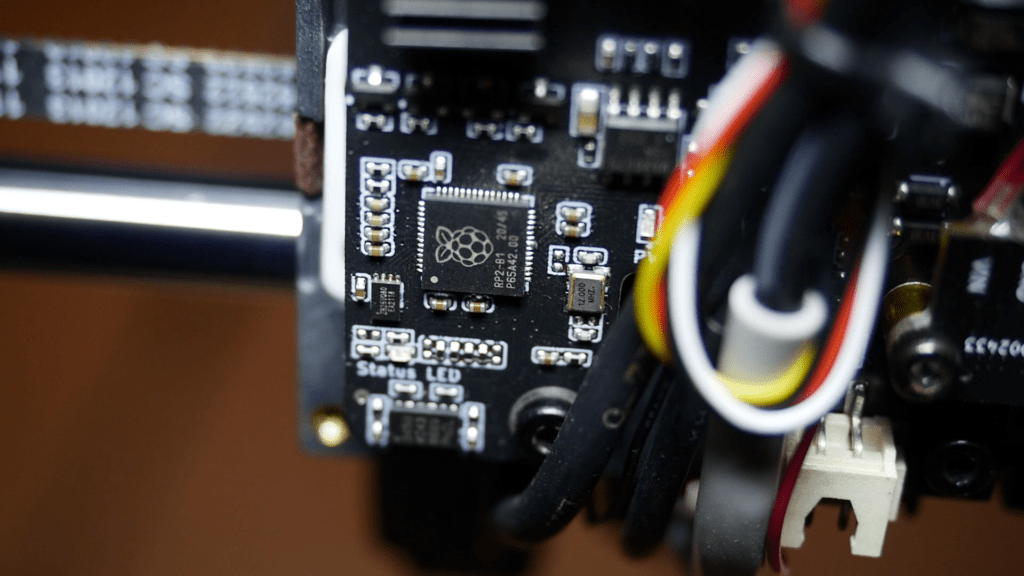
Pour les bidouilleurs, QIDI a eu la bonne idée de ne pas la verrouiller et de laisser la connexion SSH ouverte et libre pour faire ce que vous voulez (à vos risques et périls, bien entendu). Voici les identifiants :
- Nom d'utilisateur : root
- Mot de passe : makerbase
Pour exécuter des scripts non pas en tant que root mais en tant qu'utilisateur, QIDI a déjà créé ce qui suit :
- Nom d'utilisateur : mks
- Mot de passe : makerbase
Ils ont même laissé KIAUH installé 😀 !
Le tout est complété par une alimentation unique de 350W (ce n'est pas une MeanWell) qui sert à gérer le chauffage du plateau d'impression et toute l'électronique connectée (moteurs, hotend, cartes, ventilateurs, etc.). 300W supplémentaires sont en revanche absorbés par le ventilateur de chauffage de l'enceinte, qui est alimenté directement en 220V (avec un contrôleur dédié).
Comme logiciel de tranchage (slicer), ils fournissent Qidi Slicer qui est une version renommée de Prusa Slicer, mais les profils pour Orca Slicer sont déjà disponibles. L'imprimante se connecte directement au slicer et il est possible d'envoyer des fichiers à l'imprimante et de la contrôler sans avoir à ouvrir une page web.
L'enceinte chauffante
Le fer de lance de QIDI ; il est indéniable qu'avec des filaments techniques, elle apporte ses gros avantages. Ne vous attendez pas à des températures de four crématoire (elle n'est absolument pas isolée), mais elle maintient très dignement ses 60° (65° relevés par thermocouple). J'espérais qu'elle mettrait moins de temps à chauffer par rapport à la X PLUS 3 étant donné le volume d'impression réduit ; il faut environ 20 minutes pour passer de la température ambiante à 60° dans l'enceinte (avec le plateau à 90°). Pour tout le reste de l'impression, elle reste cependant bien constante et n'oscille absolument pas.
Si vous cherchez une imprimante uniquement pour imprimer du PLA et du PETG, je suis désolé de vous décevoir mais l'enceinte chauffante ne sert à rien, au contraire, cela aggrave la situation et finit par bloquer l'extrusion. Utilisez-la UNIQUEMENT pour les matériaux qui le nécessitent (PC, PCPBT, ASA, ABS, etc.). Le PLA et le PETG devraient même être imprimés sans couvercle et avec la porte ouverte !
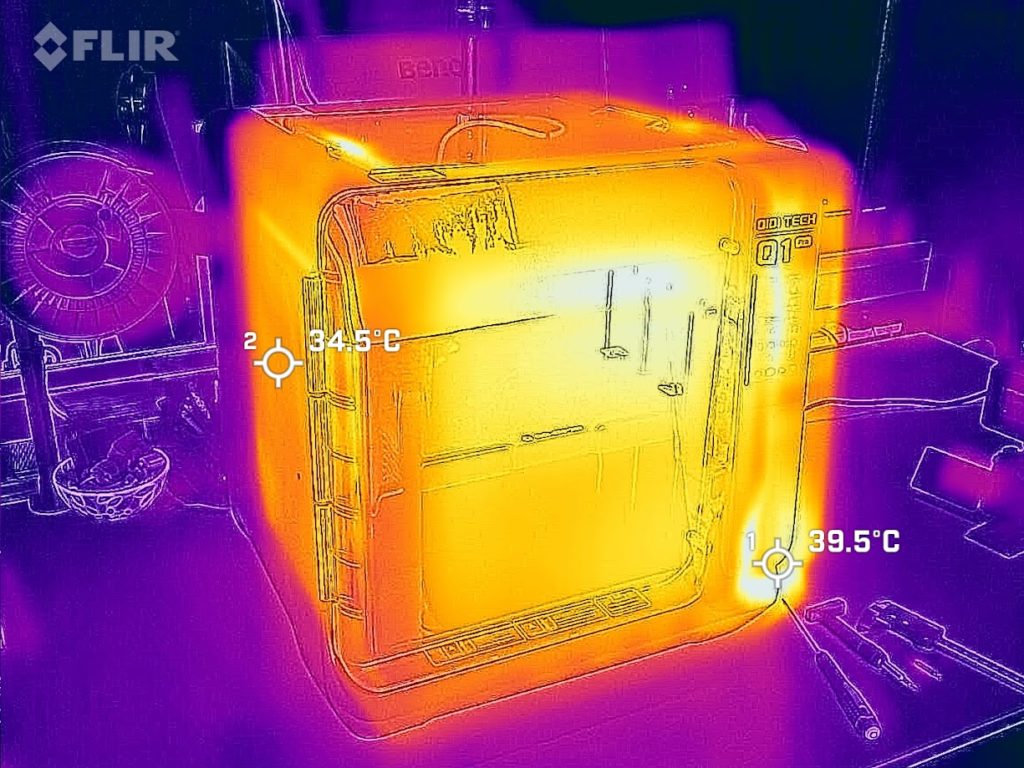
Il y a un ventilateur de régulation de température interne à l'enceinte qui expulse uniquement l'air. Aucun filtre HEPA/charbon actif n'est prévu, mais il est vraiment facile d'en appliquer un. Je me demande juste pourquoi le ventilateur ne repose pas directement sur la coque externe… avec son positionnement actuel, il rejette en réalité l'air chaud de l'enceinte en partie à l'intérieur du compartiment de l'électronique ! Je dois réaliser un petit canalisateur d'air qui achemine le flux directement vers la grille du capot arrière et, par la même occasion, j'y monterai un petit filtre.
Elle grince beaucoup moins que la X PLUS 3, un aspect que beaucoup ne regardent pas mais auquel je fais très attention. N'oubliez pas que la coque est entièrement en plastique et qu'il est tout à fait normal, lors des phases de chauffe/refroidissement, d'entendre les plastiques se mettre en place !
NOTE : le problème habituel du plateau magnétique subsiste. Enceinte chauffante ne veut pas dire ZÉRO warping ! N'oubliez pas que si la pièce adhère au plateau magnétique, elle finira par le soulever… l'enceinte chauffante ne limite pas ce phénomène ; pour l'éviter, il faut passer aux plateaux rigides. Dans ce cas, l'association est gagnante et définitive contre le warping de matériaux comme l'ABS ou le PC.
Performances, consommation et niveau sonore
Inutile de faire mille tests, toutes ces nouvelles imprimantes qui sortent vont assez vite et impriment très bien dès le départ. Les QIDI, en particulier, ne souffrent d'aucun problème de vibrations sur l'axe X comme la K1 de Creality ; la seule précaution est de garder TOUJOURS les barres de l'axe X bien propres car elles s'encrassent facilement après un peu d'utilisation. Surtout pour ceux qui impriment de l'ABS, de l'ASA ou d'autres matériaux chargés qui émettent d'abondantes particules ultrafines (UFP). Prenez l'habitude, et cela vaut pour TOUTES les imprimantes équipées de bagues autolubrifiantes, de bien nettoyer les barres de l'axe X avec de l'alcool. QIDI indique également de les lubrifier, mais personnellement je me limite à les nettoyer.
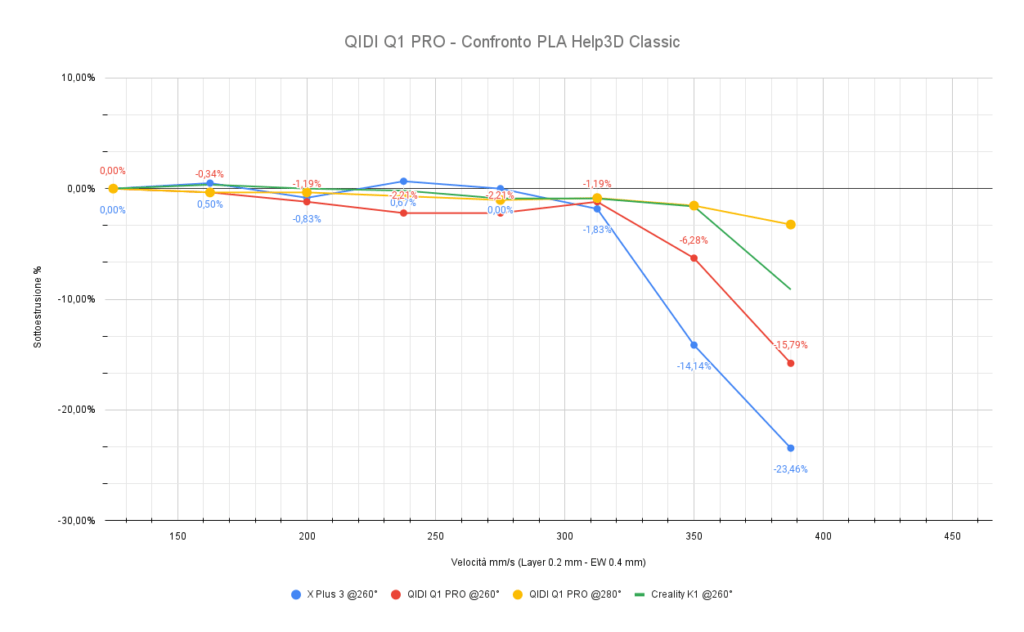
La Q1 PRO avance à bonne allure, les accélérations de 20K sont tenues avec aisance, tout comme des vitesses supérieures à 300 mm/s. Cependant, arrêtons cette recherche spasmodique de la vitesse extrême… nous voyageons déjà à des vitesses impensables il y a 2 ans. Je signale en particulier que les matériaux techniques, surtout les chargés, NE peuvent PAS être imprimés à des vitesses élevées. Si vous voulez faire des courses de vitesse, limitez-vous au PLA et à certains PETG ou ABS, mais si vous devez rester dans le fonctionnel, on peut déjà s'estimer heureux si l'on atteint les 150 mm/s avec certains matériaux.
La hotend, bien qu'ayant une « melt zone » plus longue de 5 mm par rapport à la X PLUS 3, ne présente pas de performances largement supérieures. Certes, avec du PLA à 280° j'ai atteint des débits volumétriques proches de 30 mm3/s (environ 370 mm/s de vitesse d'impression réelle), mais nous sommes là à des valeurs vraiment limites. Pour les PLA, 250/300 mm/s sont plus qu'honnêtes et largement atteignables par cette imprimante. Je ne me suis pas étendu sur les tests d'autres matériaux car les résultats sont assez comparables à ceux de la X PLUS 3.
En parlant de consommation, les comptes sont vite faits : tout dépend si vous utilisez l'enceinte chauffante ou non. Avec TOUT allumé, l'absorption maximale se situe autour de 630/650W ; si vous imprimez principalement du PLA et du PETG, vous consommerez en moyenne 100W par heure, tandis que si vous imprimez principalement avec l'enceinte fermée et chauffée, la consommation moyenne monte à environ 350/450W en fonction de l'environnement où se trouve l'imprimante. Rappelez-vous que l'enceinte n'est pas isolée, elle a donc tendance à beaucoup dissiper la chaleur générée.
Enfin, elle est « légèrement » moins bruyante. En mode enceinte chauffante, avec seulement le ventilateur interne de l'air chaud et le petit ventilateur à l'arrière de la carte, elle se stabilise à environ 44 dB avec la porte et le couvercle fermés. Il suffit d'ouvrir l'un des deux pour dépasser facilement les 50 dB. La situation empire, comme pour toutes les imprimantes, lorsque tous les ventilateurs sont allumés : celui qui souffle sur la pièce et celui auxiliaire pour un meilleur refroidissement à haute vitesse. Nous sommes malheureusement, comme toujours, au-delà des 60 dB…
Conclusions
Je m'en veux d'avoir vendu la X PLUS 3, elles sont peut-être moches, tout ce que vous voulez, mais… elles fonctionnent bien ces QIDI. Certes, comme toutes les imprimantes, elles ont leurs soucis (voir les plastiques chargés en verre qui dans certains cas se fissurent), le firmware n'est pas super optimisé et mis à jour, mais… elles impriment. Et bien, dès le départ, sans avoir besoin d'aucune intervention.
Si nous parlons de comparaisons crues :
- Elle gagne par rapport à la K1/K1C (même volume d'impression) en termes de qualité « out of the box » et d'équipement proposé. Elle perd cependant haut la main sur le plan de l'optimisation et de la mise à jour du firmware, de l'interface graphique LCD et de l'aspect esthétique. Sur la qualité d'impression finale, une K1 « ajustée » fonctionne tout aussi bien. Côté prix, maintenant que la Q1 PRO est certainement à privilégier par rapport à la K1C, elles sont en concurrence directe et c'est à vous de choisir celle qui vous plaît le plus.
- Une Bambu Lab P1S, à ce jour, se trouve à un prix plus élevé ; en termes d'esthétique et d'optimisation logiciel/firmware, il n'y a pas photo. Bambu gagne actuellement sur tous les plans. Si l'on parle de performances pures, la Qidi est supérieure à la P1S. Hotend plus performant, température de plateau et de hotend plus élevée, elle possède une enceinte chauffante et le double capteur de nivellement. Et en plus, elle coûte nettement moins cher. Si vous raisonnez en termes de qualité d'impression, choisir l'une ou l'autre ne change rien, si vous voulez du multicolore prenez Bambu, si vous devez imprimer avec une enceinte chauffante eh bien… optez pour QIDI !
Je n'ai pratiquement rien imprimé avec la Q1 PRO, vraiment très peu. Comme d'habitude, je me concentre plus sur d'autres aspects lors de mes tests et je m'aperçois tout de suite si une imprimante fonctionne comme elle devrait ou si elle présente des défauts, comme dans le cas de la K1. Sur cette Q1 PRO, je n'ai eu absolument rien à faire, juste brancher la prise, suivre les 3 écrans de première calibration (curieux qu'ils ne fassent pas faire le réglage de l'input shaping et du plateau au premier démarrage…), charger le filament et, après le temps de chauffe de l'enceinte (20 minutes), j'imprimais déjà du PCPBT chargé verre. C'est certainement une imprimante que je ne vendrai pas de sitôt et je continuerai à la tester en imprimant dessus comme je l'avais fait avec la X PLUS 3 (bien qu'à vrai dire, je ne l'aie pas énormément utilisée…).
Que voulez-vous de plus ? Bravo Qidi, un produit pas mal du tout pour le prix auquel il est proposé !
Source : help3d.it

 https://www.instagram.com/3digital.tech/

