
Problèmes courants de qualité d'impression et solutions - Bambu Lab
Bouchon
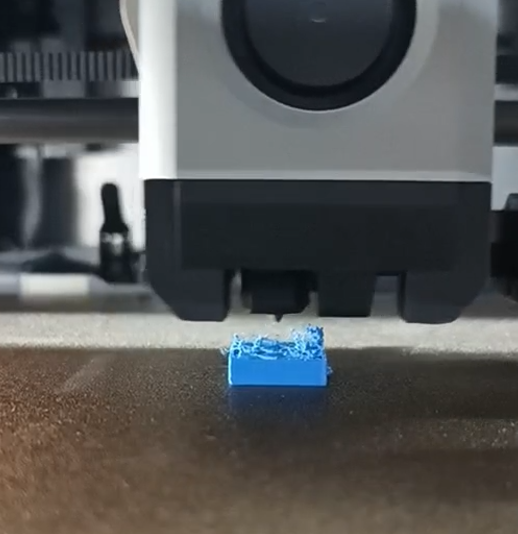
Le bouchage est un problème courant en impression 3D qui peut être divisé en deux types : le bouchage de l'extrudeur et le bouchage de la buse. Vous pouvez vous référer à ce wiki pour le dépannage et le nettoyage : Comment vérifier quelle partie est bouchée | Bambu Lab Wiki . Il est préférable de confirmer au préalable si la buse et la température du plateau chauffant sont correctement réglées pour les filaments utilisés : Compatibilité des filaments et des plateaux et réglages des paramètres | Bambu Lab Wiki
Bouchage de l'extrudeur
Le bouchage de l'extrudeur est généralement dû à la déformation du filament coincé à l'intérieur, ce qui empêche l'extrusion et l'écoulement fluides. Les causes courantes et les solutions correspondantes sont les suivantes :
1. La température de la chambre de l'imprimante est trop élevée et le filament, comme le PLA ou le PETG, est écrasé par l'engrenage après être devenu mou, restant ainsi coincé dans l'engrenage de l'extrudeur.
- Réduisez de manière appropriée la température du plateau chauffant.
- Ouvrez la porte avant ou le couvercle supérieur de l'imprimante pour dissiper la chaleur pendant l'impression.
- Il est préférable d'utiliser un filament avec une température de déformation thermique élevée (l'utilisation de filaments officiels Bambu est recommandée).
2. L'engrenage de l'extrudeur est anormal, ce qui entraîne une extrusion irrégulière
- Réglez la température de la buse à 220 ℃, insérez le filament PLA et appuyez sur « E+ » pour l'extruder, puis vérifiez si la buse extrude le filament sans problème. Si le filament extrudé tombe verticalement, que sa longueur est importante et son aspect lisse, cela signifie que le canal interne de la buse est propre et que les engrenages d'extrusion sont normaux. Si la longueur du filament extrudé est courte et son aspect rugueux, cela signifie que le canal interne de la buse est rétréci ou qu'il y a une anomalie au niveau des engrenages d'extrusion. Dans ce cas, vous devez d'abord retirer les vis de la buse, régler la température de la buse à 220 ℃, puis pousser manuellement une section de filament PLA dans la buse. Si l'extrusion est fluide, cela indique que la buse est en bon état. Démontez l'extrudeur pour vérifier si l'engrenage est usé ou bloqué par des corps étrangers, puis remplacez-le ou nettoyez-le. Consultez ce wiki : Bouchage de l'extrudeur.
3. Le filament est trop mou
- Certains filaments trop mous, comme le TPU 85A, le PVA humide, etc., peuvent être aplatis par les engrenages de l'extrudeur et provoquer des bouchons. Veuillez éviter d'utiliser de tels filaments pour l'impression.
4. Le diamètre du filament est trop grand ou trop petit
- Parfois, le filament peut s'épaissir en raison d'une courbure ou d'une compression, ou devenir plus fin à cause de l'usure de l'engrenage d'extrusion, empêchant ainsi une extrusion normale. Il est nécessaire de retirer le filament et d'éliminer toute partie anormale avant d'imprimer.
Bouchage de la buse
Le bouchage de la buse est généralement dû à une température insuffisante ou à la présence de particules à l'intérieur de la buse qui empêchent le filament fondu d'être extrudé correctement. Pour résoudre ce problème, vous pouvez essayer les méthodes suivantes :
1. La vitesse de fusion de la buse est trop lente, ce qui provoque un bouchage :
- La température de la buse est trop basse, ce qui empêchera une extrusion fluide du filament. Vous devez vérifier si la température d'impression correcte est définie. Si la buse ne parvient toujours pas à extruder le filament de manière fluide, il est possible que le chauffage de la buse soit endommagé et doive être remplacé.
- Lorsque la vitesse d'impression est trop élevée (par exemple en sélectionnant le « mode Ludicrous »), le filament reste trop peu de temps dans la buse et ne fond pas complètement, provoquant ainsi le bouchage de la buse. Nettoyez la buse et réduisez la vitesse d'impression (ou augmentez la température d'impression de manière appropriée), puis recommencez l'impression.
2. Le canal à l'intérieur de la buse est rétréci, ce qui empêche l'extrusion fluide du filament fondu
- Après avoir imprimé un filament contenant des fibres ou d'autres particules (comme du PAHT-CF, PA-GF, etc.), l'intérieur de la buse peut être partiellement obstrué par des résidus et des accumulations de particules ; la buse doit donc être nettoyée et débouchée fréquemment. La méthode pour déboucher et nettoyer est la suivante : retirez les vis de la tête d'impression (hotend), augmentez la température entre 250 et 280 ℃, puis grattez l'intérieur de la buse avec des outils métalliques comme une clé Allen, nettoyez-la avec du filament neuf et débouchez-la avec une aiguille jusqu'à ce que l'extrusion soit fluide (testé en extrudant du filament PLA à 220 ℃). Obstructions de la buse Si la buse ne peut plus être débouchée, il est nécessaire de la remplacer par une nouvelle ( Remplacement de la hotend/chauffage céramique/thermistance/ventilateur de refroidissement | Bambu Lab Wiki ). De plus, lors de l'impression avec ces filaments, il est conseillé d'utiliser des buses de 0,6 mm ou 0,8 mm pour réduire le risque d'obstruction ; n'utilisez pas de buses de 0,2 mm car le risque de bouchage est extrêmement élevé. Pour une meilleure impression de ces filaments, consultez le wiki : Conseils pour l'impression de matériaux techniques comme le PAHT-CF | Bambu Lab Wiki
- Après une utilisation prolongée de la buse, des résidus s'accumulent à l'intérieur, ce qui peut également entraîner une mauvaise extrusion. Il est nécessaire de nettoyer l'intérieur de la buse jusqu'à ce que l'extrusion soit fluide. Si elle ne peut pas être nettoyée, il est conseillé de remplacer la buse par une neuve.
- Après avoir imprimé des matériaux haute température à point de fusion élevé tels que PAHT-CF, PET-CF, PPA-CF, PPA-GF, PPS, PPS-CF, lorsque vous souhaitez imprimer des matériaux basse température (PLA, TPU, PETG) nécessitant une température et une dureté inférieures, il est conseillé de régler d'abord la température de la buse entre 250 et 300 °C. Extrayez ensuite manuellement le matériau haute température, insérez le matériau basse température à imprimer, et poussez-le manuellement pour vous assurer que les résidus du matériau haute température et le nouveau matériau basse température ont bien été évacués. Réglez ensuite la température de la buse à 220 - 240 °C et continuez à extruder pendant que la température baisse. Une fois la température stabilisée, continuez à extruder pour vous assurer que le nouveau matériau s'écoule correctement. Enfin, préparez-vous pour l'impression suivante. Si l'extrusion ne se fait pas lors du rinçage de l'ancien matériau, augmentez la température de la buse et utilisez une aiguille pour la nettoyer.
Mauvaise qualité des surplombs (overhangs)
Cause : lors de l'impression sur une surface en surplomb, le filament extrudé ne refroidit pas assez vite pour se figer à l'endroit prévu, ce qui provoque des affaissements, se manifestant généralement comme suit :
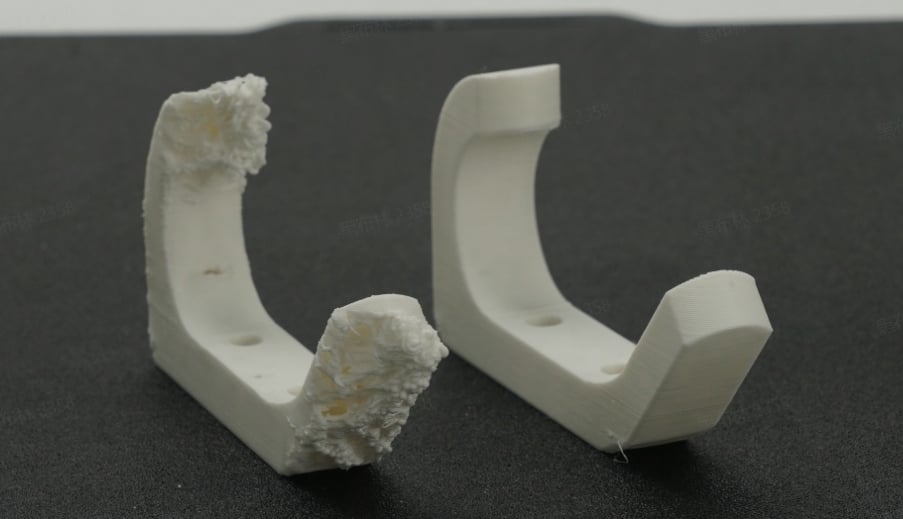
Il est conseillé d'essayer les méthodes suivantes :
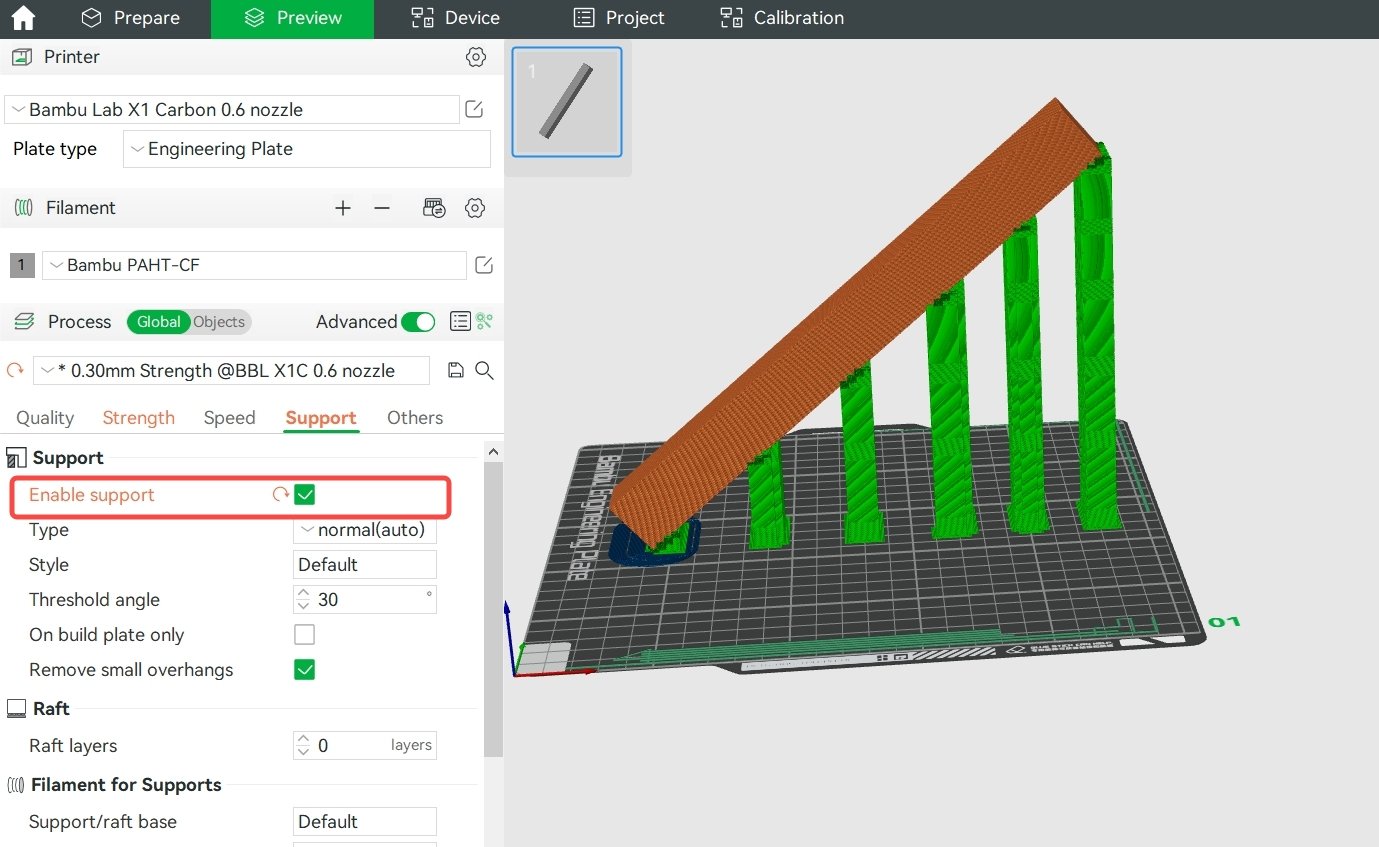
1. Activez les supports.
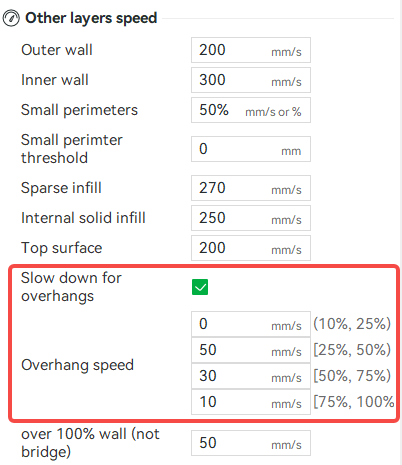
2. Réduisez de manière appropriée la vitesse d'impression ou activez « Ralentir pour les surplombs » et diminuez davantage la vitesse des surplombs si nécessaire (comme indiqué dans l'image ci-dessous).
3. Réduisez de manière appropriée la température de la buse. Lorsque la partie en surplomb est imprimée à une vitesse inférieure, la température de la buse peut être abaissée pour l'impression, ce qui aide également à réduire le besoin en refroidissement actif.
4. Augmentez de manière appropriée le pourcentage de vitesse du ventilateur de refroidissement de la pièce et du ventilateur auxiliaire. Si la qualité du surplomb est systématiquement médiocre, vérifiez si le ventilateur de refroidissement de la pièce et le ventilateur auxiliaire fonctionnent correctement pendant le processus d'impression. Vous pouvez tester cela en modifiant et en ajustant le pourcentage de vitesse du ventilateur dans le logiciel de tranchage (slicer) (comme indiqué ci-dessous).
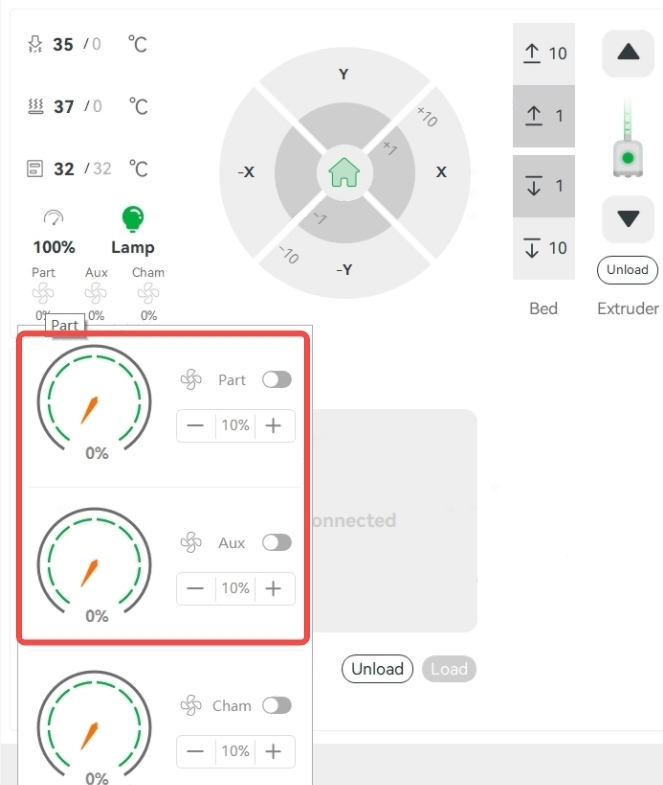
5. Ouvrez la porte avant et le couvercle en verre supérieur de l'imprimante pour une meilleure dissipation thermique. (Ceci n'est généralement applicable qu'aux filaments PLA, PETG et TPU. Faire cela pour d'autres filaments peut provoquer un décollement (warping) et une adhérence inter-couche réduite en raison d'une température de chambre trop basse.)
Mauvaise qualité des ponts (bridging)
Une mauvaise qualité de pontage est due au fait que le filament extrudé ne s'unit pas de manière fluide. Les causes courantes et les solutions correspondantes sont les suivantes :
1. La distance du pont est trop longue : activez les supports.
2. La vitesse de pontage est trop élevée et le flux de pontage trop faible, provoquant la rupture du pont : réduisez de manière appropriée la vitesse de pontage ou (et) activez « Ponts épais ».
3. La vitesse de pontage est faible et le flux de pontage est élevé, provoquant l'affaissement du pont : augmentez de manière appropriée la vitesse de pontage ou (et) réduisez le flux de pontage.
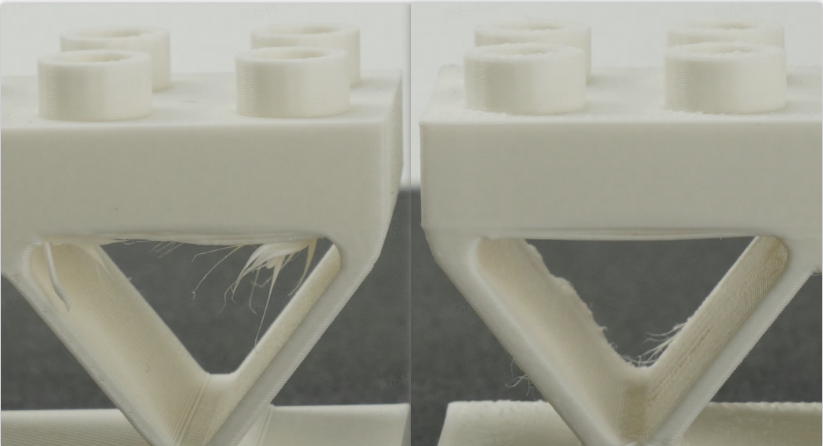
4. Refroidissement insuffisant du filament lors du pontage : réduisez de manière appropriée la température de la buse et augmentez le pourcentage de vitesse du ventilateur auxiliaire et du ventilateur de refroidissement de la hotend pour accélérer le refroidissement.
Déformation (warping), chute ou effondrement du modèle
La déformation, la chute ou l'effondrement de l'impression sont généralement causés par une rétractation pendant l'impression et une adhérence insuffisante au plateau d'impression. Après une déformation, une ligne horizontale peut apparaître sur la surface d'impression en raison de la distance réduite entre la partie déformée et la buse, entraînant un écrasement et un débordement de l'extrusion de la couche. Comme indiqué ci-dessous :
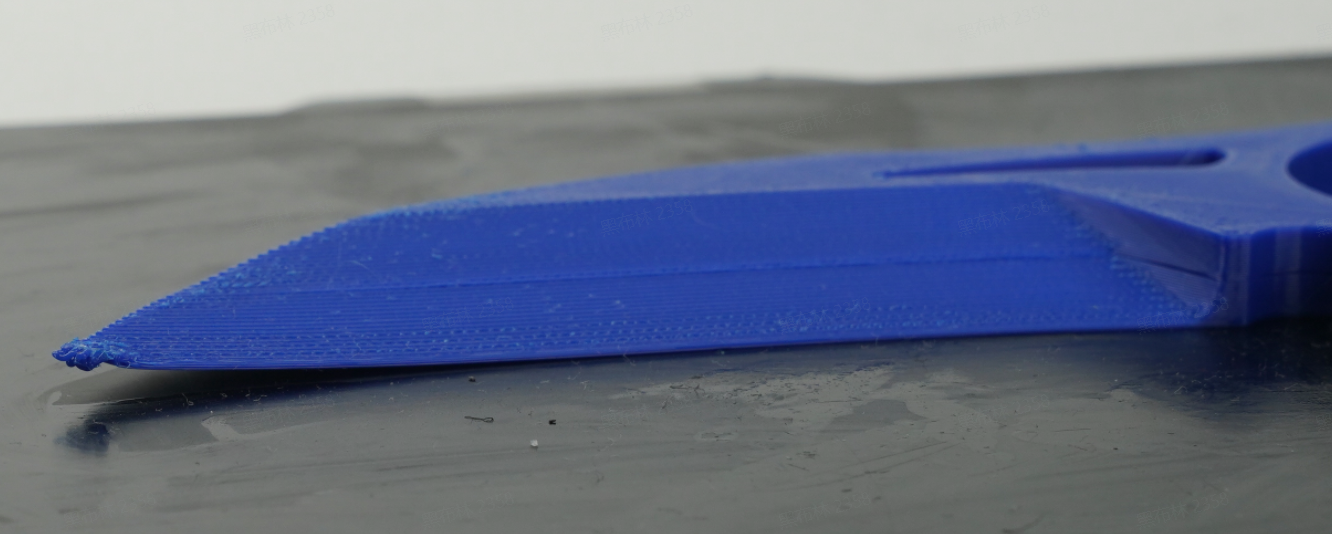
Voici les causes possibles du problème et les solutions correspondantes :
1. Le modèle est trop fin et trop haut, avec un centre de gravité élevé, et le processus d'impression est interrompu, provoquant l'effondrement en raison des vibrations.
- Activez les supports.
- Réduisez la vitesse et l'accélération d'impression.
- Modifiez la disposition avant le tranchage, essayez de disposer le modèle à plat ou coupez le modèle pour l'imprimer en plusieurs parties.
2. Impression avec accrochage de la buse.
- Si la température de la buse est insuffisante, la fusion du filament n'est pas optimale lors de l'impression à haute vitesse, et le plastique extrudé est plus collant et moins fluide, ce qui facilite les rayures de la buse sur l'impression. Dans ce cas, il est conseillé d'augmenter légèrement la température de la buse. De plus, si la buse ou l'impression est partiellement obstruée par des résidus, cela peut également entraîner des chocs de la buse sur l'impression. Il est alors conseillé de nettoyer la buse et de réimprimer avec une température de buse réduite et une vitesse d'impression plus lente.
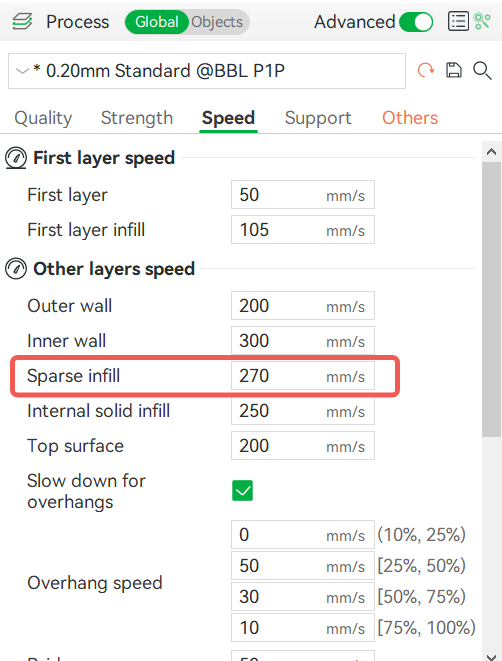
- Certains motifs de remplissage (comme Grid, Triangles, etc.) comportent des croisements à l'intérieur d'une même couche ; la buse risque donc de rayer le remplissage au point de croisement, ce qui n'a généralement pas d'impact majeur sur l'impression. Si cela affecte l'adhérence de certaines pièces, essayez de ralentir la vitesse de remplissage ou de changer le motif de remplissage pour un modèle sans croisements, tel que Line, Rectilinear, Gyroid ou Concentric.
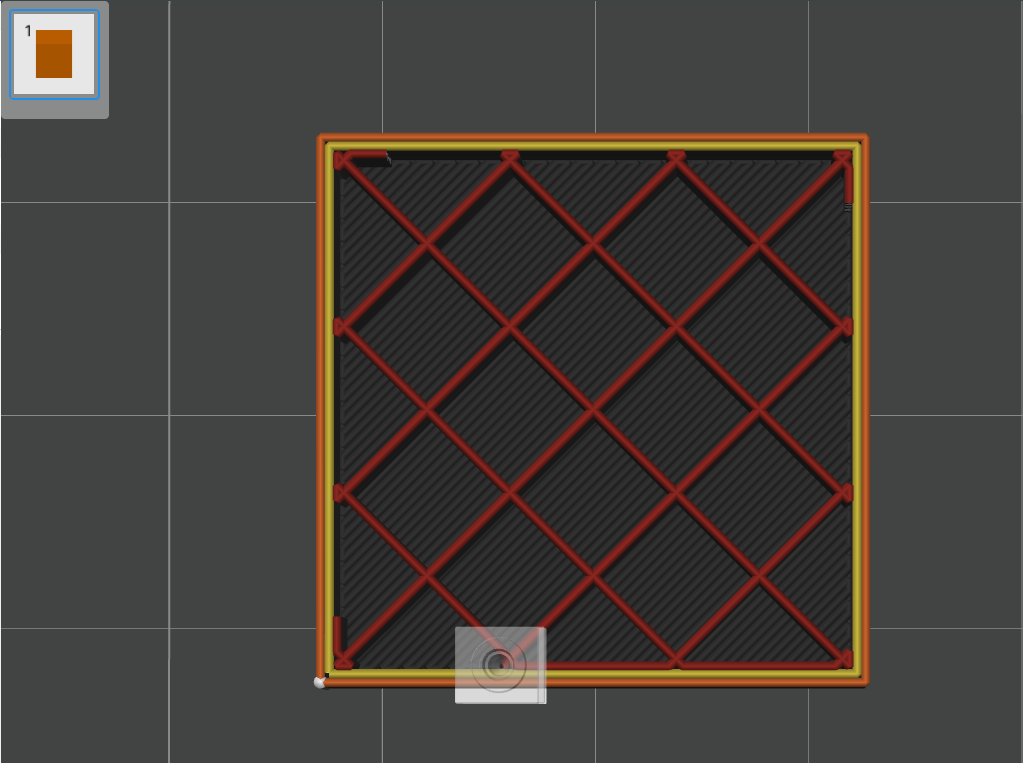
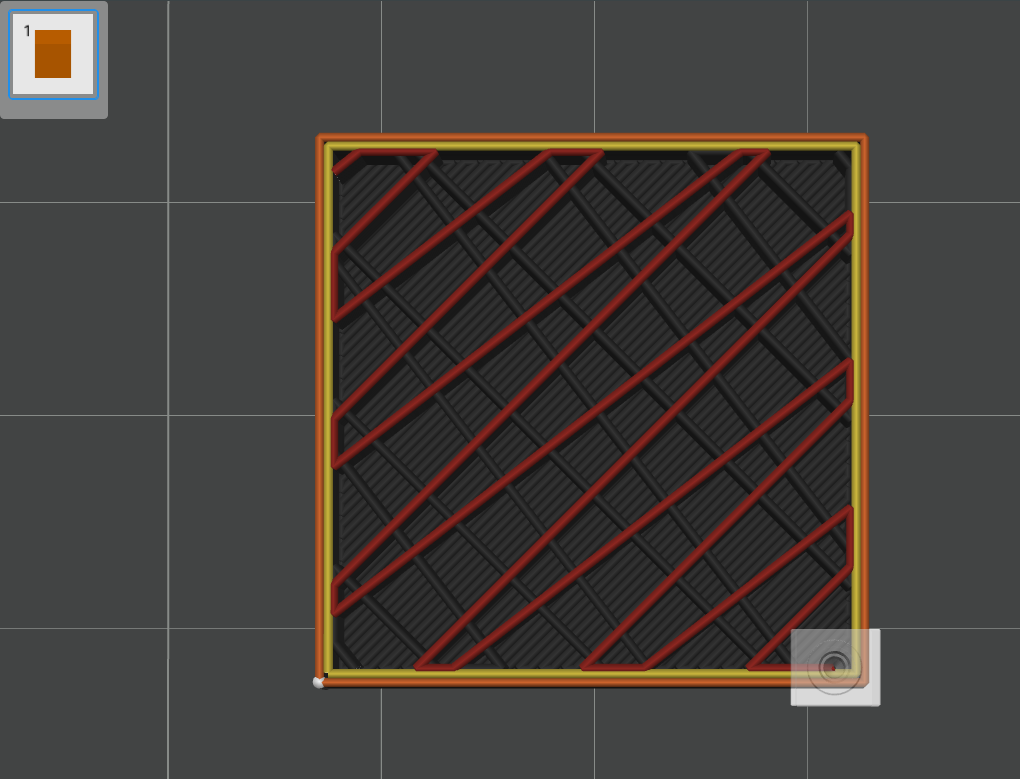
3. La déformation des impressions est généralement causée par une adhérence insuffisante entre le modèle et le plateau, par un refroidissement trop rapide du modèle ou par une rétractation locale excessive. Plus les impressions sont grandes, plus elles sont sujettes à la rétractation, et plus la densité de remplissage est élevée, plus le risque est grand ; l'ABS, l'ASA, le PC, le POM, le PP, le PA et le PA-CF sont plus sujets à cette rétractation.
- La température du plateau est trop basse, l'adhérence n'est donc pas suffisante : augmentez de manière appropriée la température du plateau chauffant.
- La température de la chambre est trop basse et la vitesse du ventilateur trop élevée, provoquant un refroidissement trop rapide du modèle : augmentez la température du plateau chauffant, fermez la porte avant de l'imprimante, remettez le couvercle supérieur et réduisez la vitesse du ventilateur.
- Modèles de grande taille et densité de remplissage élevée - Si la taille des impressions est grande et la densité de remplissage définie à un niveau élevé, par exemple 60 % (la valeur par défaut est 15 %), ajustez la densité. De plus, le motif de remplissage avec beaucoup de lignes droites est plus sujet à la rétractation ; vous pouvez passer au motif Gyroid pour réduire ce risque. Pour certaines pièces structurelles nécessitant une haute résistance, vous pouvez définir 5 parois et environ 25 % de densité de remplissage, tout en évitant de dépasser 50 % de densité pour limiter la tendance à la rétractation ; pour les pièces non structurelles à faibles exigences de résistance, vous pouvez utiliser les 2 parois par défaut et 15 % de densité de remplissage.
Adhérence insuffisante entre le modèle d'impression et le plateau de construction.
- La plaque d'impression utilisée ne correspond pas au « type de plaque » sélectionné dans le trancheur : un filament peut souvent être imprimé sur différentes plaques d'impression en utilisant des températures de plateau différentes et, si le mauvais type de plaque est sélectionné, il existe un risque d'adhérence insuffisante. De plus, les plaques texturées PEI possèdent des particules en surface ; ainsi, après le nivellement du plateau chauffant, l'imprimante abaisse la buse de 0,04 mm pour assurer une bonne adhérence de la première couche. Si vous imprimez sur une plaque PEI et que vous sélectionnez une autre plaque dans le « type de plateau » du trancheur, la hauteur de la buse sera trop élevée, ce qui affectera l'adhérence de la première couche.
- Le plateau chauffant n'est pas correctement nivelé : nettoyez d'abord la plaque et la buse, puis nivelez le plateau chauffant et relancez l'impression.
- Plaque d'impression sale ou endommagée : nettoyez la plaque d'impression (avec de l'eau et du détergent) ou remplacez la feuille ou la plaque d'impression par une neuve.
- Bordure (brim) insuffisante : activez la bordure et augmentez sa largeur.
- Mauvais encollage : appliquez la colle de manière uniforme sur la surface de la plaque d'impression avant d'imprimer.
- La température du plateau chauffant est trop basse : augmentez la température du plateau chauffant de manière appropriée.
Autre solution :
(1) Le modèle lui-même : évitez d'imprimer de grands modèles avec une large surface en contact direct avec le plateau chauffant. Si vous devez imprimer un modèle volumineux, envisagez de le diviser en pièces plus petites ou de le faire pivoter selon un angle. Incliner la pièce la plus large d'environ 45° dans la direction Z peut s'avérer utile. Il est important de noter que la résistance intercouches d'un modèle est généralement nettement inférieure à sa résistance verticale, ce qui signifie que la résistance dans la direction Z est souvent bien plus faible que dans les directions X et Y. Par conséquent, si le modèle doit supporter une charge importante, évitez que les couches ne supportent l'essentiel de cette contrainte. Lors de la disposition des modèles, assurez-vous que l'intercouche ne devienne pas la zone porteuse principale. Par exemple, si vous souhaitez imprimer une grande pièce structurelle devant supporter une charge élevée avec du PA-CF, vous pouvez vous référer à l'image suivante pour la disposition.
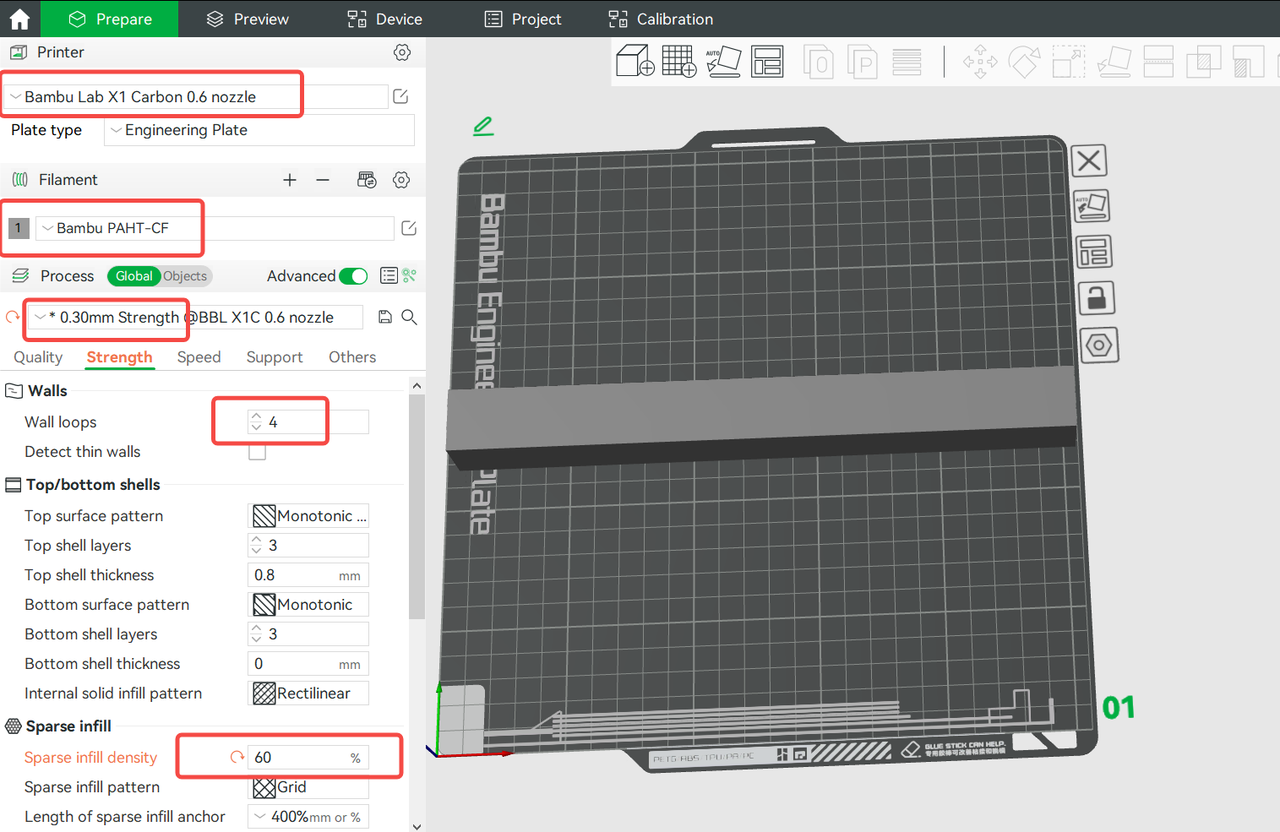
Disposer les modèles comme le montre l'Image A crée une large zone de contact entre le modèle et le plateau chauffant, ce qui signifie qu'une partie significative du modèle se trouve dans les directions X et Y. Cette disposition offre des avantages en termes de résistance, mais augmente également le risque de déformation (warping). Non recommandé.
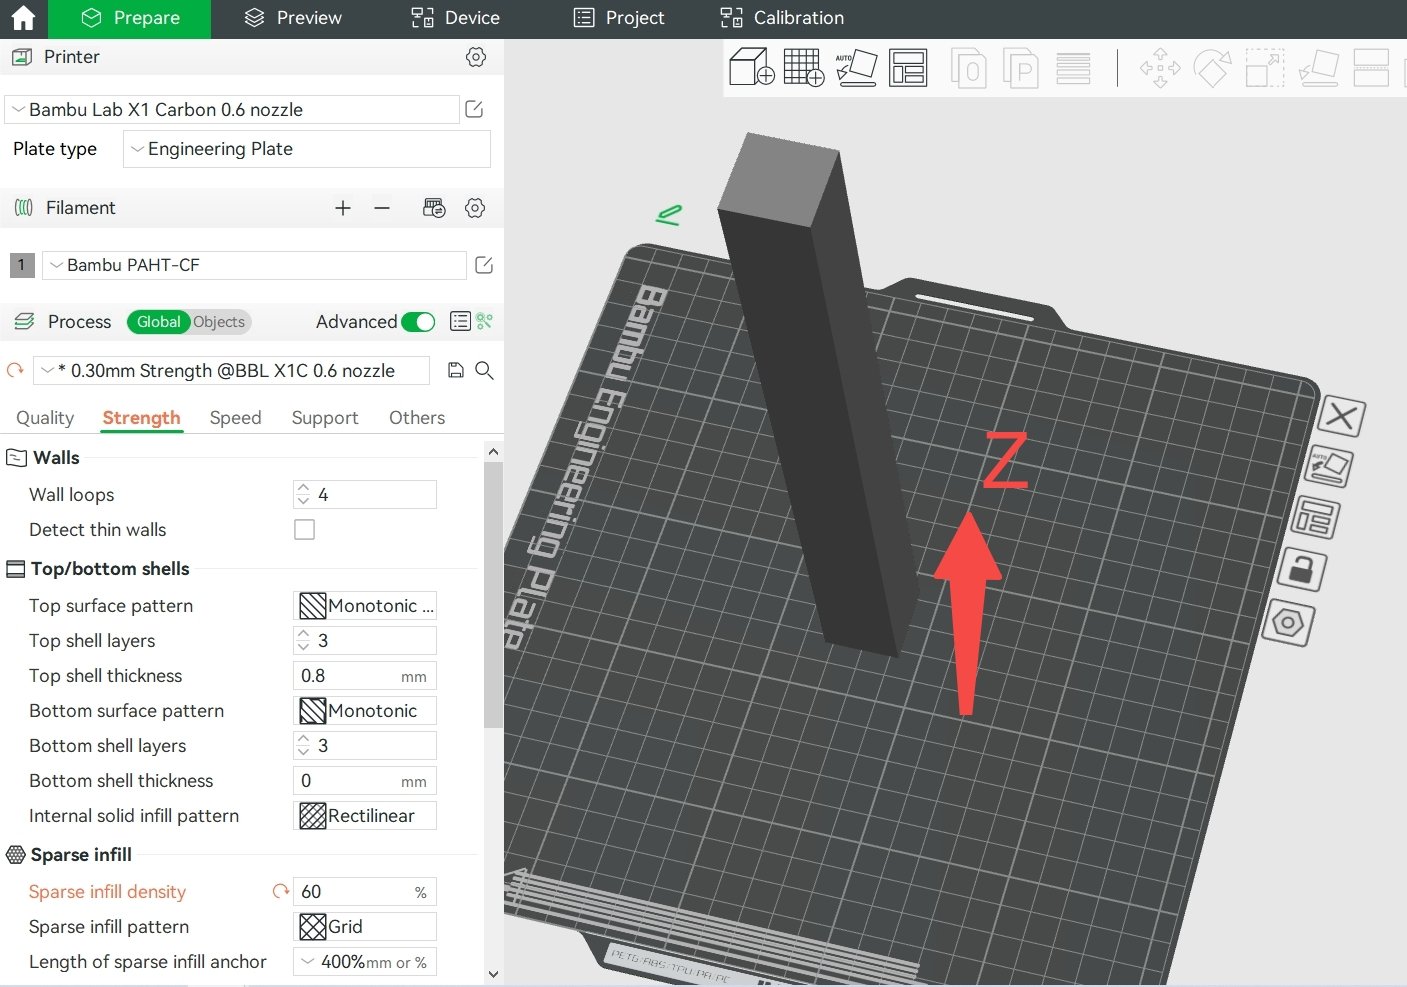
Disposer le modèle comme le montre l'Image B implique une très petite zone de contact entre le modèle et le plateau chauffant, ce qui signifie que la proportion dans les directions X et Y est minimale. Cette disposition aide à éviter les déformations, mais présente également l'inconvénient d'une proportion nettement plus importante dans l'intercouche (direction Z), ce qui réduit la résistance du modèle. — Non recommandé.
En disposant le modèle comme sur l'Image C, il aura une proportion similaire dans les directions X&Y et Z, ce qui aide à prévenir les déformations tout en maintenant la résistance. Notez que cette disposition peut entraîner davantage de zones en surplomb. Pour résoudre ce problème, il est nécessaire d'ajouter des supports appropriés au modèle. Vous pouvez activer le support automatique ou effectuer manuellement la peinture des supports , selon les caractéristiques du modèle.
(2) Sélection du filament : il est important de noter que les filaments haute température tels que l'ABS, l'ASA, le PC, le PA, le PA-CF et autres sont plus facilement sujets aux déformations . Par conséquent, il est conseillé de les éviter autant que possible pour les grandes impressions . À la place, nous recommandons de privilégier des filaments comme le PLA, le PLA-CF, le PETG, le PETG-CF, le PET-CF et autres, qui sont moins enclins à se déformer .
4. Autres instructions
- Si la force de rétraction des impressions > la force magnétique entre les impressions et le plateau chauffant > la force adhésive entre les impressions et la plaque d'impression, alors les risques de déformation et de séparation entre les impressions et la plaque sont plus élevés. Dans ce cas, l'adhérence entre les impressions et la plaque doit être augmentée.
- Si la force de rétraction des impressions > la force adhésive entre les impressions et la plaque d'impression > la force magnétique entre la plaque d'impression et le plateau chauffant, alors les risques de déformation et de séparation entre la plaque d'impression et le plateau chauffant sont plus élevés. Dans ce cas, l'adhérence entre la plaque d'impression et le plateau chauffant doit être augmentée. Par exemple, après le démarrage de l'impression, utilisez des pinces métalliques pour maintenir les bords et les coins de la plaque d'impression sur le plateau chauffant -veillez à ce que la machine ne heurte pas les pinces ou que celles-ci ne compromettent pas l'impression.
- Veuillez noter que si les dimensions d'impression sont grandes, que la densité de remplissage est élevée et que vous utilisez un filament présentant une forte probabilité de déformation, le retrait lors du processus d'impression est inévitable et les méthodes susmentionnées pourraient ne pas éviter totalement toutes les déformations potentielles.
Le filament adhère à la buse
Parfois, après une certaine période d'impression, une petite quantité de filament extrudé adhère à la buse, causant un manque de matière, une surface rugueuse et d'autres défauts sur le modèle imprimé. Plus grave encore, une accumulation importante de matière peut se former sur la buse, entraînant l'échec de l'impression. L'image suivante illustre le phénomène classique d'adhérence du filament sur la buse.
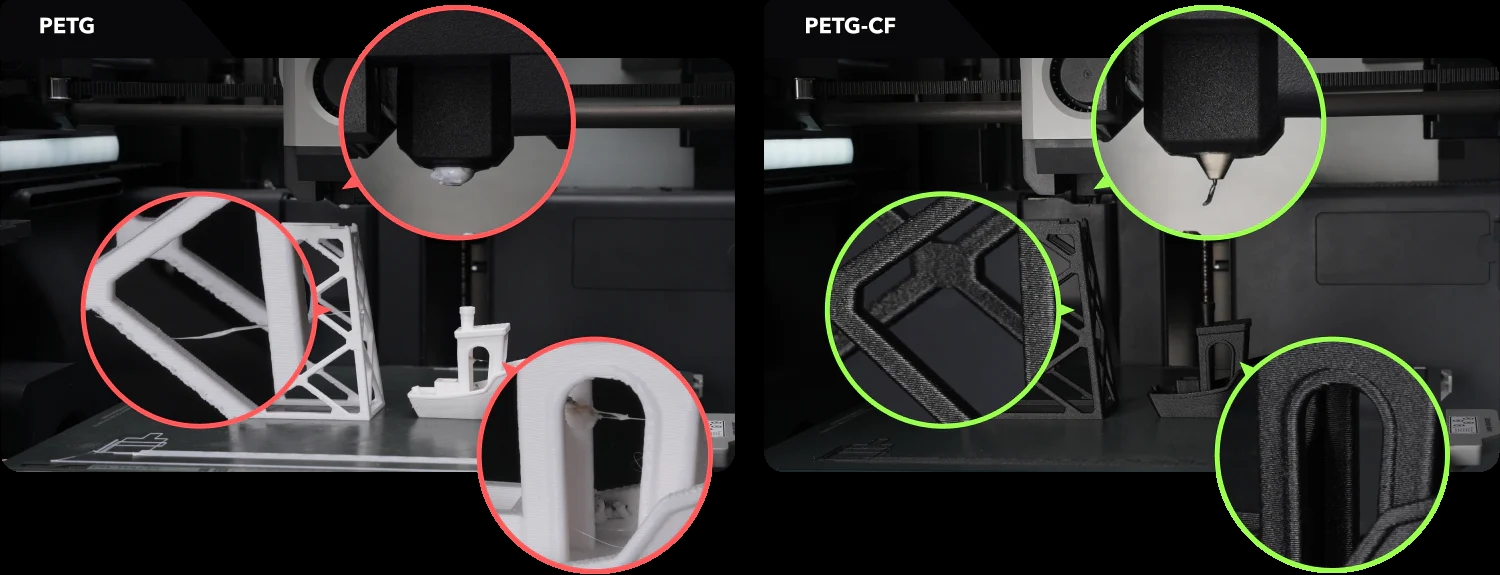
Ce problème survient généralement lors de l'utilisation de filaments PETG, y compris le PETG et le PETG-CF classiques. Le Bambu PETG Basic et le Bambu PETG-CF sont spécialement formulés et optimisés, ce qui rend la probabilité d'adhérence sur la buse bien plus faible que pour les autres marques de PETG et PETG-CF sur le marché. Même si une légère adhérence se produit, l'impact est très faible et conduit rarement à des défauts d'impression. Cependant, dans certains cas particuliers, des problèmes d'adhérence peuvent tout de même survenir ; voici les solutions correspondantes.
1. Le filament est humide
Bien que le taux d'absorption d'humidité du filament PETG soit relativement bas, après une exposition prolongée à l'air ambiant, le filament finit par absorber de l'humidité ; plus l'humidité ambiante est élevée, plus le filament s'imprègne rapidement. Cela provoque des problèmes tels que l'adhérence à la buse, le filage (stringing), le suintement et une surface d'impression rugueuse. La raison est que lorsque la vapeur d'eau contenue dans le filament passe dans la buse, elle s'expanse violemment sous l'effet de la chaleur, ce qui fait que la matière fondue s'expanse et s'étale. Lorsqu'une partie adhère à la paroi externe de la buse, cela peut entraîner l'adhérence du filament. La solution consiste à placer la bobine de filament dans un four à circulation d'air, à la sécher à 65-75 °C pendant environ 8 heures, ou à utiliser le plateau chauffant de l'imprimante X1C pour sécher le filament (veuillez vous référer à la procédure et au fichier 3mf pour le séchage du filament avec le plateau chauffant de la X1C | Wiki Bambu Lab) .
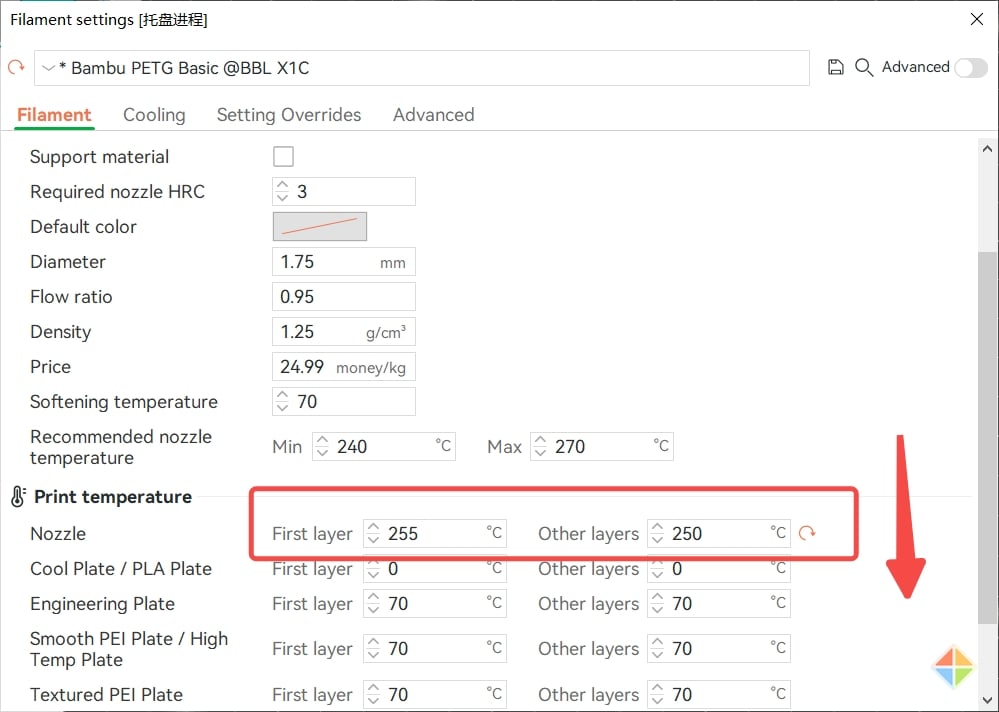
2. Le rapport de flux est trop élevé ou la buse est usée, rendant le flux réel supérieur à la valeur réglée
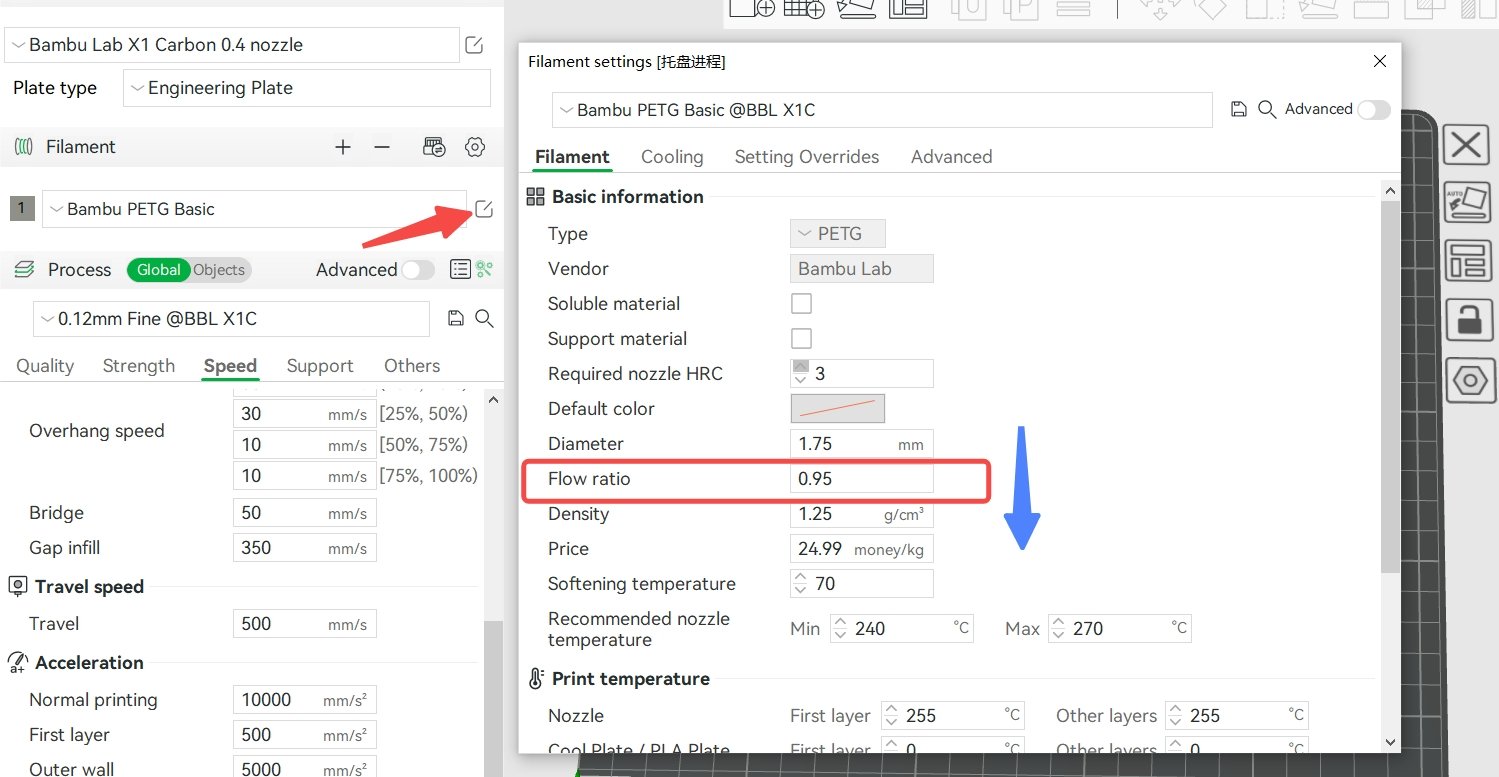
Pour les filaments PETG, le rapport de flux recommandé se situe entre 0,93 et 0,96. S'il est inférieur à 0,93, le risque de sous-extrusion augmente et la résistance des liaisons intercouches sera faible. S'il est supérieur à 0,96, la résistance du modèle est meilleure, mais le risque de fuites et d'adhérence à la buse augmente. Le rapport de flux par défaut du Bambu PETG Basic et du Bambu PETG-CF est de 0,95. Ne l'augmentez pas arbitrairement. Si vous utilisez ces deux filaments après séchage (très important) et que vous rencontrez un problème d'adhérence, vérifiez d'abord si la buse est usée ; si c'est le cas, remplacez-la. Sinon, essayez de réduire légèrement cette valeur entre 0,93 et 0,94.
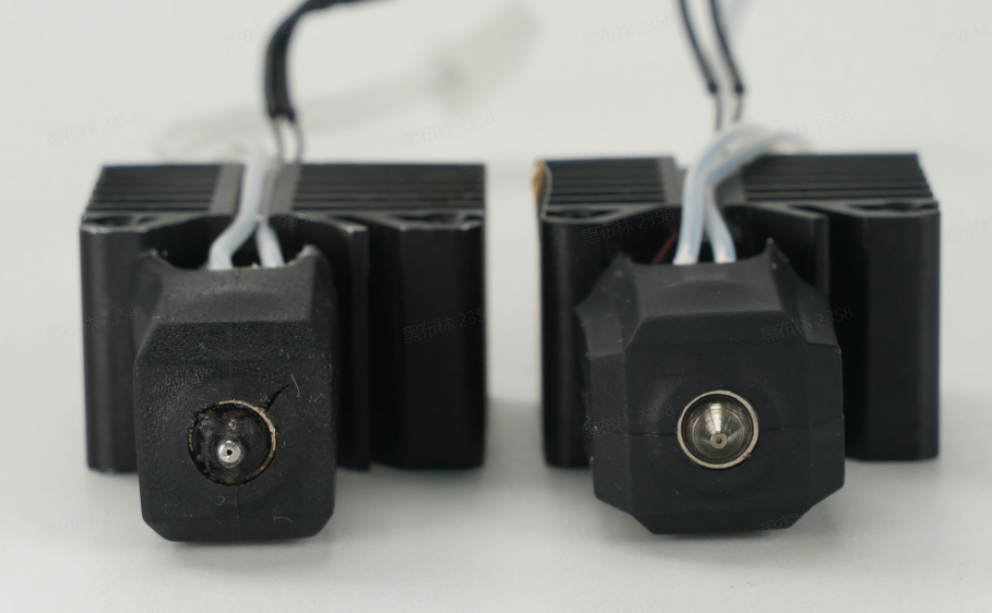
3. La vitesse d'impression est trop basse ou la température d'impression trop élevée
En général, plus la vitesse d'impression est élevée, plus le volume de filament à fondre par unité de temps est important, ce qui nécessite une température de buse plus élevée. Lorsque la vitesse d'impression est très élevée, la température de la buse doit être réglée correctement pour éviter une fusion insuffisante du filament, ce qui entraînerait un sous-extrusion. À l'inverse, lorsque la vitesse d'impression est très basse, le temps de chauffage du filament dans la buse est plus long, la fusion est plus complète et la fluidité de la matière fondue est plus élevée. À ce stade, si la température de la buse n'est pas réduite de manière appropriée, cela peut causer du filage, des fuites de matière et une adhérence sur la buse. Par conséquent, lorsque vous réduisez la vitesse d'impression et la vitesse volumétrique maximale (qui correspond à la vitesse d'impression la plus élevée), veuillez réduire la température de la buse en conséquence.
4. La pièce de nettoyage de la buse est usée, desserrée, trop petite ou endommagée
Après une période d'utilisation, la pièce de nettoyage de la buse peut s'user, se desserrer, s'affaisser ou s'endommager, ce qui entraîne un nettoyage inefficace de la buse et des résidus de filament qui y restent accrochés. Veuillez vérifier l'état de ces éléments par une inspection visuelle : déplacez manuellement la pièce de nettoyage, poussez la tête d'impression contre celle-ci pour comparer la hauteur après l'extinction, et déplacez la tête pour heurter rapidement la pièce de nettoyage. Si ces problèmes sont identifiés, les composants de nettoyage doivent être réparés ou remplacés.
5. Le modèle lui-même comporte trop de zones de saut longues (zones discontinues)
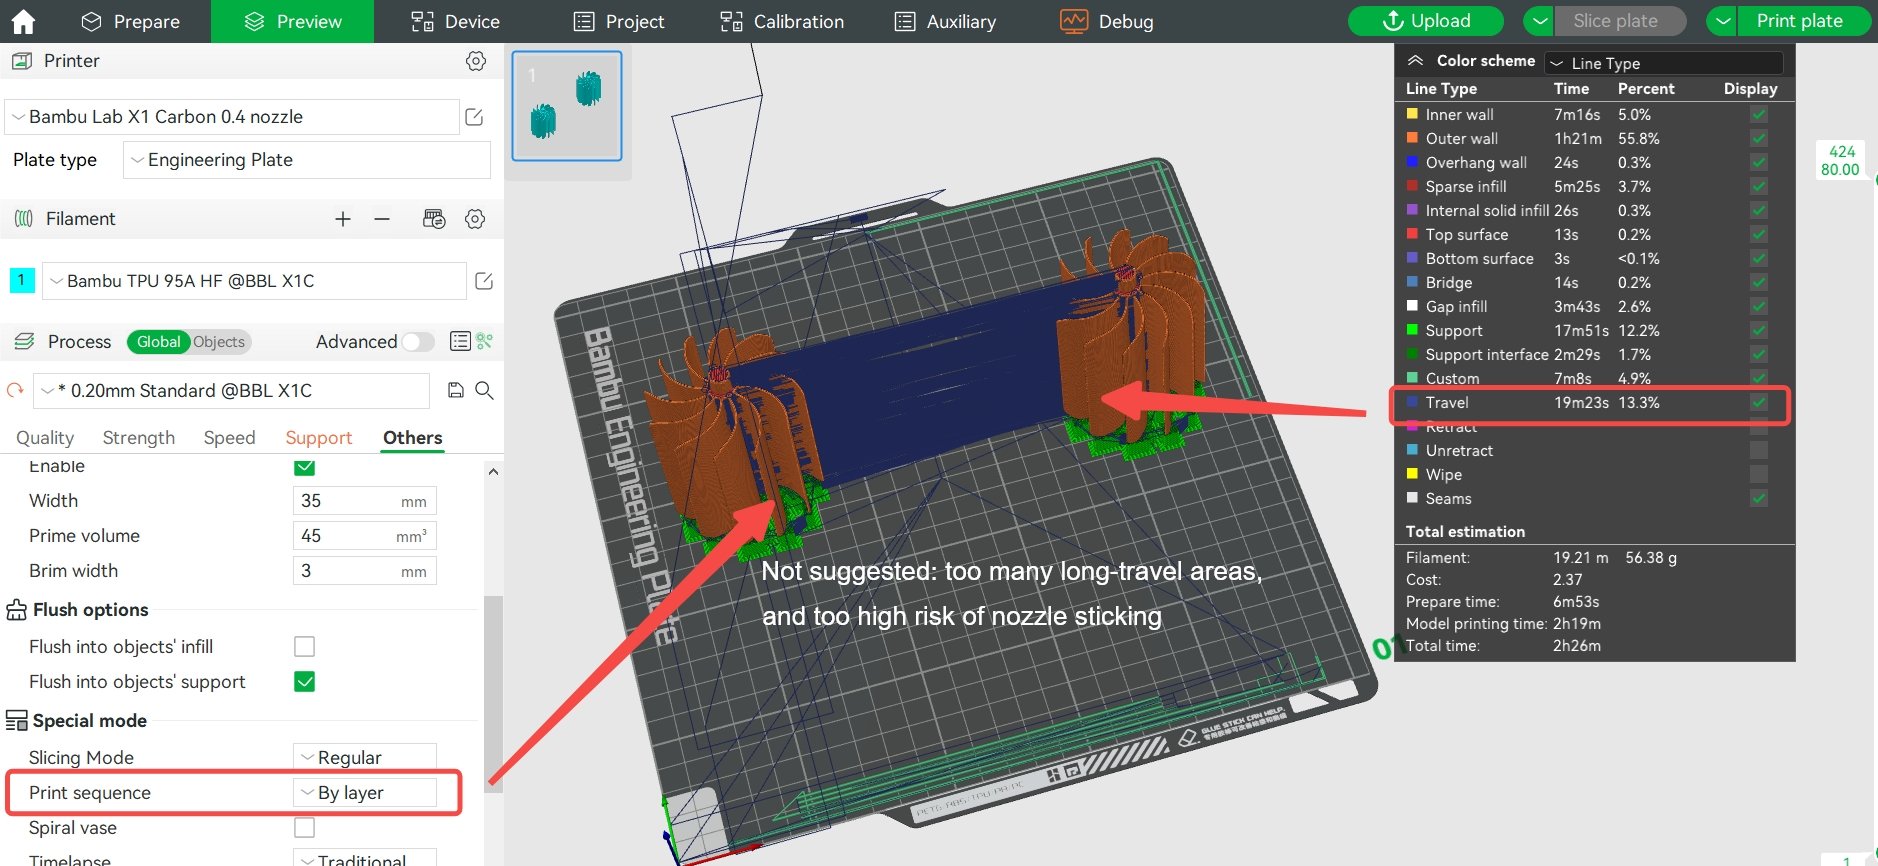
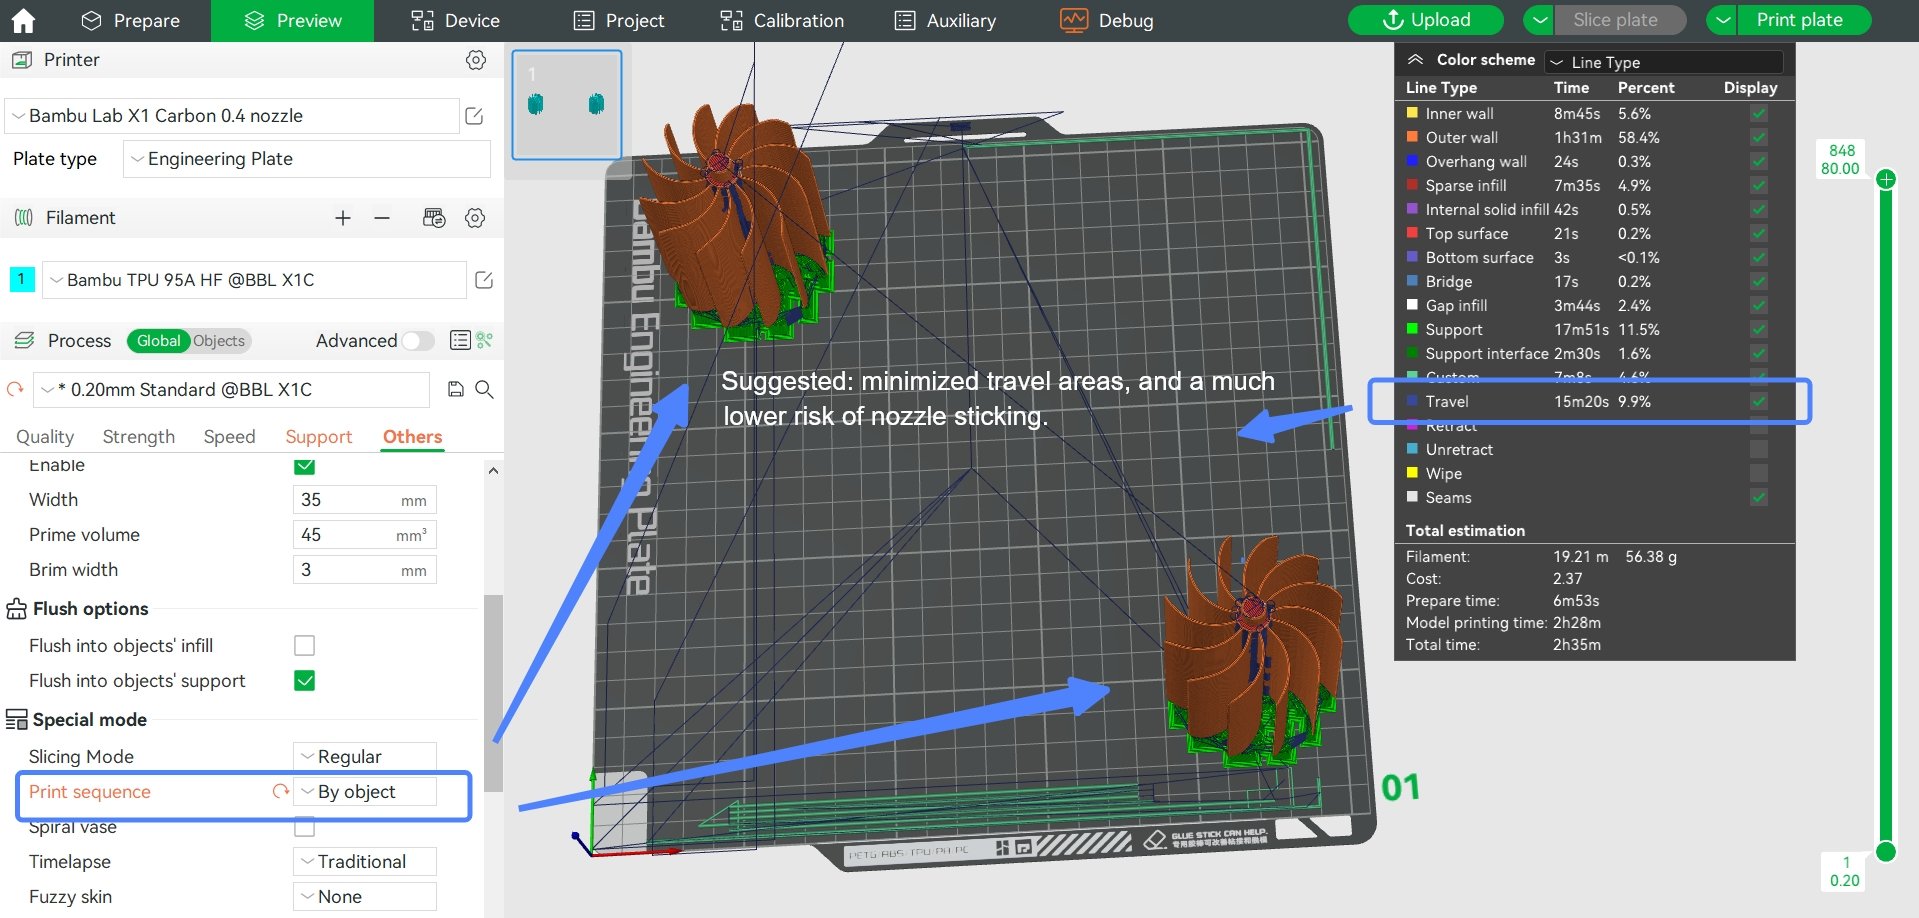
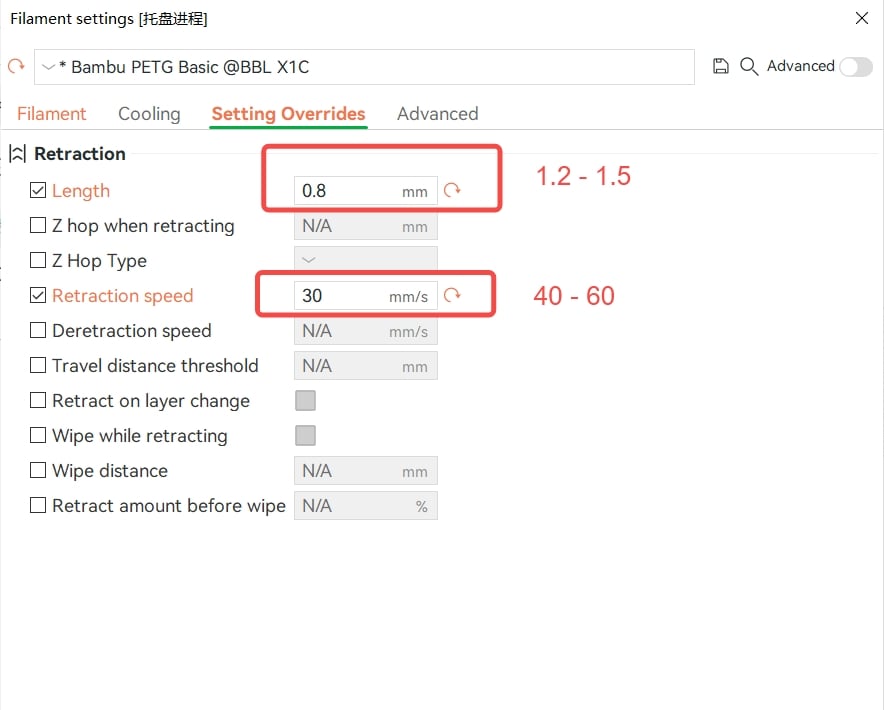
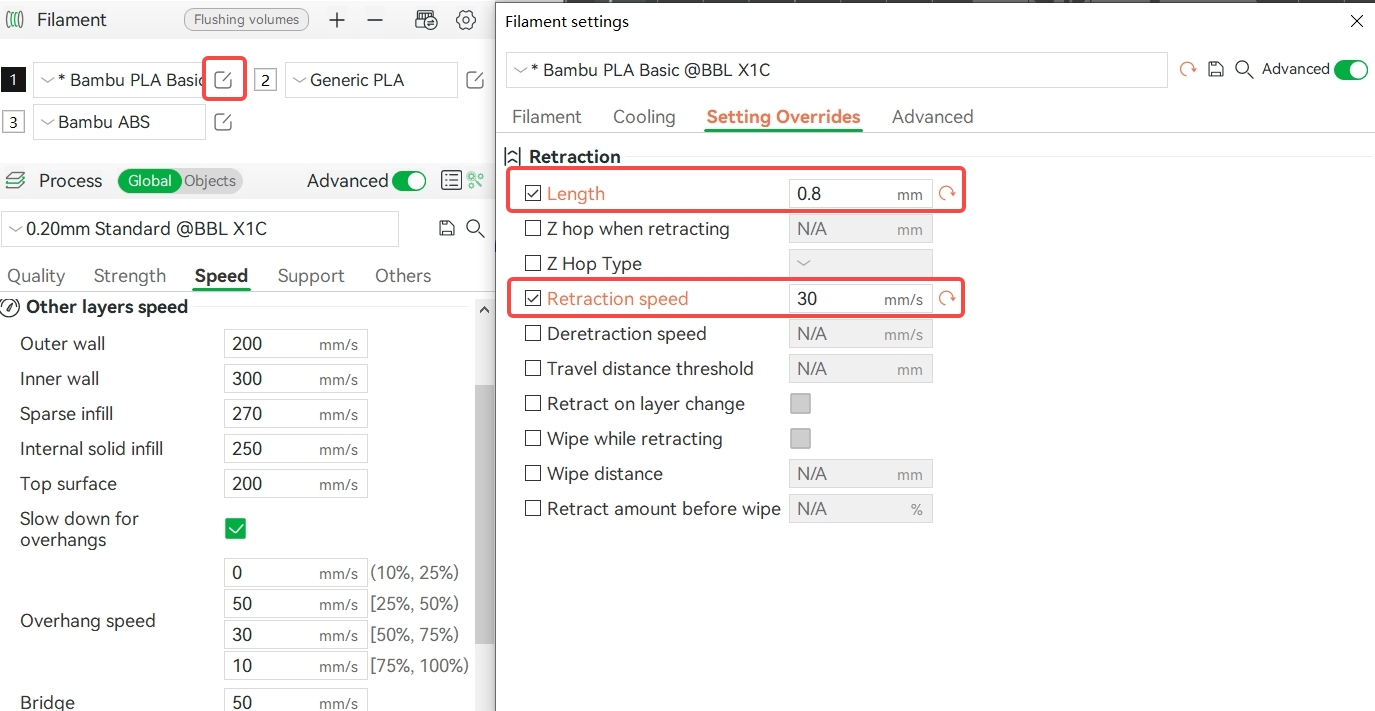
Si le modèle comporte de nombreuses zones de saut longues(zones discontinues) ou si le positionnement du modèle est inadapté, provoquant de nombreux déplacements à longue distance pendant l'impression, le filament fondu peut suinter de la buse lors des déplacements, s'essuyer sur le bord extérieur de la buse et s'accumuler continuellement, entraînant l'encrassement de la buse. Il convient alors d'adopter une méthode de positionnement du modèle plus judicieuse pour éviter les déplacements trop fréquents sur de longues distances. Vous pouvez également envisager d'augmenter légèrement la longueur et la vitesse de rétraction. Note : si la longueur de rétraction est réglée trop haut, cela peut causer des obstructions. Il est généralement conseillé de ne pas dépasser 2 mm.
Sous-extrusion
Ce problème est généralement causé par une extrusion insuffisante, et on peut distinguer deux phénomènes : la sous-extrusion globale et la sous-extrusion locale.
Globalement, lors de l'extrusion, les lignes seront généralement espacées, comme illustré dans l'image suivante :
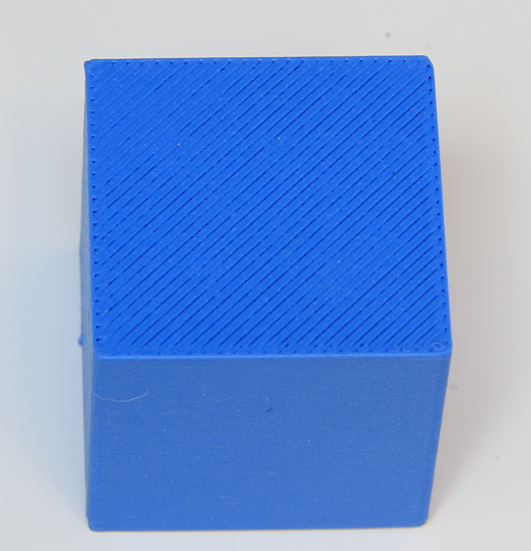
Une partie du modèle manque de matière, comme illustré ci-dessous :
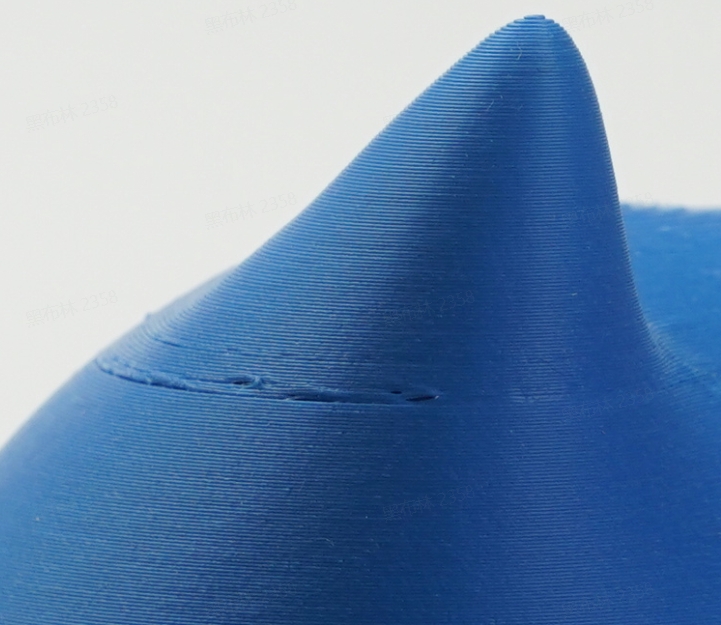 |
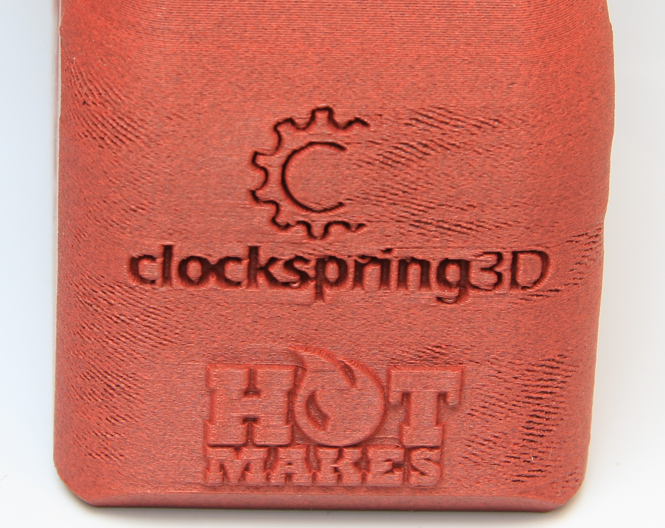 |
Voici les causes possibles du problème et les solutions associées :
1. Résistance excessive à l'extrusion
- Bobine bloquée ou filament emmêlé : vérifiez et réorganisez avant d'imprimer.
- Les tubes PTFE contiennent des corps étrangers, sont partiellement pliés ou usés : nettoyez les corps étrangers ou remplacez le tube.
- Engrenages de l'extrudeur encrassés ou endommagés : nettoyez ou remplacez les engrenages.
- Obstruction du passage interne de la buse, extrusion difficile (facile à vérifier après une longue période d'impression de filament chargé en fibres) : nettoyez la buse ou remplacez-la par une neuve.
2. Le volume d'extrusion est trop faible
La vitesse de fusion et d'extrusion du filament ne suit pas la vitesse d'impression : augmentez la température de la buse ou diminuez la vitesse d'impression de manière appropriée. Si vous souhaitez activer le « mode Ludicrous » (impression à très grande vitesse), il est préférable d'augmenter la température de la buse (environ +10 °C) pour accélérer la fusion du filament. Si vous souhaitez utiliser des filaments tiers (qui pourraient ne pas supporter l'impression à grande vitesse), sélectionnez le paramètre Generico pour le tranchage et imprimez avec une vitesse d'impression relativement basse.
- Obstruction du passage interne de la buse, extrusion difficile (facile à vérifier après une longue période d'impression de filament chargé en fibres) : nettoyez la buse ou remplacez-la par une neuve.
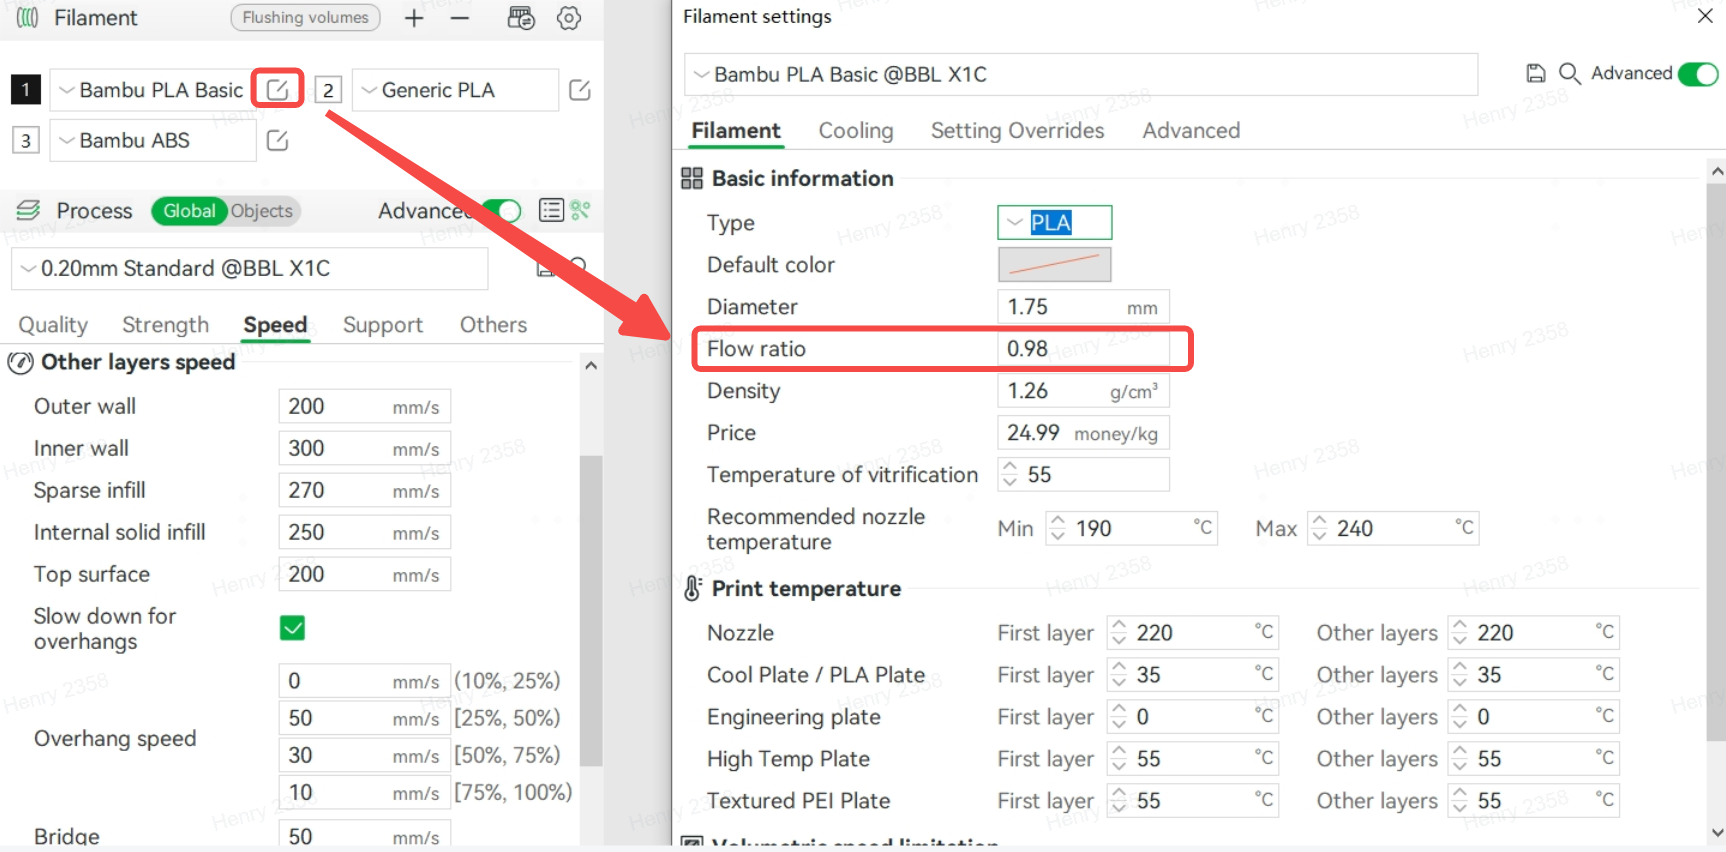
- Si la surface entière du modèle manque manifestement de matière, il est également possible que le débit soit insuffisant ; vous pouvez augmenter légèrement le débit dans le trancheur. Si vous utilisez du filament officiel Bambu, il est recommandé d'utiliser le rapport de débit par défaut et de ne pas le modifier arbitrairement.
3. Valeur PA inappropriée
Si le modèle présente un manque de matière au niveau des angles (image ci-dessous), il est probable que la valeur d'avance de pression (Pressure Advance) soit mal réglée et qu'il soit nécessaire de recalibrer le flux.

La fonction du calibrage du flux est de garantir que le filament extrudé par l'extrudeur reste uniforme lorsque la tête d'outil se déplace pendant l'impression, en évitant un excès ou un manque de matériau au niveau des nœuds d'accélération ou de décélération. Si la valeur de pression d'avance est incorrecte, cela peut entraîner l'extrusion instantanée de trop ou de trop peu de filament. La méthode de calibrage du flux des imprimantes des séries P1P et X1 est illustrée dans la figure suivante :
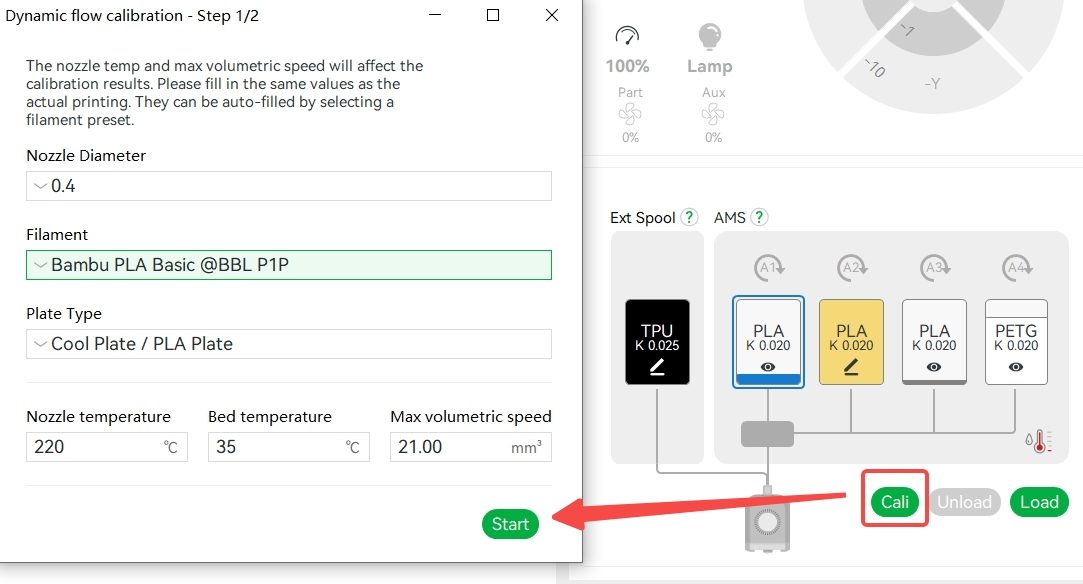
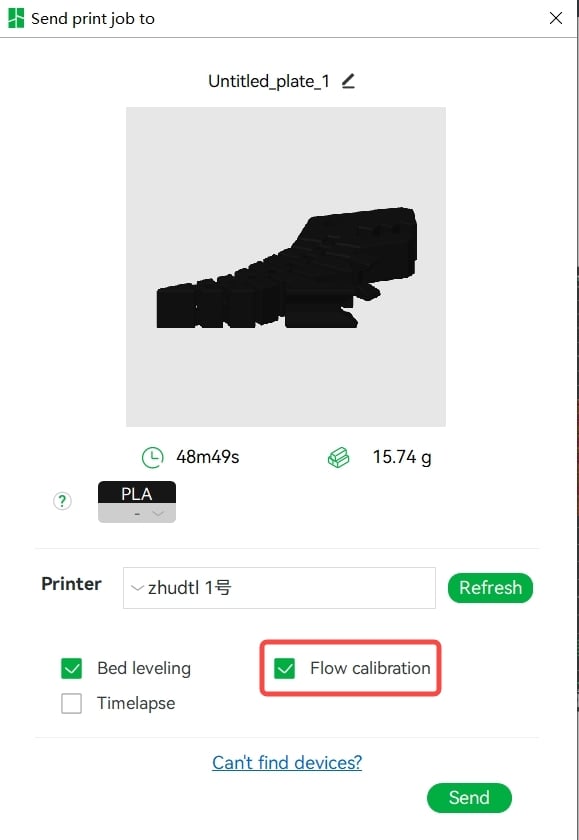
L'essence du calibrage du flux est de trouver une valeur de compensation d'extrusion appropriée pour garantir une ligne d'extrusion uniforme pendant le mouvement d'accélération et de décélération de la tête d'outil.
Stringing et suintement (oozing)
Cause : extrusion excessive de la buse ou expansion et flux anormaux du filament fondu.
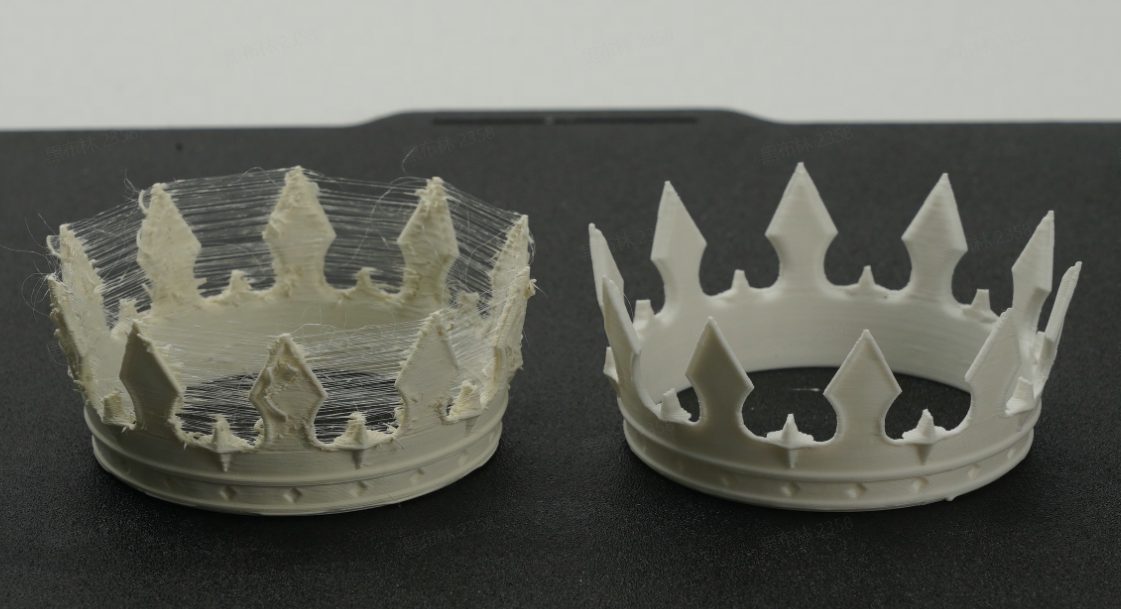
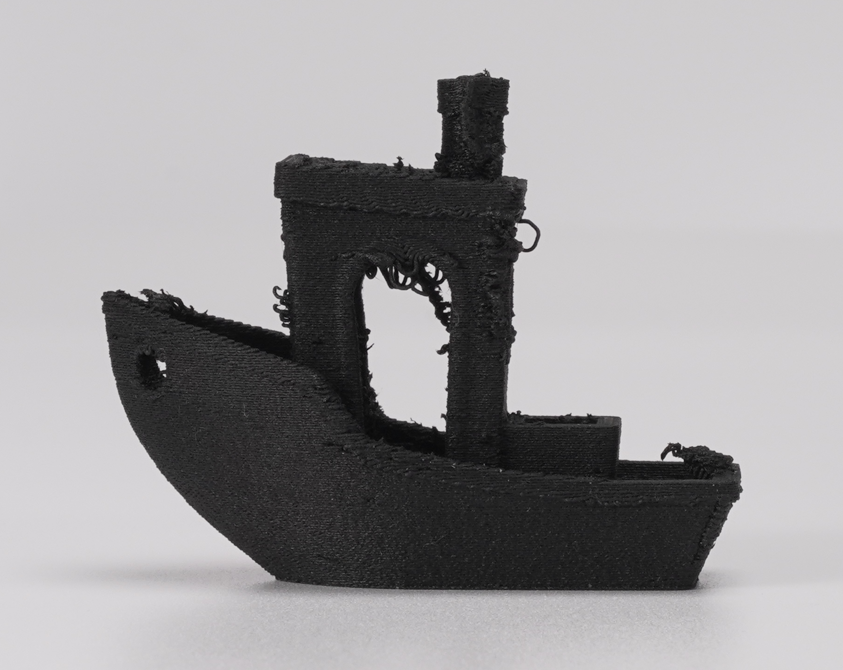
1. Filament humide - Il est conseillé de sécher le filament au préalable, puis de l'utiliser dans un contenant hermétique avec un dessiccant. Vous pouvez vous référer à ce wiki pour sécher le filament : Procédure et fichiers 3mf pour sécher le filament avec le plateau chauffant X1C | Bambu Lab Wiki
2. Le modèle présente une longue distance de déplacement et une courte longueur de rétraction, ce qui provoque la fuite du filament de la buse pendant le déplacement : lors de l'impression de plusieurs modèles, réduisez l'espacement entre les modèles et augmentez de manière appropriée la longueur ou la vitesse de rétraction. Remarque : une longueur de rétraction trop importante peut facilement provoquer une obstruction ; il est généralement recommandé de ne pas dépasser 2 mm.
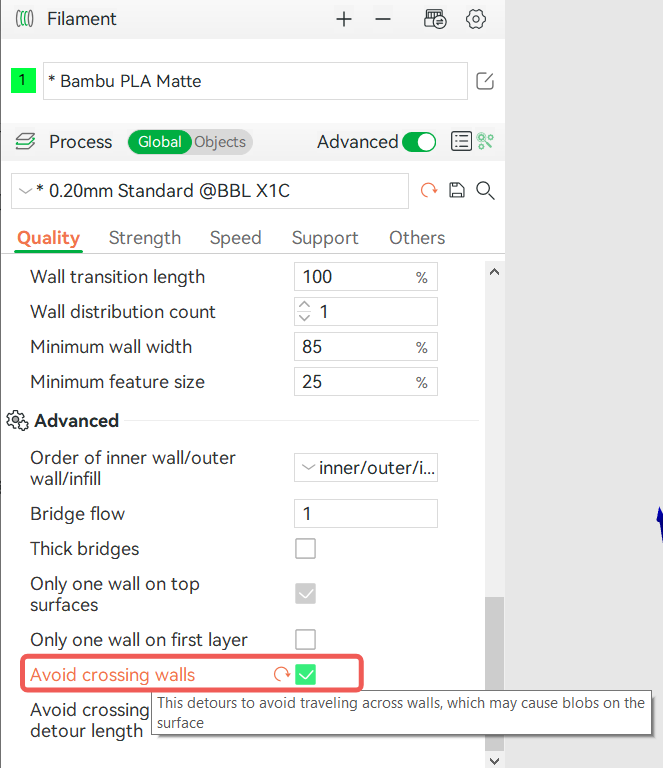
3. Le modèle a une structure spéciale ou un positionnement incorrect. Lorsqu'il y a plusieurs structures discontinues dans un même modèle et que l'espacement entre les modèles est large, il y aura des déplacements sur de longues distances lors de l'impression, entraînant le goutte-à-goutte du filament fondu pendant le déplacement, ce qui cause des défauts tels que le stringing et le suintement. Dans ce cas, la distance de positionnement entre les modèles peut être réduite. Vous pouvez également activer "Éviter les parois lors des déplacements" pour réduire la probabilité de stringing.
4. La température de la buse est trop élevée et la viscosité du filament fondu est trop faible : réduisez de manière appropriée la température de la buse.
5. Lors de l'utilisation de filaments à faible densité (comme le LW-PLA), la température d'impression ou le rapport de flux ne sont pas réglés correctement : il est conseillé de réduire correctement la température d'impression et de définir le rapport de flux entre 0,5 et 0,7. Les filaments à faible densité, tels que le LW-PLA, présentent davantage de trous et de gaz (humidité) à l'intérieur ; le processus d'impression produit des gaz, ce qui entraîne une grande expansion du filament fondu. Il est donc recommandé de sécher le filament avant l'impression et de définir un rapport de flux plus faible lors du tranchage.
6. L'ouverture de la buse est trop grande, ce qui provoque la fuite d'une plus grande quantité de filament.
- Choisissez une taille de buse erronée lors du tranchage ou utilisez une buse d'un diamètre plus grand pendant l'impression. Avant d'imprimer, assurez-vous que la configuration sélectionnée correspond à la taille réelle de la buse.
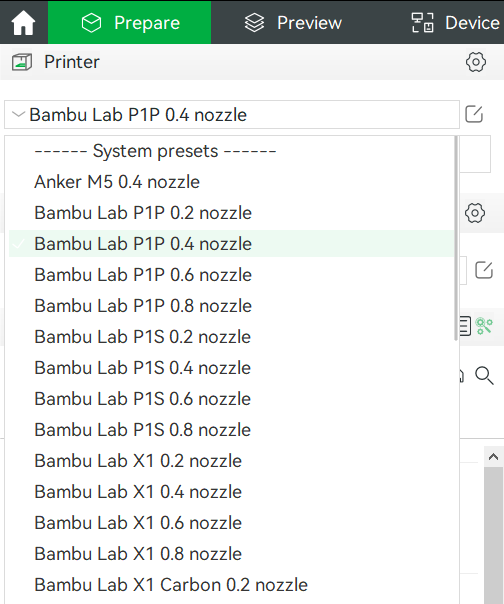
- La buse a été utilisée pendant longtemps et présente des signes d'usure évidents : remplacez-la.
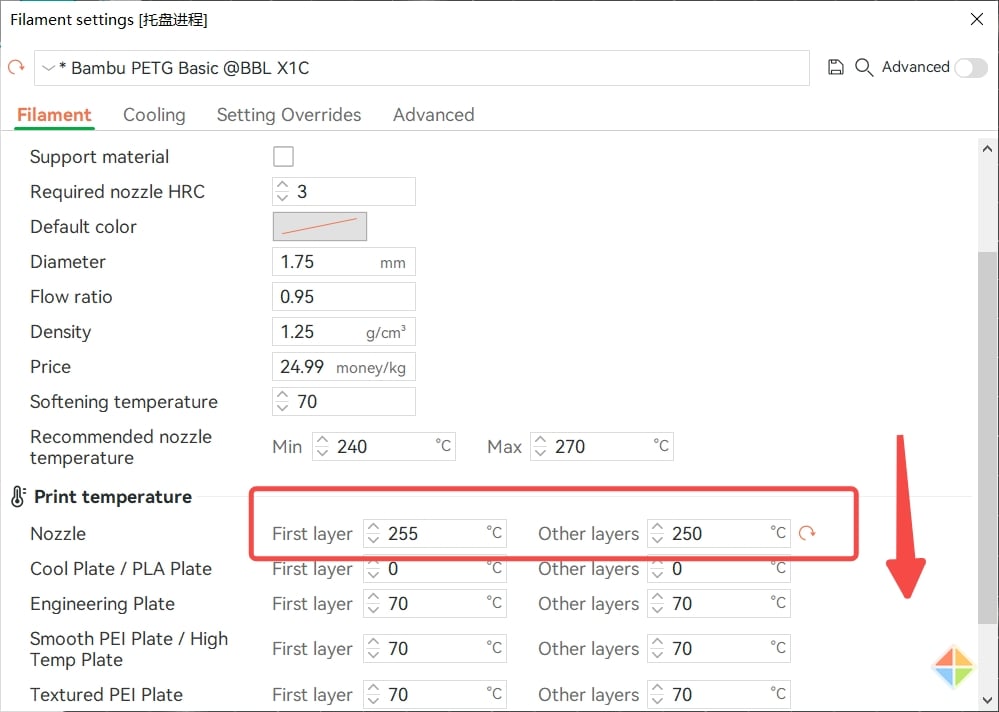
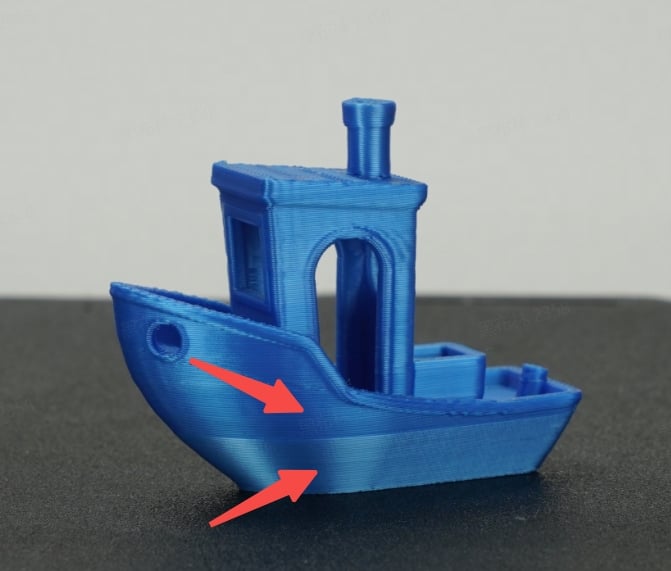
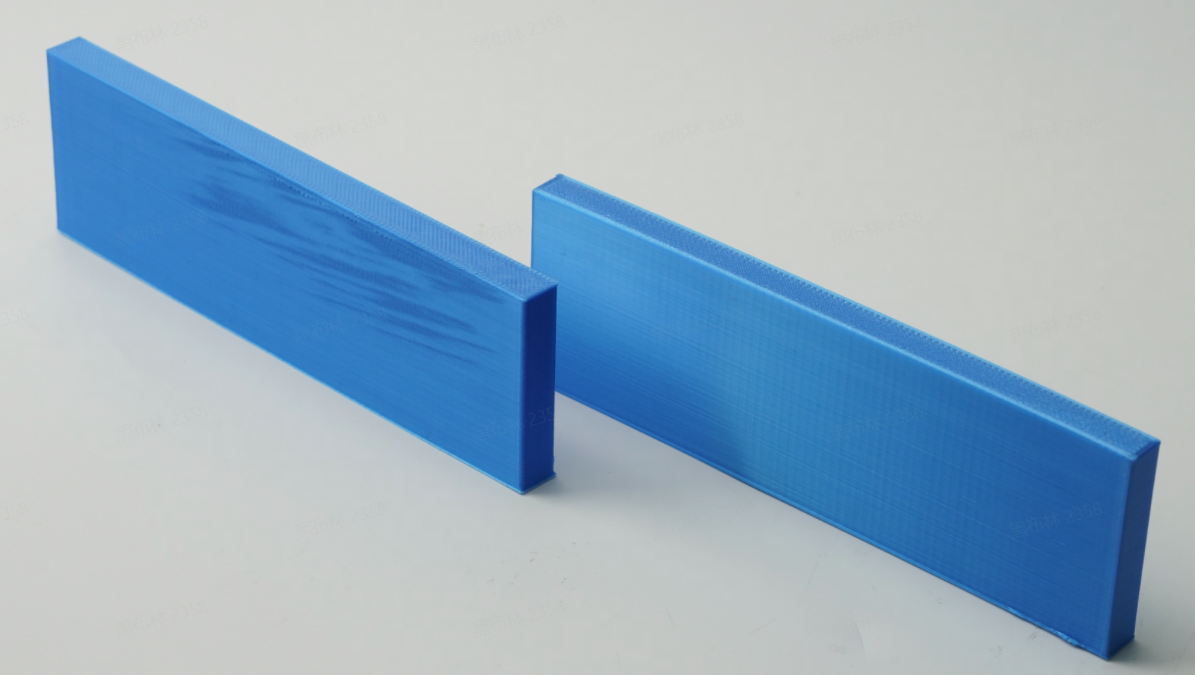
Les différentes zones du modèle ont un brillant différent
Cause directe : à température d'impression égale, plus la vitesse d'impression est faible, plus la surface est brillante ; à vitesse d'impression égale, plus la température est élevée, plus la surface est brillante et lisse. L'essence du phénomène est que le degré de fusion du matériau varie, tout comme la fluidité, ce qui entraîne une rugosité de surface différente sur le modèle imprimé ; ce phénomène est plus visible lors de l'impression de matériaux avec une bonne réflectivité.
1. La vitesse d'impression des différentes zones du modèle est significativement différente (par exemple, ralentissement dû aux surplombs).
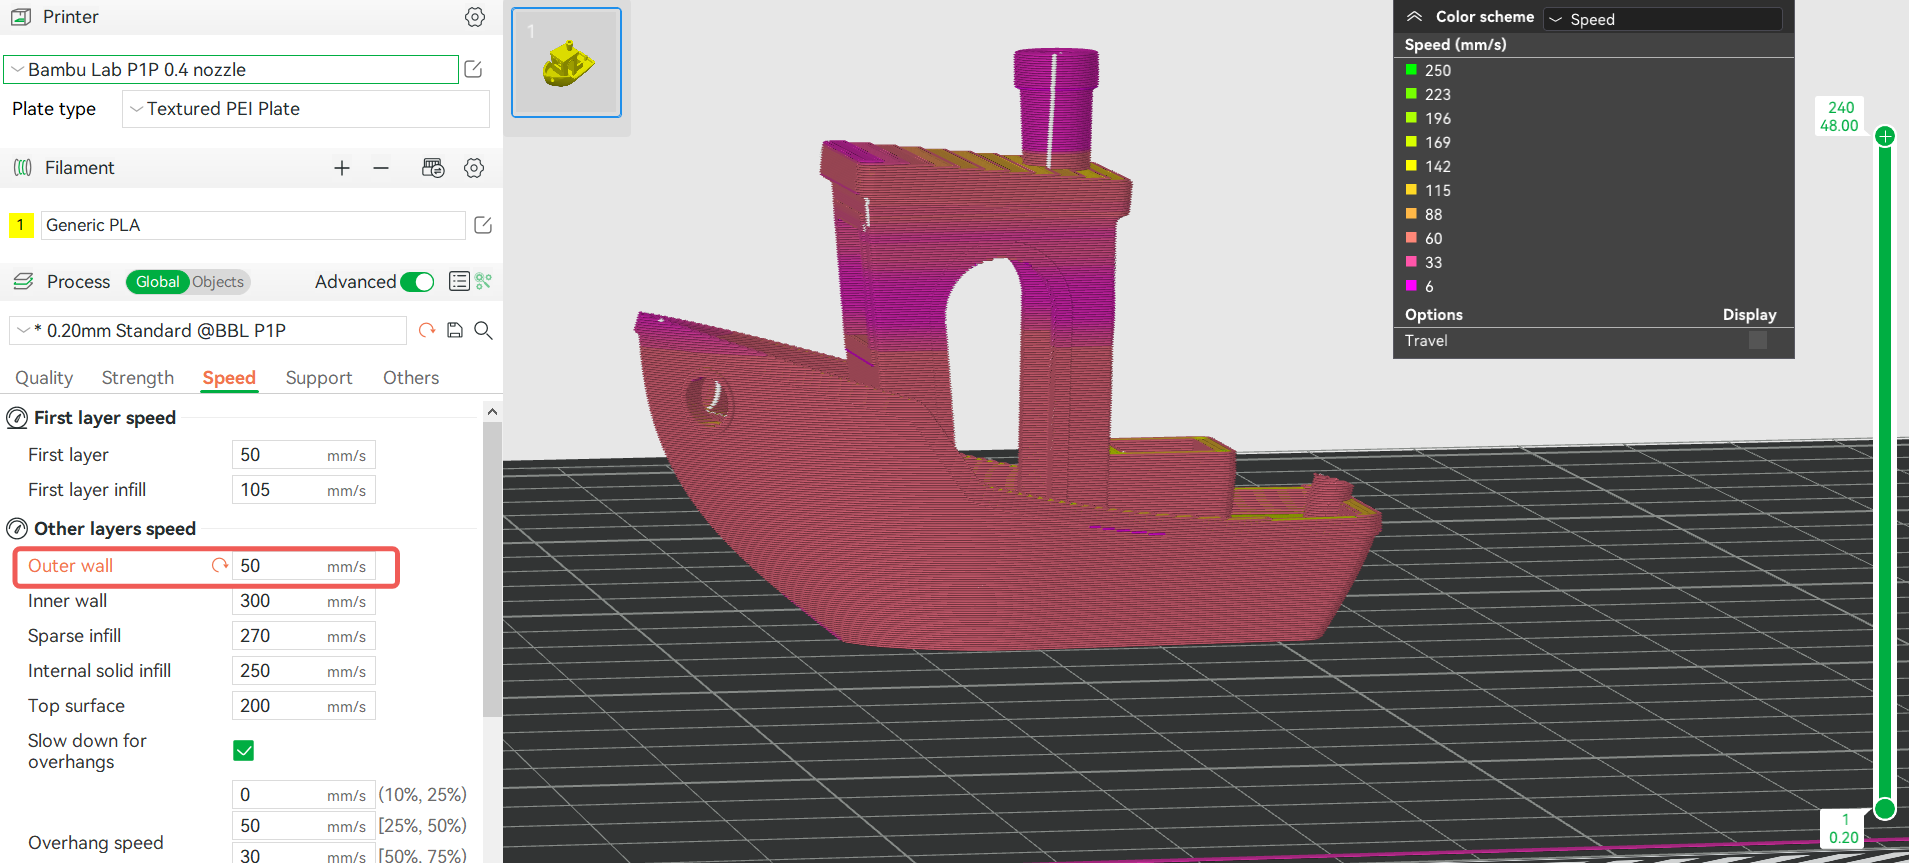
- Il est conseillé de réduire de manière appropriée la vitesse de la paroi externe (pour les modèles de grande taille) ou la vitesse globale (pour les petits modèles), ou d'annuler le ralentissement pour les surplombs, afin de garantir que la vitesse d'impression de la surface de la paroi externe soit similaire ou identique.
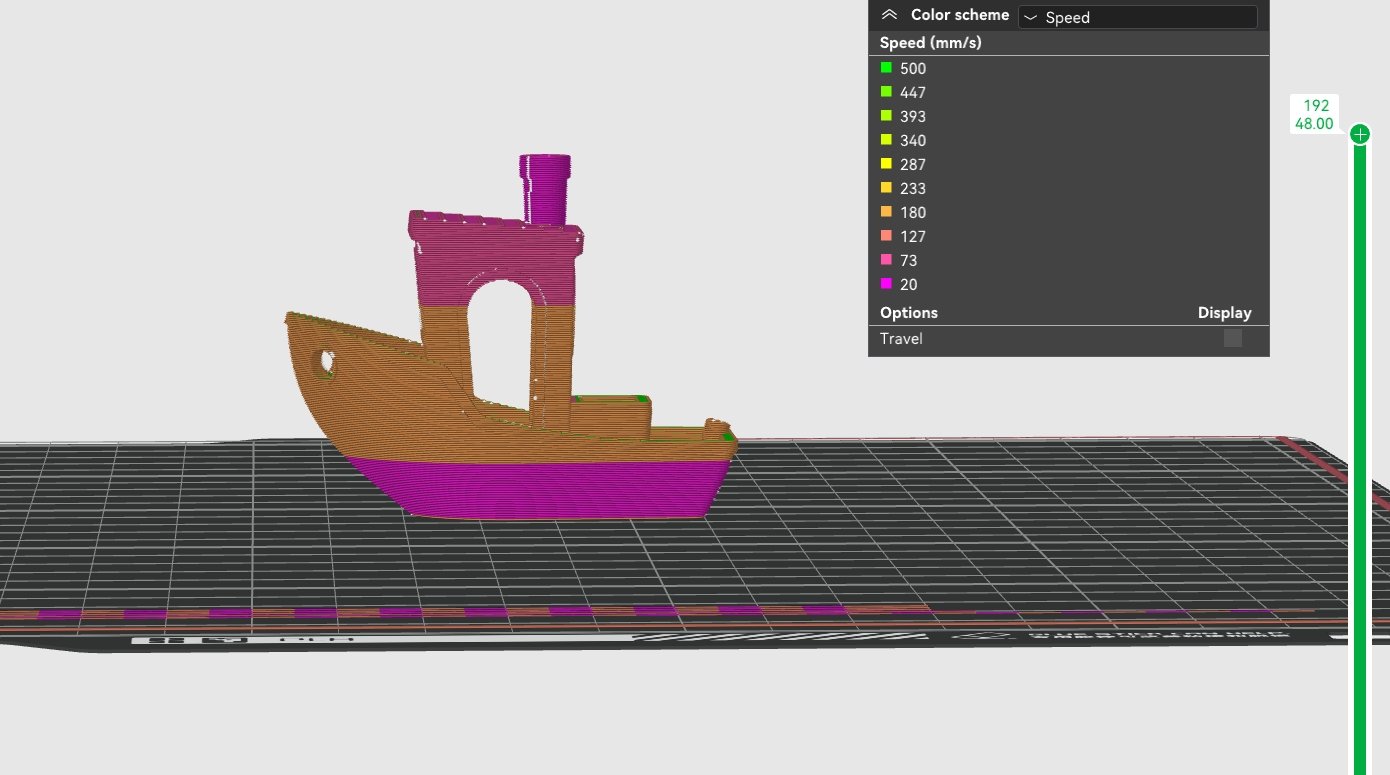
Tranchez et réduisez la vitesse de la paroi externe pour rendre la vitesse des différentes zones la plus uniforme possible :
2. Lors de l'impression du modèle avec une hauteur de couche faible (par exemple 0,08 mm), si la vitesse d'impression est élevée, la surface du modèle peut présenter un aspect brillant en "écailles de poisson".
- Passez à une hauteur de couche plus élevée, par exemple de 0,08 mm ou 0,12 mm à 0,16 mm ou 0,20 mm.
- Réduisez de manière appropriée la vitesse d'impression et augmentez la température d'impression.
Fissuration intercouche du modèle
Cause directe : une faible adhérence intercouche, provoquant la formation de fissures sur la surface du modèle, survient généralement lors de l'impression de matériaux ABS, ASA, PC, PET-CF, PA-CF, comme illustré dans la figure suivante :
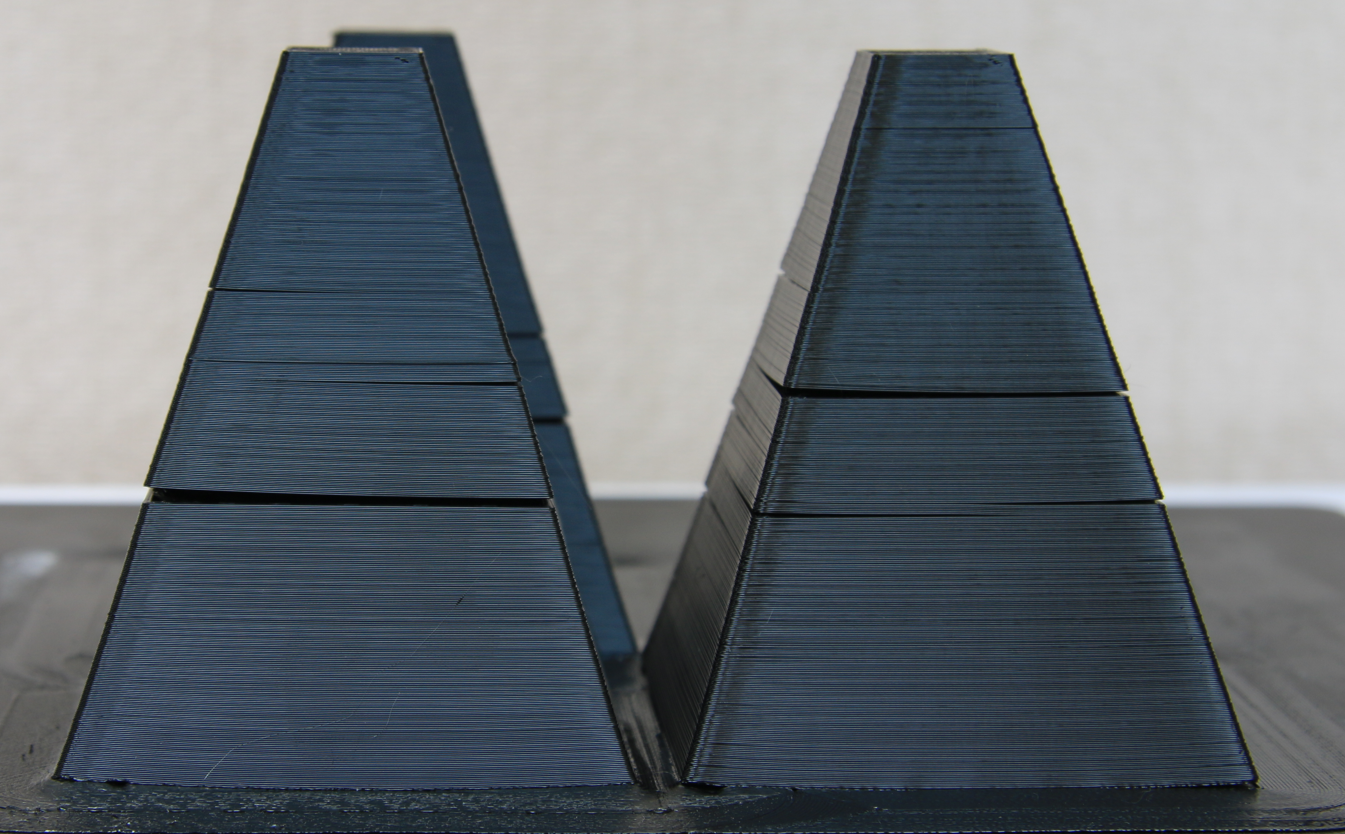
Les raisons courantes et les méthodes d'amélioration sont les suivantes :
1. Extrusion insuffisante, manque de matériau entre les couches.
- La fusion du filament n'est pas suffisante, la viscosité est trop élevée, la fluidité est médiocre et la zone de liaison entre les couches adjacentes du filament extrudé est trop petite : augmentez de manière appropriée la température de la buse ou réduisez la vitesse d'impression.
- Buse bouchée, entraînant une extrusion non uniforme : nettoyez et débouchez la buse.
2. La force de liaison du filament est faible ou la structure de la pièce est fragile.
- Augmentez de manière appropriée le nombre de parois (périmètres) et augmentez le taux de remplissage.
3. Refroidissement excessif.
- La vitesse du ventilateur est trop élevée : réduisez-la en conséquence ;
- Basse température de la chambre : augmentez de manière adéquate la température du plateau chauffant, fermez la porte avant de l'imprimante et le couvercle supérieur en verre.
Couture (Seam)
Dans l'impression 3D FDM, une couture se forme à l'intersection entre le point de départ et le point d'arrivée de chaque couche d'impression, ce qui est un phénomène normal. Pour en savoir plus sur les coutures, consultez ce wiki : Couture (Seam) | Bambu Lab Wiki
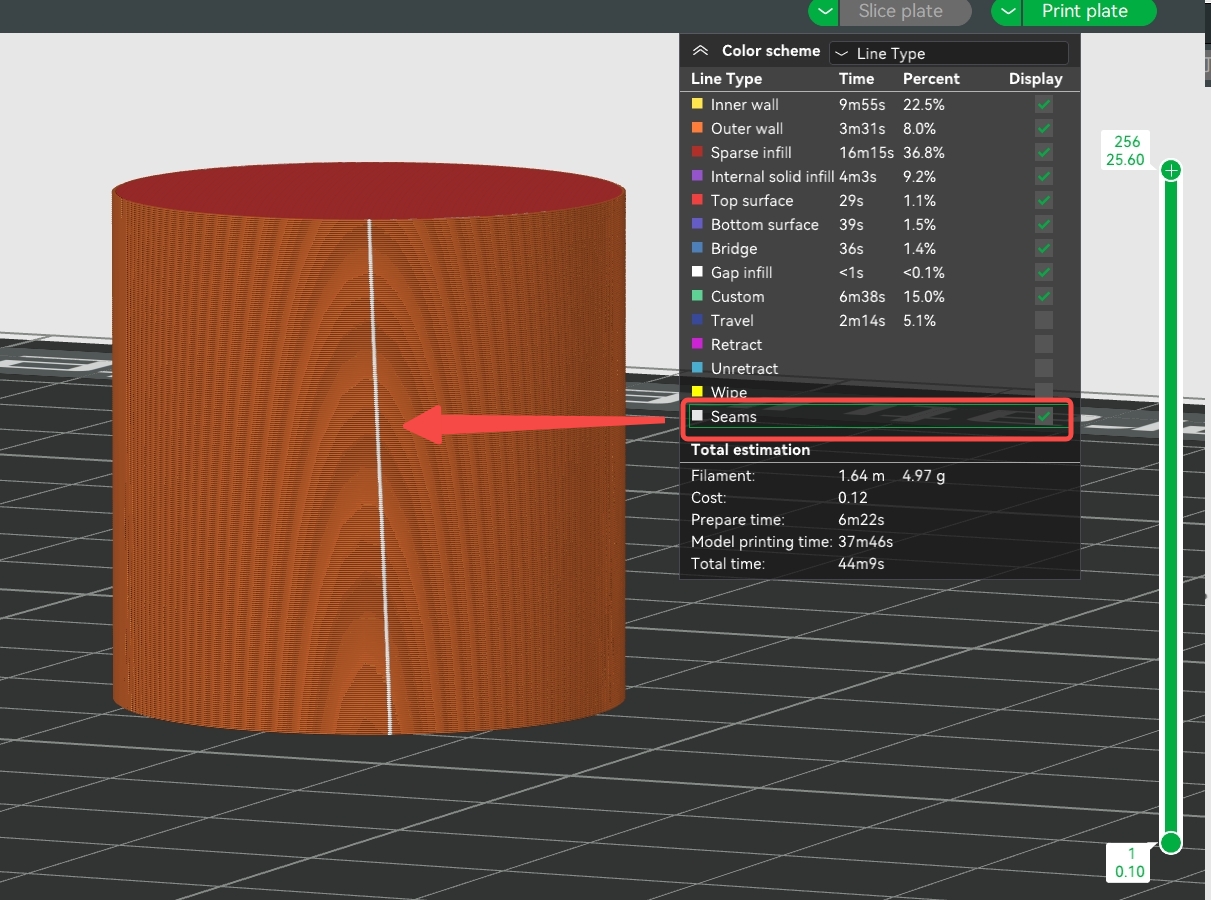
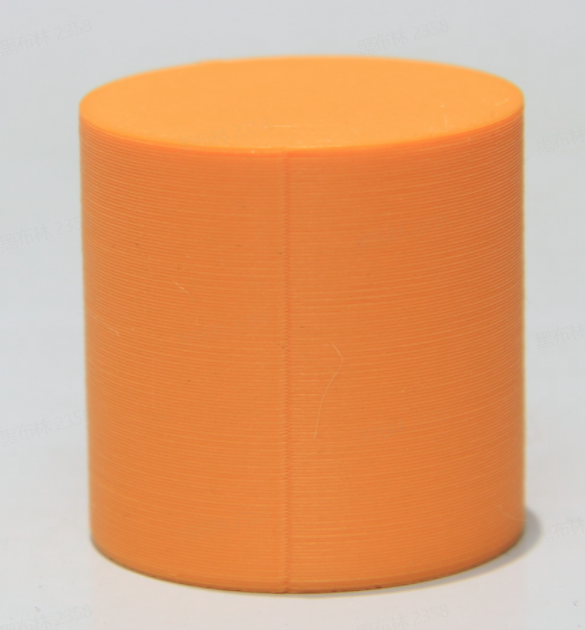
Pour améliorer de manière appropriée la qualité de la couture, vous pouvez utiliser les méthodes suivantes :
1. Réglez le nombre de parois sur 3 ;
2. Essayez d'éviter d'imprimer plusieurs modèles sur un seul plateau pour réduire la course de la tête d'outil ;
3. Augmentez de manière appropriée la température de la buse et réduisez la vitesse d'impression de la paroi externe ;
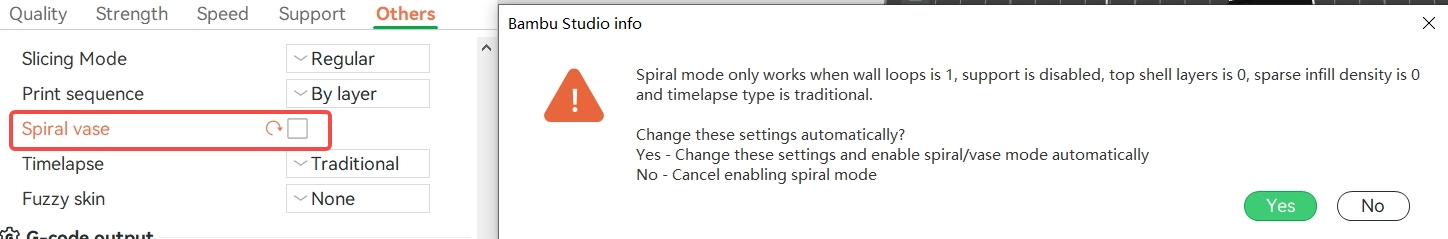
4. Pour certains modèles spéciaux, vous pouvez activer le mode "Vase spiralé". Lorsque ce mode est activé, le modèle sera imprimé en une spirale continue et les coutures n'apparaîtront que sur les couches de la coque inférieure, et non sur les parois externes. Remarque : le modèle imprimé dans ce mode ne possède qu'une paroi externe, aucun remplissage ni coque supérieure, et ne s'applique qu'à certains modèles simples (les modèles complexes ne peuvent pas être réalisés avec une seule ligne, ce qui entraîne des sections suspendues lors du tranchage). Pour plus de détails, veuillez consulter ce wiki : Vase spiralé | Bambu Lab Wiki
Motif de courroie
Cause : Au cours du processus d'impression, l'engrènement de la courroie et de la poulie folle forme un motif à bandes, le motif de courroie, dont l'espacement des stries est cohérent avec l'espacement des dents de la courroie de l'imprimante (2 mm). En général, les imprimantes Core XY sont susceptibles de produire ce motif sur la surface d'impression.
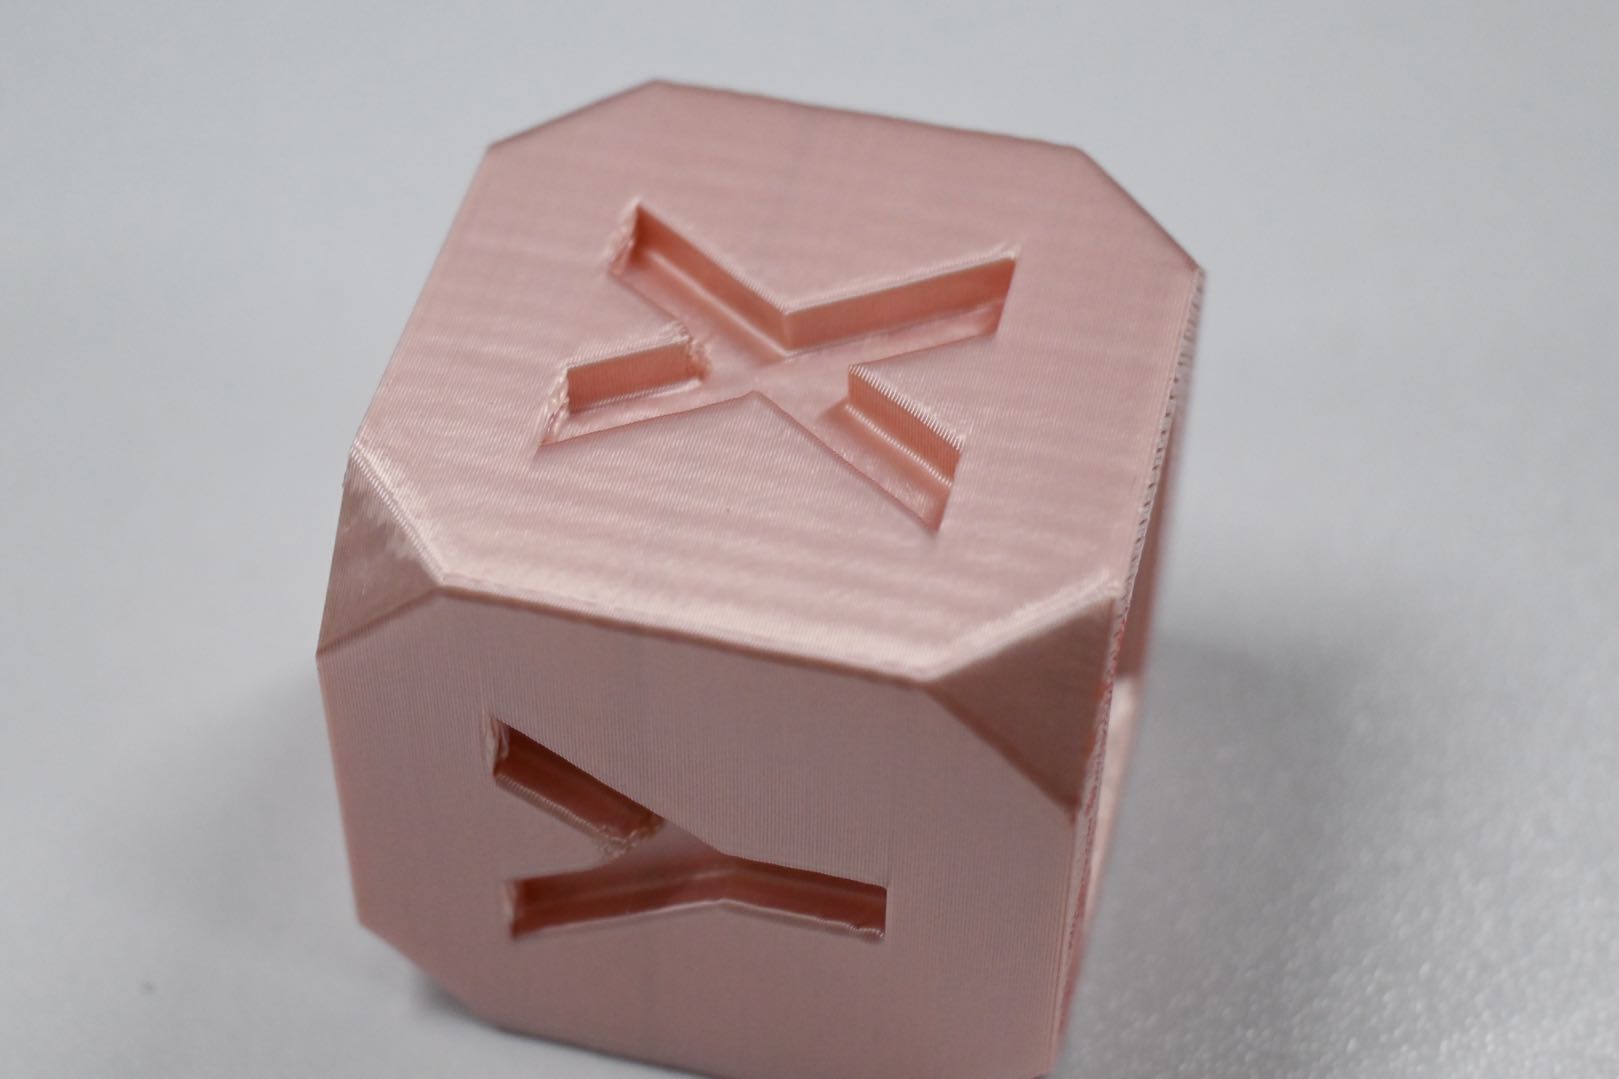
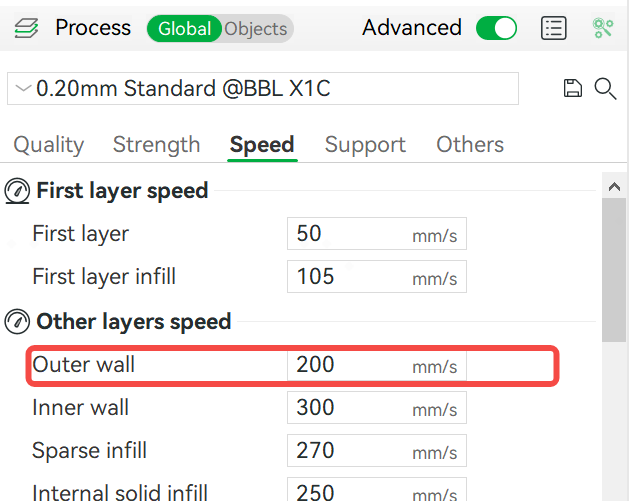
Pour éviter le motif de courroie sur les impressions, vous pouvez utiliser la méthode suivante :
Augmentez la vitesse de la paroi externe : en général, ce motif est lié à la vitesse d'impression de la paroi externe. Il est plus prononcé aux alentours de 120 mm/s. Il est conseillé d'augmenter la vitesse d'impression de la paroi externe à 200 mm/s. Si la vitesse par défaut du filament est faible (comme pour le PETG) et ne peut pas être augmentée à 200 mm/s, essayez de réduire la hauteur de couche ou d'augmenter de manière appropriée la température et le débit volumétrique maximal pour éviter que la vitesse d'impression de la paroi externe ne se rapproche de 120 mm/s. Cependant, nous recommandons généralement d'augmenter la vitesse de la paroi externe.
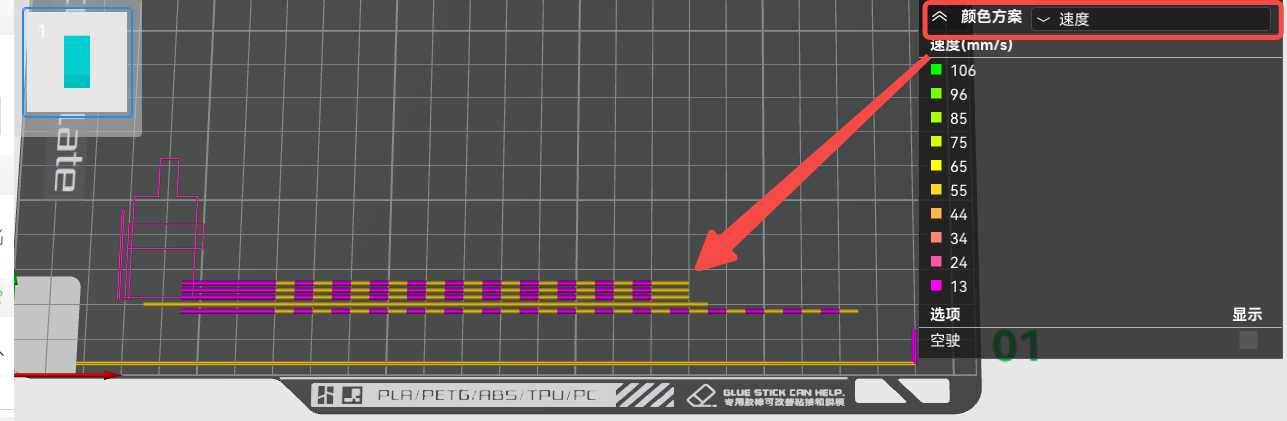
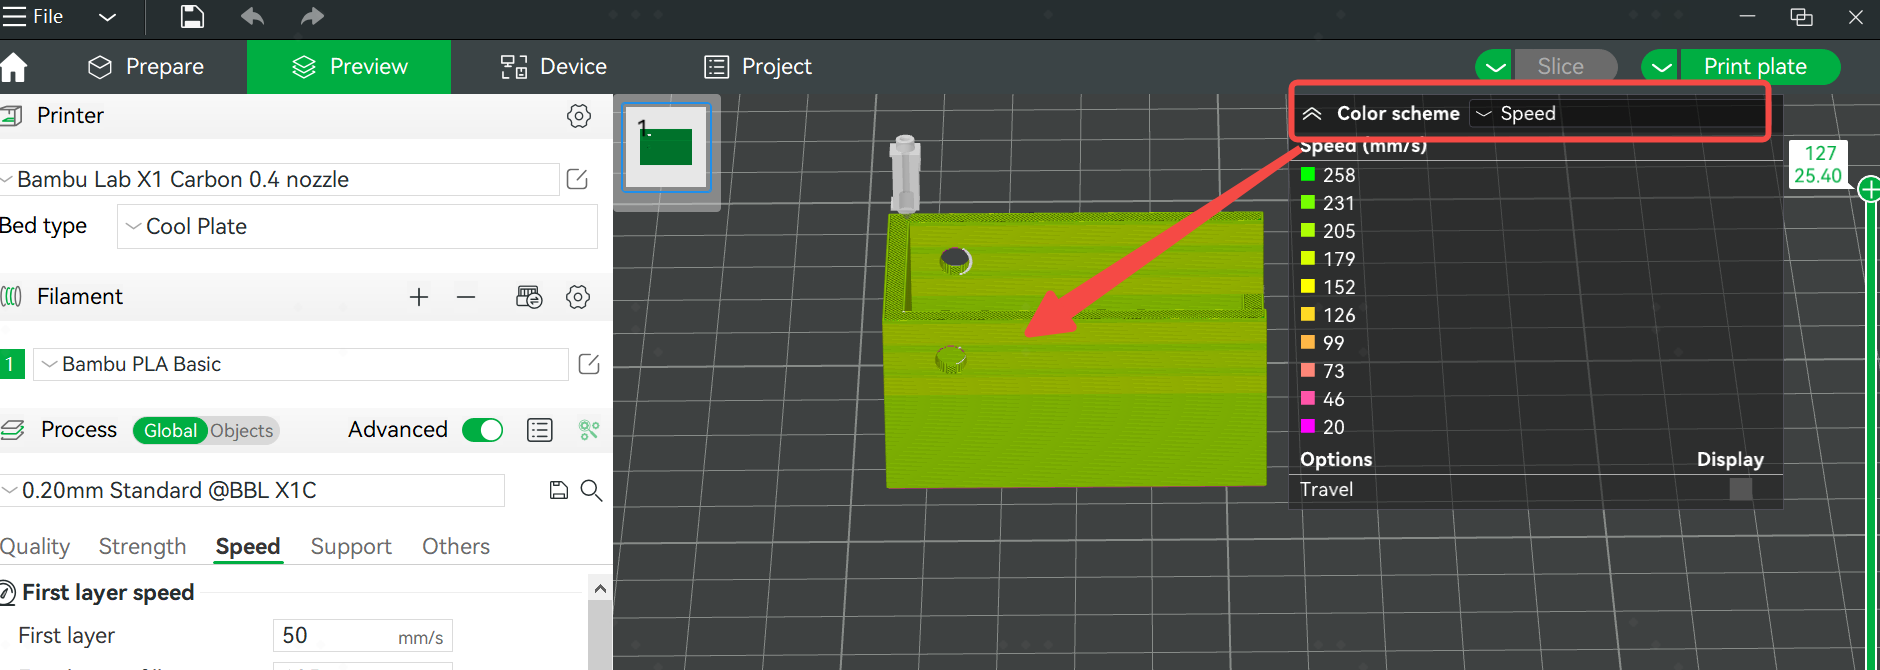
Après le tranchage, vous pouvez sélectionner la vitesse dans le schéma de couleurs pour visualiser la vitesse réelle d'impression de la paroi du modèle. En général, la vitesse est également limitée par le débit maximal, qui varie selon que vous utilisez du filament Bambu ou un filament générique. Le filament officiel Bambu possède un débit maximal plus élevé, permettant des vitesses d'impression plus élevées.
Source : Bambu Lab Wiki

 https://www.instagram.com/3digital.tech/

