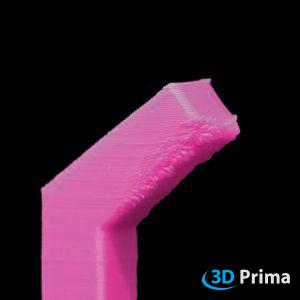
 1. MAUVAIS "DÉPORTS" (OVERHANGS)
Il n'est pas évident d'obtenir un résultat parfait avec des « déports » (parties en surplomb) parfaits. Cela dépend du matériau, de l'imprimante utilisée et des paramètres d'impression, ainsi que des angles de surplomb qu'il est possible d'imprimer. En général, il est possible d'imprimer avec un angle d'environ 45 degrés. Dans l'impression 3D FDM/FFF, chaque couche doit être construite sur une autre. Il est évidemment impossible d'imprimer dans le vide, c'est pourquoi il est nécessaire de prendre en compte certains points avant de commencer l'impression. Un positionnement parfait, l'ajout d'une structure de support ou la découpe de la pièce en plusieurs morceaux sont des astuces courantes pour optimiser l'impression 3D. Vous pouvez utiliser un modèle de test pour surplombs, comme celui du magazine "Make", lien de téléchargement : http://www.thingiverse.com/thing:533472/#files
AJOUTEZ UNE STRUCTURE DE SUPPORT
Un moyen simple d'obtenir de meilleurs résultats consiste à utiliser des structures de support.
Nous ne pouvons pas recommander les meilleurs paramètres, car ils changent lorsque vous modifiez la hauteur de couche ou le matériau. Nous vous conseillons de commencer avec les paramètres standard de votre logiciel de tranchage (slicer) ; si vous devez les modifier, faites des essais et recommencez, c'est en forgeant qu'on devient forgeron !
Gardez à l'esprit que le matériau de support nécessite un temps d'impression supplémentaire et que, parfois, l'optimisation du positionnement des modèles est une autre solution.
RÉDUISEZ LA HAUTEUR DE COUCHE
Pour éviter l'impression de surplombs ratés ou pour réduire la structure de support, il est également possible de réduire la hauteur de couche dans le logiciel de tranchage.
VENTILATEUR DE REFROIDISSEMENT
Pour réaliser des angles de surplomb plus élevés, le matériau doit refroidir assez rapidement après son impression. Si votre imprimante est équipée d'un ventilateur de refroidissement pour la pièce, vous devriez l'activer ou augmenter la vitesse du ventilateur. Vérifiez également si le ventilateur et la buse de ventilation sont dans la position correcte (assurez-vous que l'air refroidit bien votre pièce et ne va pas ailleurs).
Certains matériaux ont une viscosité extrêmement faible aux températures d'impression, c'est pourquoi il est nécessaire de les imprimer avec des vitesses d'impression élevées et un ventilateur de refroidissement de la pièce.
RÉGLEZ LA VITESSE D'IMPRESSION
Il est souvent nécessaire de combiner la vitesse d'impression et les réglages de température de l'extrudeur pour obtenir les meilleurs résultats en termes de surplombs. Nous ne pouvons pas vous donner la solution complète, car elle diffère selon le matériau, l'imprimante et le ventilateur de refroidissement de la pièce. Nous vous conseillons d'effectuer des tests d'impression de surplombs pour optimiser les réglages et découvrir quels angles de surplomb sont possibles. Vous pouvez utiliser un modèle de test pour surplombs, comme celui du magazine "Make", téléchargez-le.
Quelques conseils supplémentaires : Nous recommandons une vitesse d'impression légèrement supérieure lors de l'impression des surplombs.
RÉGLEZ LA TEMPÉRATURE DE LA BUSE
Comme c'est souvent le cas, pour obtenir les meilleurs résultats en termes de surplombs, une combinaison entre la vitesse d'impression et les réglages de température de la buse est nécessaire. Nous ne pouvons pas vous donner de solution générale, car des matériaux, des imprimantes et des ventilateurs de refroidissement de pièces différents influencent grandement le résultat du surplomb.
Nous vous conseillons d'imprimer des tests de surplomb pour optimiser vos réglages et pour découvrir quels angles de surplomb sont réalisables.
|
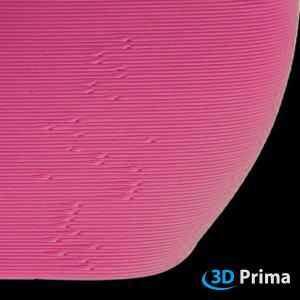 2. TACHES, TROUS ET "BOUTONS"
Votre imprimante 3D doit effectuer de nombreux changements d'extrusion et de directions de mouvement pendant le processus d'impression. Si les paramètres de rétractation ne sont pas optimisés, des défauts peuvent apparaître sur la surface de l'impression. Parfois, ces déformations sont aussi appelées trous ou boutons.
RÉGLEZ LA RÉTRACTATION
La rétractation est le recul du filament pendant le processus d'impression. Lorsque la tête d'impression (hotend) de votre imprimante 3D se déplace vers une nouvelle position (l'extrudeur se déplace sans extruder), des fils (stringing) peuvent se former car le filament fondu s'échappe de la buse. Cela peut être amélioré en retirant le filament au moment où la tête d'impression cesse d'extruder.
Tout d'abord, assurez-vous d'avoir activé la rétractation.
La deuxième étape sera d'optimiser les paramètres de rétractation, tels que : la distance et la vitesse.
DISTANCE DE RÉTRACTATION
La distance définit de combien le filament est retiré par rapport à la buse. La meilleure distance dépend de l'imprimante. Faites un test en imprimant deux cubes distants de 40 mm l'un de l'autre, augmentez la distance de rétractation par paliers de 0,5 mm et observez les meilleures performances. Pour la plupart des imprimantes, la distance de rétractation doit être comprise entre 1 et 5 mm.
VITESSE DE RÉTRACTATION
La vitesse de rétractation est également un paramètre important qui influence l'impression. Si vous rétractez le filament trop rapidement, le filament pourrait se séparer de la partie fondue. À l'inverse, si vous rétractez trop lentement, la buse pourrait laisser s'écouler du matériau avant de commencer à imprimer à la nouvelle position. Pour la plupart des imprimantes, la vitesse de rétractation doit être comprise entre 20 et 100 mm/s ou 1200 à 6000 mm/min.
Faites un test en imprimant deux cubes distants de 40 mm l'un de l'autre, augmentez la vitesse de rétractation par paliers de 20 mm/s ou 1200 mm/min et observez les meilleures performances.
BUSE PROPRE
Parfois, des taches se forment si la buse présente des résidus de filament. Le nouveau filament imprimé peut accrocher ces résidus et causer des défauts dans l'impression.
SÉLECTIONNEZ LE POINT DE DÉPART
Les défauts les plus courants sont de petites taches au début ou au point de jointure des couches d'impression. Les éliminer complètement peut être très difficile. Une solution simple consiste à sélectionner un nouveau point de départ qui n'attire pas beaucoup l'attention. Votre logiciel de tranchage ne cherche qu'à optimiser le processus ; il n'est pas "intelligent" et ne peut pas distinguer l'arrière de l'avant de votre impression, vous devez donc choisir le point de départ vous-même.
|
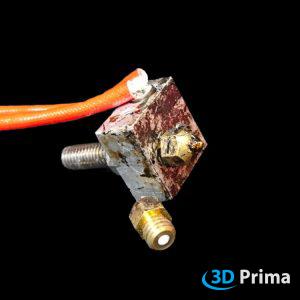 3. BUSE BOUCHÉE
Au cours de sa durée de vie, une buse doit extruder plusieurs kilogrammes de plastique. Avec le temps, il est très probable que la buse se bouche. Ces bourrages ou obstructions sont généralement dus à quelque chose à l'intérieur de la buse qui empêche le plastique de s'extruder librement. Bien que cela puisse être décourageant la première fois que cela arrive, nous illustrerons quelques étapes simples de dépannage qui peuvent être utilisées pour réparer une buse bouchée.
EXTRACTION À FROID (COLD PULL)
Une extraction à froid fonctionne mieux avec des matériaux glissants et souples, comme le filament en nylon.
Chauffez la tête d'impression à la température de travail du filament en nylon ou polyamide, poussez-le à travers la tête le plus loin possible, idéalement jusqu'à ce que le matériau précédent soit nettoyé (ce qui sera évidemment un peu difficile si la buse est complètement bouchée). Ensuite, laissez refroidir la tête d'impression.
Ce que nous conseillons, c'est de régler la tête d'impression à 110-120°C et de continuer à tirer sur le filament pendant que la tête chauffe, jusqu'à ce que le filament sorte en un seul morceau. Ensuite, coupez l'extrémité impure du filament, chauffez à nouveau complètement la tête d'impression et répétez le processus jusqu'à ce que l'extrémité extraite du filament ressorte propre et que vous ayez rétabli un bon flux à travers la buse. Habituellement, deux ou trois passages devraient suffire.
MÉTHODE DE L'AIGUILLE
Pour cette méthode, vous avez besoin d'une aiguille d'acupuncture ou hypodermique afin d'essayer de retirer le blocage. Évidemment, vous aurez besoin d'une aiguille ou d'un fil suffisamment fin pour entrer dans le trou de la buse, généralement 0,4 mm.
Nous déconseillons l'utilisation d'un foret, car il se casse plus facilement que les aiguilles solides et, pire encore, peut endommager définitivement la buse si vous n'êtes pas prudent.
Préchauffez la buse à la température d'impression normale pour chaque matériau et commencez à piquer avec l'aiguille. Faites attention à ne pas vous brûler. L'objectif est de briser l'obstruction pour qu'elle glisse à travers la buse. La prochaine fois que vous pousserez le filament, l'obstruction glissera à travers la buse avec le reste du plastique.
Il peut être nécessaire de répéter le cycle quelques fois et de pousser manuellement un peu de filament pour vérifier si vous avez réussi à suffisamment briser le bouchon. Si cette méthode ne fonctionne pas, essayez la méthode d'extraction à froid.
|
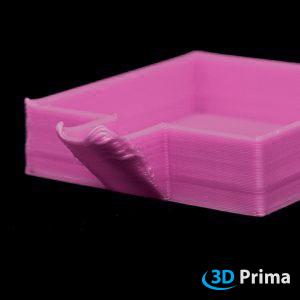 4. COINS RECOURBÉS OU IRRÉGULIERS
De petites parties de l'impression présentent des problèmes sur les surplombs. Des fils ou des coulures de plastique pendent de l'objet. Ce problème peut également être appelé « Déformation au niveau des surplombs ». Il apparaît si la pièce n'a pas été refroidie correctement et si la température d'extrusion est trop élevée.
RÉGLEZ LA TEMPÉRATURE DE LA BUSE
Réglez la température de la buse 5 à 10°C plus bas pour laisser le temps au plastique de refroidir. De cette façon, la tête d'impression ne déformera pas cette couche et pourra passer à la suivante sans encombre. Pour plus de conseils, lisez les solutions pour « Température d'extrusion trop élevée ».
VENTILATEUR DE REFROIDISSEMENT
Pour éviter le recroquevillement, une bonne chose à faire est d'augmenter le pourcentage de vitesse du ventilateur. Le plastique durcira plus rapidement, évitant ainsi que la couche suivante ne se déforme avant d'avoir refroidi.
|
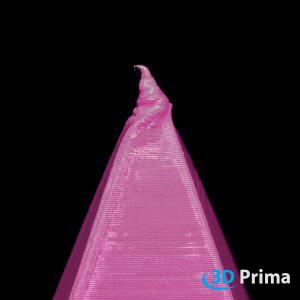 5. DÉFORMATION
Des déformations se produisent souvent sur la pointe ou sur les extrémités fines. La raison principale de ce problème est une température trop élevée pour le filament choisi. Des parties de l'objet semblent surextrudées. L'impression entière semble fondue. Si la température est trop élevée, le plastique peut coller à la paroi interne de la buse et la bloquer. Un bon équilibre entre la température, la vitesse et un refroidissement suffisant est nécessaire pour obtenir le plastique dans la bonne forme.
RÉGLEZ LA TEMPÉRATURE DE LA BUSE
Notre impression ressemble à du chocolat fondu. Les couches ne sont pas bien définies et, par endroits, elles semblent déborder sur la couche précédente. Dans d'autres cas, le plastique peut également se déformer. Essayez d'abaisser la température de la buse.
VENTILATEUR DE REFROIDISSEMENT
La température du filament choisi est trop élevée, mais elle est nécessaire pour ce type d'objet. Essayez d'allumer le ventilateur de refroidissement et vérifiez si le problème est résolu.
RÉGLEZ LA VITESSE D'IMPRESSION
Si vous imprimez à une vitesse très faible, le plastique reste plus longtemps dans la buse et se dégrade. Le flux de matériau fondu augmente et trop de plastique sort de la buse de l'imprimante. Essayez d'augmenter la vitesse ou d'abaisser la température.
|
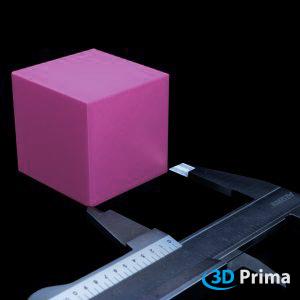 6. PRÉCISION DIMENSIONNELLE
La précision dimensionnelle est importante si vous souhaitez construire des pièces qui doivent s'emboîter parfaitement. Le retrait du polymère joue également un rôle important à ce niveau. Pour gérer ce problème, vous pouvez régler le multiplicateur d'extrusion ou la largeur d'extrusion pour un résultat parfait. De plus, la hauteur de la première couche ou une erreur dimensionnelle constante de l'imprimante pourraient être un problème.
RÉGLEZ LA HAUTEUR DE LA PREMIÈRE COUCHE
Pour la précision dimensionnelle, il est nécessaire de régler correctement la première couche. Trouvez le réglage optimal en faisant de petits ajustements. Si elle est réglée plus bas qu'elle ne devrait l'être, trop de plastique sortira de la buse et cette erreur se poursuivra sur les 10 à 20 couches suivantes. Le résultat sera des couches surdimensionnées.
MULTIPLICATEUR D'EXTRUSION
En ce qui concerne la précision dimensionnelle, la quantité de matériau extrudé est un facteur limitant pour la réussite. Commencez avec un multiplicateur d'extrusion à 1 et, si trop de plastique est extrudé, diminuez-le par paliers de 5 %. Cela dépend du matériau utilisé, de l'imprimante et du diamètre de la buse, ainsi que de la facilité avec laquelle le matériau s'écoule.
MODIFIEZ LA LARGEUR D'EXTRUSION
Une largeur d'extrusion correcte est nécessaire pour la précision dimensionnelle. Si l'extrusion est trop large ou trop étroite, la pièce entière devient plus grande ou plus fine que souhaité. Pour éviter ce problème, essayez de régler la largeur d'extrusion exactement sur le diamètre de la buse.
MISE À L'ÉCHELLE DE LA PIÈCE
Pour minimiser l'effet de retrait d'un polymère, redimensionnez légèrement la pièce. Au préalable, une pièce doit être imprimée et mesurée.
COMPENSATION DE LA DIMENSION HORIZONTALE
Cette option peut être utilisée si le décalage des axes X et Y n'est pas dimensionné avec précision. La précision peut être testée avec des pièces imprimées, qui doivent être mesurées dans les dimensions X et Y, après avoir ajusté les réglages du slicer.
|
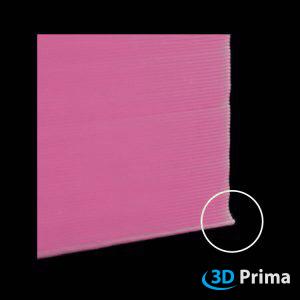 7. PIED D'ÉLÉPHANT
L'angle déformé typique qui s'est décollé du plateau est appelé « pied d'éléphant » ou « warping ».
RÉGLER LA PREMIÈRE COUCHE
Vous pouvez utiliser les paramètres du trancheur pour augmenter la hauteur ou la vitesse d'extrusion uniquement pour la première couche. Soyez prudent, car la hauteur de la couche influence également l'adhésion sur le plateau d'impression. Essayez avec un intervalle de 5 %.
Si la hauteur de la première couche est trop basse ou si la vitesse d'extrusion est trop élevée, le plastique s'étale contre le plateau d'impression et s'échappe de l'espace entre la buse et le plateau. Le résultat est l'arc typique qui sort à la base de l'impression, près de la surface.
CONCEVOIR UN CHANFREIN
Vous pouvez utiliser votre logiciel de modélisation pour ajouter un chanfrein aux bords de la partie inférieure de votre pièce. Gardez à l'esprit que le fond réel de votre pièce n'est pas toujours celui qui est positionné sur le plateau d'impression. Adaptez le côté de votre pièce à positionner sur le plateau d'impression.
Pour éliminer le pied d'éléphant, ce chanfrein doit être assez petit.
Cette solution est réservée aux utilisateurs qui savent comment concevoir des pièces et créer des fichiers .stl.
PLATEAU D'IMPRESSION NIVELÉ
Pour niveler le plateau d'impression et régler correctement la hauteur de la buse, suivez les instructions de votre imprimante 3D.
Régler la hauteur correcte de la buse ou, plus précisément, régler la bonne position zéro pour l'axe Z aide à réduire la déformation en éliminant le pied d'éléphant, mais cela aide aussi à extruder la bonne quantité pour la première couche. La plupart des imprimantes 3D ne sont pas capables de détecter quand la buse touche la surface d'impression ; elles se fient simplement à un fin de course ou à un capteur séparé pour palper le plateau. Dans les deux cas, il est généralement nécessaire de régler manuellement la position zéro. La procédure exacte diffère selon l'imprimante, mais l'idée générale est habituellement la même :
assurez-vous que la buse est propre et, idéalement, chauffée afin que les résidus soient balayés par le papier.
Utilisez un morceau de papier fin pour les plateaux plus rigides (environ 90 g/m² ou 0,1 mm d'épaisseur) et un papier plus épais pour les plateaux sur ressorts (environ 300 g/m² ou 0,25 mm d'épaisseur, comme une carte de visite).
Réglez le fin de course ou le décalage (offset) du capteur jusqu'à ce que vous sentiez une légère résistance en faisant glisser le papier lorsque l'imprimante est à la position zéro pour l'axe Z. La plupart des imprimantes disposent d'un mode semi-automatique où la tête d'impression se déplace vers différents points définis sur la surface d'impression et où vous devez régler manuellement la hauteur de la buse. Sinon, commencez par le centre du plateau pour un premier réglage approximatif, faites le tour du plateau et répétez l'opération pour chaque point de réglage. Déplacez la tête d'impression aussi près que possible des vis de réglage et ajustez-les jusqu'à obtenir une résistance uniforme avec les feuilles de calibration sur chacun d'eux.
|
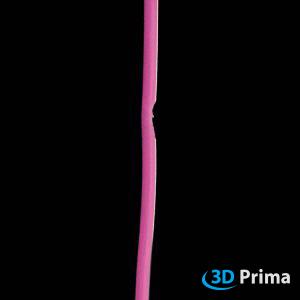 8. BROYAGE DU FILAMENT
Le broyage du filament se produit lorsque celui-ci ne peut plus avancer, que l'extrudeur tourne toujours et que ses dents acérées usent suffisamment de plastique du filament pour qu'il ne reste plus rien auquel les dents de l'engrenage puissent s'agripper. Vous identifierez le morceau de filament comme sur l'image. Parfois, on entend des cliquetis provenant de l'extrudeur.
ENGRENAGE D'EXTRUDEUR QUI GLISSE
Toutes les imprimantes 3D FDM utilisent un petit engrenage d'entraînement qui saisit le filament et le presse contre un roulement ou un autre engrenage d'entraînement. Cet engrenage possède des dents acérées qui lui permettent de saisir le filament. Si le filament ne peut pas bouger, l'engrenage continue de tourner et peut broyer suffisamment de plastique pour qu'il ne reste plus rien auquel les dents puissent se fixer.
Si cela se produit sur votre imprimante, vous verrez généralement beaucoup de petits copeaux de plastique provenant du filament qui a été déchiqueté. Vous pourriez aussi remarquer que le moteur de l'extrudeur tourne, mais que le filament n'est pas poussé dans la tête d'impression (hot end).
Pour résoudre ce problème, vous pouvez essayer :
- d'augmenter la température de la buse de 5 à 10 degrés pour que le plastique s'écoule plus facilement.
- de modifier la vitesse d'impression, si l'extrudeur tente de pousser le filament à travers la buse plus rapidement que la tête d'impression ne peut le faire fondre. Réduisez-la de 30 % pour voir si le problème est résolu.
Si l'extrudeur glisse, assurez-vous que l'engrenage d'entraînement est propre, car les fragments de plastique peuvent remplir les dents. Si cela arrive, il est plus probable que l'engrenage glisse à nouveau.
RÉGLER LA TEMPÉRATURE DE LA BUSE
Si vous remarquez que l'extrudeur a parfois du mal à pousser le filament à travers la tête d'impression, c'est peut-être parce que votre buse est trop froide ; essayez d'augmenter la température de 5 à 10 degrés pour que le plastique s'écoule plus facilement.
RÉGLER LA VITESSE D'IMPRESSION
Si vous imprimez trop vite, il est possible que le filament s'use. En réduisant la vitesse d'impression, le moteur de l'extrudeur n'aura pas besoin de tourner aussi vite, car le filament est chauffé pendant une période plus longue. La rotation plus lente du moteur de l'extrudeur peut aider à éviter les problèmes de broyage. La même chose se produit avec les différents axes ; si la vitesse d'impression est trop élevée, les moteurs doivent accélérer et décélérer beaucoup plus rapidement, ce qui peut causer des vibrations et des détails à l'aspect médiocre. Si vous imprimiez à 3600 mm/min ou 60 mm/s (la vitesse d'impression la plus courante), essayez de réduire cette valeur de 50 % à 1800 mm/min ou 30 mm/s pour voir si l'usure du filament disparaît ou si la qualité d'impression augmente. Si ce n'est pas le cas, le problème est probablement différent. Si cela fonctionne, essayez d'augmenter la vitesse d'impression par petits paliers jusqu'à trouver le meilleur équilibre entre bonne qualité et vitesse d'impression.
RÉGLER LA RÉTRACTION
Des paramètres de rétraction trop puissants peuvent provoquer le broyage du filament. Essayez de réduire la vitesse de rétraction de 50 % et surveillez si cela affecte le broyage du filament. Si oui, nous avons quelques conseils :
Vitesse de rétraction
La vitesse de rétraction est un paramètre important qui influence l'impression. Si vous rétractez le filament trop rapidement, cela pourrait provoquer le broyage du filament ou le filament pourrait se séparer de la partie fondue. Sinon, si vous rétractez trop lentement, la buse pourrait fuir avant de commencer à imprimer à la nouvelle position. Pour la plupart des imprimantes, la vitesse de rétraction devrait être comprise entre 20 et 100 mm/s (soit 1200 à 6000 mm/min).
Testez-le en imprimant deux cubes distants de 40 mm l'un de l'autre et augmentez la vitesse de rétraction par paliers de 20 mm/s (ou 1200 mm/min) et surveillez les meilleures performances.
Distance de rétraction
La distance définit la longueur du filament retiré par rapport à la buse. La meilleure distance dépend de l'imprimante. Testez-le en imprimant deux cubes distants de 40 mm l'un de l'autre et augmentez la distance de rétraction de 0,5 mm tout en surveillant les meilleures performances. Pour la plupart des imprimantes, la distance de rétraction doit être comprise entre 1 et 5 mm.
La rétraction est le retrait du filament pendant le processus d'impression. Lorsque la tête d'impression de votre imprimante 3D se déplace vers une nouvelle position (l'extrudeur bouge sans extruder), des fils (stringing) peuvent se former, car le filament fondu s'échappe de la buse. Cela peut être amélioré en retirant le filament au moment où la tête d'impression cesse d'extruder.
Les paramètres de rétraction sont importants pour obtenir de bons résultats, nous vous recommandons donc d'optimiser vos paramètres de rétraction !
VÉRIFIER SI LA BUSE EST BOUCHÉE
Il existe deux méthodes courantes pour résoudre ce problème :
TRACTION À FROID (COLD PULL)
Une traction à froid fonctionne mieux avec des matériaux glissants et souples, comme le filament de nylon.
Chauffez la tête d'impression à la température de travail du filament de nylon ou de polyamide, poussez-le à travers la tête d'impression aussi loin que possible, idéalement jusqu'à ce que l'ancien matériau soit nettoyé, ce qui sera évidemment un peu difficile si la buse est complètement bouchée. Ensuite, laissez refroidir la tête d'impression.
Ce que nous recommandons, c'est de régler la tête d'impression à 110-120 °C et de continuer à tirer sur le filament pendant que la tête chauffe, jusqu'à ce que le filament sorte en un seul morceau. Coupez ensuite l'extrémité impure du filament, chauffez à nouveau complètement la tête d'impression et répétez le processus jusqu'à ce que l'extrémité tirée du filament sorte propre et que vous ayez rétabli un bon flux à travers la buse. Habituellement, deux ou trois passages suffisent.
MÉTHODE AVEC UNE AIGUILLE OU UN FIL
Pour cette méthode, vous avez besoin d'une aiguille d'acupuncture ou hypodermique afin d'essayer d'éliminer le blocage. Évidemment, vous aurez besoin d'une aiguille ou d'un fil suffisamment fin pour entrer dans le trou de la buse (généralement 0,4 mm).
Nous déconseillons l'utilisation d'un foret, car il se casse plus facilement que les aiguilles pleines et, pire encore, il peut endommager la buse de façon permanente si vous n'êtes pas prudent.
Préchauffez la buse à la température d'impression normale du matériau et commencez à piquer avec l'aiguille. Faites attention à ne pas vous brûler. L'objectif est de briser l'obstruction pour qu'elle glisse à travers la buse. La prochaine fois que vous pousserez le filament, il passera à travers la buse avec les débris.
Il peut être nécessaire de répéter le cycle quelques fois et de pousser manuellement un peu de filament pour vérifier si vous avez réussi à briser suffisamment le blocage. Si cette méthode ne fonctionne pas, essayez la méthode de la traction à froid.
|
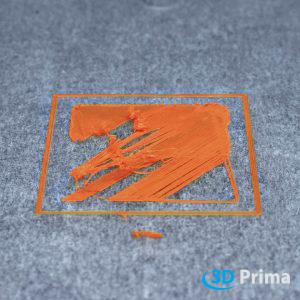 9. ADHÉSION DE LA PREMIÈRE COUCHE
Une impression qui ne colle pas au plateau est l'un des problèmes les plus courants et les plus débattus dans l'impression 3D. La première couche est très importante pour l'ensemble de l'impression. Toutes les autres couches seront placées sur celle-ci. Une bonne adhésion au plateau d'impression est nécessaire, sinon l'impression se soulèvera et devra être interrompue. Il existe de nombreuses solutions pour remédier à ce problème d'adhésion de la première couche.
UTILISER UN PLATEAU D'IMPRESSION ADHÉSIF OU CHAUFFANT
Il existe de nombreux types de solutions sur le marché comme PrimaFix, les bâtons de colle, d'autres adhésifs à appliquer ou en spray, ou des surfaces d'impression comme le PEI, le Buildtak ou même du ruban adhésif bleu (Blue Tape) non chauffé. Il est important de régler la température correcte du plateau chauffant pour chaque matériau et adhésif.
Pour PrimaFix, nous recommandons les réglages suivants :
-
PLA : première couche à 210 °C sans plateau chauffant.
-
ABS : première couche à 235-245 °C avec une bordure (brim) de 5 mm et un plateau chauffant à 100-105 °C.
-
PET-G : première couche à 225 °C et un plateau chauffant à 70-80 °C.
RÉGLER LA PREMIÈRE COUCHE
Si la distance entre la buse et le plateau n'est pas réglée correctement, vous pouvez ajuster la hauteur de la première couche pour compenser. En règle générale, une bonne hauteur de première couche se situe entre 70 et 90 %. Gardez à l'esprit qu'une buse trop proche du plateau n'extrudera pas de matériau et entraînera d'autres problèmes comme le « pied d'éléphant ». Lorsque la buse est trop éloignée, le résultat sera une déformation (warping).
NIVELER LE PLATEAU
Pour niveler le plateau d'impression et régler correctement la hauteur de la buse, suivez les instructions de votre imprimante 3D.
Régler la hauteur correcte de la buse ou, plus précisément, régler la bonne position zéro pour l'axe Z aide à réduire la déformation en éliminant le pied d'éléphant, mais cela aide aussi à extruder la bonne quantité pour la première couche. La plupart des imprimantes 3D ne sont pas capables de détecter quand la buse touche la surface d'impression ; elles se fient simplement à un fin de course ou à un capteur séparé pour palper le plateau. Dans les deux cas, il est généralement nécessaire de régler manuellement la position zéro. La procédure exacte diffère selon l'imprimante, mais l'idée générale est habituellement la même :
assurez-vous que la buse est propre et, idéalement, chauffée afin que les résidus soient balayés par le papier.
Utilisez un morceau de papier fin pour les plateaux plus rigides (environ 90 g/m² ou 0,1 mm d'épaisseur) et un papier plus épais pour les plateaux sur ressorts (environ 300 g/m² ou 0,25 mm d'épaisseur, comme une carte de visite).
Réglez le fin de course ou le décalage (offset) du capteur jusqu'à ce que vous sentiez une légère résistance en faisant glisser le papier lorsque l'imprimante est à la position zéro pour l'axe Z. La plupart des imprimantes disposent d'un mode semi-automatique où la tête d'impression se déplace vers différents points définis sur la surface d'impression et où vous devez régler manuellement la hauteur de la buse. Sinon, commencez par le centre du plateau pour un premier réglage approximatif, faites le tour du plateau et répétez l'opération pour chaque point de réglage. Déplacez la tête d'impression aussi près que possible des vis de réglage et ajustez-les jusqu'à obtenir une résistance uniforme avec les feuilles de calibration sur chacun d'eux.
UTILISER UNE BORDURE (BRIM)
Une bordure (brim) est une structure imprimée qui est attachée à l'objet et augmente la surface au sol pour stabiliser la pièce ou améliorer l'adhésion. Les bordures comportent généralement 10 à 15 contours et peuvent être hautes de 1 à 2 couches.
|
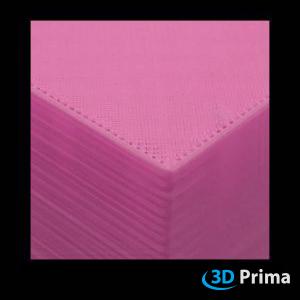 10. ESPACES ENTRE LE REMPLISSAGE ET LE CONTOUR
Chacune de vos impressions est composée de plusieurs couches qui consistent à leur tour en périmètres (les contours de l'impression) et en remplissage. Si vous remarquez de petits espaces entre les périmètres et le remplissage, il y a deux points que vous devriez vérifier.
RÉGLER LA VITESSE D'IMPRESSION
Si vous imprimez trop rapidement, vous risquez de provoquer un décalage des couches ou une mauvaise qualité d'impression. À des vitesses d'impression élevées, il peut arriver que les courroies glissent sur la roue dentée/poulies motrices et que la tête d'outil/hotend perde sa position correcte.
Vous pouvez régler la vitesse d'impression comme suit.
Si vous imprimiez à 3600 mm/min ou 60 mm/s (la vitesse d'impression la plus courante), essayez de réduire cette valeur de 50 % à 1800 mm/min ou 30 mm/s pour voir si l'abrasion du filament disparaît ou si la qualité d'impression augmente. Si ce n'est pas le cas, il est fort probable que le problème soit différent. Si cela fonctionne, essayez d'augmenter la vitesse d'impression par petits paliers jusqu'à trouver le meilleur équilibre entre une bonne qualité et la vitesse d'impression.
SUPERPOSITION REMPLISSAGE/CONTOUR
Pour éviter l'impression de surplombs ratés ou pour réduire la structure de support, vous pouvez également réduire la hauteur de couche dans le logiciel de tranchage (slicer).
|
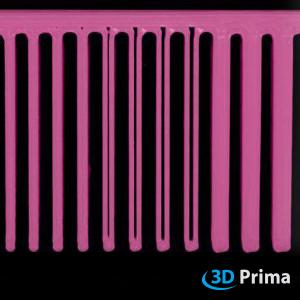 11. LACUNES DANS LES PAROIS FINES
En imprimant un objet avec une buse seulement quelques fois plus petite que la paroi la plus épaisse, il se peut que le slicer laisse un espace vide au centre. Par exemple : le mur fait 1,5 mm et vous imprimez avec une largeur d'extrusion de 0,6 mm, vous devez augmenter certains paramètres de tranchage pour une impression solide sans espaces vides. Pour cette raison, ajustez le comportement des parois fines et/ou la largeur d'extrusion dans votre slicer.
RÉGLER LE COMPORTEMENT DES PAROIS FINES
Dans le processus de tranchage, des espaces vides peuvent se produire si le diamètre de la paroi ne peut pas être divisé exactement par le diamètre de la buse. Pour éviter les espaces vides dans les parois fines, choisissez les paramètres appropriés pour les parois fines. Si votre slicer ne dispose pas de cette option, faites varier la largeur d'extrusion et le diamètre des périmètres intérieur et extérieur.
MODIFIER LA LARGEUR D'EXTRUSION
Des espaces peuvent se produire lors du tranchage si le diamètre de la paroi ne peut pas être divisé par le diamètre de la buse. La seule ligne qui ne tient plus sera perdue. Réglez la largeur d'extrusion de manière à ce qu'elle puisse être divisée avec précision.
|
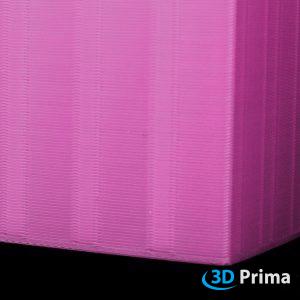 12. FANTÔME (GHOSTING)
Pouvez-vous voir le remplissage de votre impression à l'extérieur sur les périmètres ? Dans ce cas, le remplissage et les périmètres se chevauchent et cela se voit à l'extérieur de la coque. L'épaisseur de la paroi pourrait être trop faible par rapport à la taille de la buse.
AUGMENTER LE PÉRIMÈTRE
L'effet de ghosting se produit lorsque la coque de notre impression, les périmètres, est trop fine et que le remplissage, qui a une superposition trop importante avec les périmètres, devient visible. Pour éviter ce problème, autorisez le slicer à créer des périmètres supplémentaires.
DIMINUER LES SUPERPOSITIONS DES CONTOURS
Vous voulez une bonne liaison entre le remplissage et les périmètres, mais vous avez exagéré et le remplissage est visible à l'extérieur ? Réduisez simplement la superposition du contour à 15-25 % et vérifiez si vous pouvez « garder le fantôme à l'intérieur ».
|
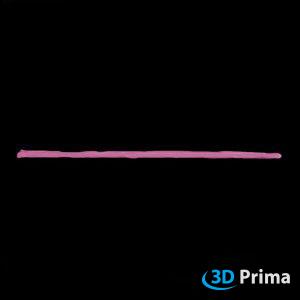 13. EXTRUSION INCOHÉRENTE
De bons résultats en impression 3D sont liés à une quantité très constante de plastique extrudé. Ce problème est surtout visible sur les lignes fines de l'impression et affectera la qualité finale. Observer attentivement l'imprimante pendant qu'elle imprime est le meilleur moyen de détecter une extrusion irrégulière, qui varie en taille. Une extrusion incohérente peut être due à de nombreuses causes, notamment une buse obstruée, une hauteur de couche très faible, une largeur d'extrusion incorrecte, une mauvaise qualité du filament, un filament bloqué ou emmêlé et des problèmes mécaniques de l'extrudeur.
RÉGLER LA HAUTEUR DE COUCHE
Si votre imprimante n'est pas capable d'effectuer une hauteur de couche très basse, cela pourrait être une source d'erreur. Dans ce cas, réglez la hauteur de couche plus haut et vérifiez si le problème est résolu. En règle générale, considérez 75 % du diamètre de la buse comme hauteur de couche maximale.
MODIFIER LA LARGEUR D'EXTRUSION
Une possibilité d'extrusion incohérente est une largeur d'extrusion incorrecte. Essayez de résoudre le problème en modifiant la largeur d'extrusion. En règle générale, la largeur d'extrusion devrait être comprise entre 100 et 150 % du diamètre de la buse. Si la largeur d'extrusion est inférieure au diamètre de la buse, un flux cohérent de filament ne serait pas possible.
MÉTHODE D'EXTRACTION À FROID (COLD PULL)
Une traction à froid fonctionne mieux avec des matériaux glissants et souples, comme le filament en nylon.
Encore une fois, chauffez la hotend à la température de travail du filament en nylon ou polyamide, poussez-le à travers la hotend le plus loin possible, idéalement jusqu'à ce que le matériau précédent soit nettoyé, ce qui sera évidemment un peu dur si la buse est complètement bouchée. Ensuite, laissez refroidir la hotend.
Ce que nous recommandons, c'est de régler la hotend à 110-120 °C et de continuer à tirer sur le filament pendant que la hotend chauffe jusqu'à ce que le filament sorte en un seul morceau. Ensuite, coupez l'extrémité impure du filament, chauffez à nouveau complètement la hotend et répétez le processus jusqu'à ce que l'extrémité tirée du filament sorte propre et que vous ayez rétabli un bon flux à travers la buse. Habituellement, deux ou trois passages devraient suffire.
MÉTHODE AVEC AIGUILLE OU FIL
Pour cette méthode, vous avez besoin d'une aiguille d'acupuncture ou hypodermique afin de pouvoir essayer de retirer le blocage. Évidemment, vous aurez besoin d'une aiguille ou d'un fil suffisamment petit pour pouvoir entrer dans le trou de la buse, généralement 0,4 mm.
Il est déconseillé d'utiliser un foret, car il se casse plus facilement que les aiguilles solides et, pire encore, il peut endommager définitivement la buse si vous ne faites pas attention.
Préchauffez la buse à la température d'impression normale pour chaque matériau et commencez à piquer avec l'aiguille. Faites attention à ne pas vous brûler. L'objectif est de briser l'obstruction pour qu'elle glisse à travers la buse. La prochaine fois que vous pousserez le filament à travers l'obstruction, le filament glissera à travers la buse avec le filament.
Il pourrait être nécessaire de répéter le cycle quelques fois et de pousser manuellement un peu de filament pour vérifier si vous avez réussi à briser suffisamment le blocage. Si cette méthode ne fonctionne pas, essayez la méthode d'extraction à froid.
ENGRENAGE D'EXTRUDEUR QUI GLISSE
Toutes les imprimantes 3D FDM utilisent un petit engrenage d'entraînement qui saisit le filament et le presse contre un roulement ou un autre engrenage d'entraînement. Cet engrenage moteur possède des dents tranchantes qui lui permettent de saisir le filament. Si le filament ne peut pas bouger, l'engrenage moteur continue de tourner et peut râper suffisamment de plastique du filament pour qu'il ne reste rien sur quoi les dents de l'engrenage puissent s'accrocher.
Si cela arrive sur votre imprimante, vous verrez généralement beaucoup de petits copeaux de plastique provenant du filament qui ont été broyés. Vous pourriez également remarquer que le moteur de l'extrudeur tourne, mais que le filament n'est pas poussé dans la hotend.
Pour résoudre ce problème, vous pouvez essayer :
- d'augmenter la température de la buse de 5 à 10 degrés pour que le plastique s'écoule plus facilement.
- de modifier la vitesse d'impression, si l'extrudeur tente de pousser le filament à travers la buse plus rapidement que la hotend ne peut le fondre. Réduisez-la de 30 % pour voir si le problème est résolu.
Si l'extrudeur glisse, assurez-vous que l'engrenage d'entraînement de l'extrudeur est propre, car des fragments de plastique peuvent remplir les dents de l'engrenage. Si cela arrive, il est plus probable que l'engrenage glisse à nouveau.
|
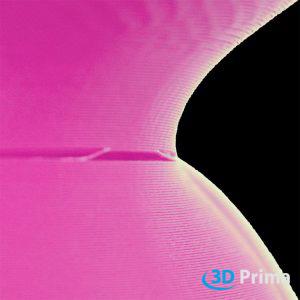 14. SÉPARATION DES COUCHES
Si les couches ne se lient/ne fusionnent pas ensemble et que les couches individuelles se déforment à l'intérieur de la pièce, on parle de séparation des couches.
RÉGLER LA TEMPÉRATURE DE LA BUSE
L'adhésion entre les couches peut être augmentée avec une température d'impression plus élevée. Cependant, si vous reconnaissez que l'extrudeur a parfois du mal à pousser le filament à travers la hotend, c'est peut-être parce que la buse est trop froide. Essayez d'augmenter la température de 5 à 10 degrés pour que le plastique s'écoule plus facilement.
RÉGLER LA HAUTEUR DE COUCHE
Si vous avez des problèmes avec la séparation des couches, l'un des premiers réglages que vous devez vérifier est la hauteur de couche. La hauteur de couche dépend de la taille de la buse que vous utilisez. La plupart des imprimantes ont un diamètre de buse compris entre 0,3 et 0,5 millimètre. Comme formule générale pour la hauteur de couche maximale, vous pouvez prendre 75 % du diamètre de votre buse – par exemple : pour une buse de 0,4 mm, réglez la hauteur de couche sur 0,3 mm.
VENTILATEUR DE REFROIDISSEMENT PARTIEL
Parfois, désactiver ou ralentir le ventilateur de refroidissement des pièces pourrait être une solution pour les couches séparées. Mais cela dépend du matériau que vous utilisez. Pour le PC, le SEMIFLEX et l'ABS, nous recommandons de désactiver le ventilateur de refroidissement des pièces ; pour le PLA, le PET-G et d'autres matériaux, essayez d'autres solutions.
SÉCHER LE FILAMENT (PA12)
Le PA12 / Nylon est un matériau hydrophile, c'est pourquoi il est nécessaire de le sécher avant l'impression. L'ABS n'est pas aussi hydrophile que le PA12, donc le conserver dans un récipient ou un sac hermétique après l'impression devrait suffire. En règle générale, 100 g de PA12 devraient être séchés dans un four avec circulation d'air à 70-90 °C pendant environ 3-4 heures.
|
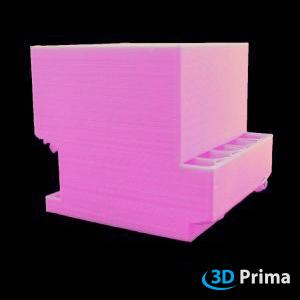 15. DÉCALAGE DE COUCHE OU DÉSALIGNEMENT DE COUCHE
Si vous identifiez un effet « d'escalier » dans votre impression, c'est ce qu'on appelle un décalage de couche ou un désalignement de couche. Les imprimantes 3D les plus courantes ne disposent pas d'un système de retour d'information sur la position réelle de la tête d'outil/hotend. Si un impact se produit pendant l'impression ou si un moteur perd des pas, l'imprimante n'est pas capable de le détecter et continuera l'impression avec une position incorrecte. Les solutions suivantes sont un bon moyen de résoudre ce problème, mais cela peut aussi être causé par la déformation des couches de la partie supérieure.
RÉGLER LA VITESSE D'IMPRESSION
Si vous imprimez trop rapidement, vous risquez de provoquer un décalage des couches ou une mauvaise qualité d'impression. À des vitesses d'impression élevées, il peut arriver que les courroies glissent sur la roue dentée/poulies motrices et que la tête d'outil/hotend perde sa position correcte.
Vous pouvez régler la vitesse d'impression comme dans les images suivantes.
Si vous imprimiez à 3600 mm/min ou 60 mm/s (la vitesse d'impression la plus courante), essayez de réduire cette valeur de 50 % à 1800 mm/min ou 30 mm/s pour voir si l'abrasion du filament disparaît ou si la qualité d'impression augmente. Si ce n'est pas le cas, il est fort probable que le problème soit différent. Si cela fonctionne, essayez d'augmenter la vitesse d'impression par petits paliers jusqu'à trouver le meilleur équilibre entre une bonne qualité et la vitesse d'impression.
RÉGLER LA TENSION DE LA COURROIE
De nombreuses imprimantes utilisent des courroies pour transmettre la force des moteurs. Ces courroies en caoutchouc perdent de leur résistance avec le temps.
Si la tension est trop faible, les courroies glissent sur les poulies de la roue dentée/motrice et la tête d'outil perdra sa position correcte.
• Vérifiez si toutes les courroies ont la même tension en les pinçant ensemble.
• Réglez la résistance de la courroie comme décrit dans le manuel de l'imprimante. Certaines imprimantes comme la Prusa i3 sont équipées de vis pour renforcer les courroies. Faites attention à ne pas trop renforcer les courroies, cela pourrait causer d'autres problèmes, comme un moteur qui ne bouge pas.
Si vous n'êtes pas sûr de la robustesse de la courroie de votre imprimante, lisez le manuel de l'imprimante ou contactez le fabricant.
• Si les courroies de votre imprimante sont trop vieilles et usées, gardez à l'esprit que vous devriez peut-être les changer en dernier recours.
VÉRIFIER LES TIGES
Éteignez l'imprimante et essayez de déplacer la tête d'outil de l'imprimante sur toute la longueur des axes X et Y. Si vous ressentez une résistance accrue à certains endroits, nettoyez les tiges et lubrifiez-les comme décrit dans le manuel de l'imprimante.
N'utilisez pas d'huile ou de graisse pour salir chaque roulement ! Le lubrifiant le meilleur dépend des matériaux du roulement (ex. métal/métal, métal/plastique, plastiques différents).
Si la lubrification des tiges ne suffit pas et que vous ressentez toujours une résistance à certains endroits, les tiges pourraient être pliées. Vérifiez si vos tiges sont alignées. Si elles sont en position et que vous ressentez toujours une résistance, vous pouvez retirer les tiges et les faire rouler sur une surface plane. Si elles vacillent, vos tiges sont pliées et il serait préférable de les remplacer.
VÉRIFIER VOTRE PLATEAU D'IMPRESSION
Il existe de nombreux plateaux d'impression différents sur le marché avec différents systèmes de montage. Nous ne sommes pas en mesure de couvrir tous les systèmes différents, assurez-vous simplement que votre plateau d'impression ne bouge pas pendant l'impression. Peut-être que les clips ou même les vis se sont desserrés avec le temps et que vous devez les réparer ou les remplacer.
STABILISER L'IMPRIMANTE 3D
Assurez-vous que l'imprimante dispose d'une surface stable et plane sur laquelle reposer et vérifiez s'il y a des sources d'impact à proximité. Même de petites influences externes comme des coups peuvent avoir un effet sur votre impression. Si vous avez plusieurs imprimantes, placez-les sur des tables différentes, parfois elles pourraient s'influencer mutuellement.
|
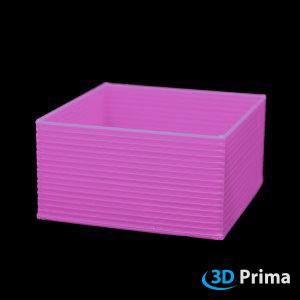 16. LIGNES SUR LES CÔTÉS DE L'IMPRESSION
Le but de chaque impression est que la surface soit lisse couche après couche. Si l'une des couches se passe mal, cela est clairement visible à l'extérieur de l'objet. Par exemple : une couche sur dix est plus large que les autres.
Le diamètre constant du filament joue un rôle important et un positionnement exact de l'axe pourrait entraîner la formation de lignes sur la surface (par ex. : z-wobbeling). Un contrôleur PID mal réglé pourrait être une autre raison pour laquelle ces lignes apparaissent. Dans ce cas, le chauffage de la buse est incohérent.
RÉGLER LA TENSION DE LA COURROIE
De nombreuses imprimantes utilisent des courroies pour transmettre la force des moteurs. Ces courroies en caoutchouc perdent de leur résistance avec le temps. Si la tension est trop faible, les courroies glissent sur les poulies de la roue dentée/motrice et la tête d'outil perd sa position correcte.
- Vérifiez si toutes les courroies ont la même tension en les pinçant ensemble.
-
Réglez la résistance de la courroie comme décrit dans le manuel de l'imprimante. Certaines imprimantes comme la Prusa i3 sont équipées de vis pour tendre les courroies. Faites attention à ne pas trop tendre les courroies, cela pourrait causer d'autres problèmes, comme un moteur qui ne bouge plus.
Si vous n'êtes pas sûr de la tension de la courroie de votre imprimante, lisez le manuel de l'imprimante ou contactez le fabricant.
- Si les courroies de votre imprimante sont bruyantes, trop usées et vieilles, gardez à l'esprit qu'il faudrait peut-être les changer en dernier recours.
VÉRIFIEZ LES TIGES
Éteignez l'imprimante et essayez de déplacer la tête d'outil sur toute la longueur des axes X et Y. Si vous ressentez une résistance accrue à certains endroits, nettoyez les tiges et lubrifiez-les comme décrit dans le manuel de l'imprimante.
N'utilisez pas d'huile ou de graisse pour badigeonner chaque roulement ! Le meilleur lubrifiant dépend des matériaux du roulement (par ex. métal/métal, métal/plastique, différents plastiques).
Si la lubrification des tiges ne suffit pas et que vous ressentez toujours une résistance par endroits, les tiges pourraient être pliées. Vérifiez si vos tiges sont alignées. Si elles sont bien en place et que vous sentez toujours une résistance, vous pouvez retirer les tiges et les faire rouler sur une surface plane. Si elles vacillent, cela signifie que vos tiges sont pliées et qu'il vaudrait mieux les remplacer.
VÉRIFIEZ L'AXE Z
Vérifiez si les tiges et la tige filetée sont alignées et dans la position correcte. Les roulements et les accouplements sont-ils en bon état ? Ont-ils des bavures ? Si oui, essayez de les réparer ou de les remplacer. Nous vous conseillons d'effectuer d'abord une inspection visuelle, puis de lubrifier les tiges et la tige filetée comme décrit dans le manuel de l'imprimante.
N'utilisez pas d'huile ou de graisse pour badigeonner chaque roulement ! Le meilleur lubrifiant dépend des matériaux du roulement (par ex. métal/métal, métal/plastique, différents plastiques).
L'étape suivante consistera à retirer les pièces de l'axe Z et à les faire rouler sur une surface plane et propre pour voir si elles vacillent. Si elles vacillent, elles sont pliées et il vaudrait mieux les remplacer.
OPTIMISER LE CONTRÔLEUR PID
Comme c'est souvent le cas, pour obtenir les meilleurs résultats en termes de surplombs, une combinaison entre la vitesse d'impression et les réglages de température de la buse est nécessaire. Nous ne pouvons pas vous donner de solution générale, car différents matériaux, imprimantes et ventilateurs de refroidissement des pièces influencent beaucoup le résultat du surplomb.
Nous vous recommandons d'imprimer des tests de surplomb pour optimiser vos paramètres et découvrir quels angles de surplomb sont possibles.
|
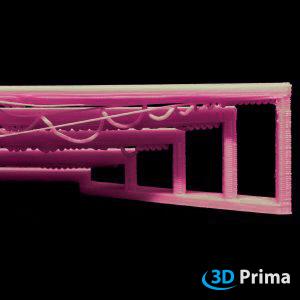 17. PONTS DÉSORDONNÉS
Le plastique est extrudé à travers un vide d'un point à un autre. Lorsque les ponts sont désordonnés, les fils de plastique s'affaissent. Le plastique doit être refroidi très rapidement sur l'espace vide pour une connexion intermédiaire solide. Pour des performances optimales, un bon calibrage des paramètres de pont (bridging) et de refroidissement est nécessaire. Si la distance est trop grande pour les ponts, utilisez des supports.
RÉGLEZ LE PARAMÈTRE DE PONT
Les ponts sont difficiles à réaliser pour l'imprimante 3D. La plupart des logiciels de tranchage (slicers) disposent de paramètres pour le pontage (bridging). Le plastique rétrécit en refroidissant. C'est un avantage pour le pont, car les fils se tendent et forment une surface plane. Essayez un multiplicateur d'extrusion plus faible et un multiplicateur de vitesse plus faible pour un meilleur comportement de pontage. Trop de plastique entraînerait un fil affaissé. La couche suivante pendrait à cause d'un mauvais pont.
AJOUTEZ UNE STRUCTURE DE SUPPORT
Un moyen simple d'obtenir de meilleurs résultats consiste à utiliser des structures de support. Nous ne pouvons pas recommander quels sont les meilleurs réglages, car ils changent lorsque vous modifiez la hauteur de couche ou le matériau. Nous vous conseillons de commencer avec les réglages standard de votre logiciel de tranchage ; si vous devez les modifier, essayez la méthode par tâtonnement. Gardez à l'esprit que le matériau de support nécessite un temps d'impression supplémentaire et que l'optimisation du positionnement des modèles est parfois une autre solution.
VENTILATEUR DE REFROIDISSEMENT
Pour un refroidissement rapide, réglez le ventilateur sur un pourcentage élevé, afin que le plastique durcisse avant de s'affaisser. Il existe des réglages d'overdrive spéciaux pour le pontage, où le ventilateur peut être augmenté.
|
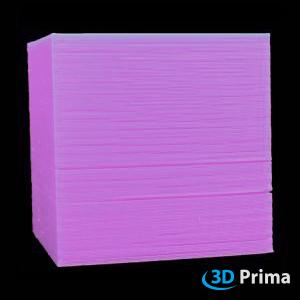 18. COUCHES MANQUANTES
Un indice typique de ce problème est la présence d'espaces entre les couches. Cela peut être causé par une sous-extrusion partielle ou par des couches partiellement ou totalement sautées.
RÉGLEZ LA TEMPÉRATURE DE LA BUSE
Si vous remarquez que l'extrudeur a parfois du mal à pousser le filament à travers la tête d'impression, c'est peut-être parce que la buse est trop froide. Essayez d'augmenter la température de 5 à 10 degrés pour que le plastique s'écoule plus facilement.
ENGRENAGE D'EXTRUDEUR QUI PATINE
Toutes les imprimantes 3D FDM utilisent un petit engrenage d'entraînement qui saisit le filament et le presse contre un roulement ou un autre engrenage. Cet engrenage a des dents acérées qui lui permettent d'agripper le filament. Si le filament ne peut pas bouger, l'engrenage continue de tourner et peut râper suffisamment de plastique pour qu'il ne reste plus rien à quoi les dents puissent s'accrocher.
Si cela arrive sur votre imprimante, vous verrez généralement beaucoup de petits copeaux de plastique provenant du filament qui a été broyé. Vous remarquerez peut-être aussi que le moteur de l'extrudeur tourne, mais que le filament n'est pas poussé dans la tête d'impression.
Pour résoudre ce problème, vous pouvez essayer :
- d'augmenter la température de la buse de 5 à 10 degrés pour que le plastique s'écoule plus facilement.
- de modifier la vitesse d'impression, si l'extrudeur tente de pousser le filament à travers la buse plus rapidement que la tête d'impression ne peut le fondre. Réduisez-la de 30 % pour voir si le problème est résolu.
Si l'extrudeur patine, assurez-vous que l'engrenage d'entraînement est propre, car les fragments de plastique peuvent boucher les dents. Si cela se produit, il est fort probable que l'engrenage continue de glisser.
PARAMÈTRES DE DIAMÈTRE DU FILAMENT
Les diamètres de filament les plus courants sont 1,75 mm et 2,85 mm, mais il en existe beaucoup d'autres. Ces mesures ont des tolérances différentes qui peuvent varier de 0,01 mm à 0,1 mm.
Assurez-vous donc de mesurer votre filament avec un pied à coulisse sur 4 ou 5 points dans les premiers mètres et de calculer le diamètre moyen avant de l'utiliser. (La somme des mesures divisée par le nombre de mesures)
Utilisez le résultat calculé pour régler le diamètre du filament ou le multiplicateur d'extrusion sur la valeur correcte.
La méthode la plus courante consiste à régler le diamètre du filament sur la mesure standard (1,75 mm, 2,85 mm, etc.) et à modifier la quantité de matériau extrudé via le multiplicateur d'extrusion.
(Attention : le multiplicateur d'extrusion est le pourcentage d'extrusion pour le diamètre spécifique.)
RÉPARER LE FICHIER D'IMPRESSION
Il peut être nécessaire de réparer le fichier d'impression si vous détectez des couches manquantes sur l'objet. Elles peuvent être causées par un fichier corrompu ou incomplet. Il existe des options dans votre logiciel de tranchage que vous pouvez choisir pour réparer ces problèmes.
|
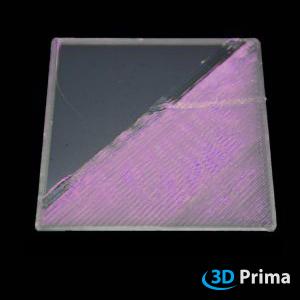 19. N'EXTRUDE PAS AU DÉBUT DE L'IMPRESSION
Ce problème est probablement le plus courant pour tout débutant en impression 3D, mais il est aussi très facile à résoudre ! Si la buse n'extrude pas de plastique dès la première couche, cela peut avoir plusieurs causes possibles.
RÉGLEZ LA TEMPÉRATURE DE LA BUSE
Comme c'est souvent le cas, une combinaison entre la vitesse d'impression et les réglages de température de la buse est nécessaire pour obtenir de bons résultats. Nous ne pouvons pas vous donner de solution générale, car différents matériaux, imprimantes et ventilateurs de refroidissement influencent beaucoup le résultat.
Nous vous recommandons d'imprimer des tests pour optimiser vos paramètres.
TRACTION À FROID (COLD PULL)
La traction à froid fonctionne mieux avec des matériaux souples et glissants, comme le filament en nylon.
Réchauffez la tête d'impression à la température de travail du filament de nylon ou de polyamide, poussez-le à travers la tête le plus loin possible, idéalement jusqu'à ce que le matériau précédent soit nettoyé (ce qui sera difficile si la buse est complètement bouchée). Ensuite, laissez refroidir la tête d'impression.
Ce que nous recommandons, c'est de régler la tête à 110-120 °C et de continuer à tirer sur le filament pendant qu'elle chauffe jusqu'à ce que le filament sorte en un seul morceau. Ensuite, coupez l'extrémité impure du filament, chauffez à nouveau complètement la tête et répétez le processus jusqu'à ce que l'extrémité tirée sorte propre et que vous ayez rétabli un bon flux à travers la buse. Deux ou trois passages suffisent généralement.
PRÉ-EXTRUSION
De nombreuses têtes d'impression ont tendance à laisser couler du plastique lorsqu'elles sont inactives à haute température, ce qui crée un espace vide à l'intérieur de la buse. Cet écoulement se produit le plus souvent au début d'une impression lorsque vous préchauffez la tête. Si votre tête d'impression a perdu un peu de plastique à cause de cet écoulement, il est probable qu'au moment d'extruder, il faudra quelques secondes avant que le plastique ne commence à sortir à nouveau. Si vous lancez une impression après que la buse a commencé à couler, vous remarquerez peut-être le même délai.
Pour résoudre ce problème, assurez-vous de charger la tête d'impression juste avant de commencer l'impression afin que la buse soit pleine de plastique et prête à extruder.
Le moyen le plus courant de résoudre ce problème est d'utiliser une jupe (skirt), c'est-à-dire deux lignes de filament ou plus à quelques millimètres de la pièce, pour garantir un flux de matériau constant.
MÉTHODE DE L'AIGUILLE
Pour cette méthode, vous avez besoin d'une aiguille d'acupuncture ou hypodermique afin d'essayer de retirer le blocage. Vous aurez besoin d'une aiguille ou d'un fil suffisamment fin pour entrer dans le trou de la buse, généralement 0,4 mm.
Nous déconseillons l'utilisation d'un foret, car il se casse plus facilement qu'une aiguille solide et peut endommager définitivement la buse si vous n'êtes pas prudent.
Préchauffez la buse à la température d'impression normale du matériau et commencez à piquer avec l'aiguille. Faites attention à ne pas vous brûler. L'objectif est de briser l'obstruction pour qu'elle puisse glisser à travers la buse. La prochaine fois que vous pousserez le filament, il glissera à travers la buse avec les débris.
Il peut être nécessaire de répéter le cycle quelques fois et de pousser manuellement un peu de filament pour vérifier si vous avez réussi à briser le blocage. Si cette méthode ne fonctionne pas, essayez la méthode de la traction à froid.
PLATEAU D'IMPRESSION NIVELÉ
Pour niveler le plateau d'impression et régler correctement la hauteur de la buse, suivez les instructions de votre imprimante 3D.
Régler la hauteur correcte de la buse ou, plus précisément, la position zéro correcte pour l'axe Z, aide à réduire le gauchissement, élimine l'effet "pied d'éléphant" et permet d'extruder la bonne quantité pour la première couche. La plupart des imprimantes 3D ne peuvent pas détecter quand la buse touche la surface ; elles se fient à un capteur de fin de course ou à un capteur séparé pour sonder le plateau. Dans les deux cas, vous devez généralement régler manuellement la position zéro. La procédure exacte varie d'une imprimante à l'autre, mais l'idée générale est la même :
assurez-vous que la buse est propre et, idéalement, chauffée afin que les résidus soient éliminés par le papier.
Utilisez une feuille de papier fine pour les plateaux plus rigides (environ 90 g/m² ou 0,1 mm d'épaisseur) et un papier plus épais pour les plateaux à ressort (environ 300 g/m² ou 0,25 mm d'épaisseur, par exemple une carte de visite).
Réglez le fin de course ou le décalage (offset) du capteur jusqu'à ce que vous ressentiez une légère résistance en faisant glisser le papier alors que l'imprimante est à la position zéro de l'axe Z. La plupart des imprimantes ont un mode semi-automatique où la tête d'impression se déplace vers différents points définis sur la surface, et vous devez régler manuellement la hauteur. Sinon, commencez par le centre pour un réglage approximatif, faites le tour du plateau et répétez pour chaque point. Déplacez la tête d'impression aussi près que possible des vis de réglage et ajustez-les jusqu'à obtenir une résistance uniforme.
|
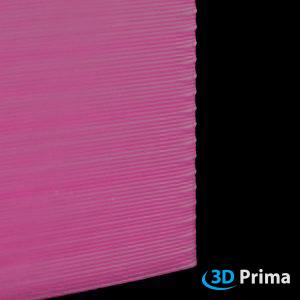 20. SUR-EXTRUSION
Votre imprimante 3D extrude-t-elle plus de filament que nécessaire ? Détectez-vous des couches saillantes sur la surface de votre impression ? C'est ce qu'on appelle la sur-extrusion.
Cela arrive lorsque le logiciel et l'imprimante ne sont pas configurés correctement : le logiciel ne fournit pas la bonne entrée pour la quantité d'extrusion de votre imprimante FDM.
DIAMÈTRE DU FILAMENT / MULTIPLICATEUR D'EXTRUSION
Si vous détectez une sur-extrusion pendant votre impression, vous pouvez gérer ce problème en diminuant le multiplicateur d'extrusion (parfois appelé « débit de flux »). Chaque imprimante et chaque extrudeur a ses réglages spécifiques.
Essayez de diminuer le multiplicateur d'extrusion dans votre logiciel par paliers de 5 %. Si le multiplicateur est réglé sur 1, essayez 0,95, puis 0,9, etc.
|
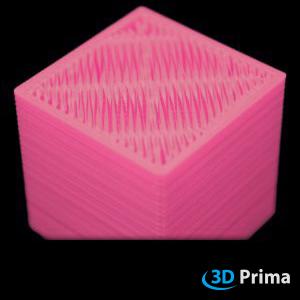 21. PILLOWING / COUCHE SUPÉRIEURE INCOMPLÈTE
Si vous remarquez une couche supérieure défectueuse avec des déformations, des trous ou des vides, c'est ce qu'on appelle un effet de « coussin ». Le problème principal est que la couche supérieure ne recouvre pas suffisamment le contour ou le remplissage. Dans la plupart des cas, cela est dû à un remplissage insuffisant, à une vitesse d'impression trop élevée ou à un refroidissement inadéquat.
RECOUVREMENT REMPLISSAGE/CONTOUR
La plupart des logiciels de tranchage (Slicer) permettent de régler le recouvrement entre le périmètre (contours) et le remplissage. Le recouvrement est généralement mesuré en pourcentage de la zone où le remplissage chevauche les périmètres de contour. L'un des pourcentages de recouvrement les plus courants est de 15 %. S'il est trop bas, essayez de l'augmenter jusqu'à 20 % ou 30 %.
VENTILATEUR DE REFROIDISSEMENT
Si vous imprimez des matériaux à faible viscosité ou à des températures élevées, les surplombs au niveau du remplissage peuvent également poser problème. Pour minimiser cela, le matériau doit refroidir assez rapidement après l'extrusion. Si votre imprimante est équipée d'un ventilateur de refroidissement, vous devez l'activer ou augmenter sa vitesse. Vérifiez également si le ventilateur et la buse de ventilation sont correctement positionnés (assurez-vous que l'air refroidit bien la pièce et ne se dissipe pas ailleurs). Certains matériaux ayant une viscosité extrêmement faible aux températures d'impression, il est nécessaire de les imprimer à des vitesses élevées avec le ventilateur de refroidissement activé.
AUGMENTER LA DENSITÉ DE REMPLISSAGE
Dans la plupart des cas d'effet de coussin ou de couche supérieure incomplète, la densité de remplissage est trop faible. 10 à 25 % sont des valeurs de densité typiques. Comme toujours, cela dépend du matériau et des paramètres d'impression ; essayez donc d'imprimer un cube de test pour obtenir les meilleurs résultats.
AUGMENTER LE NOMBRE DE COUCHES SUPÉRIEURES
En général, on définit 3 à 6 couches supérieures, selon la densité de remplissage et les réglages d'impression. Si vous rencontrez des problèmes de « coussin », essayez d'augmenter le nombre de couches supérieures.
|
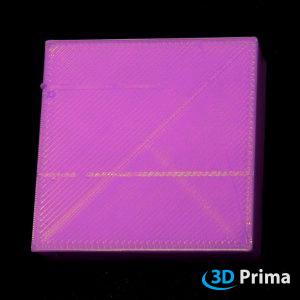 22. CICATRICES SUR LA SURFACE
Un objet est imprimé couche par couche. Pour commencer une nouvelle couche ou se déplacer vers une nouvelle position, la buse doit se déplacer sur la partie supérieure d'une couche déjà imprimée. Cela laisse des marques visibles sur les couches supérieures solides de l'impression. Pour résoudre ce problème, suivez les étapes suivantes
MULTIPLICATEUR D'EXTRUSION
Si trop de plastique est extrudé, chaque couche devient plus épaisse qu'elle ne devrait l'être. Lors du déplacement de la buse, des cicatrices apparaîtront sur la dernière couche imprimée. Pour éviter les cicatrices sur la couche supérieure, ajustez le multiplicateur d'extrusion.
DÉPLACEMENT VERTICAL (Z-HOP)
Un moyen d'éviter les cicatrices sur les couches supérieures de l'impression consiste à soulever la buse lors des changements de position. Cette option permet de déplacer la buse en position élevée d'un point à un autre de l'objet sans rayer la couche précédemment imprimée.
|
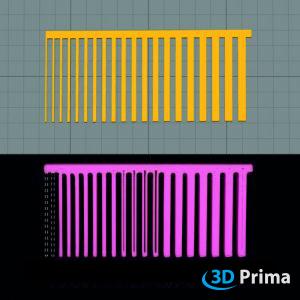 23. LES PETITS ÉLÉMENTS NE SONT PAS IMPRIMÉS
Lors de l'impression de petits éléments, il est utile d'utiliser une buse de petit diamètre pour garantir la précision des détails. Une paroi plus fine que le diamètre de la buse pourrait ne pas être interprétée par le logiciel de tranchage et donc ne pas être imprimée. Pour imprimer avec une grande précision, ajustez votre matériel et votre logiciel.
AUTORISER LES PAROIS À EXTRUSION UNIQUE
Cette option concerne les pièces très fines dont l'épaisseur est inférieure à celle de la buse. Si cette option est désactivée, les petites pièces ne pourront pas être imprimées car la largeur d'extrusion de la buse est trop importante. Cette fonction est disponible dans Simplify3D et se trouve dans « Modifier les paramètres de processus » en modifiant le « Type de paroi fine externe ». L'impression ne gagnera pas en détails, mais cela garantit que chaque petit élément d'un objet sera détecté par le slicer et imprimé.
INSTALLER UNE BUSE PLUS FINE
Si certaines parties de l'impression sont plus fines que la buse, elles ne peuvent pas être imprimées aux bonnes dimensions ou avec précision. L'installation d'une buse plus fine peut résoudre ce problème.
|
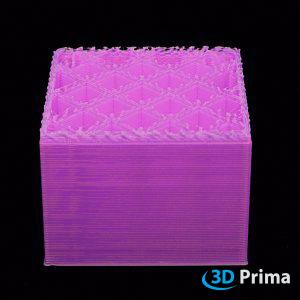 24. L'EXTRUSION S'ARRÊTE EN MILIEU D'IMPRESSION
Votre imprimante cesse d'extruder pendant l'impression ? Vous devez interrompre l'impression ? Ce problème peut avoir plusieurs causes distinctes.
VÉRIFIEZ SI LA BUSE EST BOUCHÉE
Il existe deux méthodes courantes pour résoudre ce problème :
TRACTION À FROID (COLD PULL)
Une traction à froid fonctionne mieux avec des matériaux glissants et souples, comme le filament nylon.
Faites chauffer la tête d'impression à la température de travail du nylon ou du polyamide, poussez-le dans la tête d'impression aussi loin que possible, idéalement jusqu'à ce que le matériau précédent soit éliminé, ce qui sera évidemment un peu difficile si la buse est totalement obstruée. Ensuite, laissez la tête refroidir.
Ce que nous recommandons est de régler la température à 110-120 °C et de continuer à tirer sur le filament pendant que la tête chauffe jusqu'à ce que le filament sorte d'une seule pièce. Coupez ensuite l'extrémité impure du filament, chauffez à nouveau la tête complètement et répétez le processus jusqu'à ce que l'extrémité retirée sorte propre et que vous ayez rétabli un bon flux à travers la buse. Généralement, deux ou trois passages suffisent.
MÉTHODE À L'AIGUILLE OU AU FIL
Pour cette méthode, vous avez besoin d'une aiguille d'acupuncture ou hypodermique pour tenter de retirer le blocage. Évidemment, vous aurez besoin d'une aiguille ou d'un fil suffisamment fin pour entrer dans le trou de la buse, généralement de 0,4 mm.
Nous déconseillons l'utilisation d'un foret, car il se casse plus facilement que les aiguilles solides et, pire encore, peut endommager la buse de façon permanente si vous ne faites pas attention.
Préchauffez la buse à la température d'impression normale pour chaque matériau et commencez à piquer avec l'aiguille. Faites attention à ne pas vous brûler. L'objectif est de briser l'obstruction pour qu'elle puisse glisser à travers la buse. La prochaine fois que vous pousserez le filament, il devrait ressortir avec les résidus.
Il peut être nécessaire de répéter le cycle plusieurs fois et de pousser manuellement un peu de filament pour vérifier si vous avez réussi à suffisamment briser le bouchon. Si cette méthode ne fonctionne pas, essayez la méthode de traction à froid.
FILAMENT ÉPUISÉ
Avant de commencer à imprimer, vérifiez toujours si vous avez encore assez de filament sur la bobine.
PATINAGE DE L'ENGRENAGE DE L'EXTRUDEUR
Toutes les imprimantes 3D FDM utilisent un petit engrenage d'entraînement qui saisit le filament et le presse contre un roulement ou un autre engrenage. Cet engrenage possède des dents tranchantes qui lui permettent de saisir le filament. Si le filament ne peut pas avancer, l'engrenage continue de tourner et peut râper suffisamment de plastique pour qu'il n'y ait plus rien à quoi les dents puissent s'accrocher.
Si cela se produit, vous verrez généralement beaucoup de petits copeaux de plastique provenant du filament qui a été broyé. Vous pourriez également remarquer que le moteur de l'extrudeur tourne, mais que le filament n'est pas poussé dans la tête chauffante.
Pour résoudre ce problème, vous pouvez essayer :
- d'augmenter la température de la buse de 5 à 10 degrés pour que le plastique s'écoule plus facilement.
- de modifier la vitesse d'impression si l'extrudeur tente de pousser le filament plus rapidement que la tête chauffante ne peut le fondre. Réduisez-la de 30 % pour voir si le problème est résolu.
Si l'extrudeur patine, assurez-vous que l'engrenage d'entraînement est propre, car des débris de plastique peuvent remplir les dents. Si cela arrive, il est plus probable que l'engrenage glisse à nouveau.
|
 25. FILAGE ET SUINTEMENT (STRINGING ET OOZING)
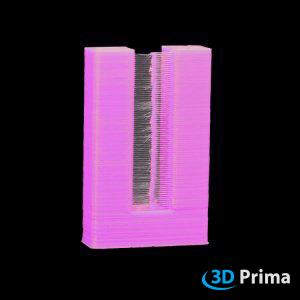
Impression chevelue ? Si des filaments de plastique ressemblant à des poils sont présents sur l'impression, généralement entre deux parties, on parle de « stringing » (filage). D'autres termes sont le suintement, les cheveux d'ange ou les moustaches. Lorsque la buse se déplace vers une autre position, il peut arriver que du filament liquide s'écoule de la buse et produise ces fils. Dans ce cas, vérifiez si la rétraction est activée, car dans de nombreux cas, vous pouvez résoudre ce problème en optimisant les paramètres de rétraction. Vous pouvez utiliser un bon modèle de test, comme celui du magazine « Make ». Lien de téléchargement : http://www.thingiverse.com/thing:533472/#files
RÉGLER LA TEMPÉRATURE DE LA BUSE
Comme souvent, une combinaison entre les paramètres de rétraction et la température de la buse est nécessaire pour obtenir les meilleurs résultats et réduire la formation de fils. Si la température est trop élevée, le filament fondu est si liquide (faible viscosité) que la buse suinte pendant le déplacement vers la position suivante. Si la température est trop basse, vous pourriez avoir des problèmes d'extrusion. Pour obtenir de meilleurs résultats, essayez de réduire la température de 5 à 10 degrés afin que le plastique ne suinte plus.
RÉGLER LA RÉTRACTION
La rétraction est le retrait du filament pendant le processus d'impression. Lorsque la tête d'impression se déplace vers une nouvelle position (l'extrudeur se déplace sans extruder) des fils peuvent se former. Cela peut être amélioré en retirant le filament dès que la tête d'impression cesse d'extruder.
Tout d'abord, assurez-vous d'avoir activé la rétraction. La deuxième étape consiste à optimiser les paramètres de rétraction, tels que la distance et la vitesse de rétraction.
DISTANCE DE RÉTRACTION
La distance définit combien de filament est retiré par rapport à la buse. La meilleure distance dépend de votre imprimante. Testez-la en imprimant deux cubes distants de 40 mm, augmentez la distance de rétraction par incréments de 0,5 mm et observez les meilleures performances. Pour la plupart des imprimantes, la distance doit être comprise entre 1 et 5 mm.
VITESSE DE RÉTRACTION
La vitesse de rétraction est également un paramètre important. Si vous rétractez le filament trop rapidement, il peut se détacher de la partie fondue. À l'inverse, si vous rétractez trop lentement, la buse pourrait suinter avant de commencer à imprimer à la nouvelle position. Pour la plupart des imprimantes, la vitesse doit être comprise entre 20 et 100 mm/s.
Testez-la en imprimant deux cubes distants de 40 mm, augmentez la vitesse de rétraction par paliers de 20 mm/s et observez les performances.
ÉVITER DE CROISER LES PARAMÈTRES
Certains slicers sur le marché possèdent des fonctions spéciales pour éviter que votre tête d'impression ne traverse les espaces vides lors de ses déplacements.
|
 26. SOUS-EXTRUSION
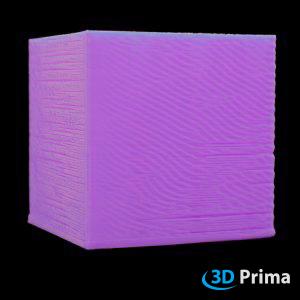
La sous-extrusion peut avoir différentes causes : buse bouchée, engrenage d'extrudeur qui patine, ou paramètres de diamètre de filament/multiplicateur d'extrusion incorrects dans le programme de tranchage.
TRACTION À FROID (COLD PULL)
Une traction à froid fonctionne mieux avec des matériaux glissants et souples, comme le filament nylon.
Faites chauffer la tête d'impression à la température de travail du nylon ou du polyamide, poussez-le dans la tête d'impression aussi loin que possible, idéalement jusqu'à ce que le matériau précédent soit éliminé. Ensuite, laissez la tête refroidir.
Ce que nous recommandons est de régler la température à 110-120 °C et de continuer à tirer sur le filament pendant que la tête chauffe jusqu'à ce que le filament sorte d'une seule pièce. Coupez ensuite l'extrémité impure du filament, chauffez à nouveau la tête complètement et répétez le processus jusqu'à ce que l'extrémité retirée sorte propre et que vous ayez rétabli un bon flux à travers la buse. Généralement, deux ou trois passages suffisent.
DIAMÈTRE DU FILAMENT
Les diamètres les plus courants sont 1,75 mm et 2,85 mm, mais il en existe d'autres. Ces mesures ont des tolérances différentes pouvant varier de 0,01 mm à 0,1 mm.
Assurez-vous de mesurer votre filament avec un pied à coulisse sur 4 ou 5 points au début de la bobine et de calculer le diamètre moyen avant de l'utiliser. (La somme des mesures divisée par le nombre de mesures)
Utilisez le résultat calculé pour configurer le diamètre du filament ou le multiplicateur d'extrusion sur la valeur correcte.
La méthode la plus courante consiste à définir le diamètre du filament sur sa mesure standard (1,75 mm, 2,85 mm, etc.) et à modifier la quantité de matériau extrudé via le multiplicateur d'extrusion.
(Attention : le multiplicateur d'extrusion correspond au pourcentage d'extrusion pour le diamètre spécifique.)
MÉTHODE À L'AIGUILLE
Pour cette méthode, une aiguille d'acupuncture ou hypodermique est nécessaire afin de pouvoir tenter de supprimer le blocage. Bien entendu, vous aurez besoin d'une aiguille ou d'un fil suffisamment fin pour entrer dans le trou de la buse, généralement 0,4 mm.
Il est toutefois déconseillé d'utiliser un foret, car il se casse plus facilement que les aiguilles solides et, pire encore, il peut endommager la buse de façon permanente si vous ne faites pas attention.
Préchauffez la buse à la température d'impression normale pour chaque matériau et commencez à percer avec l'aiguille. Faites attention à ne pas vous brûler. L'objectif est de briser l'obstruction pour qu'elle glisse à travers la buse. La prochaine fois que vous pousserez le filament à travers l'obstruction, le filament glissera à travers la buse avec le filament.
Il pourrait être nécessaire de répéter le cycle quelques fois et de pousser manuellement un peu de filament pour vérifier si vous avez réussi à briser suffisamment le blocage. Si cette méthode ne fonctionne pas, essayez la méthode d'extraction à froid.
PATINAGE DE L'ENGRENAGE DE L'EXTRUDEUR
Toutes les imprimantes 3D FDM utilisent un petit engrenage d'entraînement qui saisit le filament et le presse contre un roulement ou un autre engrenage d'entraînement. Cet engrenage d'entraînement possède des dents tranchantes qui lui permettent de saisir le filament. Si le filament ne peut pas bouger, l'engrenage d'entraînement continue de tourner et peut broyer suffisamment de plastique du filament pour qu'il ne reste plus rien à quoi les dents de l'engrenage puissent s'agripper.
Si cela se produit sur votre imprimante, vous verrez généralement beaucoup de petits copeaux de plastique provenant du filament qui a été broyé. Vous remarquerez peut-être aussi que le moteur de l'extrudeur tourne, mais que le filament n'est pas poussé dans la tête d'impression.
Pour résoudre ce problème, vous pouvez essayer :
- d'augmenter la température de la buse de 5 à 10 degrés pour que le plastique s'écoule plus facilement.
- de modifier la vitesse d'impression, si l'extrudeur tente de pousser le filament à travers la buse plus rapidement que la tête d'impression ne peut le faire fondre. Réduisez-la de 30 % pour voir si le problème est résolu.
Si l'extrudeur patine, assurez-vous que l'engrenage d'entraînement de l'extrudeur est propre, car des débris de plastique peuvent remplir les dents de l'engrenage d'entraînement. Si cela se produit, il est plus probable que l'engrenage d'entraînement glisse à nouveau.
|
|
 27. DÉFORMATION (WARPING)
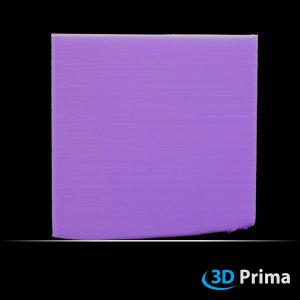
Les impressions 3D rétrécissent en raison de leurs propriétés thermiques lors du refroidissement. Cela soumet l'impression à une contrainte considérable et, en cas d'adhérence incorrecte au plateau d'impression, elle peut se détacher partiellement ou complètement de celui-ci. Il y a beaucoup de choses que vous pouvez faire contre la déformation.
UTILISER UN ADHÉSIF ET/OU UNE PLAQUE DE CONSTRUCTION AUTOCOLLANTE
Il existe de nombreux types sur le marché comme PrimaFix, les bâtons de colle, d'autres adhésifs à appliquer ou en spray, ou des surfaces d'impression comme le PEI, le Buildtak ou même du ruban adhésif (Blue tape) non chauffé.
Il est important de régler la température correcte du plateau chauffant pour chaque matériau et adhésif.
Pour PrimaFix nous recommandons les réglages suivants :
- PLA : première couche 210°C sans surface d'impression chauffée
- ABS : première couche 235-245°C avec bordure de 5 mm et plateau chauffant à 100-105°C.
- PET-G : première couche à 225°C (437° Fahrenheit) et plateau chauffant à 70-80°C.
RÉGLER LA PREMIÈRE COUCHE
Vous pouvez également utiliser les paramètres du logiciel de tranchage (slicer) pour augmenter la largeur et la hauteur d'extrusion uniquement pour la première couche : cela permet de pomper proportionnellement plus de matériau, ce qui non seulement répartit davantage le plastique contre le plateau, mais rend également la première couche plus résistante aux petites erreurs de réglage – il n'est donc pas nécessaire d'avoir un plateau parfaitement plat et sans irrégularités jusqu'aux 10 µm près. Vous prenez généralement 120 à 140 % de la hauteur de couche pour la première couche.
UTILISER UNE BORDURE (BRIM)
Une bordure est une structure imprimée qui est fixée à l'impression et augmente la surface de la pièce pour la stabiliser ou pour augmenter l'adhérence. Les bordures ont généralement 10 à 15 contours et peuvent avoir une hauteur de 1 à 2 couches.
NIVELER LE PLATEAU D'IMPRESSION
Pour niveler le plateau d'impression et régler correctement la hauteur de la buse, suivez les instructions de votre imprimante 3D.
Régler la hauteur correcte de la buse ou, plus précisément, définir la position zéro correcte pour l'axe Z permet de réduire la déformation, d'éliminer le pied d'éléphant, mais aide aussi à extruder la bonne quantité lors de la première couche. La plupart des imprimantes 3D ne sont pas capables de détecter quand la buse touche la surface d'impression, elles se fient simplement à un fin de course ou à un capteur séparé pour sonder le plateau. Dans les deux cas, il est généralement nécessaire de régler manuellement la position zéro. La procédure exacte diffère d'une imprimante à l'autre, mais l'idée générale est généralement la même :
assurez-vous que la buse est propre et, idéalement, chauffée afin que les résidus soient balayés par le papier.
Utilisez une feuille de papier fin pour les plateaux plus rigides (environ 90 g/m² ou 0,1 mm d'épaisseur) et un papier plus épais pour les plateaux à ressorts (environ 300 g/m² ou 0,25 mm d'épaisseur, comme une carte de visite).
Ajustez le fin de course ou le décalage (offset) du capteur jusqu'à ce que vous sentiez une légère résistance lors du glissement du papier quand l'imprimante est en position zéro pour l'axe Z. La plupart des imprimantes disposent d'un mode semi-automatique, où la tête d'impression se déplace vers différents points définis sur la surface d'impression et où vous devez régler manuellement la hauteur de la buse. Sinon, commencez par le centre du plateau pour un premier réglage approximatif, faites le tour du plateau et répétez pour chaque point de réglage. Déplacez la tête d'impression le plus près possible des ajusteurs et réglez-les jusqu'à ce que vous obteniez une résistance uniforme avec les cartes de calibration sur chacun d'eux.
UTILISER UNE ENCEINTE (ENCLOSURE)
Bien que le plateau chauffant maintienne les couches inférieures de la pièce à température, il peut avoir du mal à empêcher la contraction des couches supérieures une fois que vous commencez à imprimer des pièces plus hautes. Dans cette situation, il peut être utile de placer l'imprimante à l'intérieur d'une enceinte qui peut aider à réguler la température de tout le volume d'impression. Certaines machines peuvent déjà inclure une enceinte externe spécifiquement pour cette raison.
|
|
 28. REMPLISSAGE FAIBLE
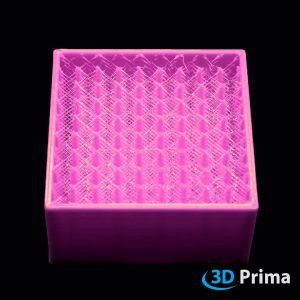
Ce problème survient lorsque le remplissage a des cordes trop faibles et n'est pas assez solide pour supporter les parois extérieures. Dans ce cas, toute l'impression perd en résistance. Pour éliminer ce problème, vous pouvez utiliser un autre motif de remplissage, un remplissage plus important et une vitesse d'impression de remplissage inférieure. Une buse obstruée peut également être la cause du problème.
RÉDUIRE LA VITESSE D'IMPRESSION DU REMPLISSAGE
Lorsqu'un remplissage médiocre ou faible est détecté, le matériau peut ne pas réussir à fondre aussi rapidement. Essayez de diminuer la vitesse d'impression pour obtenir un remplissage solide avec suffisamment de plastique pour supporter les parois extérieures et voir si le problème est résolu.
LARGEUR D'EXTRUSION DE REMPLISSAGE PLUS IMPORTANTE
Si le remplissage de la pièce imprimée est faible, toute l'impression devient faible. Réglez une largeur d'extrusion de remplissage plus élevée lorsque vous détectez un remplissage faible. Cela peut être fait en observant la pièce pendant l'impression.
MOTIF DE REMPLISSAGE ALTERNATIF
Si le remplissage de l'impression est faible, les parties perforées s'affaiblissent et peuvent se casser pendant l'utilisation. Il existe plusieurs motifs de remplissage différents avec des angles de remplissage différents dans les paramètres, parmi lesquels vous pouvez choisir. Le choix du motif dépend également de la pièce imprimée et de ce qui la soutient le mieux selon vos besoins.
EXTRACTION À FROID (COLD PULL)
Une extraction à froid fonctionne mieux avec des matériaux glissants et souples, comme le filament de nylon.
Encore une fois, chauffez la tête d'impression à la température de travail du filament de nylon ou de polyamide, poussez-le à travers la tête d'impression aussi loin que possible, idéalement jusqu'à ce que le matériau précédent soit nettoyé, ce qui sera évidemment un peu difficile si la buse est complètement obstruée. Ensuite, laissez refroidir la tête d'impression.
Ce que nous recommandons, c'est de régler la tête d'impression à 110, 120°C et de continuer à tirer le filament pendant que la tête chauffe jusqu'à ce que le filament sorte en un seul morceau. Ensuite, coupez l'extrémité impure du filament, chauffez à nouveau complètement la tête d'impression et répétez le processus jusqu'à ce que l'extrémité tirée du filament sorte propre et que vous ayez rétabli un bon flux à travers la buse. En général, deux ou trois passages devraient suffire.
MÉTHODE DE L'AIGUILLE
Pour cette méthode, une aiguille d'acupuncture ou hypodermique est nécessaire afin de pouvoir tenter de supprimer le blocage. Bien entendu, vous aurez besoin d'une aiguille ou d'un fil suffisamment fin pour entrer dans le trou de la buse, généralement 0,4 mm.
Il est toutefois déconseillé d'utiliser un foret, car il se casse plus facilement que les aiguilles solides et, pire encore, il peut endommager la buse de façon permanente si vous ne faites pas attention.
Préchauffez la buse à la température d'impression normale pour chaque matériau et commencez à percer avec l'aiguille. Faites attention à ne pas vous brûler. L'objectif est de briser l'obstruction pour qu'elle glisse à travers la buse. La prochaine fois que vous pousserez le filament à travers l'obstruction, le filament glissera à travers la buse avec le filament.
Il pourrait être nécessaire de répéter le cycle quelques fois et de pousser manuellement un peu de filament pour vérifier si vous avez réussi à briser suffisamment le blocage. Si cette méthode ne fonctionne pas, essayez la méthode d'extraction à froid.
|


 https://www.instagram.com/3digital.tech/

