
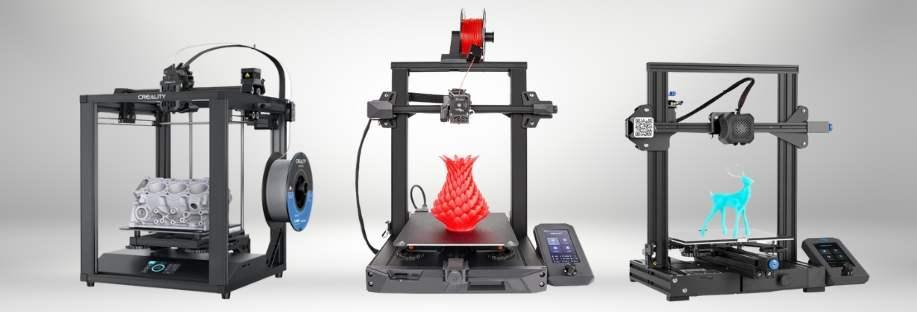
FDM-UTSKRIFT: VAD BETYDER FDM?
FDM-teknik används flitigt inom många olika sektorer. I denna artikel om FDM-utskrifter: Vad är FDM, förklarar vi vad FDM är, hur det fungerar, vilka komponenter som ingår och vilka filament som är kompatibla. Vi går även igenom processen steg för steg, dess för- och nackdelar, de vanligaste problemen och hur man löser dem. Läs därför artikeln noga för att ta reda på hur du kan förbättra dina utskrifter.
Introduktion till FDM-utskrifter
FDM är den teknik som används mest inom de flesta sektorer och har det största antalet 3D-skrivare världen över. Det är förmodligen den första process man tänker på när man hör termen ”3D-utskrift”.
Vad är FDM-utskrift?
Fused Deposition Modeling är en process genom vilken föremål skapas genom att lägga lager av material på varandra. I denna process används termoplastiska filament. Filamentet matas in i extrudern som i sin tur placerar det där det behöver vara i varje lager för att skapa modellen eller utskriften.
FDM-utskrift använder en fundamental metod som kallas additiv tillverkning (AM). Denna metod är den exakta motsatsen till traditionell tillverkning, som är subtraktiv och innebär att man avlägsnar delar från ett materialblock för att få fram utskriften.
Förstå FDM-processen
Mekanismen bakom FDM-utskrifter är enkel. Den består i att gradvis lägga det smälta filamentet, som passerar genom extrudern, på byggplattan tills ett utskrivet objekt formas. Först måste du dock läsa in designfilen så att FDM-maskinen kan omvandla den till fysiska dimensioner.
När designen är klar är nästa steg att sätta in en filamentrulle i skrivaren. När munstycket har nått lämplig temperatur matar skrivaren filamentet genom ett extruderhuvud och ett munstycke.
Extruderhuvudet är kopplat till en treaxlig anordning. På så sätt rör det sig längs X-, Y- och Z-axlarna. Skrivaren trycker ut tunna strängar av smält filament och avsätter dem lager för lager längs en bana som fastställts av designen.
Fördelar med FDM-utskrift
- Det är möjligt att använda komplexa former och hålrum.
- Det är relativt rent, enkelt och lämpar sig för kontorsmiljö.
- Det är kostnadseffektivt och hjälper till att hålla nere produktionskostnaderna.
- Det minskar produktionstiderna och produkterna når marknaden snabbare.
- De termoplastiska material som används i FDM är stabila både mekaniskt och miljömässigt.
FDM-tekniken förklarad
Nu känner du redan till mekanismen bakom FDM-utskrifter, som vi förklarade tidigare. För att fullt ut förstå processen måste du bli bekant med dess komponenter.
Komponenter i en FDM-skrivare
FDM-skrivare består av några grundläggande delar som arbetar tillsammans för att slutföra utskriftsprocessen. Låt oss se vilka komponenterna i en FDM-skrivare är:
Extruder
Extrudern är stället där filamentet matas in. Den är utrustad med en kall ände för att introducera filamenten och en varm ände för att smälta dem. Det smälta filamentet trycks sedan av en motor mot ett litet munstycke som sprutar ut det på utskriftsplattan i lager för att skapa 3D-modeller.
Byggplatta
Byggplattan är en plan yta där munstycket avsätter filamentet för att få fram 3D-utskriften. Vanligtvis är plattan en uppvärmd yta som håller en viss temperatur mellan lagren under hela utskriftsprocessen för bättre vidhäftning mellan lagren och plattan. Dessa uppvärmda plattor minskar också risken för skevhet och kan röra sig från X- till Y-axeln för att anpassa sig till föremålets dimensioner. Köp därför den bästa utskriftsplattan för att få högkvalitativa 3D-utskrifter.
Filament
FDM-utskrifter använder termoplastiska material av industriell kvalitet, som ABS och PETG, som formats till en lång, tunn tråd upprullad på en spole. Beroende på din FDM-skrivare kan filamentets diameter vara mellan 1,75 mm och 3 mm. Utnyttja de olika filamentvarianterna och anpassa dem för att släppa loss din kreativitet.
Styrsystem
FDM-skrivarens styrsystem kontrollerar utskriftsproceduren. Den är utrustad med en mikrokontroller som tolkar modellkommandon, kontrollerar temperaturen på utskriftsplattan och extrudern, reglerar motorns rörelser och övervakar andra fastställda parametrar.
Material som används vid FDM-utskrift
Alla typer av filament är inte kompatibla med FDM-skrivare. Här är en lista över de filament av industriell kvalitet som är mest kompatibla med FDM-skrivare.
Vanliga filamenttyper
PLA
Polylaktid, även kallat PLA, är ett av de mest använda FDM-filamenten tack vare sin låga skevhet, enkelhet att skriva ut med, blanka finish och minimala luktavgivning under utskriftsprocessen. Tillverkare använder sockerrör och majsstärkelse som råvaror för produktion av PLA. Detta filament finns i många livfulla färger för utskrift av modeller och prototyper.
ABS
Akrylnitril-butadien-styren är ett termoplastiskt material av industriell kvalitet som är känt för sin hållbarhet samt höga värme- och slagtålighet. För ABS krävs en uppvärmd platta för att minska skevhet samt efterbehandlingstekniker för att uppnå glansiga utskrifter. Detta filament är särskilt uppskattat för utskrift av funktionella komponenter, elskåp och bildelar.
PETG
Ett annat kompatibelt filament för FDM-utskrift är PETG, som kombinerar fördelarna med PLA och ABS, vilket gör det starkt, hållbart och transparent. PETG har hög motståndskraft mot kemikalier och stötar, vilket är anledningen till att det är det perfekta valet för att tillverka medicinsk utrustning, utställningsmodeller, livsmedelsbehållare, flaskor och mycket mer.
TPU
TPU används främst för att göra gångjärn, telefonfodral och skor tack vare dess flexibilitet och stötdämpande egenskaper. Det har samma egenskaper som gummi, men dess hårdhetsgrad varierar från hård till styv och elastisk till mjuk.
ASA
ASA är en modifierad form av ABS som har många liknande egenskaper, men erbjuder bättre motståndskraft mot UV-strålning, stötar och väderpåverkan. Den har bättre kemisk och termisk resistens samt utmärkt mekanisk hållfasthet, så den är utmärkt för utskrift av funktionella delar, fordonskomponenter, utomhusapplikationer, skyltning med mera.

FDM-utskriftsprocessen steg för steg
I detta avsnitt illustrerar vi FDM-utskriftsprocessen steg för steg för att skapa 3D-utskrifter av hög kvalitet.
Förberedelse av 3D-modellen
Först och främst behöver du en 3D-modell, och det är här de flesta gör vissa misstag som resulterar i 3D-utskrifter av låg kvalitet. Tänk på de två punkterna nedan för att bevara din utskrift.
Designöverväganden
När det gäller design av modeller görs ofta några ganska vanliga misstag, som att använda onödiga och felaktigt orienterade stödstrukturer, vilket i sin tur leder till slöseri med tid och filament. Om väggtjockleken inte är exakt blir utskriften bräcklig. Innan du skriver ut är det därför bra att ha följande designöverväganden i åtanke.
- Minska överhäng med gradvisa vinklar
- Lämna tillräckligt med spelrum och toleranser för rörliga delar.
- Planera för fasningar och avrundningar
- Kontrollera värmeavledningen
- Förbättra vidhäftningen mellan lagren
- Använd efterbehandlingstekniker
- Designa inget som ligger utanför skrivarens kapacitet.
Användning av CAD-programvara för att skapa modeller
Använd CAD-programvara för att skapa och redigera designer. Bli därför bekant med programvarans verktyg och gränssnitt. Skala modellen korrekt för att säkerställa korrekta utskriftsdimensioner och undvika skevhet. Prova 2D-ritverktyg för att skapa grundformen på utskriften och omvandla den sedan till en 3D-modell. Använd programvaran för att skapa detaljerna. Lägg till egenskaper i designen och ändra dimensionerna. Gå till analysverktyget för att kontrollera efter fel och göra ändringar. Välj rätt filformat för att spara modellen och överföra den till slicer-programmet. Ställ in utskriftsparametrar för att få G-koder och ladda upp dem i skrivaren för att påbörja utskriften.
Vid det här laget måste du kontrollera utskriften ofta och lösa problem vid behov.
Slicing av modellen
Nu när du har en modell är det dags för slicing med en Slicer-programvara. Denna programvara uppskattar mängden filament som behövs och beräknar banan för att producera utskriften.
Översikt av Slicer-programvara
En slicer, som namnet antyder, skär 3D-modellen i tunna lager (0,1-0,3 millimeter). Programvaran genererar G-koder eller en lång lista med instruktioner som fastställer extruderns bana. Enligt instruktionerna sprutar extrudern ut filamentet i lager för att skapa utskriften. Slicern uppskattar även nödvändig infill-densitet, temperatur och utskriftshastighet.
Justera Slicer-inställningar
För att göra vissa ändringar behöver du bara öppna programvaran och ändra de inställda parametrarna. Tänk samtidigt på önskad utskriftskvalitet, modellens egenskaper och filamentets egenskaper. Gör några tester tills du hittar rätt inställningar.
Ladda filament och kalibrera skrivaren
Procedurer för att ladda filament
Läs skrivarens manual. Förvärm skrivaren och klipp av filamentets ände innan du för in det i den kalla änden. Här smälter filamentet och flyter mot munstycket efter att ha nått extrudern.
Nivellering av plattan och kalibrering av munstycket
Använd ett nivelleringsverktyg eller ett papper för att justera byggplattans vred och föra den närmare eller längre bort från munstycket. Du måste upprepa denna process för alla punkter på plattan för att säkerställa att munstycket är korrekt nivellerat. För att kalibrera munstycket, kontrollera avståndet mellan munstycket och de olika sidorna av byggplattan.
Starta utskriften
Om alla instruktioner är korrekta kan du påbörja utskriften.
Skicka designen till skrivaren
Överför G-koderna till skrivaren via nätverksanslutning eller ett SD-kort och välj modellfilen som ska skrivas ut.
Övervaka utskriftsförloppet
Hela utskriftsprocessen måste övervakas aktivt, eftersom problem som skevhet, dålig vidhäftning mellan lager eller filamentstopp är vanliga i detta skede. Om något sådant skulle hända, gör nödvändiga justeringar för att få högkvalitativa utskrifter.

Fördelar med FDM-utskrift
FDM-utskrifter erbjuder flera fördelar inom olika områden. I detta avsnitt diskuterar vi fördelarna som denna teknik erbjuder.
Mångsidighet och stor variation av applikationer
FDM används inom många olika områden, från prototyptillverkning till forskning. Nedan analyserar vi några av dessa applikationer.
Prototyptillverkning
FDM erbjuder snabba tider, vilket möjliggör snabb iteration och prototyptillverkning av designer. Det påskyndar produktutvecklingscykeln och minskar tiden till marknad.
Tillverkning och produktion
FDM-teknik undviker de produktionsmässiga svårigheterna med traditionell tillverkning och främjar snabbare prototyptillverkning och användning av komplexa geometrier vid design av modeller.
Utbildning och forskning
Forskare och studenter kan designa och skapa fysiska modeller, utvärdera designkoncept och göra lämpliga justeringar tack vare denna teknik. Det är en utmärkt inlärningsmetod eftersom studenter kan släppa loss sin kreativitet i sina projekt.
Prisvärdhet och tillgänglighet
Prisvärda FDM-skrivare
Dessa skrivare finns i olika kategorier. Du kan köpa en skrivare på instegsnivå för några tusenlappar, eller, om du vill ha avancerade modeller med de bästa funktionerna, kan kostnaden uppgå till 10 000 euro eller mer.
Tillgänglighet av filament
ASA, TPU, PLA och PETG är några av de bästa filamentalternativen för FDM-skrivare, och det bästa är att de är lättillgängliga. Använd bara ett kvalitetsfilament som är lämpligt för din modell för att få utskrifter av absolut högsta klass.
Begränsningar och utmaningar
Även om utskriftstekniken erbjuder många fördelar kan vi inte bortse från vissa av dess begränsningar. Med några tips och tricks är det möjligt att övervinna dessa begränsningar. Nedan listar vi de vanligaste utmaningarna som folk möter under utskriftsfasen.
Lagerlinjer och ytfinish
Den grova ytan och de synliga lagerlinjerna är de första problemen med denna typ av utskrift. Utskrifternas estetik påverkas av detta.
Minimera lagerlinjer
För att eliminera detta problem, använd ett litet munstycke, justera utskriftshastigheten och temperaturen och sänk lagerhöjden. Förbättra kylsystemet för att minska uppvärmningen och förbättra vidhäftningen mellan lagren.
Efterbehandlingstekniker
För en bättre ytfinish, använd efterbehandlingstekniker som slipning för att jämna ut kornigheten. För att få en jämn utskrift, polera den med sandpapper. Acetonångor eller liknande produkter är utmärkta för att uppnå en jämn finish.
Dimensionell noggrannhet och tolerans
Det är viktigt att säkerställa dimensionell noggrannhet och tolerans för att få funktionella prototyper som uppfyller dina kriterier. Det finns dock vissa faktorer som kan skapa problem och förstöra utskriften:
Faktorer som påverkar dimensionell noggrannhet
Olämplig filamentdiameter, dåligt kylsystem, skevhet, felaktig temperatur på extrudern och krympning kan äventyra utskriftens dimensionella noggrannhet. Även lagerhöjd, utskriftshastighet och dålig vidhäftning kan orsaka detta problem.
Kalibrering och efterbearbetning
Kalibrering och justering av skrivaren kan hjälpa till att lösa detta problem. Nivellera utskriftsbädden för att förbättra lagrets vidhäftning och justera lagerhöjden. Korrigera inställningarna för extrudern för att undvika eventuella dimensionella fel. Kontrollera att flödet är korrekt och kalibrera utskriftshastigheten och temperaturen.
Överhäng och stödstrukturer
Överhäng utan stöd kan leda till att utskriften går sönder. Överdrivna stödstrukturer vid komplexa utskrifter kan förlänga utskriftstiden. De kan dessutom lämna märken som gör ytan ojämn.
Vad man ska göra med överhäng
Genom att använda temporära stödstrukturer begränsas detta problem. Slicern kan skapa dessa stöd, eller så kan du lägga till dem själv för att minska distorsionen i utskriften. När utskriften är klar kan du ta bort dem.
Typer av stödstrukturer
Stödstrukturer finns i olika typer, såsom trädstöd för att minska slöseri med filament. Denna struktur är också enkel att ta bort. Om utskriften kräver robust stöd bör du välja ett tätt stöd, även om det kan vara lite svårt att ta bort. En annan typ av struktur kallas anpassade stöd, där du kan placera stöden där det behövs.
Felsökning och tips för optimala FDM-utskrifter
Vanliga problem och lösningar
Att skriva ut med FDM-teknik innebär vissa problem som inte skiljer sig nämnvärt från traditionell utskrift. Bland dessa är de vanligaste problemen:
Problem med skevhet (warping) och dålig vidhäftning till plattan
Dessa två problem uppstår främst när filamentet inte fäster om plattan inte är tillräckligt uppvärmd eller om lagrets vidhäftning är dålig. Lösningen är att använda en uppvärmd bädd. Även höljen, stöd och vidhäftningsmaterial hjälper till att lösa detta problem. Kontrollera utskriftstemperaturen och hastigheten och rengör alltid byggplattan före utskrift.
Strängning (stringing) och droppande
Resterande filament kan fortsätta att droppa även under rörelser där utskrift inte är planerad, vilket orsakar strängning och läckage. Orsakerna kan vara en dåligt nivellerad bädd, hög utskriftshastighet eller för hög extruderingstemperatur.
Kalibrera därför retraktionsinställningarna och justera utskriftshastigheten och temperaturen för att minska problemet.
Filamentstopp och extruderingsproblem
Om extruderns temperatur är felaktig eller om filamentet täpper till munstycket uppstår detta problem. Även felaktig matning av filamentet kan orsaka stopp. För att undvika detta, rengör alltid munstycket eller byt ut det vid behov, använd högkvalitativt filament och mata in det på rätt sätt. Kalibrera utskriftshastigheten och hitta rätt utskriftstemperatur.

De bästa optimeringstipsen
Överväganden gällande utskriftshastighet och lagerhöjd
Problem som skevhet och strängning uppstår eftersom lagerhöjden inte är korrekt eller för att utskriftshastigheten behöver justeras. Att skriva ut för snabbt vid komplexa modeller innebär att man kompromissar med detaljerna, så det är bättre att sänka hastigheten för att förbättra detaljrikedomen. Gör några tester för att hitta rätt hastighet.
Tjocka lager kan skrivas ut snabbare men innebär en kompromiss med finare detaljer. Tunnare lager är tvärtom utmärkta för små detaljer, men kräver mycket tid. Hitta den lagerhöjd som passar dina utskriftsbehov bäst.
Temperaturinställningar och kylning
Filament har olika smältpunkter. Följaktligen skriver vissa ut bättre i hög hastighet och vice versa. Läs filamentets manual för att hitta rätt temperatur. Den uppvärmda arbetsplattan främjar bättre vidhäftning av lagren. Förvärm därför utskriftsbädden till lämplig temperatur för ditt filament.
Korrekt kylning av lagren är avgörande för att undvika strängning och kladd. Använd kylfläktar för att undvika överhettning så att filamenten stelnar snabbare.
Designöverväganden
Lär dig hur du väljer det lämpligaste filamentet utifrån projektet och utskriftens komplexitet. Även väggtjockleken måste vara anpassad till projektet. Använd stödstrukturer vid behov och överväg utskriftens orientering för att få en jämnare yta.
Vanliga frågor
Vad är en FDM-skrivare?
Fused Deposition Modeling är en modern 3D-utskriftsteknik som uppfanns 1989.
Vad är skillnaden mellan FDM och PLA?
FDM är en utskriftsteknik medan PLA är ett filament som används för att skapa 3D-utskrifter.
Varför är FDM bättre?
FDM är en avancerad, snabb och kostnadseffektiv 3D-utskriftsprocess som ger högkvalitativa utskrifter och är kompatibel med ett stort antal filament.
Vad är en FDM- eller SLS-skrivare?
FDM står för Fused Deposition Modeling och SLS står för Selective Laser Sintering. Båda använder samma additiva tillverkningsteknik, men till skillnad från FDM-skrivare använder SLS-skrivare laser för att selektivt sintra pulvermaterial istället för smälta termoplastiska filament.
Vilka är nackdelarna med FDM-utskrift?
Grov ytfinish, strängning och droppande, skevhet och krympning är några av de vanligaste nackdelarna med FDM-utskrift.
Vad lämpar sig FDM-utskrift för?
Denna teknik erbjuder många användningsområden, såsom jiggar och fixturer, prototyper, arkitektoniska modeller och mer.
FDM-utskrift erbjuder många fördelar och det är svårt att lista dem alla i denna artikel. Tack vare denna teknik har utskriftsprocessen blivit mycket snabbare, enklare och mer kostnadseffektiv. Den har revolutionerat branschen för prototypframtagning och produktion.

 https://www.instagram.com/3digital.tech/

