

Dagens skrivare är den helt nya QIDI Q1 PRO. Äntligen lyckas jag publicera en recension bara några dagar efter den officiella lanseringen och inte flera månader senare. Jag ska vara ärlig, när QIDI (som jag tackar så mycket för den skickade enheten) föreslog att jag skulle recensera en ny "liten" 3D-skrivare sa jag nej direkt. Jag var inte intresserad av en ny variant av den befintliga X SMART 3. Men så läste jag specifikationerna i broschyren de skickade och tänkte: "intressant, bäst att göra ett test". Med tanke på specifikationerna är den verkligen värd att överväga och kan lugnt jämföras med Creality K1, Flashforge 5M PRO och Bambu Lab P1S. Fråga mig inte om Phrozen Arco, den tillhör ett annat marknadssegment 😉
Ram/chassi
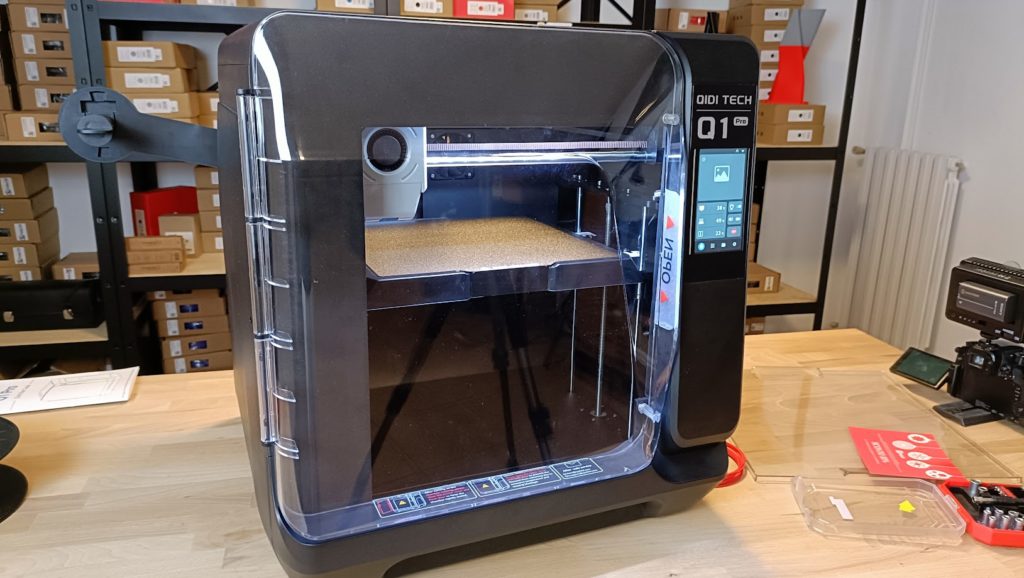
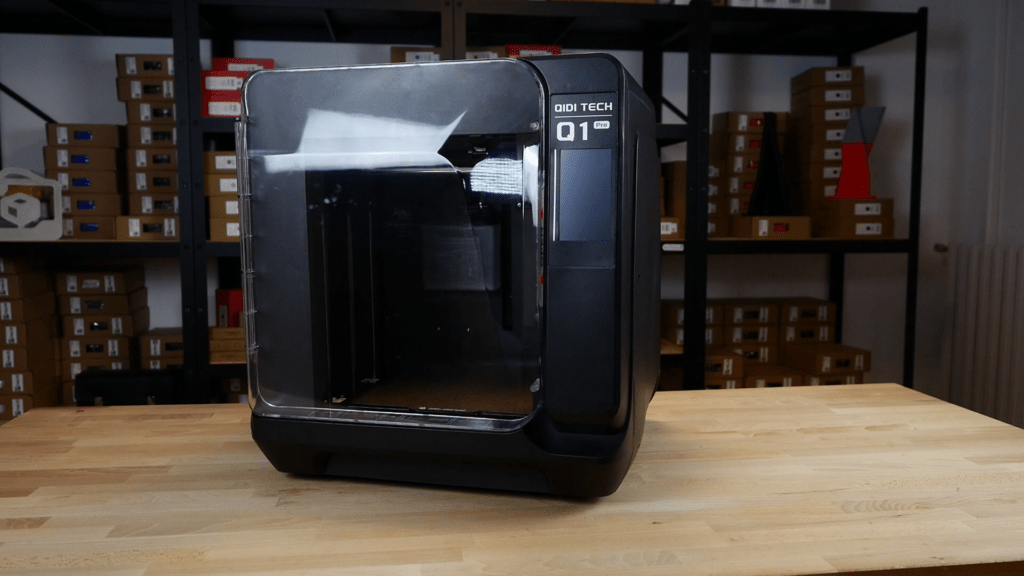
En stor del av recensionen kan lugnt överlappa den av QIDI X PLUS 3 som jag gjorde i slutet av 2023. Läs igenom eller titta på den, eftersom du kommer att se många likheter mellan de två skrivarna. Som vanligt ett snyggt plastigt skal som döljer en rejäl metallram, en inte alltför hög vikt på cirka 17 kg. Estetiskt ligger vi fortfarande långt efter konkurrenterna, men åtminstone den här gången har QIDI försökt skapa lite mer övertygande linjer än de vanliga förfärliga plastlådorna. Känslan är att det är en "billig" produkt, men i verkligheten är den inte helt så. Skrivarens storlek är betydligt mer kompakt, vilket innebär en naturlig minskning av utskriftsvolymen som nu är 245x245x245 mm, helt i linje med konkurrenternas produkter.
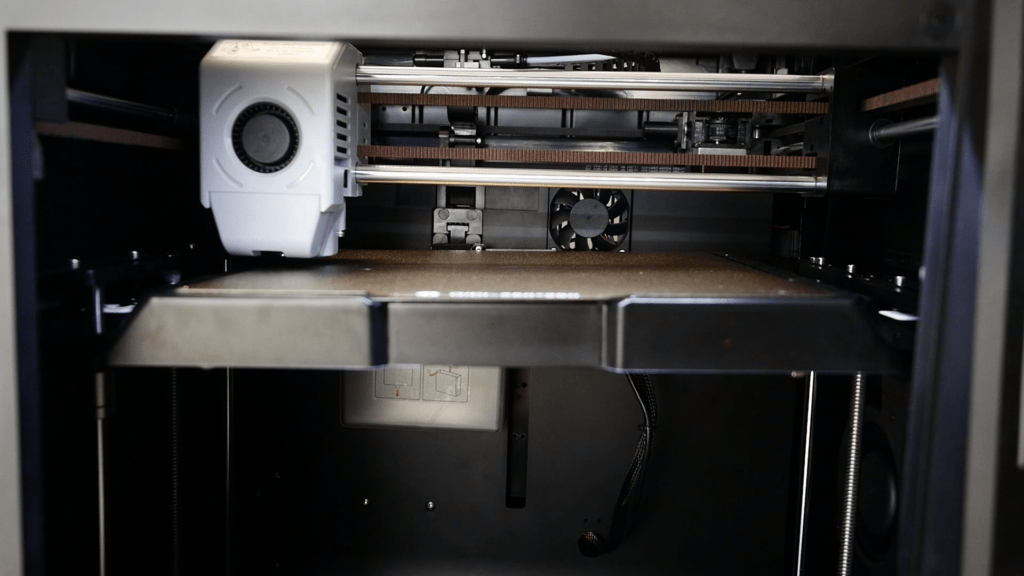
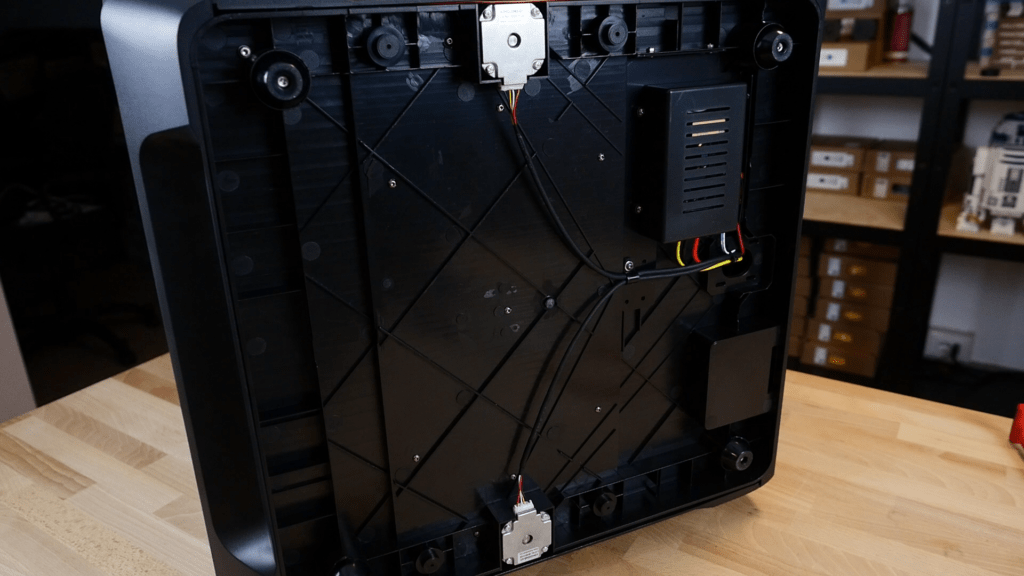
Den vanliga CoreXY-rörelsen med 8 mm stänger på Y-axeln + LM8UU-kullager och 10 mm stänger på X-axeln (hålade) med de ständigt närvarande självsmörjande bussningarna med grafitinlägg. Remmarna är inte längre Gates, utan från ett kinesiskt märke som jag aldrig hört talas om. X-axelns gång är utmärkt jämfört med Crealitys K1. Nyheten ligger i Z-axeln; det finns fortfarande en dubbel trapetsstång som flyttar allt, men istället för en enskild motor och en synkroniseringsrem hittar vi 2 separata motorer (med 2 dedikerade stegmotordrivrutiner). Det finns ingen egentlig anledning bakom detta tekniska val; de insåg förmodligen att det var mer krångligt att rikta in de två stängerna med en rem än att ha automatisk justering via firmware och avjämningssensor. Före varje utskrift körs en automatisk utjämning av de två höjderna för att få plattan i "våg". Var försiktig så att du INTE förväxlar detta med NIVÅREGLERING och generering av plattans kompensationsmesh. Det är två olika saker.
Jämfört med X PLUS 3 märkte jag betydligt färre knarrande ljud orsakade av kammarens uppvärmning/avkyning.
OBS: spolhållaren är förfärlig och opraktisk... en remake behövs!
Utskriftsplatta
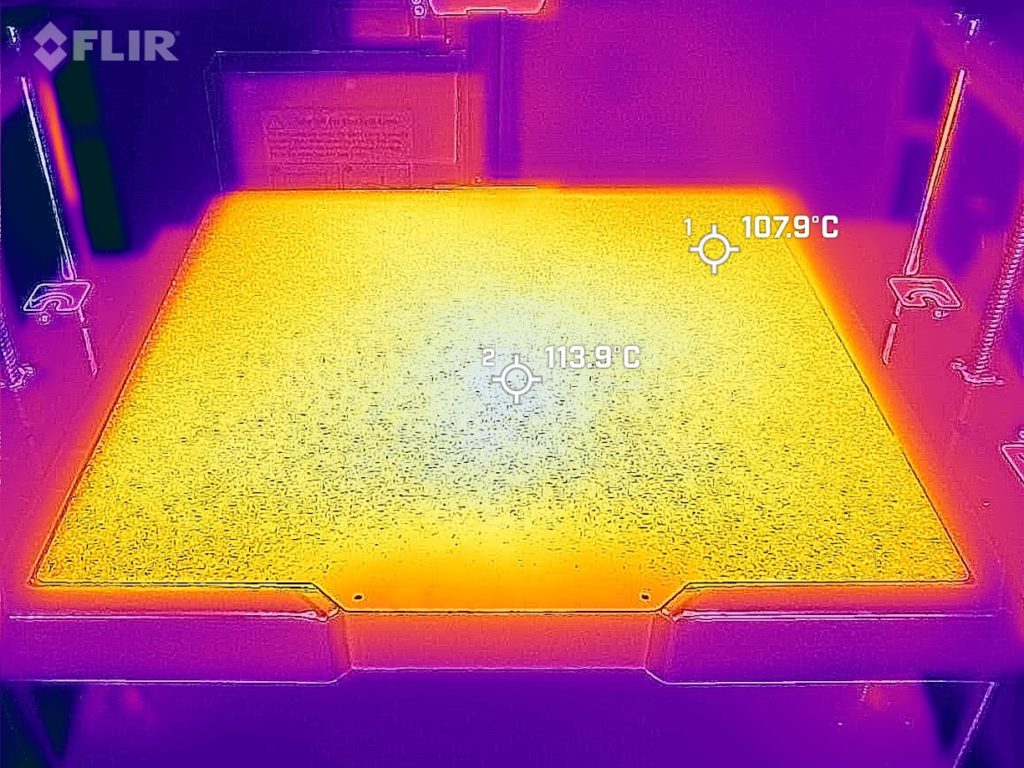
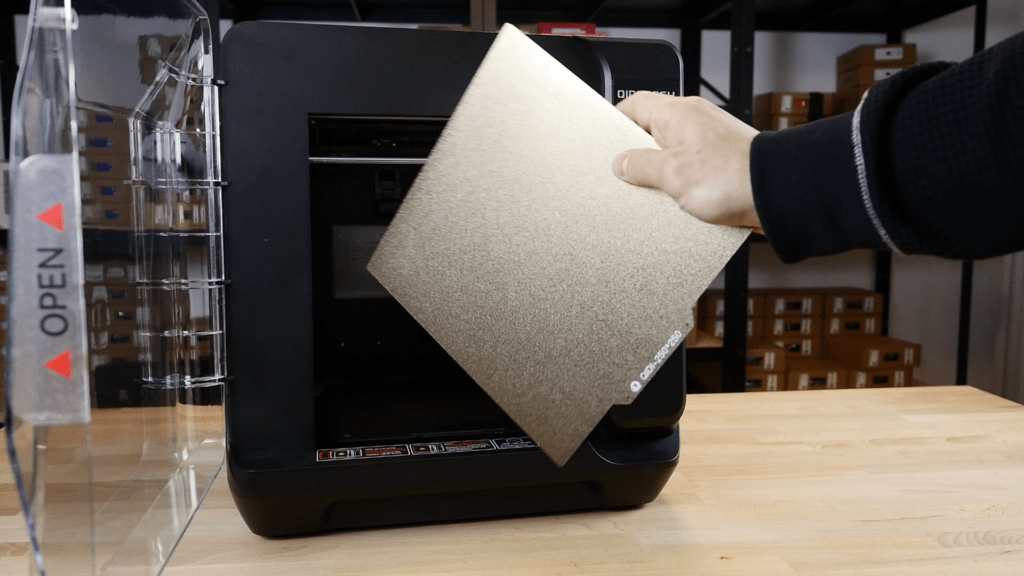
Som nämnts tidigare är plattan en 245x245 mm, och enligt databladet lovar den en temperatur på 120°. Med värmekamera och laserpekare mätte jag upp cirka 115°, vilket nås på under 10 minuter (det tar cirka 6 minuter att nå 90°). Temperaturen är vackert jämn även vid kanterna och utan några fläckar som är märkbart varmare än andra. I Q1 PRO hittar vi en 24V uppvärmd platta som drivs av en nätaggregat på cirka 350W. Paketet kompletteras av den klassiska dubbelsidiga "texturerade" magnetiska PEI-plattan. Inga plattor med andra ytor ingår, men eftersom den är magnetisk är det lätt att hitta tredjepartsalternativ i rätt mått.
Nyheten ligger i utjämningen av plattan: snarare än en nyhet handlar det om redundans eller "användarvänlighet", tillägget var inte direkt nödvändigt. I huvudsak jämnar skrivaren ut sig med 2 sensorer:
- En närhetssensor precis som på X PLUS 3, som sköter den faktiska avjämningen och inhämtningen av plattans mätpunktsmatris (använder KAMP som plugin)
- 3 lastceller placerade under plattan: precis som på Creality K1 och Bambu Lab, men till skillnad från dessa används de inte för att jämna ut plattan utan uteslutande för att beräkna Z-offset. Med bara närhetssensorn eller en klassisk sond som på X MAX 3, är det alltid nödvändigt att justera Z-offset för det första lagret igen varje gång du rör munstycket. Med lastceller behövs inte detta eftersom skrivaren kalibrerar höjden vid varje utskrift genom att helt enkelt röra vid plattan i mitten.
- Det finns en "gammaldags" kalibreringsrutin som gör att du kan använda de 3 vreden för lastcellerna för att jämna ut plattan med ett papper, så att minimal kompensation krävs av firmware under utskrift.
- Resultatet av utjämningsmeshen är bra, inget att anmärka på, men det är definitivt inte en helt plan platta. En avvikelse på cirka 0,3 mm i mitt fall mellan högsta och lägsta punkt. Som vanligt, var noga med att göra om utjämningsmeshen vid höga kameratemperaturer...
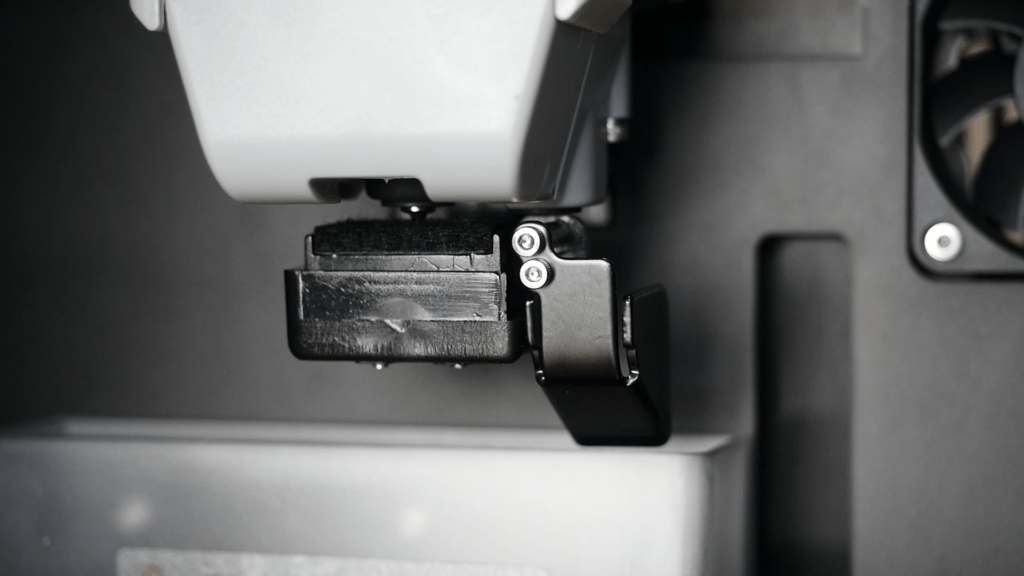
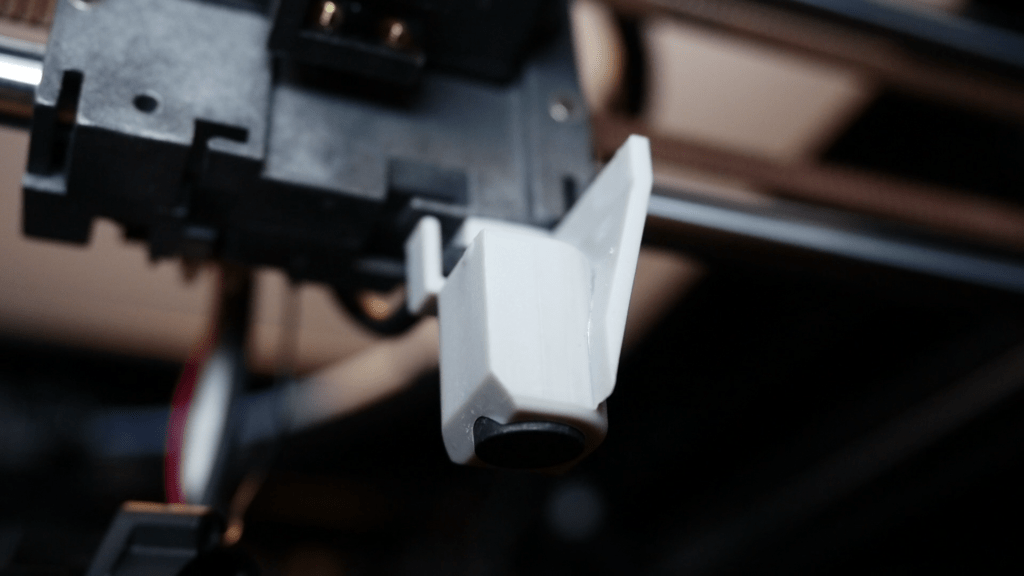
Eftersom det finns en kalibrering med lastceller, kunde det inte finnas ett system för rengöring av munstycket? I början trodde jag att det var en kopia av Bambu Labs lösning, men den visade sig vara djupt annorlunda och effektiv på samma gång. Synd att det ser ut som om den ska falla isär direkt, men allt är i sin ordning; den verkar vara tålig trots att den rör sig och flexar mycket. Mekanismen aktiveras när vagnen går till en viss position, trycker ut den med en länkarm och sedan börjar hela rengöringsrutinen för munstycket: förvärmning, extrudering, rengöring på en rulle och slutlig rengöring av munstycket på en dyna av tygliknande material (det finns reservdelar i förpackningen). Jag tycker att den här lösningen är mycket mer lämplig än den som Creality K1 och Bambu använder, där man vill rengöra munstycket genom att dra det över en del av plattan (på K1 C har de satt en silikondyna). Avslutningsvis finns det en liten (och bekväm) behållare för spill.
Jag hyser ingen särskild sympati för närhetssensorn eftersom den tvingar dig att använda utskriftsplattor som faktiskt kan detekteras av sensorn (ferromagnetiska). Om du till exempel försöker använda en glasplatta, kommer detekteringen att ske på underlaget (om den lyckas fånga upp det) och inte på den faktiska glasytan. Det hade varit trevligt att ge dubbla möjligheter att kunna utföra en eventuell fullständig avkänning med lastcellerna istället för närhetssensorn; om man vill mixtra med konfigurationsfilerna är det möjligt att prova...
Extrudrar och Hotend
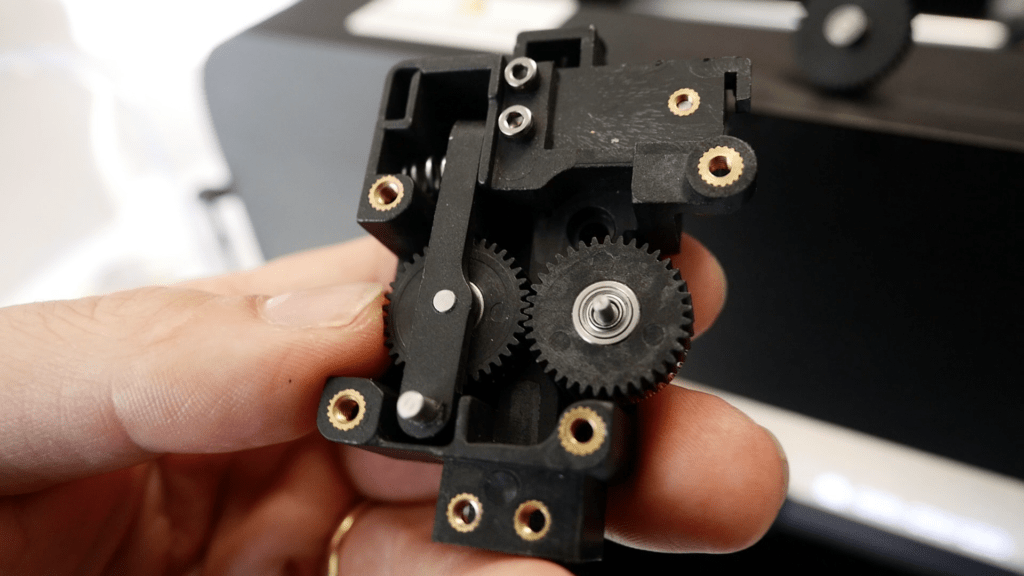
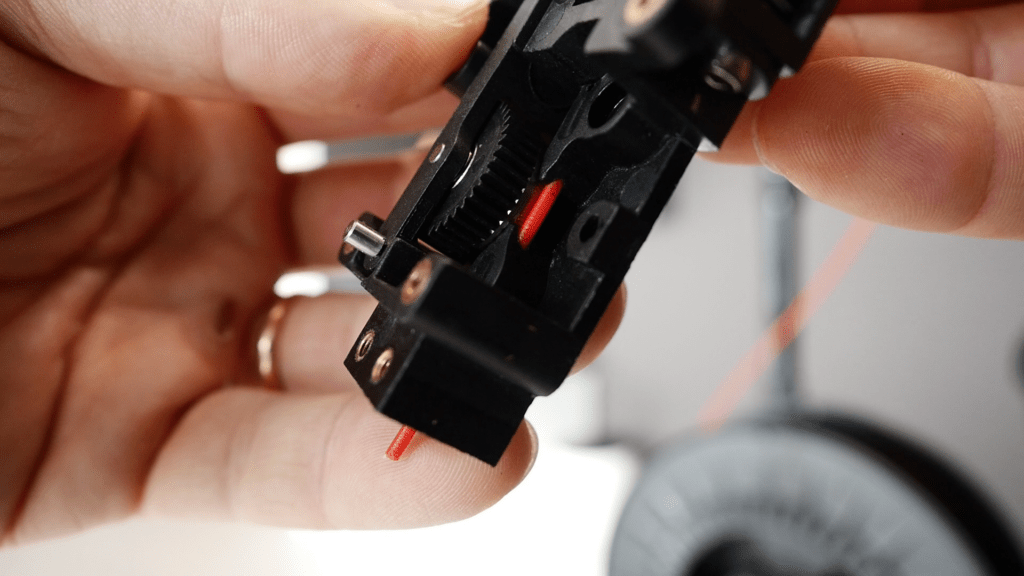
Delen gällande mataren/extrudern förblir oförändrad jämfört med X PLUS 3, dubbla räfflade hjul "stora" i stål, växlar i en blandning av plast/stål, ej justerbar fjäder i förspänningen som trycker det ena räfflade hjulet mot det andra. Filamentets matning är väl utförd och fungerar bra även för flexibla filament. Extruderingsenheten är mycket enkel men effektiv, redan väl testad på sin tid på X PLUS 3 med utmärkta resultat. Mycket god åtkomlighet för underhåll också; med två skruvar lossnar hela mataren och du kan arbeta bekvämt på arbetsbänken. Synd bara att du för hotenden måste montera ner hela bakre kåpan (4 skruvar) för att koppla loss fläktarnas och sensorernas kontakter.
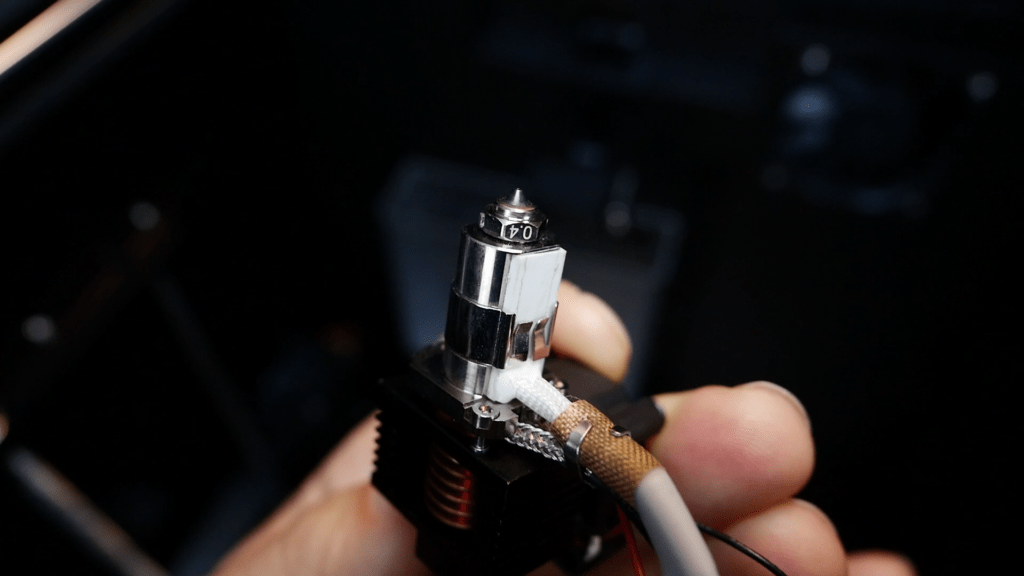
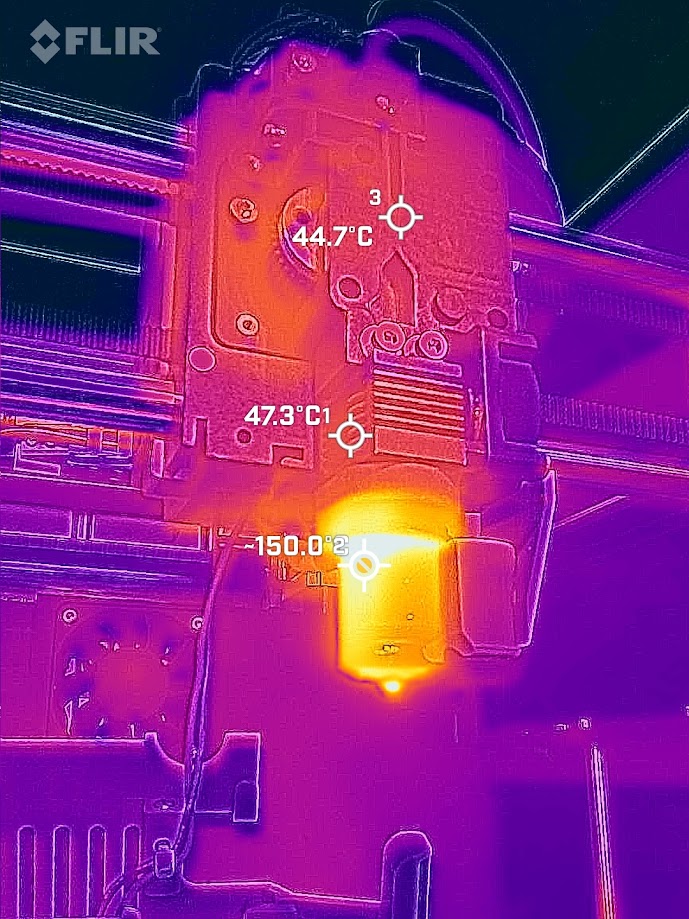
Hotenden är helt ny, längre och med en "smältzon" som är ca 5 mm längre. Även kylflänsen har ändrats, från det flänsade aluminiumblocket till ett hölje i aluminium med en kopparstrålningsenhet inuti. Den vanliga bimetalliska koppar/stål-halsen används, medan de 3 tappbultarna håller halsen ordentligt fast vid värmeblocket för att förhindra att den går sönder när man byter munstycke. Det senare liknar E3D:s Volcano men är i själva verket något kortare; det är av "bimetallisk" typ (även det...) med en yttre del i nickelpläterad koppar med endast spetsen i stål (det är en insats). På så sätt kombineras fördelarna med kopparns värmeledningsförmåga med stålets slitstyrka. Den fungerar bra för att skriva ut med fyllda material såväl som klassisk PLA och PETG. Maximal temperatur på 350° uppnås faktiskt, och den är mycket snabb på att värmas upp från rumstemperatur (0–280° på exakt 1 minut).
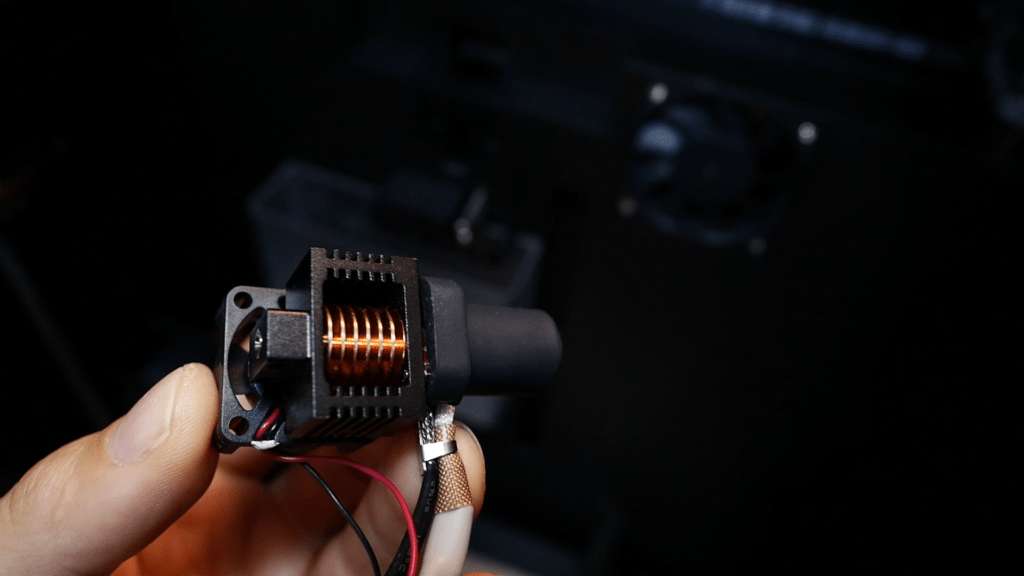
OBS: som nämnts tidigare, när man arbetar i en sluten och uppvärmd kammare måste man ta hänsyn till temperaturerna som utvecklas i extruderområdet. Skriv INTE ut PLA eller PETG med kammaren stängd och uppvärmd, annars kommer maskinen att låsa sig efter en kort stund!
OBS 2: skyddskåpan är nu magnetisk och inte längre med snäppfäste. Jag tycker dock att magneterna är väldigt "svaga", men jag måste påpeka att den aldrig lossnade trots accelerationer på 20K.

Det finns sedan två nyheter relaterade till filamentkontroll, en mycket intelligent och en i praktiken VÄLDIGT intelligent men dåligt använd:
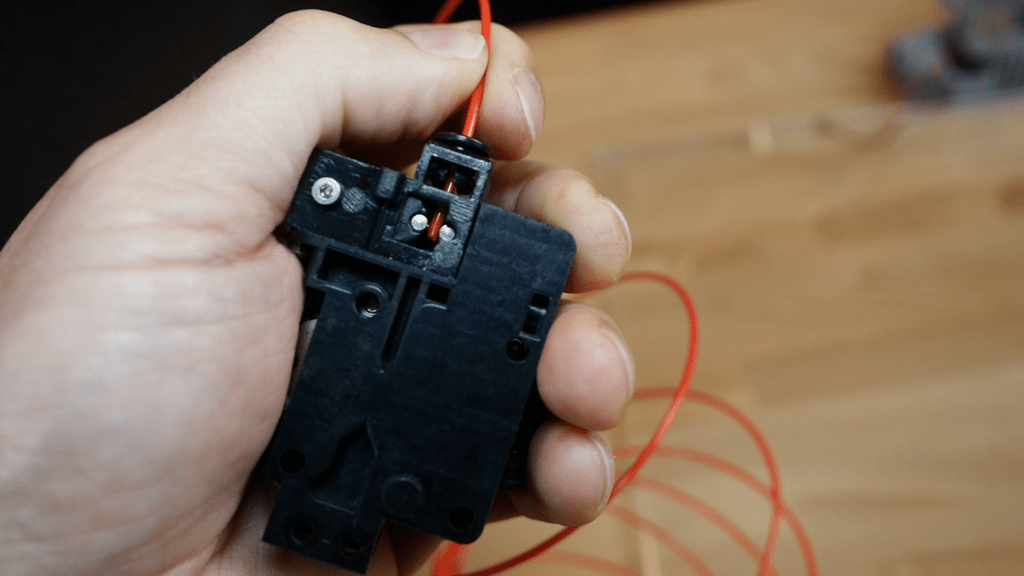
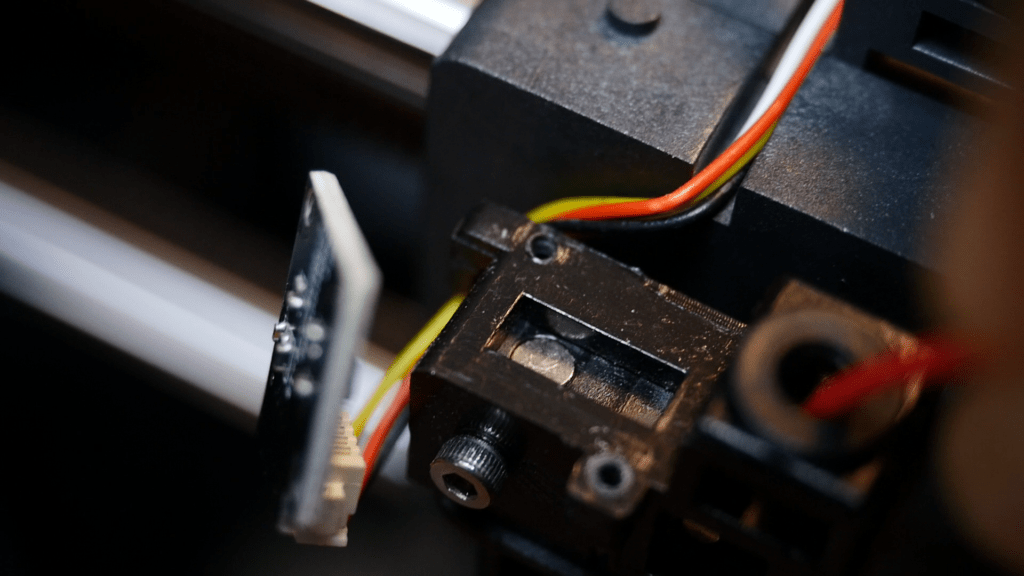
- Där filamentet förs in har en ny sensor dykt upp, mycket enkel i sin utformning men effektiv vid ett enda tillfälle: när spolen trasslar sig. Sensorn består av en liten släde monterad på en fjäder som endast flyttas i det fall extrudern drar i materialet men spolen vägrar att rulla av. Ju mer den drar, desto mer rör sig släden, vilket aktiverar sensorn och pausar utskriften. Verkligen enkel men effektiv, det är bara aktiveringstiderna som behöver ses över lite, då de enligt mig intervenerar något sent. Obs: den här sensorn reagerar INTE om filamentet fastnar i extrudern, det är alltså inte en rotationsgivare som detekterar filamentflödet.
- På extruderinghuvudet, vid filamentingången, har ett litet kretskort dykt upp som inte är något annat än en filamentnärvarosensor. Vid en första anblick ser det ut som den klassiska "finns/finns ej"-sensorn, men när jag tittade närmare på hur den är gjord och jämförde data i Klippers konfigurationsparametrar upptäckte jag att det i själva verket är en Hall-effektsensor för mätning av filamentdiameter! Synd att Qidi via mejl bekräftade för mig att den inte har aktiverats för mätning, utan bara för att känna av närvaron av filament. Jag har dock verifierat att sensorn fungerar och att det skulle vara möjligt att aktivera den för att kompensera för flödesvariationer baserat på filamentdiametern. Enda noteringen: diametermätningarna är inte perfekta, det finns referenskalibreringsvärden men det kan hända att varje sensor behöver finjusteras med kalibrerade stavar. Det är förmodligen därför de inte har aktiverat den funktionen.
Elektronik / Anslutning / Firmware
Jag kopierar och klistrar in delen från recensionen av X PLUS 3 med några ändringar:
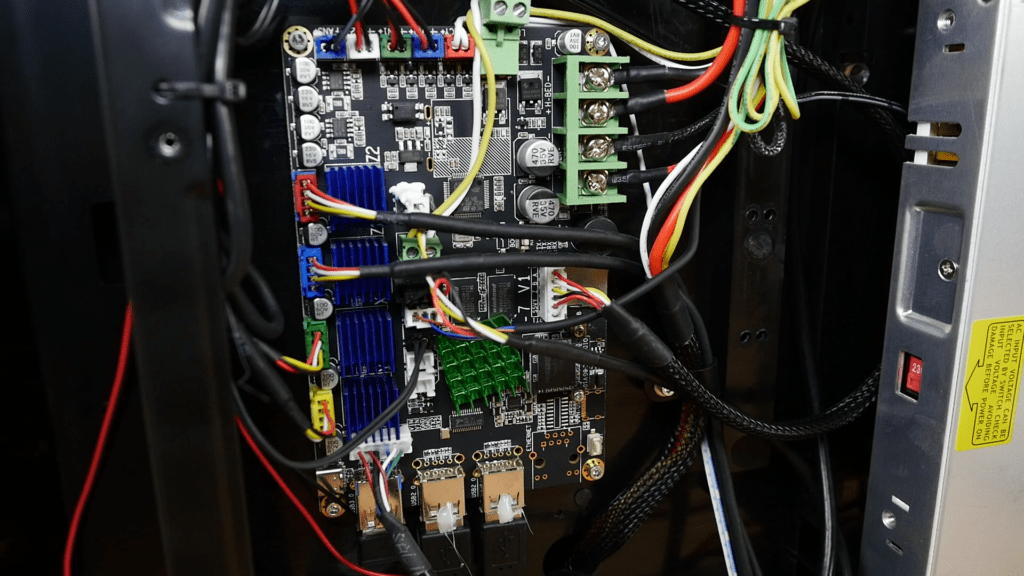
Det finns inte så mycket att säga, kortet är ett MKS med en 64-bitars Cortex-A53 som processor som körs i 1,5 GHz med 1 GB DDR3 RAM. Märkligt nog används ett eMMC-minne (flyttbart) på 32 GB istället för klassiska MicroSD-kort. Firmwaren som hanterar allt är den mycket välkända Klipper, direkt installerad och hanterad av detta kort. Den kan bekvämt styras via lokalt nätverk genom gränssnittet FLUIDD (ett alternativ till Mainsail). Allt är bekvämt till hands: grafer, rapporter, konfigurationsfiler. Utmärkt för entusiaster; för mindre erfarna användare bör åtminstone delen rörande firmware-inställningar låsas. Det har även dykt upp en smartphone-app för fjärrstyrning; den verkar vara i BETA-stadiet och jag har ännu inte testat den. För den som vill finns den på denna länk.
OBS: Webkameran har äntligen dykt upp! Det finns inte längre något behov av att köpa den separat.
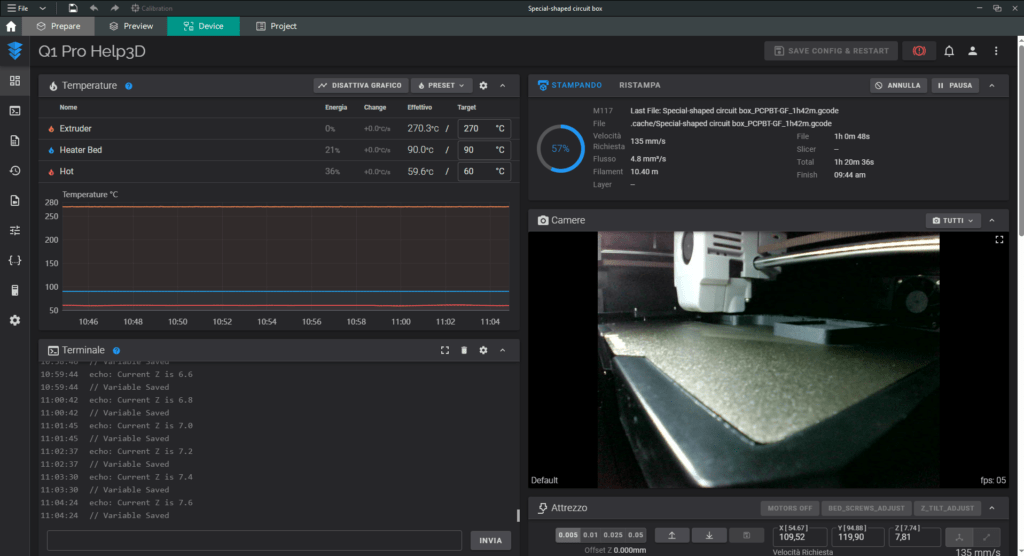
Skärmen är fortfarande en 4,3-tums pekskärm. Gränssnittet är inte särskilt vackert, men alla funktioner som den genomsnittliga användaren behöver finns där och är lättillgängliga. Grafikmässigt ligger vi några steg efter jämfört med K1 eller Bambu. I själva verket upptäckte jag att de inte ens använder Klippy Screen, utan en egen version som kommunicerar seriellt med Klipper; jag förstår inte varför... Dessutom är laddningen av förhandsvisningar ganska långsam.
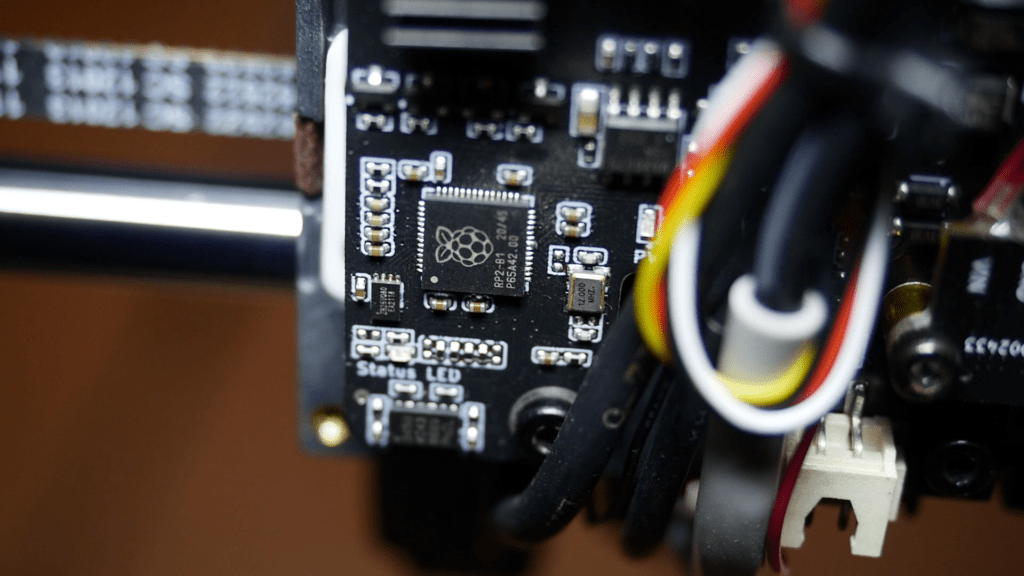
TMC2209-drivrutiner för Z-axeln, medan TMC2240 används för X och Y med sensorlös homing. Ett separat hotend-styrkort kommunicerar via CAN-bus-protokollet, har en egen dedikerad MCU och integrerar både extruderns TMC2209-drivrutin och ADXL345-accelerometern för detektering av resonansfrekvenser och justering av input shaping. Fläktarna och filamentnärvarosensorn är anslutna till detta.
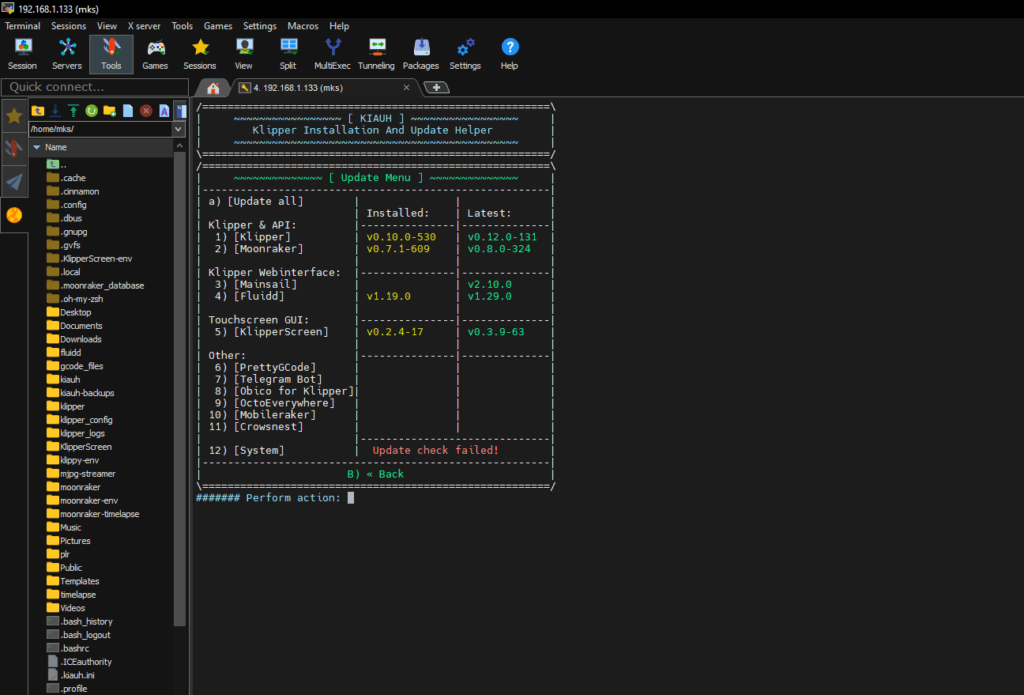
WIFI-anslutning (varför satte de dit en USB-sticka??), Ethernet finns inte, även om kortet har förberedelser för det. Extern USB-port finns tillgänglig för laddning av filer från USB-minne. Som sagt körs en version av Klipper, även om den i själva verket är mycket gammal, releasen är från 2022. Samma sak gäller Fluidd-gränssnittet. Jag förstår fortfarande inte varför de inte vill hålla sig uppdaterade med de senaste Klipper-releaserna. Jag kan förstå att man ligger några månader efter, men inte år! Bortsett från detta "problem" fungerar skrivaren ändå bra, och det är vad som räknas. Men att ha den uppdaterad med de senaste säkerhets- och funktionsuppdateringarna skulle inte vara fel...
För de mer teknikintresserade har QIDI varit smarta nog att inte låsa maskinen, utan lämnat SSH-anslutningen öppen och fri så att du kan göra vad du vill (på egen risk naturligtvis). Dessa är inloggningsuppgifterna:
- Användarnamn: root
- Lösenord: makerbase
För att köra skript som användare istället för root har QIDI redan skapat följande:
- Användarnamn: mks
- Lösenord: makerbase
De har till och med lämnat KIAUH installerat 😀!
Allt avrundas med en enkel 350W strömförsörjningsenhet (det är inte en MeanWell) som används för att hantera uppvärmningen av byggplattan och all ansluten elektronik (motorer, hotend, kort, fläktar etc.). Ytterligare 300W absorberas istället av kammarens värmefläkt, som drivs direkt via 220V (med en dedikerad styrenhet).
Som slicer-mjukvara tillhandahåller de Qidi Slicer, vilket är en omprofilerad version av Prusa Slicer, men profiler för Orca Slicer finns redan tillgängliga. Skrivaren ansluter direkt till slicern och det är möjligt att skicka filer till skrivaren och styra den utan att behöva öppna en webbsida.
Den uppvärmda kammaren
QIDIs paradgren; det är obestridligt att den ger stora fördelar med tekniska filament. Förvänta dig inga temperaturer som i en krematorieugn (den är inte isolerad det minsta), men den håller sina ärliga 60° (65° uppmätt med termoelement) på ett utmärkt sätt. Jag hoppades att den skulle ta kortare tid att värma upp än X PLUS 3 med tanke på den mindre utskriftsvolymen, men från rumstemperatur till 60° i kammaren (med plattan på 90°) tar det cirka 20 minuter. Under resten av utskriften förblir den dock mycket konstant utan minsta fluktuation.
Om du letar efter en skrivare för att bara skriva ut PLA och PETG måste jag tyvärr göra dig besviken: den varma kammaren fyller ingen funktion, utan förvärrar snarare situationen och kan leda till att extruderingen blockeras. Använd den ENDAST för material som kräver det (PC, PCPBT, ASA, ABS etc.). PLA och PETG bör faktiskt skrivas ut utan lock och med dörren öppen!
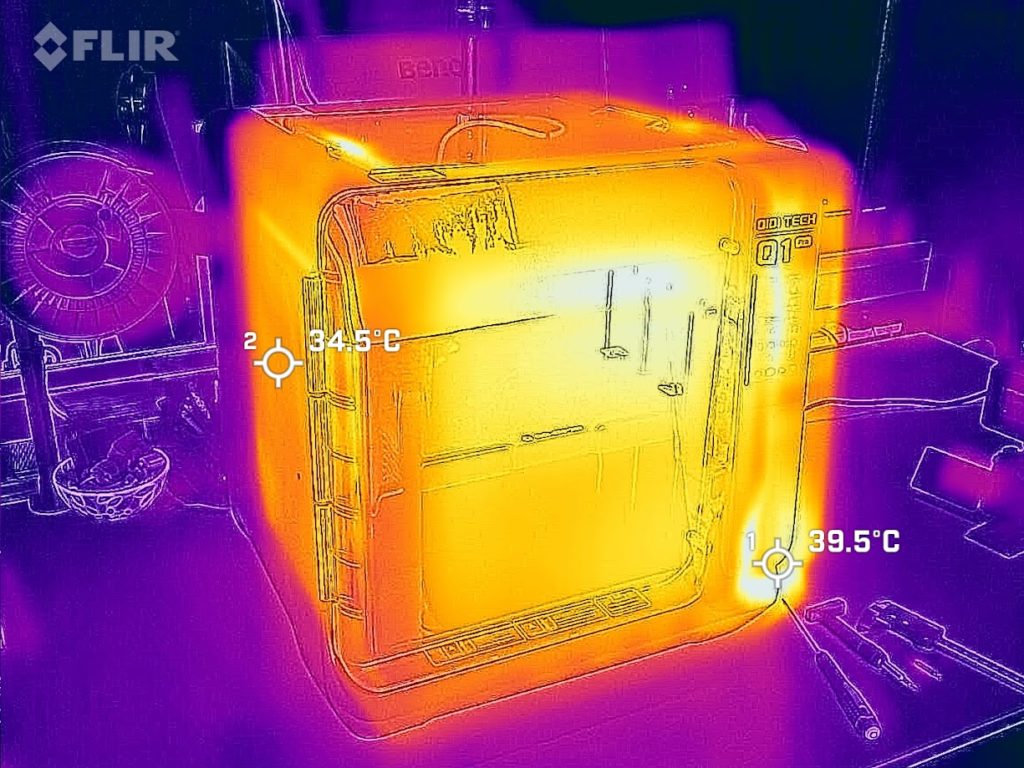
Det finns en fläkt för att reglera den interna kammartemperaturen som endast kastar ut luft. Det finns inget inbyggt HEPA/aktivt kolfilter, men det är väldigt enkelt att installera ett. Jag undrar bara varför fläkten inte sitter direkt mot det yttre höljet... eftersom de har placerat den, blåser den faktiskt ut en del av den varma luften från kammaren in i elektronikfacket! Jag måste göra en liten luftkanal som leder flödet direkt till gallret på bakstycket, och samtidigt passar jag på att montera ett litet filter.
Den knarrar mycket mindre än X PLUS 3, en aspekt som många inte tittar på men som jag lägger stor vikt vid. Kom ihåg att höljet är helt i plast och det är helt normalt att höra plasten sätta sig under uppvärmning/avkylning!
OBS: det vanliga problemet med den magnetiska byggplattan kvarstår. En varm kammare betyder inte NOLL warping! Kom ihåg att om föremålet sitter fast på den magnetiska plattan så drar den upp den – den varma kammaren begränsar inte detta fenomen; för att undvika det måste du byta till stela plattor. I detta fall är kombinationen vinnande och definitiv mot warping hos material som ABS eller PC.
Prestanda, förbrukning och ljudnivå
Det är ingen idé att jag gör tusen tester; alla dessa nya skrivare som släpps går snabbt och skriver ut mycket bra direkt från start. Särskilt QIDI-skrivarna lider inte av några vibrationsproblem på X-axeln som Crealitys K1. Det enda man bör tänka på är att ALLTID hålla X-axelskenorna väl rengjorda, eftersom de lätt kan kärva efter en tids användning. Särskilt för dem som skriver ut ABS, ASA eller andra fyllda material som avger rikligt med UFP. Gör det till en vana – och detta gäller ALLA skrivare med självsmörjande bussningar – att rengöra X-skenorna noggrant med alkohol. QIDI anger dessutom att de ska smörjas, men personligen begränsar jag mig till att bara rengöra dem.
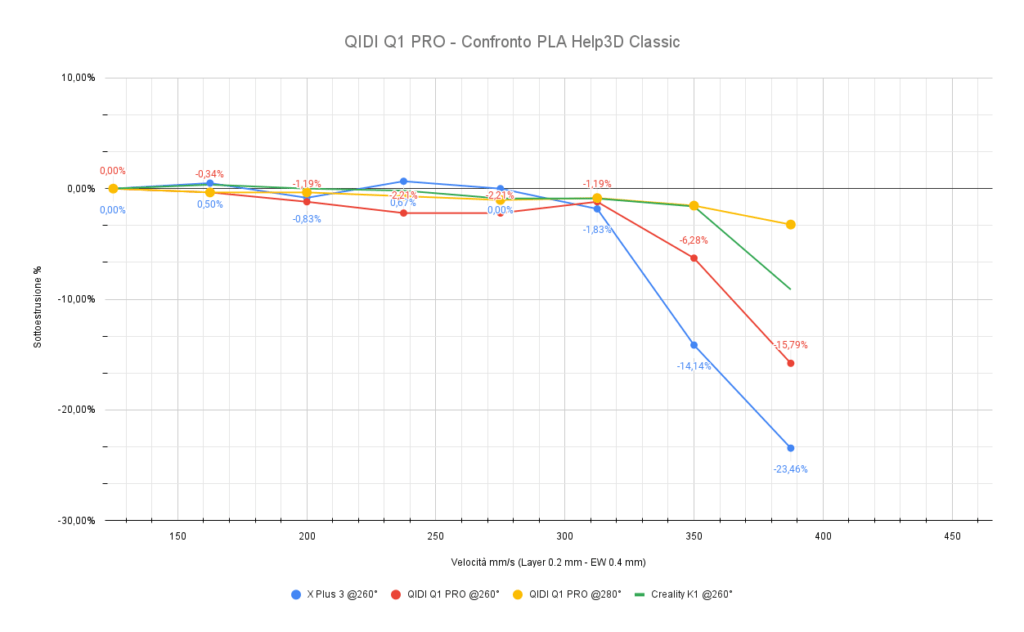
Q1 PRO håller ett högt tempo, den hanterar accelerationer på 20K utan problem, liksom hastigheter över 300 mm/s. Men låt oss sluta med denna febrila jakt på extrem hastighet... vi kör redan i hastigheter som var otänkbara för 2 år sedan. Jag vill särskilt påpeka att tekniska material, särskilt fyllda sådana, INTE kan skrivas ut i höga hastigheter. Om du vill tävla i hastighet, håll dig till PLA och vissa PETG eller ABS, men om du ska fokusera på funktionalitet får man vara nöjd om man når 150 mm/s med vissa material.
Hotenden, även om den har en "melt zone" som är 5 mm längre än på X PLUS 3, har inte drastiskt överlägsen prestanda. Visst, med PLA vid 280° nådde jag volumetriska flöden nära 30 mm³/s (cirka 370 mm/s faktisk utskriftshastighet), men vi är på absoluta gränsvärden. För PLA är 250–300 mm/s mer än rimligt och lätt uppnåeligt för denna skrivare. Jag har inte fördjupat mig i tester av andra material eftersom resultaten är ganska jämförbara med dem för X PLUS 3.
När det gäller strömförbrukning är kalkylen enkel: allt beror på om du använder den varma kammaren eller inte. Med ALLT påslaget ligger den maximala förbrukningen runt 630/650W. Om du främst skriver ut PLA och PETG förbrukar du i genomsnitt 100W per timme, medan om du skriver ut med stängd och uppvärmd kammare stiger den genomsnittliga förbrukningen till cirka 350/450W beroende på miljön där skrivaren står. Kom ihåg att kammaren inte är isolerad, så den tenderar att avge mycket av värmen som genereras.
Äntligen är den "något" mindre bullrig. I läge för varm kammare, med endast den interna varmluftsfläkten och den lilla fläkten bakom kortet, stannar den på cirka 44 dB med dörr och lock stängda. Öppna bara en av dem så stiger ljudnivån enkelt över 50. Situationen förvärras, som för alla skrivare, när alla fläktar slås på: den som blåser på föremålet och den extra fläkten för bättre kylning vid hög hastighet. Som alltid är vi dessvärre över 60 dB...
Slutsatser
Jag ångrar nästan att jag sålde min X PLUS 3; de må vara fula eller vad man nu vill, men... dessa QIDI fungerar faktiskt bra. Visst, som alla skrivare har de sina problem (tänk på glasfylld plast som i vissa fall spricker), firmwaren är inte superoptimerad och uppdaterad, men... de skriver ut. Och bra direkt från start utan att man behöver göra några ingrepp.
Om vi pratar om rena jämförelser:
- Den vinner över K1/K1C (samma utskriftsvolym) vad gäller "out of the box"-kvalitet och utrustning. Den förlorar dock stort när det kommer till optimering, firmware-uppdateringar, LCD-grafik och estetik. När det gäller den slutgiltiga utskriftskvaliteten fungerar en "fixad" K1 lika bra. Prismässigt, nu när Q1 PRO definitivt bör föredras framför K1C, är de direkta konkurrenter och det är upp till dig att välja vilken du föredrar.
- En Bambu Lab P1S ligger idag till ett högre pris, och när det gäller estetik och mjukvaru-/firmwareoptimering finns det ingen tvekan. Bambu vinner på alla punkter för närvarande. Om vi pratar om ren prestanda är Qidi överlägsen P1S. Mer högpresterande hotend, högre temperatur på platta och hotend, den har varmkammare och dubbel nivågivare. Dessutom kostar den betydligt mindre. Om du bara bryr dig om utskriftskvalitet spelar det ingen roll vilken du väljer; vill du ha flerfärgsutskrifter, köp Bambu; om du behöver skriva ut med varm kammare... välj QIDI!
Jag har knappt skrivit ut något alls med Q1 PRO, verkligen lite. Som vanligt fokuserar jag mer på andra aspekter under recensionen och märker direkt om en skrivare fungerar som den ska eller om den har defekter, som i fallet med K1. På denna Q1 PRO behövde jag inte göra någonting alls, bara koppla in sladden, följa de tre skärmarna för den första kalibreringen (märkligt att de inte ber en göra input shaping-inställningar och byggplattans justering vid första start...), ladda filamentet, och efter kammarens uppvärmningstid (20 minuter) skrev jag redan ut glasfylld PCPBT. Det är definitivt en skrivare jag inte kommer att sälja inom den närmaste tiden, och jag kommer fortsätta testa den genom att skriva ut med den precis som jag gjorde med X PLUS 3 (även om den faktiskt inte användes så mycket...).
Vad mer kan man önska sig? Bra jobbat Qidi, en riktigt trevlig produkt för det pris den erbjuds till!
Källa: help3d.it

 https://www.instagram.com/3digital.tech/

