

PLA-FILAMENT: ALLT DU BEHÖVER VETA
PLA är en av de mest använda filamenten för 3D-skrivare, känd för sitt breda utbud av färger, mångsidighet och stil. Just därför är det lämpligt för en mängd olika utskriftsapplikationer. De som vill skapa högkvalitativa, levande och attraktiva 3D-utskrifter använder ofta PLA-filament.
PLA-filament (polylaktid) är mycket enkla att använda och perfekta för nybörjare som vill experimentera. Men vad gör dem till ett av de bästa filamenten för 3D-utskrifter?
I den här artikeln har vi samlat allt du behöver veta om detta fantastiska filament. En bättre förståelse för filament stimulerar din kreativitet för att maximera din potential.
Vad är PLA-filament?
PLA är ett miljövänligt 3D-utskriftsfilament tillverkat av organiska råmaterial. Råmaterialet som används är majsstärkelse och sockerrör. Produktionsprocessen för denna termoplastiska monomer är vad som skiljer den från andra 3D-utskriftsfilament.
Tillverkare använder biomassaresurser för att producera PLA-filament. Samma utrustning som används för att producera petrokemisk plast kan användas för att tillverka PLA-filament. Ur denna synvinkel spelar skillnaden mellan råprodukterna ingen roll. Dessutom ökar inte produktionskostnaderna, vilket är ett stort plus.
PLA är miljövänligt eftersom det är biologiskt nedbrytbart, kräver 65 % mindre energi än produktion av traditionell plast och kan svetsas med lösningsmedel. Dessutom innehåller det inga gifter och producerar 68 % mindre växthusgaser.
Hur produceras PLA-filament?
Fermenterad stärkelse utvunnen från växter som majs, sockerrör eller maniok används för att producera PLA-filament. Fermenteringen av råmaterialen förvandlar dem till mjölksyra, vilket i sin tur producerar PLA. Tillverkare använder vanligtvis två metoder för att producera PLA-filament.
- Polymerisering
- Kondensering
Med polymeriseringsmetoden krävs metallkatalysatorer. För att erhålla stora PLA-molekyler måste laktid blandas med metallkatalysatorer. Kondenseringsmetoden skiljer sig inte särskilt mycket från polymerisering. Biprodukterna och temperaturen är något annorlunda än i den första metoden.
Man kan även producera olika blandningar av PLA-filament genom att kombinera material som koppar, bambu, tall, ceder, brons, kolfiber med mera.
Kombinationen av trä och PLA-filament gör 3D-printade inredningsdetaljer mer realistiska. Om du vill ge de printade delarna ett glansigt utseende, kombinera metall med PLA. Genom att göra detta blir utskriften också mer hållbar.
Hur man skriver ut med PLA-filament
Creality Ender, FlashForge och Artillery är några av de 3D-skrivare som är mest kompatibla med PLA-material. Det finns dock några saker du bör tänka på när du skriver ut med PLA-filament:
Temperatur
För att garantera en optimal utskrift är det nödvändigt att ta hänsyn till temperaturen i hotend och munstycke mer än temperaturen på byggplattan. När temperaturen är hög blir vidhäftningen mellan utskriftens lager optimal. Hög temperatur innebär snabbare utskrift och bättre materialflöde.
En för hög temperatur kan dock påverka utskriften genom att deformera vissa delar. När temperaturen är för hög smälter de extruderade lagren för mycket, vilket kan leda till att utskriften sjunker ihop eller rinner.
För optimala resultat bör utskriftstemperaturen ligga mellan 200 och 230 °C när du skriver ut med PLA-filament. Dessutom kan den ideala temperaturen variera beroende på munstyckets storlek och utskriftshastighet. Gör därför några testutskrifter för att hitta den bästa temperaturen för din 3D-skrivare.
Vidhäftning mot byggplattan
God vidhäftning mot byggplattan är extremt viktigt när du skriver ut med PLA eller något annat filament. Vidhäftning mot byggplattan avser förmågan hos den utskrivna plasten att sitta fast på byggplattan medan utskriften pågår. Om den utskrivna plasten lossnar kan utskriften bli skev.
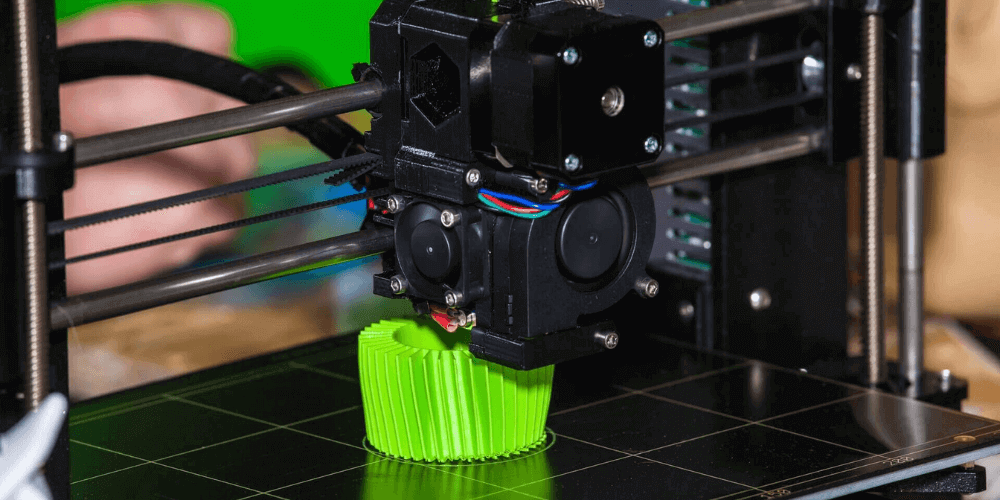
För att förbättra vidhäftningen på din skrivare kan du:
- Rengöra byggplattan med isopropylalkohol innan du påbörjar utskriften.
- Applicera vidhäftningsmedel för byggplattan, som hårspray eller limstift.
- Justera byggplattans temperatur, vilket är ett bra sätt att förbättra vidhäftningen. För PLA är det lämpligt att hålla byggplattan vid 60 °C för att uppnå bättre fäste.
- Dålig kalibrering kan vara orsaken till svag vidhäftning. Kontrollera därför att byggplattan är plan innan du skriver ut.
- En för hög utskriftshastighet kan flytta den utskrivna plasten, så att sänka hastigheten bör räcka.
- Att byta yta på byggplattan är en annan utmärkt lösning för att öka vidhäftningen om metoderna ovan inte fungerar.
Några populära ytlösningar för att skriva ut med PLA-filament är:
Blå maskeringstejp
Detta är en typ av tejp. Den används för att täcka byggplattan och förbättra vidhäftningen. Dessa tejper är generellt porösa, vilket gör dem perfekta för filament som PLA. De bästa blå tejperna som är gjorda för att förbättra vidhäftningen på byggplattan är värmebeständiga.
Kapton-tejp
Dessa tejper fungerar som ett baslager och skyddar ytan på byggplattan. För vidhäftning behöver du använda lim, hårspray eller liknande produkter. Fördelen med dessa tejper är att de säljs på stora rullar. Det räcker därför med ett enda lager på byggplattan. Var dock mycket försiktig när du applicerar Kapton-tejp på plattan. Det är nämligen lätt att luftbubblor fastnar under tejpen och att det bildas veck.
PEI
PEI-ark är utmärkta för att skriva ut med olika typer av filament. Tack vare dessa ark behöver du inte använda vidhäftningsspray, klämmor eller lim, och du behöver inte förbereda ytan för utskrift.
Glasplatta
En glasplatta är ett av de bästa alternativen du kan överväga när det gäller ytan på byggplattan. Glasplattor är starka, täta och hållbara, och priset är lågt. Vi rekommenderar att du köper carborundumglas. Carborundumglas med en tjocklek på 3–4 mm tål temperaturer mellan 150 och 400 grader.
Utskriftshastighet för PLA
Utskriftshastigheten bör vara över 50 mm/s när du skriver ut med PLA-filament. Du kan skapa estetiskt fantastiska modeller om utskriftshastigheten är cirka 100 mm/s. Utskrift vid hög hastighet kan dock deformera PLA. Därför är det nödvändigt att utföra tester med olika utskriftshastigheter. Detta hjälper dig att hitta rätt hastighet för din skrivare och ditt filament. När du skriver ut med PLA-filament är det idealiskt att skriva ut i en lägre hastighet för att garantera bästa resultat.
För att skriva ut komplexa och detaljerade modeller bör du sänka utskriftshastigheten. Om du däremot ska skriva ut enkla modeller är det bättre att öka hastigheten. Öka extruderingshastigheten för att skriva ut snabbare. Du kan även använda accelerationsfunktionen för skrivarhuvudet för att öka hastigheten.
Efterbehandling och finish
När den printade modellen är klar är det viktigaste att ge den ett blankt, glänsande och realistiskt utseende. Denna process kallas efterbehandling. Hela processen kan delas in i två kategorier: en är rengöring och den andra är finish.
Föreslipning, slipning och utjämning är processer som tillhör kategorin rengöring. Behandling och målning faller däremot under den andra kategorin.
Föreslipning
I denna process krävs sandpapper, tänger, pincetter och en tandborste för att slipa ytan på utskriften.
Slipning
I detta efterbehandlingssteg krävs sandpapper. Köp sandpapper för PLA-filament med kornstorlek 120 och använd det inte på hörnen eller kanterna på den printade modellen. Slipningen görs för att korrigera deformiteter i utskrifterna och kan därför ta lång tid. Ju större utskriften är, desto mer tid kräver slipningen.
Utjämning
Utjämning är mycket viktigt för att uppnå en blank finish, och enkel slipning är inte tillräcklig. Utjämning eliminerar lagerlinjer bättre än vad slipning kan göra. Det finns många tekniker för utjämning, men här kommer vi att prata om kemisk utjämning.
Kemikalier som etylacetat är ett bra val för att jämna ut PLA-filament. Denna kemikalie löser upp lagerlinjerna utan att du behöver ingripa manuellt. Dessutom skadar denna kemikalie inte de underliggande lagren.
Målning
I denna process behöver du två saker: en sprayfärg och en maskeringstejp. Tejpen håller utskriften stadigt på plats medan du sprayar färgen. Sprayfärger finns i levande färger och fungerar mycket bra med plast.
Att tänka på vid efterbehandling av PLA-filament
Efterbehandling är ett mycket viktigt steg för att fullända utskriftens utseende, hållbarhet och funktionalitet. Följaktligen är det nödvändigt att vara uppmärksam på denna process. Nedan följer några observationer gällande efterbehandling som du bör överväga för att garantera en bättre finish:
- Efterbehandlingstekniker som föreslipning, slipning eller utjämning kan ändra måttprecisionen hos en 3D-utskrift. För att behålla den, se till att använda exakt programvara, tänger, skjutmått eller mikrometrar.
- Att designa utskrifter i delar möjliggör en bättre utjämning. På så sätt kan du arbeta med utjämningen av varje del separat.
- Vi rekommenderar att du målar 3D-utskrifter i en kontrollerad miljö. Detta eliminerar risken för kontaminering som kan påverka färgen.
- För att undvika rinningar och hålrum, spraya inte för nära dina PLA-utskrifter. Att spraya från för långt håll kan orsaka samma problem, så hitta rätt avstånd för optimala resultat.
- Se till att 3D-utskriften är placerad vertikalt innan du målar den.
- Bär lämpliga kläder, munskydd och handskar för säkerhets skull innan du sprayar färg på dina 3D-utskrifter. Dessa färger är ofta giftiga, brandfarliga och riskfyllda.
Avancerade tips och felsökning för problem vid utskrift med PLA-filament
Temperaturen är för låg för att skriva ut
Om temperaturen inte är optimal fäster inte PLA-filamenten, vilket skapar ojämna ytor. Detta kan även göra vissa delar sköra. Lös detta problem genom att höja temperaturen med 5 °C. Försök skriva ut tills du ser att lagren fäster korrekt.
Temperaturen är för hög för att skriva ut
Överdrivet "stringing" (trådbildning) eller rinningar innebär att temperaturen är för hög för utskriften. Med PLA-filament gäller att ju högre värmen är, desto blankare blir utskrifterna. För att undvika överskott, skaffa det bästa systemet för lagerkylning. En justering av skrivarens indragningsinställningar (retraction) kan hjälpa mot trådbildning. Sänk temperaturen med 5 °C om båda metoderna visar sig vara ineffektiva.
Om det första lagret inte fäster
Detta kan hända om byggplattan inte är plan eller om munstyckets höjd inte är korrekt. Kontrollera därför dessa delar. Om avståndet mellan byggplattan och munstycket inte är korrekt kan PLA-filamenten flytta på sig.
Om de printade delarna uppvisar ojämnheter
Denna typ av problem uppstår när skrivaren inte får korrekt data, PLA-filamentet är av dålig kvalitet eller indragningsinställningarna inte har justerats. Använd SDS-bladet för att lösa detta problem. Se till att köpa PLA-filament av bästa kvalitet och kontrollera att indragningsinställningarna är korrekta.
Att byta PLA-filament
- Värm upp extrudern till 120 °C om den är kall.
- Om extruderns temperatur når 90 °C, börja dra ut alla PLA-filament och höj temperaturen till 200 °C om det uppstår problem med att få ut PLA-materialet.
- Höj temperaturen och fyll på med PLA-filament som vanligt.
- Låt sedan det nya färgade filamentet flöda tills du inte ser något annat än den nya färgen.
Vanliga problem vid utskrift med PLA-filament
Dålig vidhäftning mot byggplattan
PLA bör hållas torrt, och härifrån härrör problemet med extruderingen. Att torka filamenten löser problemet. Använd en filamenttork eller en ugn. Dessutom hjälper det att sänka utskriftshastigheten. För att undvika smältning, håll en temperatur under 50 °C.
Trådbildning (Stringing)
Filamentet bildar trådar när extrudern når för höga temperaturer eller indragningsinställningarna är felaktiga. Kontrollera därför att inställningarna är korrekta och sänk temperaturen om problemet beror på extrudern.
Prickar och bubblor
Aktivera "coasting"-funktionen så att extrudern stängs av en kort stund. Under denna tid kan filamentet svalna lite för att garantera en bättre utskrift. Optimera dessutom indragningsinställningarna för att undvika att prickar och bubblor bildas.
Deformering (Warping)
Genom att höja temperaturen på bädden och använda lim och ytbeläggningar kan man undvika fenomenet skevhet. Att justera det första lagret och använda stöd mot skevhet kan också vara till hjälp.
PLA-filament är mycket utbredda, så pass att de är den näst mest producerade bioplasten. De är relativt billiga och lätta att använda. Med rätt utskriftsinställningar kan PLA-filament skapa utskrifter av hög kvalitet.

 https://www.instagram.com/3digital.tech/

