

Vad är termisk creep i 3D-skrivare?
Heat creep är en vanlig term som används inom 3D-utskrifter för att beskriva fenomenet där filament gradvis deformeras på grund av långvarig belastning vid höga temperaturer. Under 3D-utskriftsprocessen utsätts filament för varierande uppvärmnings- och kylningsförhållanden, och heat creep kan leda till problem som dimensionsförändringar och minskad hållfasthet i den färdiga utskriften, vilket kan påverka precisionen och prestandan hos slutprodukten. Därför är förståelse och kontroll av heat creep avgörande för att säkerställa kvaliteten och tillförlitligheten hos de utskrivna delarna.
Huvudsakliga orsaker
Uppkomsten av heat creep är främst relaterad till temperatur och filamentets egenskaper.
Temperatur
Kammartemperatur
- Kammartemperatur : 3D-skrivare använder ett värmesystem för att bibehålla kammartemperaturen och förhindra snabb avkylning samt deformering av filamenten under utskrift. Rätt kammartemperatur säkerställer att filamenten är stabila under utskriften, men om kammartemperaturen är för hög kan det orsaka att filamenten mjuknar under utskriften, vilket ökar risken för heat creep.
- Bäddtemperatur : Vid 3D-utskrifter värms oftast den uppvärmda bädden till en viss temperatur för att förbättra filamentets vidhäftning under utskriften och minska krympning orsakad av avkylning. Om bäddtemperaturen är för hög kan dock heat creep uppstå vid basen under avkylningen.
Utomhustemperatur
- Årstider : Under en varm sommar kan den höga utomhustemperaturen orsaka ökad uppmjukning av filamenten i den uppvärmda zonen och utlösa heat creep, även om skrivarens interna temperaturkontroll fungerar korrekt. Detta gör filamenten mjukare och mer deformerbara, vilket försämrar flödet i extrudern och ökar risken för att den täpps igen. Samtidigt kan extremt låga temperaturer på vintern skapa en stor temperaturskillnad mellan kammaren och omgivningen, vilket påverkar hur snabbt utskrifterna kyls ner. Filamenten kan kylas ner för snabbt, vilket kan leda till ojämn krympning, skapa inre spänningar och öka risken för heat creep.
- Temperaturkontroll vid efterbehandling : Efterbehandlingsprocesser (t.ex. värmebehandling och glödgning) utförs vanligtvis i externa värmeenheter (t.ex. ugnar eller värmekammare) och är utformade för att förbättra filamentens egenskaper. Under denna process utsätts utskriften för relativt höga temperaturer. Brist på en adekvat avkylnings- eller stabiliseringsfas i efterbehandlingsprocessen kan därför ytterligare förvärra fenomenet med heat creep i filamenten.
Filamentegenskaper
Mjukningstemperaturen (eller värmedeformationstemperaturen) är den temperatur vid vilken ett filament börjar mjukna och förlora sin ursprungliga form när det värms upp. Detta påverkar direkt filamentets tendens att krypa i miljöer med höga temperaturer.
- Filament med låg mjukningstemperatur är mer känsliga för heat creep. Eftersom dessa filament blir mjuka eller börjar tappa sin form vid relativt låga temperaturer, deformeras de lättare plastiskt vid höga temperaturer, vilket ökar risken för heat creep. Exempelvis har PLA, PVA och TPU mjukningstemperaturer under 60 °C och kan böjas eller deformeras vid högre värme.
- Omvänt är filament med högre mjukningstemperatur mindre känsliga för heat creep och behåller god styvhet och formstabilitet vid höga temperaturer, vilket ger en lägre risk för heat creep. Exempelvis har PA och PC, med mjukningstemperaturer över 150 °C, hög styvhet och formstabilitet, vilket gör risken för heat creep mycket låg.
Vanliga problem
Blockering i extruder och hotend
Heat creep gör att filamentet mjuknar och blir mer flytande vid högre temperaturer, vilket gör att det tenderar att ansamlas inuti munstycket och den uppvärmda zonen. Detta kan leda till att munstyckets innerdiameter blir smalare eller helt igensatt. Samtidigt kan avlagringar orsakade av heat creep även blockera kanalerna i hotenden. Dessa ansamlingar förhindrar normalt filamentflöde, vilket ofta resulterar i att extrudern och hotenden täpps igen.
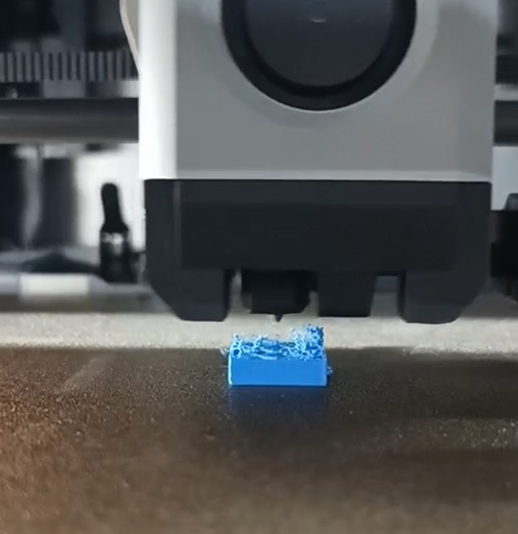
Minskad utskriftskvalitet
På grund av heat creep blir filamentet mjukare och mer flytande vid höga temperaturer. Det uppmjukade filamentet stelnar inte effektivt under utskriften, vilket leder till försvagad vidhäftning mellan lagren och bildandet av tomrum eller hål. Samtidigt medför expansion och deformation orsakad av heat creep en ojämn inre struktur i den utskrivna delen, vilket försämrar dess integritet och hållfasthet samt minskar den totala utskriftskvaliteten.
Hur undviker man heat creep?
Hur undviker man att extrudern/munstycket täpps igen på grund av filamentmjukning orsakad av heat creep?
- Öppna dörren och ta bort locket : vid utskrift med filament som har låg mjukningstemperatur (t.ex. PLA, PVA och TPU), bör du öppna frontluckan eller ta bort topplocket för att hjälpa till att sänka kammartemperaturen och kyla ner filamenten. Att temporärt öppna luckan eller ta bort locket kan vara en kortsiktig lösning om man observerar för kraftig uppmjukning av filamenten eller andra problem under utskriften.
- Säkerställ en stabil utskriftsmiljö : Drastiska temperaturfluktuationer kan leda till ojämn avkylning, vilket ökar risken för heat creep. Generellt bör omgivningstemperaturen vid utskrift hållas mellan 20 °C och 25 °C. För detta ändamål kan du använda luftkonditionering, värmeelement eller temperaturgivare för att övervaka och reglera temperaturen så att den håller sig inom det lämpliga intervallet.
Hur undviker man att heat creep leder till modelldeformation (t.ex. för snabb avkylning på grund av stora temperaturskillnader, ojämn avkylning, etc.)?
- Skapa en sluten utskriftsmiljö : vid utskrift med filament som har hög mjukningstemperatur (t.ex. PA och PC) rekommenderas en sluten miljö för att hålla temperaturen stabil och undvika creep och deformationer på grund av ojämn värme. Vi rekommenderar att alltid ställa in kammartemperaturen minst 10 °C under filamentets mjukningstemperatur.
- Välj lämplig bäddtemperatur : ställ in temperaturen baserat på det rekommenderade intervallet för det aktuella filamentet. Rätt bäddtemperatur förbättrar vidhäftningen och minskar deformationer orsakade av ojämn avkylning. Särskilt vid utskrift av filament med låg mjukningstemperatur kan en för varm bädd orsaka heat creep; håll därför temperaturen inom det rekommenderade intervallet.
- Sänk avkylningshastigheten : Vid värmebehandling (t.ex. i ugnar eller härdningsenheter), sänk temperaturen gradvis (t.ex. 5 °C per timme). Denna gradvisa sänkning hjälper filamentet att anpassa sig och minskar risken för heat creep. Dessutom bör du undvika att ta ut utskrifterna omedelbart efter värmebehandling så att filamentet kan stabiliseras vid en lägre temperatur.
- Lämplig torktemperatur : Under torkningsprocessen, se till att temperaturen är inställd inom det rekommenderade intervallet för filamentet. För hög temperatur kan orsaka överdriven uppmjukning och öka risken för heat creep. Följ alltid de rekommenderade torktemperaturerna för respektive filamenttyp.
Övriga överväganden
- För att få ytterligare hjälp med att välja rätt filament och optimera utskriftsmiljön, läs vår filamentguide på vår blogg för mer information som hjälper dig att mer effektivt undvika heat creep.
- Vid utskrift av filament med låg mjukningstemperatur och vid extremt låg omgivningstemperatur (t.ex. 5 °C–10 °C) kan du stänga frontluckan och installera topplocket för att höja kammartemperaturen, vilket också kan förhindra skevhet. Om extrudern eller hotenden fortfarande täpps igen efter dessa åtgärder kan du öppna frontluckan något för att låta den interna varma luften cirkulera med den svalare utomhusluften. Detta bidrar till att sänka kammartemperaturen och stabilisera temperaturfördelningen, vilket minskar risken för igensättning orsakad av överhettning eller ojämn värme.
- Det rekommenderas att regelbundet kontrollera skrivarens värmeelement och kylsystem för att säkerställa att de fungerar korrekt. Detta hjälper till att förhindra heat creep orsakat av utrustningsfel och säkerställer kvaliteten och konsekvensen i utskrifterna.

 https://www.instagram.com/3digital.tech/

