
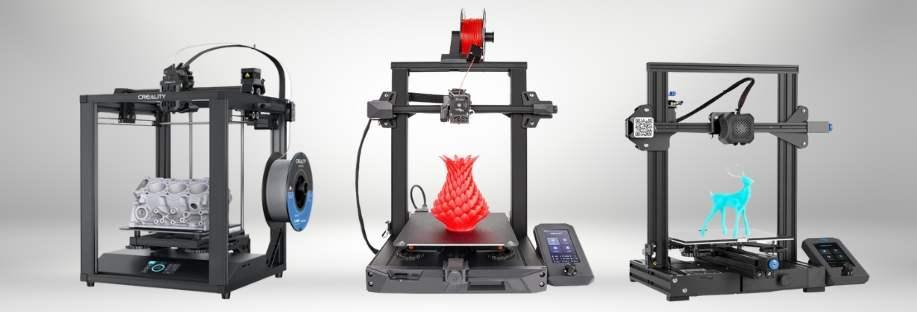
DRUK FDM: CO OZNACZA FDM?
Technologia FDM jest szeroko stosowana w różnych sektorach. W tym artykule na temat druku FDM: Czym jest FDM, wyjaśnimy, czym jest FDM, jak działa, jakie są jego komponenty oraz kompatybilne filamenty. Omówimy również proces krok po kroku, jego wady i zalety, najczęstsze problemy oraz sposoby ich rozwiązywania. Przeczytaj uważnie ten artykuł, aby dowiedzieć się, jak ulepszyć swoje wydruki.
Wprowadzenie do druku FDM
FDM to technologia najczęściej stosowana w większości sektorów, która może pochwalić się największą liczbą drukarek 3D na całym świecie. Jest to prawdopodobnie pierwszy proces, o którym myślimy, gdy słyszymy termin „druk 3D”.
Czym jest druk FDM?
Fused Deposition Modeling (modelowanie przez osadzanie topionego materiału) to proces, w którym obiekty tworzone są poprzez nakładanie warstw materiału. W procesie tym wykorzystuje się filamenty termoplastyczne. Filament jest wprowadzany do ekstrudera, który z kolei umieszcza go tam, gdzie powinien się znajdować w każdej warstwie, aby uzyskać model lub wydruk.
Druk FDM wykorzystuje podstawową metodę zwaną wytwarzaniem przyrostowym (AM). Metoda ta jest dokładnym przeciwieństwem produkcji tradycyjnej, która jest subtraktywna i polega na usuwaniu kawałków z bloku materiału w celu uzyskania wydruku.
Zrozumieć proces FDM
Mechanizm działania druku FDM jest prosty. Polega on na stopniowym warstwowym układaniu roztopionego filamentu, który przechodzi przez ekstruder na platformę roboczą, aż do uformowania wydrukowanego elementu. Jednak najpierw należy wczytać plik projektu do druku, aby maszyna FDM mogła przekonwertować go na wymiary fizyczne.
Gdy projekt jest gotowy, kolejnym krokiem jest umieszczenie szpuli filamentu w drukarce. Gdy dysza osiągnie odpowiednią temperaturę, drukarka podaje filament przez głowicę wytłaczającą i dyszę.
Głowica ekstrudera jest połączona z urządzeniem trzyosiowym. Dzięki temu porusza się wzdłuż osi X, Y i Z. Drukarka wypycha małe nitki roztopionego filamentu i nanosi je warstwa po warstwie wzdłuż ścieżki określonej przez projekt.
Zalety druku FDM
- Możliwe jest stosowanie złożonych kształtów i zagłębień.
- Jest dość czysty, łatwy i nadaje się do użytku biurowego.
- Jest opłacalny i pomaga ograniczyć koszty produkcji.
- Skraca czas produkcji, a produkty szybciej trafiają na rynek.
- Materiały termoplastyczne stosowane w FDM są stabilne zarówno mechanicznie, jak i środowiskowo.
Technologia FDM wyjaśniona
Znasz już mechanizm druku FDM, tak jak wyjaśniliśmy to wcześniej. Aby w pełni zrozumieć proces, musisz zapoznać się z jego komponentami.
Komponenty drukarki FDM
Drukarki FDM składają się z kilku podstawowych części, które współpracują ze sobą, aby ukończyć proces drukowania. Zobaczmy, jakie są komponenty drukarki FDM:
Ekstruder
Ekstruder to miejsce, w którym należy umieścić filament. Jest on wyposażony w "zimną końcówkę" (cold end) do wprowadzania filamentów oraz "gorącą końcówkę" (hot end) do ich topienia. Roztopiony filament jest następnie popychany przez silnik do małej dyszy, która wyciska go na platformę roboczą warstwami, aby tworzyć modele 3D.
Stół roboczy
Stół roboczy to płaska powierzchnia, na której dysza nanosi filament w celu uzyskania wydruku 3D. Zazwyczaj jest to podgrzewany wspornik, który utrzymuje określoną temperaturę pomiędzy warstwami przez cały czas trwania procesu drukowania, co zapewnia lepszą przyczepność między warstwami a płytą. Te podgrzewane stoły zmniejszają również ryzyko wypaczeń i mogą poruszać się w osi X i Y, aby dopasować się do wymiarów obiektu. Dlatego kup najlepszy stół roboczy, aby uzyskać wysokiej jakości wydruki 3D.
Filament
Druk FDM wykorzystuje termoplasty klasy przemysłowej, takie jak ABS i PETG, przetworzone na długą i cienką nić nawiniętą na szpulę. Biorąc pod uwagę Twoją drukarkę FDM, średnica filamentu może wynosić od 1,75 mm do 3 mm. Wykorzystaj różne warianty filamentów i dostosuj je, aby uwolnić swoją kreatywność.
System sterowania
System sterowania drukarki FDM kontroluje procedurę drukowania. Jest on wyposażony w mikrokontroler, który interpretuje polecenia modelu, kontroluje temperaturę stołu roboczego i ekstrudera, reguluje ruch silników oraz monitoruje inne ustalone parametry.
Materiały stosowane w druku FDM
Nie wszystkie rodzaje filamentów są kompatybilne z drukarkami FDM. Oto lista filamentów klasy przemysłowej najszerzej kompatybilnych z drukarkami FDM.
Typowe rodzaje filamentów
PLA
Kwas polimlekowy, zwany również PLA, jest jednym z najczęściej stosowanych filamentów FDM dzięki niskiemu procentowi wypaczeń, łatwości drukowania, błyszczącemu wykończeniu i minimalnej emisji zapachów podczas procesu drukowania. Producenci wykorzystują trzcinę cukrową i skrobię kukurydzianą jako surowce do produkcji PLA. Ten filament jest dostępny w wielu żywych kolorach do drukowania modeli i prototypów.
ABS
Akrylonitryl-butadien-styren to termoplast klasy przemysłowej, znany ze swojej trwałości, wysokiej odporności na ciepło i uderzenia. W przypadku ABS konieczne jest stosowanie podgrzewanego stołu, aby zmniejszyć wypaczenia, oraz technik obróbki końcowej w celu uzyskania błyszczących wydruków. Ten filament jest szczególnie ceniony przy drukowaniu komponentów funkcjonalnych, szaf rozdzielczych i części samochodowych.
PETG
Innym kompatybilnym filamentem do druku FDM jest PETG, który łączy zalety PLA i ABS, czyniąc go odpornym, trwałym i przezroczystym. PETG charakteryzuje się wysoką odpornością chemiczną i na uderzenia, dlatego jest idealnym wyborem do tworzenia sprzętu medycznego, modeli wystawowych, pojemników na żywność, butelek i wielu innych rzeczy.
TPU
TPU jest używany głównie do tworzenia zawiasów, etui na telefony i obuwia dzięki swoim właściwościom elastycznym i absorpcji wstrząsów. Posiada te same właściwości co guma, ale jego poziom twardości waha się od twardego i sztywnego po elastyczny i miękki.
ASA
ASA to zmodyfikowana forma ABS, która ma wiele podobnych właściwości, ale oferuje lepszą odporność na promieniowanie UV, uderzenia i warunki atmosferyczne. Charakteryzuje się lepszą odpornością chemiczną i cieplną, a także doskonałą wytrzymałością mechaniczną, więc świetnie nadaje się do drukowania części funkcjonalnych, komponentów motoryzacyjnych, zastosowań zewnętrznych, oznakowania i nie tylko.

Proces druku FDM krok po kroku
W tej sekcji przedstawimy krok po kroku proces druku FDM w celu tworzenia wysokiej jakości wydruków 3D.
Przygotowanie modelu 3D
Przede wszystkim potrzebujesz modelu 3D i to tutaj większość osób popełnia błędy, które przekładają się na słabą jakość wydruków 3D. Pamiętaj o dwóch kwestiach poniżej, aby zachować jakość swojego wydruku.
Względy projektowe
Jeśli chodzi o projektowanie modeli, często popełnia się kilka dość powszechnych błędów, takich jak stosowanie niepotrzebnych i nieodpowiednio zorientowanych struktur wspierających, co z kolei prowadzi do marnowania czasu i filamentu. Jeśli grubość ścianek nie jest precyzyjna, wydruk staje się kruchy. Dlatego przed drukowaniem warto wziąć pod uwagę następujące kwestie projektowe.
- Zmniejsz nawisy dzięki łagodnym kątom.
- Zostaw odpowiednie odstępy i tolerancje dla ruchomych części.
- Uwzględnij fazowania i zaokrąglenia.
- Kontroluj odprowadzanie ciepła.
- Popraw przyczepność warstw.
- Używaj technik obróbki końcowej.
- Nie projektuj niczego, co wykracza poza możliwości drukarki.
Używanie oprogramowania CAD do tworzenia modeli
Do tworzenia i edycji projektów używaj oprogramowania CAD. Z tego powodu zapoznaj się z narzędziami i interfejsem oprogramowania. Odpowiednio przeskaluj model, aby zapewnić właściwe wymiary wydruku i uniknąć wypaczeń. Wypróbuj narzędzia do rysowania 2D, aby stworzyć podstawowy kształt wydruku, a następnie przekształć go w model 3D. Użyj oprogramowania, aby wykonać detale. Dodaj cechy do projektu i zmodyfikuj jego wymiary. Przejdź do narzędzia analizy, aby sprawdzić obecność błędów i wprowadzić zmiany. Wybierz odpowiedni format pliku, aby zapisać model i przenieść go do slicera (programu do cięcia). Ustal parametry drukowania, aby uzyskać kody G i załaduj je do drukarki, aby rozpocząć drukowanie.
W tym momencie musisz często kontrolować wydruk i w razie potrzeby rozwiązywać problemy.
Cięcie modelu (slicing)
Teraz, gdy masz już model, czas na cięcie za pomocą oprogramowania typu Slicer. Oprogramowanie to szacuje ilość potrzebnego filamentu i oblicza ścieżkę w celu wytworzenia wydruku.
Przegląd oprogramowania Slicer
Slicer, jak sama nazwa wskazuje, tnie model 3D na cienkie warstwy (0,1-0,3 milimetra). Oprogramowanie generuje kody G lub długą listę instrukcji, które określają ścieżkę ekstrudera. Zgodnie z instrukcjami, ekstruder wytłacza filament warstwami, aby stworzyć wydruk. Slicer szacuje również gęstość wypełnienia, temperaturę i prędkość drukowania, które są niezbędne.
Dostosowanie ustawień slicera
Aby wprowadzić zmiany, wystarczy otworzyć oprogramowanie i zmodyfikować ustalone parametry. W międzyczasie pomyśl o pożądanej jakości wydruku, specyfice modelu i właściwościach filamentu. Wykonaj kilka prób, aż znajdziesz odpowiednie ustawienia.
Ładowanie filamentu i kalibracja drukarki
Procedury ładowania filamentu
Przeczytaj instrukcję obsługi drukarki. Rozgrzej drukarkę i odetnij końcówki filamentu przed włożeniem go do "zimnej końcówki". Tutaj filament topi się i płynie w stronę dyszy po dotarciu do ekstrudera.
Poziomowanie stołu i kalibracja dyszy
Użyj narzędzia do poziomowania lub kartki papieru, aby wyregulować pokrętła stołu roboczego i zbliżyć go lub oddalić od dyszy. Konieczne jest powtórzenie tego procesu dla wszystkich punktów płyty, aby upewnić się, że dysza jest prawidłowo wypoziomowana. Aby skalibrować dyszę, sprawdź odległość między dyszą a różnymi stronami płyty roboczej.
Rozpoczęcie drukowania
Jeśli wszystkie instrukcje są poprawne, możesz rozpocząć drukowanie.
Wysyłanie projektu do drukarki
Prześlij kody G do drukarki za pomocą połączenia sieciowego lub karty SD i wybierz plik modelu do wydrukowania.
Monitorowanie postępu druku
Należy aktywnie monitorować cały proces drukowania, ponieważ problemy takie jak wypaczenia, słaba przyczepność warstw czy zacięcia filamentu są częste na tym etapie drukowania. Jeśli coś takiego się wydarzy, wprowadź niezbędne poprawki, aby uzyskać wydruki wysokiej jakości.

Zalety druku FDM
Druk FDM oferuje szereg korzyści w różnych dziedzinach. W tej sekcji omówimy zalety oferowane przez tę technologię.
Wszechstronność i szeroka gama zastosowań
FDM znajduje zastosowanie w różnych obszarach, od prototypowania po badania. Poniżej przeanalizujemy niektóre z tych zastosowań.
Prototypowanie
FDM oferuje szybkie czasy realizacji, co pozwala na szybką iterację i szybkie prototypowanie projektów. Przyspiesza to cykl rozwoju produktu i skraca czas wprowadzenia na rynek.
Produkcja i wytwarzanie
Technologia FDM pozwala uniknąć problemów produkcyjnych związanych z tradycyjną produkcją i sprzyja szybszemu prototypowaniu oraz stosowaniu złożonych geometrii w projektowaniu modeli.
Edukacja i badania
Naukowcy i studenci mogą projektować i tworzyć modele fizyczne, oceniać koncepcje projektowe i wprowadzać odpowiednie zmiany dzięki tej technologii. Jest to świetna metoda uczenia się, ponieważ studenci mogą dać upust swojej kreatywności w swoich projektach.
Opłacalność i dostępność
Opłacalność drukarek FDM
Drukarki te są dostępne w różnych kategoriach. Można kupić drukarkę klasy podstawowej za kilkaset euro lub, jeśli zależy nam na zaawansowanych modelach z najlepszymi funkcjami, koszt może osiągnąć 10 000 euro lub więcej.
Dostępność filamentów
ASA, TPU, PLA i PETG to jedne z najlepszych alternatyw filamentu dla drukarek FDM, a co najlepsze – są łatwo dostępne. Wystarczy użyć wysokiej jakości filamentu, który jest odpowiedni dla twojego modelu, aby uzyskać najwyższej klasy wydruki.
Ograniczenia i wyzwania
Choć technologia druku oferuje wiele zalet, nie możemy ignorować niektórych jej ograniczeń. Dzięki kilku wskazówkom i trikom można przezwyciężyć te ograniczenia. Poniżej przedstawiamy najczęstsze wyzwania, z jakimi ludzie spotykają się na etapie drukowania.
Linie warstw i wykończenie powierzchni
Chropowata powierzchnia i widoczne linie warstw są pierwszymi problemami tego typu druku. Wpływa to negatywnie na estetykę wydruku.
Minimalizacja linii warstw
Aby wyeliminować ten problem, użyj małej dyszy, dostosuj prędkość drukowania i temperaturę oraz zmniejsz wysokość warstwy. Popraw system chłodzenia, aby zmniejszyć nagrzewanie i poprawić przyczepność warstw.
Techniki obróbki końcowej
Aby uzyskać lepsze wykończenie powierzchni, zastosuj techniki obróbki końcowej, takie jak szlifowanie, aby wyrównać ziarnistość. Aby uzyskać jednolity wydruk, wypoleruj go papierem ściernym. Opary acetonu lub podobne produkty świetnie nadają się do uzyskania gładkiego wykończenia.
Dokładność wymiarowa i tolerancja
Ważne jest, aby zapewnić dokładność wymiarową i tolerancję, aby uzyskać funkcjonalne prototypy, które spełniają Twoje kryteria. Istnieje jednak kilka czynników, które mogą tworzyć problemy i zepsuć wydruk:
Czynniki wpływające na dokładność wymiarową
Nieodpowiednia średnica filamentu, słaby system chłodzenia, wypaczenia, nieprawidłowa temperatura ekstrudera i skurcz mogą wpłynąć na dokładność wymiarową wydruku. Wysokość warstwy, prędkość drukowania i słaba przyczepność również mogą powodować ten problem.
Kalibracja i wykańczanie
Kalibracja i regulacja drukarki mogą pomóc w rozwiązaniu tego problemu. Wypoziomuj stół roboczy, aby poprawić przyczepność warstw i wyreguluj wysokość warstwy. Skoryguj ustawienia ekstrudera, aby uniknąć ewentualnych błędów wymiarowych. Sprawdź, czy przepływ jest dokładny oraz skalibruj prędkość i temperaturę druku.
Nawisy i struktury podporowe
Nawisy bez wsparcia mogą prowadzić do uszkodzenia wydruku. Nadmierne struktury podporowe podczas drukowania złożonych modeli mogą wydłużyć czas druku. Mogą również pozostawiać ślady, czyniąc powierzchnię szorstką.
Co zrobić z nawisami
Zastosowanie tymczasowych struktur podporowych ogranicza ten problem. Slicer może wygenerować te podpory lub możesz dodać je samodzielnie, aby zmniejszyć zniekształcenia wydruku. Po zakończeniu drukowania można je usunąć.
Rodzaje struktur podporowych
Struktury podporowe występują w różnych typach, takich jak podpory drzewiaste (tree support), aby zmniejszyć marnotrawstwo filamentu. Ten rodzaj struktury jest również łatwy do usunięcia. Jeśli wydruk wymaga solidnego wsparcia, wybierz gęste podpory, choć ich usunięcie może być nieco trudniejsze. Innym rodzajem struktury są podpory niestandardowe (custom supports), gdzie można umieścić wsporniki w niezbędnych miejscach.
Rozwiązywanie problemów i wskazówki dotyczące optymalnych wydruków FDM
Typowe problemy i rozwiązania
Drukowanie w technologii FDM wiąże się z pewnymi problemami, które nie różnią się zbytnio od tych występujących w tradycyjnym druku. Wśród nich do najczęstszych należą:
Problemy z odkształceniami i słabą przyczepnością do stołu
Te dwa problemy pojawiają się głównie wtedy, gdy filament nie przylega do podłoża z powodu niewłaściwego podgrzania stołu lub słabej przyczepności warstw. Rozwiązaniem jest użycie podgrzewanego stołu. Osłony, podpory i środki adhezyjne również pomagają rozwiązać ten problem. Sprawdź temperaturę i prędkość druku oraz zawsze czyść stół roboczy przed drukowaniem.
Nitkowanie i wyciekanie (stringing)
Pozostałości filamentu mogą wyciekać nawet podczas ruchów, w których druk nie jest przewidziany, powodując powstawanie nitek i wycieków. Przyczynami mogą być źle wypoziomowany stół, wysoka prędkość druku lub zbyt wysoka temperatura wytłaczania.
Dlatego skalibruj ustawienia retrakcji oraz wyreguluj prędkość i temperaturę druku, aby zmniejszyć ten problem.
Zapychanie się filamentu i problemy z ekstruzją
Jeśli temperatura ekstrudera jest nieprawidłowa lub filament blokuje dyszę, dochodzi do tego problemu. Również nieprawidłowe wprowadzenie filamentu może powodować zatory. Aby temu zapobiec, zawsze czyść dyszę lub wymieniaj ją w razie potrzeby, używaj wysokiej jakości filamentu i wprowadzaj go w odpowiedni sposób. Skalibruj prędkość druku i znajdź odpowiednią temperaturę.

Najlepsze wskazówki dotyczące optymalizacji
Uwagi dotyczące prędkości druku i wysokości warstwy
Problemy takie jak odkształcenia i nitkowanie pojawiają się, ponieważ wysokość warstwy jest nieprawidłowa lub prędkość druku wymaga regulacji. Drukowanie zbyt szybko w przypadku złożonych modeli oznacza kompromis w zakresie detali projektu, więc lepiej zwolnić prędkość, aby poprawić szczegółowość. Wykonaj kilka prób, aby znaleźć właściwą prędkość.
Grube warstwy można drukować szybciej, ale odbywa się to kosztem drobnych detali. Z kolei cieńsze warstwy są świetne do małych detali, ale wymagają dużo czasu. Znajdź wysokość warstwy najbardziej odpowiednią dla Twoich potrzeb drukowania.
Ustawienia temperatury i chłodzenia
Filamenty mają różne temperatury topnienia. W rezultacie niektóre z nich drukują się lepiej przy dużej prędkości, a inne odwrotnie. Przeczytaj instrukcję obsługi filamentu, aby znaleźć odpowiednią temperaturę. Podgrzewany stół roboczy sprzyja lepszej przyczepności warstw. Dlatego rozgrzej stół do temperatury odpowiedniej dla swojego filamentu.
Prawidłowe chłodzenie warstw jest kluczowe, aby uniknąć powstawania nitek i zniekształceń. Używaj wentylatorów chłodzących, aby zapobiec przegrzaniu, dzięki czemu filamenty szybciej stwardnieją.
Uwagi projektowe
Dowiedz się, jak wybrać odpowiedni filament w zależności od projektu i złożoności wydruku. Grubość ścianek również musi być dostosowana do projektu. Jeśli to konieczne, użyj struktur podporowych, a aby uzyskać gładszą powierzchnię, rozważ orientację wydruku.
Najczęściej zadawane pytania
Czym jest drukarka FDM?
Fused Deposition Modeling (modelowanie przez osadzanie topionego materiału) to nowoczesna technika druku 3D wynaleziona w 1989 roku.
Jaka jest różnica między FDM a PLA?
FDM to technologia druku, podczas gdy PLA to filament używany do tworzenia wydruków 3D.
Dlaczego FDM jest lepsze?
FDM to zaawansowany i szybki proces druku 3D, który jest ekonomiczny, pozwala uzyskać wysokiej jakości wydruki i jest kompatybilny z wieloma rodzajami filamentów.
Czym jest drukarka FDM lub SLS?
FDM oznacza Fused Deposition Modeling (modelowanie przez osadzanie topionego materiału), a SLS oznacza Selective Laser Sintering (selektywne spiekanie laserowe). Obie wykorzystują tę samą technologię wytwarzania przyrostowego, ale w przeciwieństwie do drukarek FDM, drukarki SLS używają lasera do selektywnego spiekania materiałów proszkowych zamiast topionych filamentów termoplastycznych.
Jakie są wady druku FDM?
Szorstkie wykończenie powierzchni, nitkowanie i wyciekanie, odkształcenia i skurcze to niektóre z najczęstszych wad druku FDM.
Do czego nadaje się druk FDM?
Ta technologia oferuje różne zastosowania, takie jak przyrządy i oprzyrządowanie, prototypy, modele architektoniczne i wiele innych.
Druk FDM oferuje liczne zalety i trudno wymienić je wszystkie w tym artykule. Dzięki tej technologii proces drukowania stał się znacznie szybszy, łatwiejszy i bardziej efektywny pod względem kosztów. Zrewolucjonizował on branżę prototypowania i produkcji.

 https://www.instagram.com/3digital.tech/

