

Dzisiejsza drukarka to nowiutka QIDI Q1 PRO. Wreszcie udało mi się opublikować recenzję kilka dni po oficjalnej prezentacji, a nie po wielu miesiącach. Będę szczery: kiedy QIDI (którym bardzo dziękuję za wysłane urządzenie) zaproponowało mi recenzję nowej drukarki 3D w „małym” formacie, od razu powiedziałem nie – nie interesował mnie nowy wariant istniejącej już X SMART 3. Do czasu, gdy przeczytałem specyfikację z ulotki, którą mi przysłali, i pomyślałem: „ciekawe to, lepiej zrobić test”. Biorąc pod uwagę jej parametry, jest naprawdę warta rozważenia, śmiało porównując ją do Creality K1, Flashforge 5M PRO i Bambu Lab P1S. Nie pytajcie mnie o Phrozen Arco, to inny segment rynku 😉
Rama/obudowa/chassis
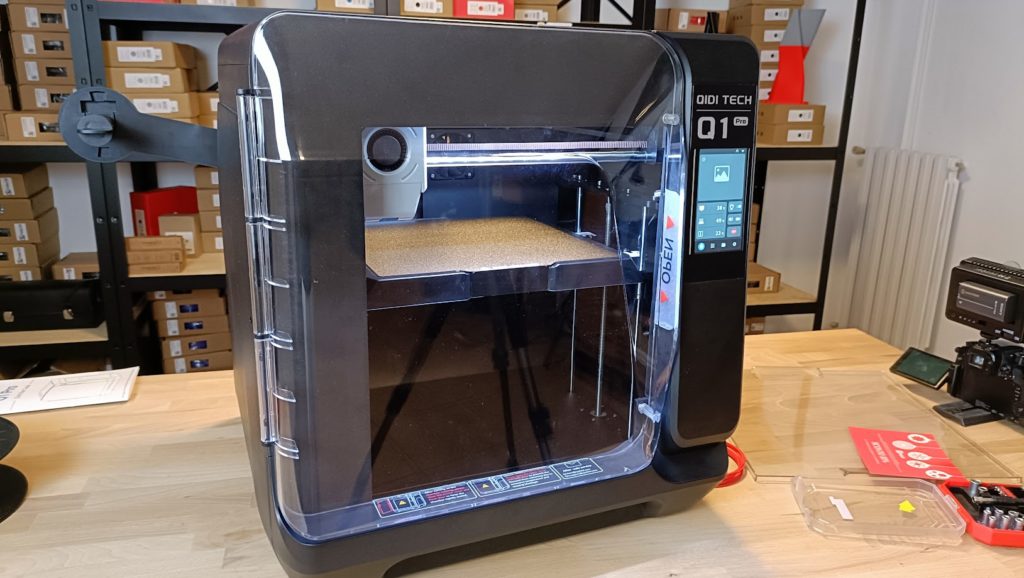
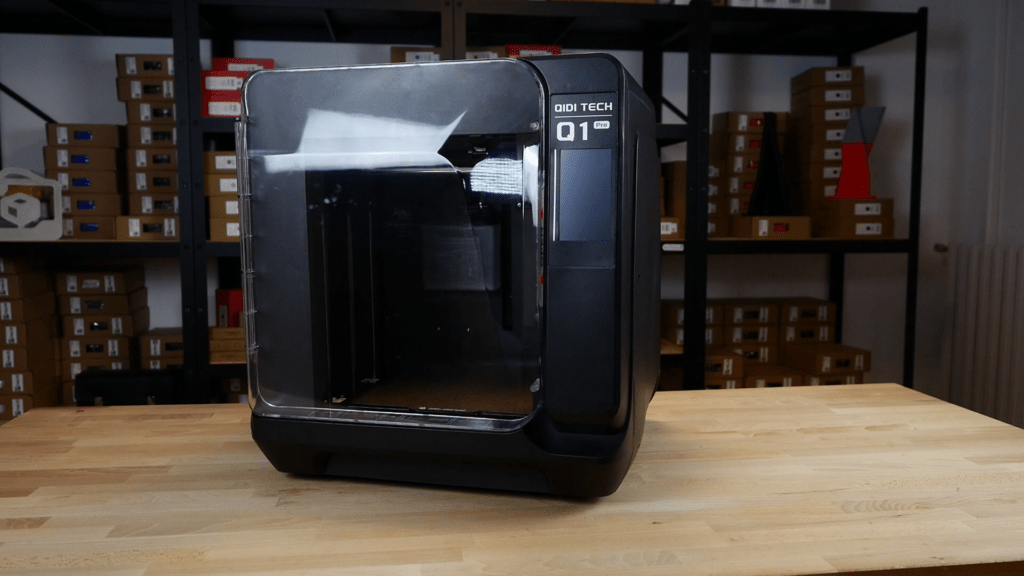
Znaczna część recenzji może spokojnie pokrywać się z tą dotyczącą QIDI X PLUS 3 , którą przygotowałem pod koniec 2023 roku; rzuć na nią okiem/obejrzyj ją, ponieważ zobaczysz wiele wspólnych punktów między tymi dwiema drukarkami. Jak zwykle, ładna, plastikowa obudowa skrywająca solidną metalową ramę, waga nieprzesadna, około 17 kg. Pod względem estetycznym wciąż jesteśmy daleko w tyle za konkurencją, ale przynajmniej tym razem QIDI spróbowało stworzyć bardziej przekonujące linie niż te zwykłe, okropne plastikowe pudełka. Wrażenie jest takie, że to produkt „budżetowy”, ale w rzeczywistości nie do końca tak jest. Gabaryty drukarki są znacznie bardziej kompaktowe przy oczywistym zmniejszeniu pola roboczego, które wynosi 245x245x245 mm, idealnie w linii z produktami konkurencji.
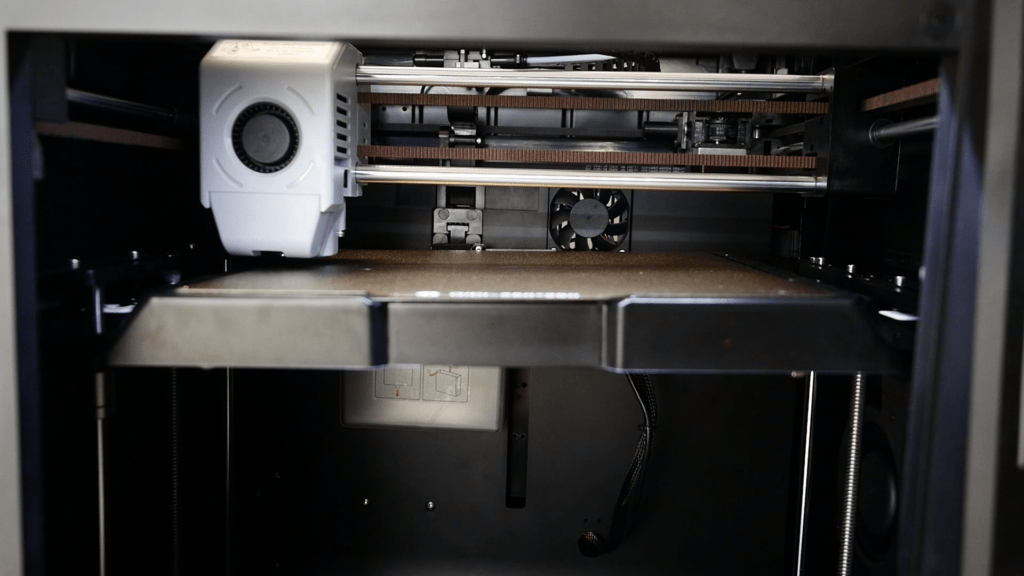
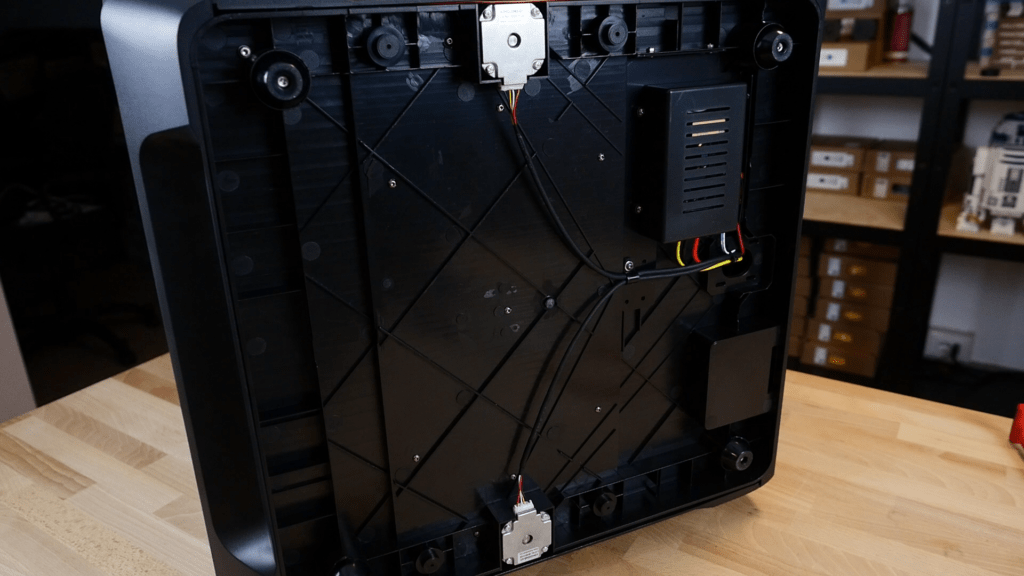
Typowy układ CoreXY z 8 mm wałkami na osi Y + łożyska LM8UU oraz 10 mm wałkami na osi X (drążonymi) z wszechobecnymi tulejami samosmarującymi z wkładkami grafitowymi. Paski nie są już firmy Gates, lecz chińskiej marki, o której nigdy wcześniej nie słyszałem. Płynność ruchu osi X jest doskonała w porównaniu do Creality K1. Nowość pojawia się w osi Z, nadal mamy podwójną śrubę trapezową napędzającą całość, ale zamiast pojedynczego silnika i paska synchronizującego, znajdziemy 2 oddzielne silniki (z 2 dedykowanymi sterownikami silników krokowych). Nie ma prawdziwego uzasadnienia dla tego wyboru technicznego; prawdopodobnie zauważyli, że ustawienie dwóch prętów za pomocą paska było bardziej uciążliwe niż posiadanie automatycznej regulacji za pomocą oprogramowania układowego i czujnika poziomowania. Przed każdym rozpoczęciem drukowania drukarka automatycznie wykonuje poziomowanie obu wysokości, aby „wyrównać” stół. Uwaga: NIE mylić tego z POZIOMOWANIEM i generowaniem siatki kompensacyjnej stołu. To dwie różne rzeczy.
W porównaniu do X PLUS 3 zauważyłem znacznie mniej skrzypienia wynikającego z nagrzewania/chłodzenia komory.
UWAGA: uchwyt na szpulę okropny i mało funkcjonalny… potrzebny remake!
Stół roboczy
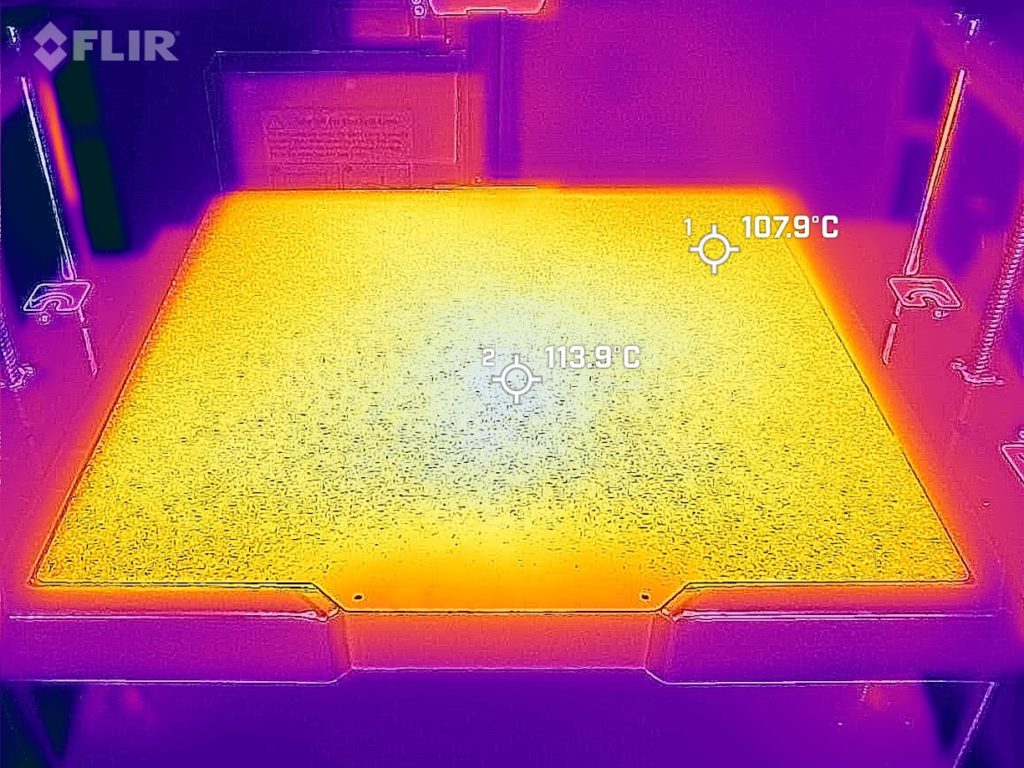
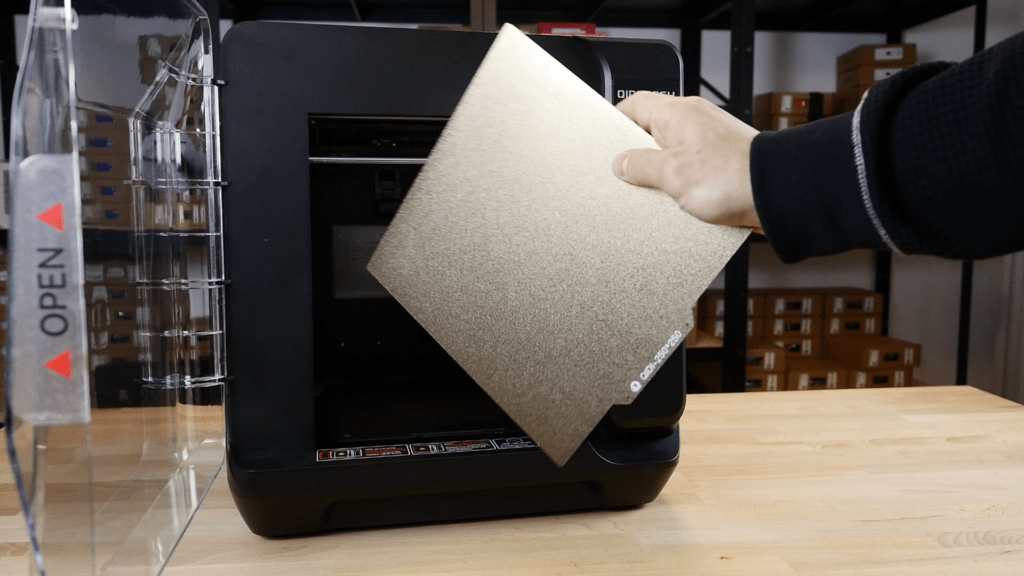
Jak wspomniałem wcześniej, stół ma wymiary 245X245 mm i według specyfikacji technicznej obiecuje temperaturę 120°. Za pomocą kamery termowizyjnej i wskaźnika laserowego w rzeczywistości odnotowałem około 115°, osiągane w mniej niż 10 minut (osiągnięcie 90° zajmuje około 6 minut). Temperatura jest ładnie rozłożona nawet na brzegach i nie ma punktów wyraźnie gorętszych od innych. W Q1 PRO znajdziemy podgrzewany stół 24V zasilany przez zasilacz o mocy około 350W. Całość dopełnia klasyczny magnetyczny stół „teksturowany” z PEI dwustronny; nie przewidziano płyt z innymi powierzchniami, ale ponieważ jest to typ magnetyczny, nietrudno znaleźć zamienniki o odpowiednich wymiarach.
Nowość kryje się w poziomowaniu stołu: bardziej niż o nowości, mówimy tu o redundancji lub „łatwości użytkowania”; dodatek, który wprowadzili, nie był naprawdę konieczny. W zasadzie drukarka poziomuje się za pomocą 2 czujników:
- Czujnik zbliżeniowy , tak jak w X PLUS 3, zajmuje się faktycznym poziomowaniem stołu i pozyskiwaniem matrycy punktów stołu (używa KAMP jako wtyczki).
- 3 czujniki tensometryczne umieszczone pod stołem: podobnie jak w Creality K1 i Bambu Lab, ale w przeciwieństwie do tych ostatnich nie są używane do poziomowania stołu, lecz wyłącznie do obliczania przesunięcia osi Z (Z-offset). Przy użyciu samego czujnika zbliżeniowego lub klasycznego czujnika dotykowego, jak w X MAX 3, za każdym razem, gdy ingeruje się w dyszę, zawsze trzeba ponownie regulować Z-offset pierwszej warstwy. Przy czujnikach tensometrycznych nie ma takiej potrzeby, ponieważ drukarka kalibruje tę wysokość przy każdym wydruku, po prostu dotykając stołu na środku.
- Istnieje procedura kalibracji „w starym stylu” , która pozwala na regulację 3 pokręteł czujników tensometrycznych, aby wypoziomować stół za pomocą kartki papieru, uzyskując w ten sposób minimalną kompensację przez firmware podczas drukowania.
- Wynik końcowy siatki poziomowania jest dobry, nic do zarzucenia, ale na pewno nie jest to stół idealnie wyrównany. W moim przypadku odchylenie między najwyższym a najniższym punktem wynosi około 0,3 mm. Jak zwykle, należy pamiętać o ponownym wykonaniu siatki poziomowania dla wysokich temperatur komory/stołu...
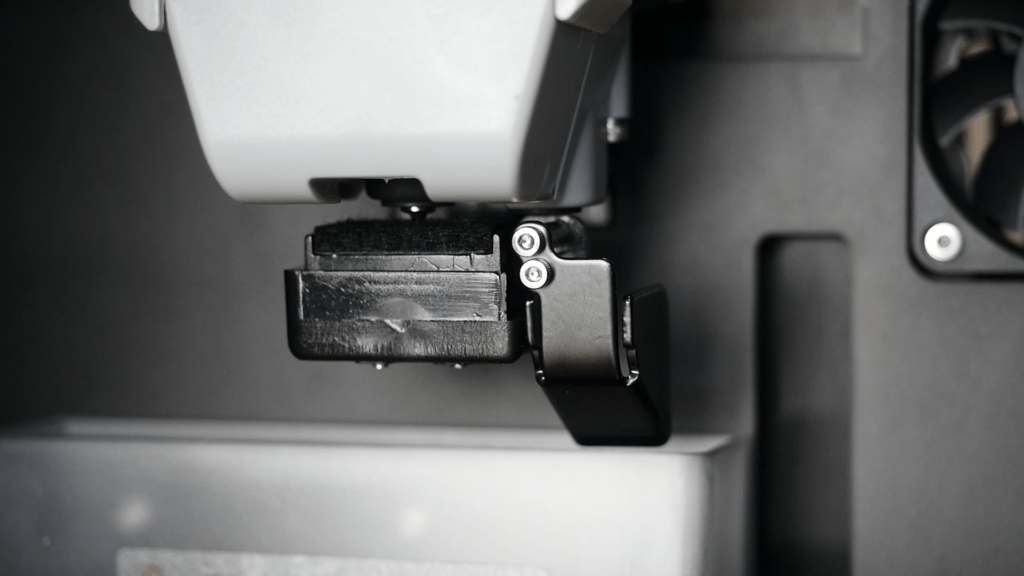
Skoro mamy kalibrację za pomocą czujników tensometrycznych, czy mógł nie pojawić się system czyszczenia dyszy ? Na początku myślałem, że to kopia tego z Bambu Lab, w rzeczywistości okazał się być głęboko inny i jednocześnie skuteczny. Szkoda, że wygląda, jakby zaraz miał się rozpaść, ale wszystko jest w porządku; wydaje się wytrzymały, mimo że porusza się i wygina bardzo mocno. Mechanizm uruchamia się, gdy wózek trafia w określone miejsce, wypycha go za pomocą dźwigni, a potem rozpoczyna się cała rutyna czyszczenia dyszy: podgrzewanie, ekstruzja, czyszczenie na rolce i końcowe czyszczenie dyszy na padzie z tkaniny (w zestawie są zapasowe). Uważam to rozwiązanie za znacznie bardziej odpowiednie niż to przyjęte przez Creality K1 i Bambu, polegające na czyszczeniu dyszy poprzez pocieranie jej o obszar stołu (w K1 C dodali pad silikonowy). Na koniec mały (i wygodny) koszyk na odpady z ekstruzji.
Nie darzę szczególną sympatią czujnika zbliżeniowego , ponieważ wiąże cię on z koniecznością używania stołów roboczych, które są rzeczywiście wykrywane przez czujnik (ferromagnetyczne). Jeśli spróbujesz użyć szklanego stołu, na przykład, detekcja odbędzie się na podstawie poniżej (jeśli uda się ją wychwycić), a nie na rzeczywistej szklanej powierzchni. Fajnie byłoby mieć podwójną możliwość wykonania ewentualnego pełnego sondowania za pomocą czujników tensometrycznych zamiast czujnika zbliżeniowego; majstrując przy plikach konfiguracyjnych, gdyby chcieć, byłoby możliwe spróbowanie…
Ekstrudery i Hotend
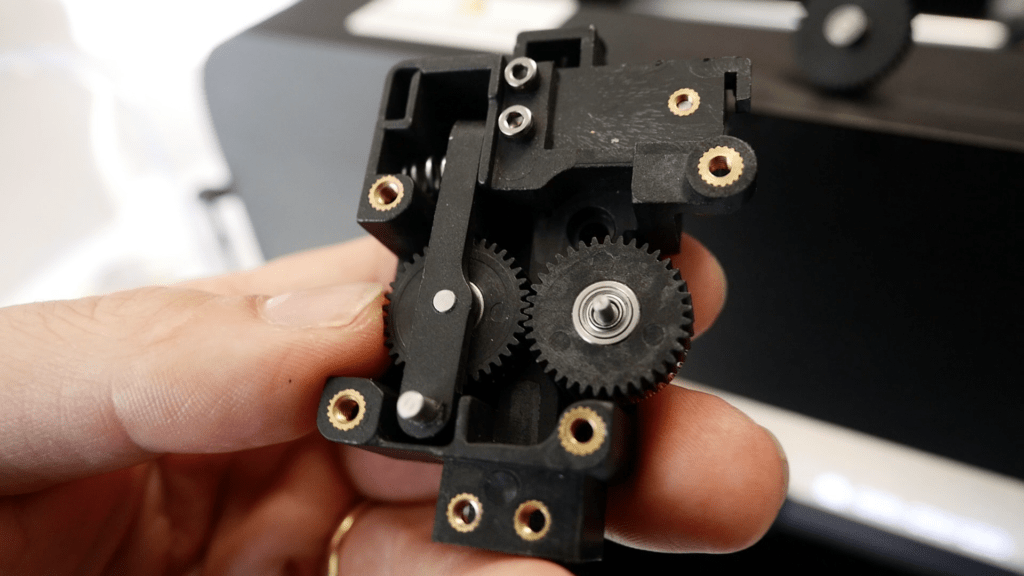
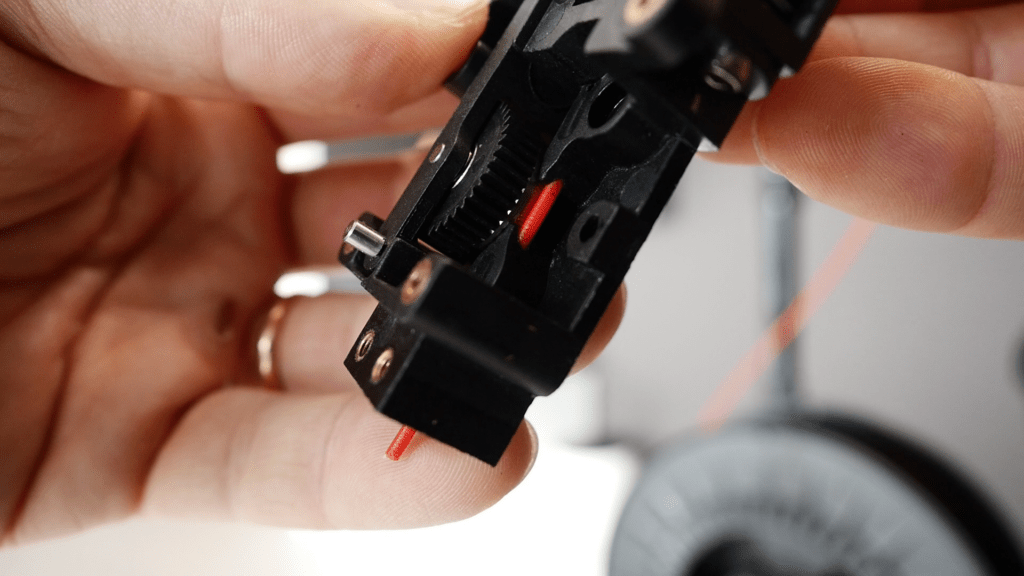
Część dotycząca podajnika/ekstrudera pozostaje niezmieniona w stosunku do X PLUS 3: podwójne koło zębate „duże” ze stali, przekładnie mieszane plastikowo-stalowe, sprężyna z nieregulowanym wstępnym napięciem, która dociska jedną z zębatek do drugiej. Kanał podawania filamentu jest dobrze wykonany i nadaje się również do drukowania elastycznych filamentów. Zespół ekstruzji jest bardzo prosty, ale skuteczny, już odpowiednio przetestowany swego czasu w X PLUS 3 z doskonałymi wynikami. Bardzo dobra jest również dostępność do konserwacji; po odkręceniu dwóch śrub cały podajnik zostaje w ręku i można pracować spokojnie na stole warsztatowym. Szkoda tylko, że w przypadku hotendu trzeba zdemontować całą tylną pokrywę (4 śruby), aby odłączyć wtyczki wentylatorów i czujników.
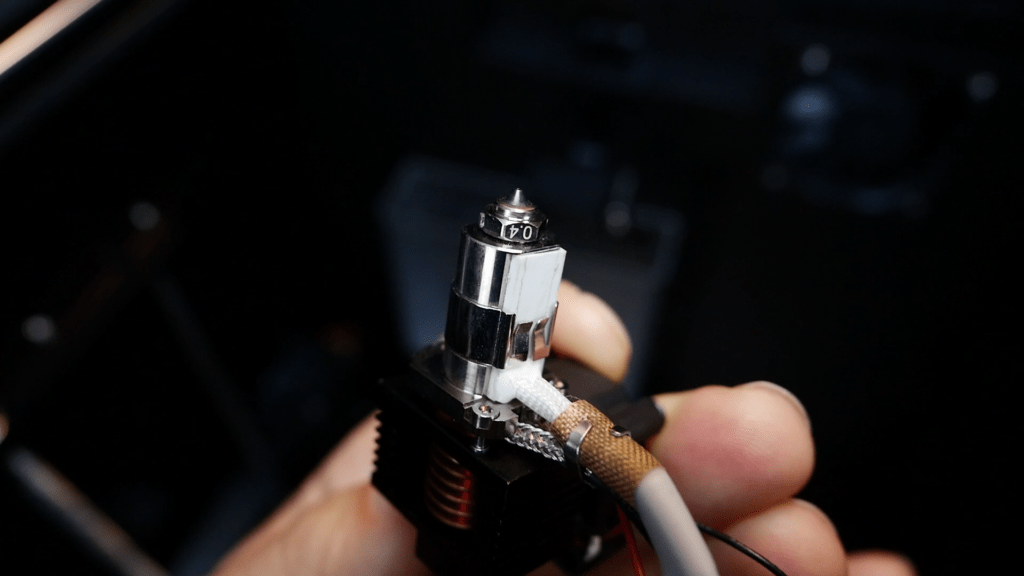
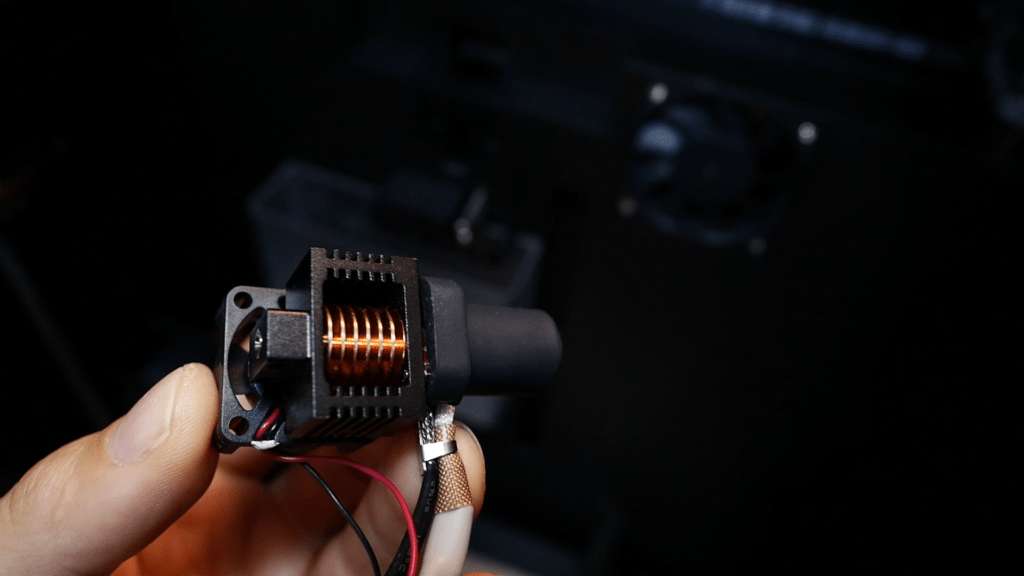
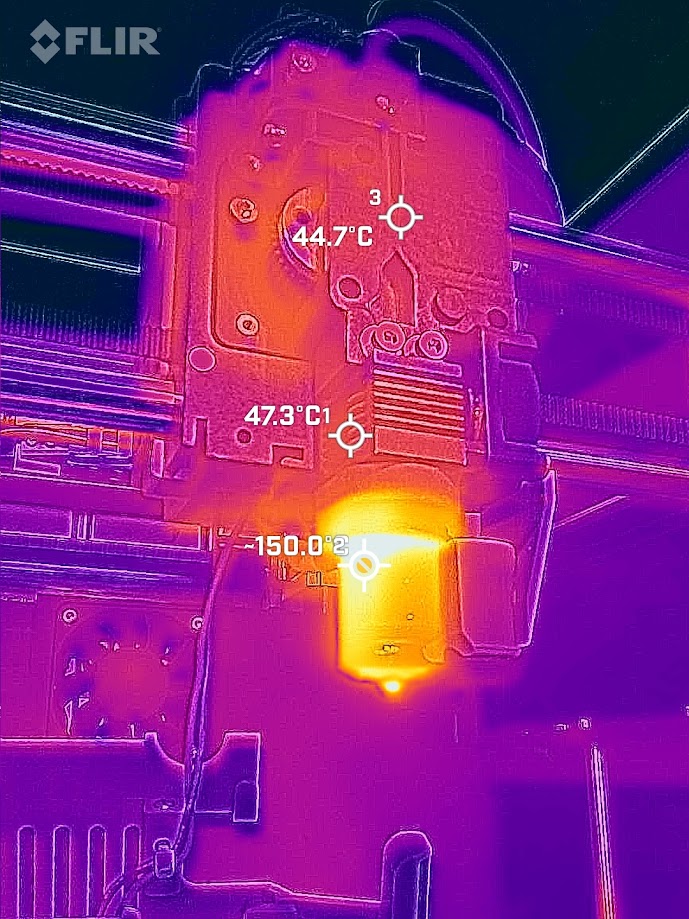
Hotend jest całkowicie nowy, dłuższy i posiada „strefę topnienia” (melt zone) dłuższą o około 5 mm. Zmieniono również radiator, który zamiast bloku aluminiowego z żeberkami posiada teraz aluminiową obudowę z miedzianym elementem promieniującym wewnątrz. Pozostała bimetaliczna rurka (garda) miedziano-stalowa, a 3 kołki mocno trzymają ją w bloku grzejnym, aby zapobiec jej złamaniu podczas wymiany dyszy. Ta ostatnia jest podobna do Volcano z E3D, ale w rzeczywistości jest nieco krótsza i również jest typu „bimetalicznego”, z zewnętrzną częścią z niklowanej miedzi i samą końcówką ze stali (to wkładka). Dzięki temu połączono zalety przewodnictwa cieplnego miedzi z odpornością stali na zużycie. Nadaje się zarówno do drukowania materiałów wypełnianych, jak i klasycznego PLA czy PETG. Temperatura maksymalna 350° jest faktycznie osiągalna, nagrzewa się bardzo szybko od temperatury pokojowej (0-280° w równe 1 minutę).
UWAGA: jak wspominano już przy innych okazjach, podczas pracy w zamkniętej i podgrzewanej komorze należy wziąć pod uwagę temperatury panujące w strefie ekstrudera. NIE drukujcie PLA lub PETG z zamkniętą i podgrzewaną komorą, w przeciwnym razie maszyna po chwili się zablokuje!
UWAGA 2: osłona ochronna jest teraz magnetyczna, a nie zatrzaskowa. Magnesy wydają mi się jednak mało „silne”, choć muszę zaznaczyć, że mimo przyspieszeń rzędu 20 tys., osłona nigdy nie odpadła.

Pojawiły się też dwie nowości dotyczące kontroli filamentu, jedna bardzo inteligentna i druga, w teorii BARDZO inteligentna, ale słabo wykorzystana:
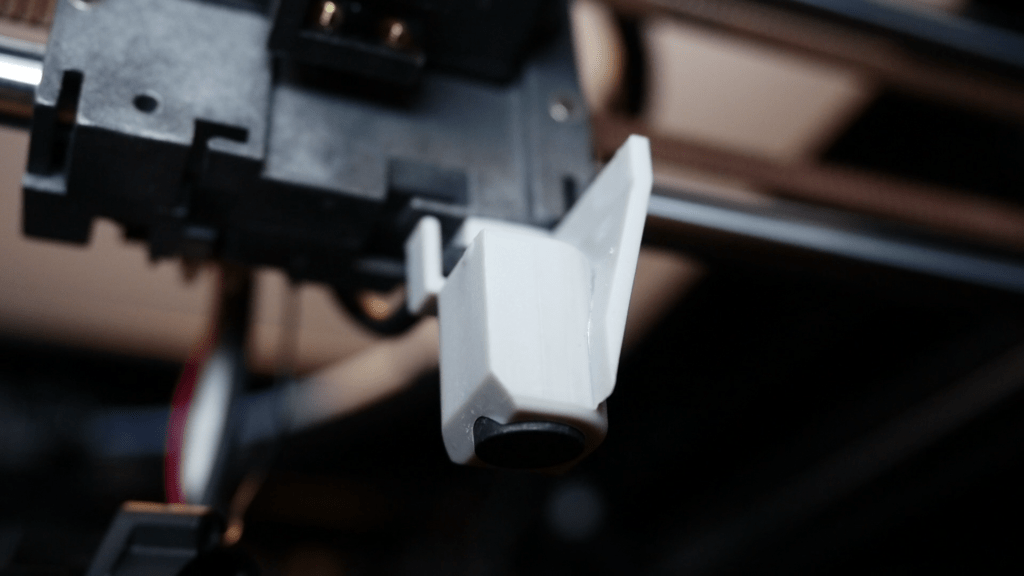
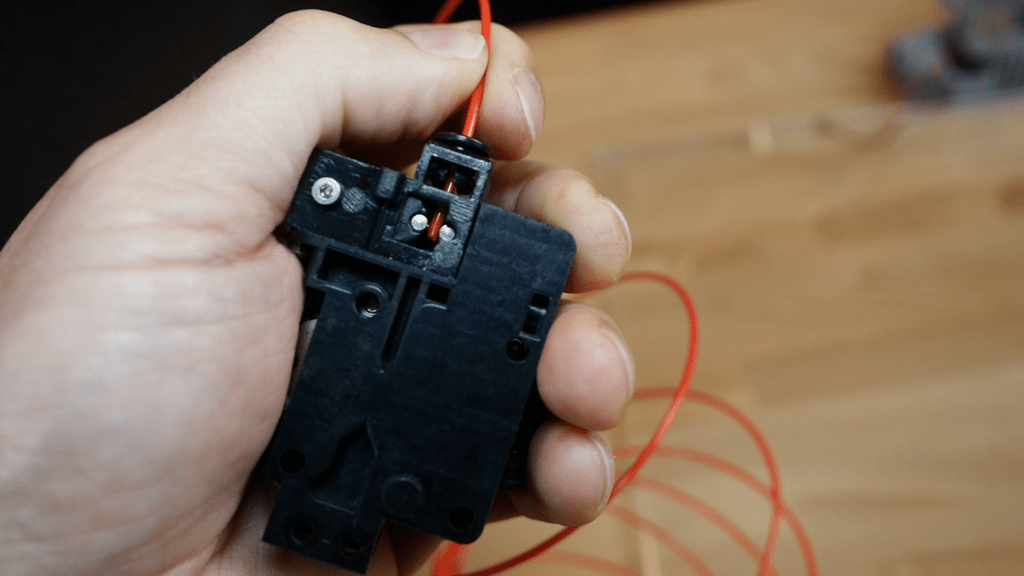
- W miejscu, gdzie wprowadza się filament, pojawił się nowy czujnik, bardzo prosty w konstrukcji, ale skuteczny w jednym przypadku: gdy szpula się zaplącze. Czujnik składa się z małych sanek zamontowanych na sprężynie, które przesuwają się tylko wtedy, gdy ekstruder ciągnie materiał, a szpula stawia opór przy rozwijaniu. Im mocniej ciągnie, tym bardziej sanki się poruszają, aktywując czujnik i wstrzymując druk. Bardzo proste, ale skuteczne; jedynie czas reakcji wymaga drobnej poprawki, gdyż moim zdaniem włącza się z lekkim opóźnieniem. NB: ten czujnik NIE reaguje, jeśli filament zablokuje się w ekstruderze, nie jest to więc enkoder obrotowy wykrywający przepływ nici.
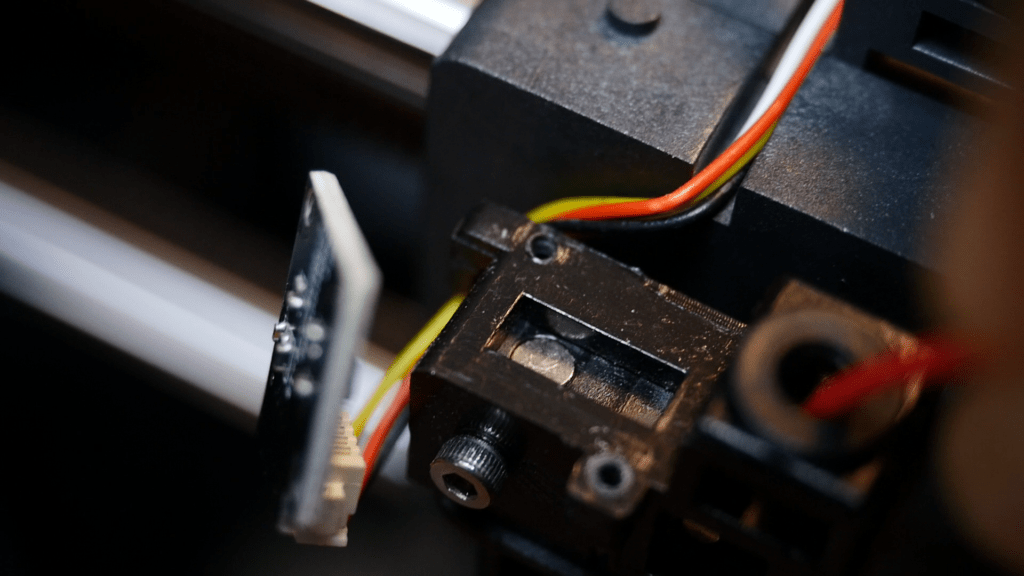
- Na głowicy ekstrudującej, przy wlocie filamentu, pojawiła się mała płytka drukowana, która nie jest niczym innym jak czujnikiem obecności filamentu. Na pierwszy rzut oka wygląda jak klasyczny czujnik typu „jest lub nie ma”, ale przy bliższym przyjrzeniu się jego konstrukcji i porównaniu danych w parametrach konfiguracyjnych Klippera odkryłem, że w rzeczywistości jest to czujnik z efektem Halla do pomiaru średnicy filamentu! Szkoda, że Qidi potwierdziło mi mailowo, iż nie został on aktywowany do pomiarów, a jedynie do wykrywania obecności filamentu. Sprawdziłem jednak, że czujnik działa i że można by go aktywować w celu kompensacji zmiany przepływu w zależności od średnicy filamentu. Jedna uwaga: pomiary średnicy nie są idealne, istnieją wzorcowe wartości kalibracyjne, ale możliwe, że każdy czujnik wymaga precyzyjnej kalibracji za pomocą prętów o skalibrowanej średnicy. Dlatego właśnie prawdopodobnie nie aktywowano go z tą funkcjonalnością.
Elektronika / Łączność / Oprogramowanie układowe
Kopiuję i wklejam fragment recenzji X PLUS 3 z kilkoma modyfikacjami:
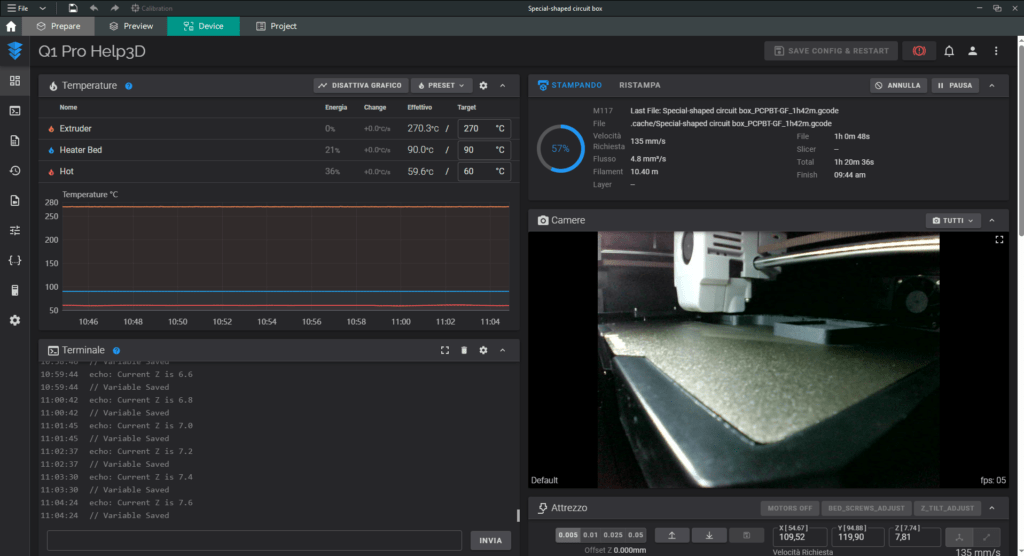
Niewiele jest do dodania, płyta to MKS z 64-bitowym procesorem Cortex-A53 taktowanym zegarem 1,5 GHz i 1 GB pamięci RAM DDR3. Co ciekawe, zamiast klasycznych kart MicroSD, użyto (wyjmowanej) pamięci typu eMMC o pojemności 32 GB. Oprogramowanie sterujące całością to słynny Klipper, zainstalowany i obsługiwany bezpośrednio przez tę płytę. Sterowanie odbywa się wygodnie przez sieć lokalną za pomocą interfejsu FLUIDD (alternatywa dla Mainsail). Wszystko pod ręką: wykresy, raporty, pliki konfiguracyjne: świetna opcja dla majsterkowiczów, dla mniej doświadczonych należałoby przynajmniej zablokować część dotyczącą ustawień firmware'u. Pojawiła się również aplikacja na smartfony do zdalnego sterowania; okazuje się, że jest w fazie BETA i jeszcze jej nie testowałem. Dla zainteresowanych dostępna jest pod tym linkiem.
UWAGA: w końcu pojawiła się kamerka internetowa! Nie trzeba jej już kupować osobno.
Monitor jest nadal 4,3-calowym ekranem dotykowym; interfejs nie jest zachwycający, ale posiada wszystkie funkcje, których wymaga przeciętny użytkownik. Jeśli chodzi o grafikę, jesteśmy kilka poziomów niżej niż w K1 czy Bambu; odkryłem, że nie używają nawet Klippy Screen, lecz własną wersję komunikującą się z Klipperem przez port szeregowy, nie rozumiem dlaczego... Ponadto ładowanie podglądów jest dość wolne.
Sterowniki TMC2209 dla osi Z, natomiast TMC2240 dla osi X i Y z sensorless homing. Oddzielna płytka sterująca hotendem, która komunikuje się przez protokół CAN-bus, ma swój własny dedykowany mikrokontroler (MCU) i integruje zarówno sterownik TMC2209 ekstrudera, jak i akcelerometr ADXL345 do wykrywania częstotliwości rezonansowych i regulacji input shaping. Do niej podłączone są również wentylatory i czujnik obecności filamentu.
Łączność WIFI (po co włożyli tam klucz USB??), brak Ethernetu, mimo że płyta jest do niego przystosowana. Dostępny zewnętrzny port USB do ładowania plików z pendrive'a. Jak wspomniałem wcześniej, urządzenie posiada wersję Klippera, choć w rzeczywistości jest ona bardzo stara – release pochodzi z 2022 roku. To samo dotyczy interfejsu Fluidd. Nadal nie rozumiem, dlaczego nie chcą aktualizować oprogramowania do najnowszych wersji Klippera; rozumiem opóźnienie kilku miesięcy, ale nie lat! Pomijając ten „problem”, drukarka działa dobrze i to jest najważniejsze. Jednak posiadanie najnowszych aktualizacji bezpieczeństwa i funkcjonalności nie byłoby złe...
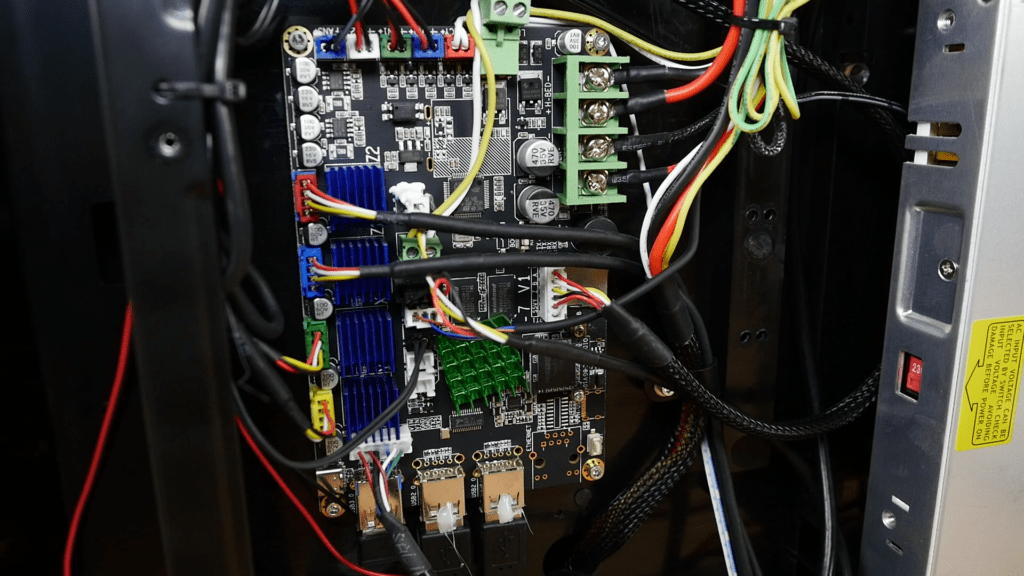
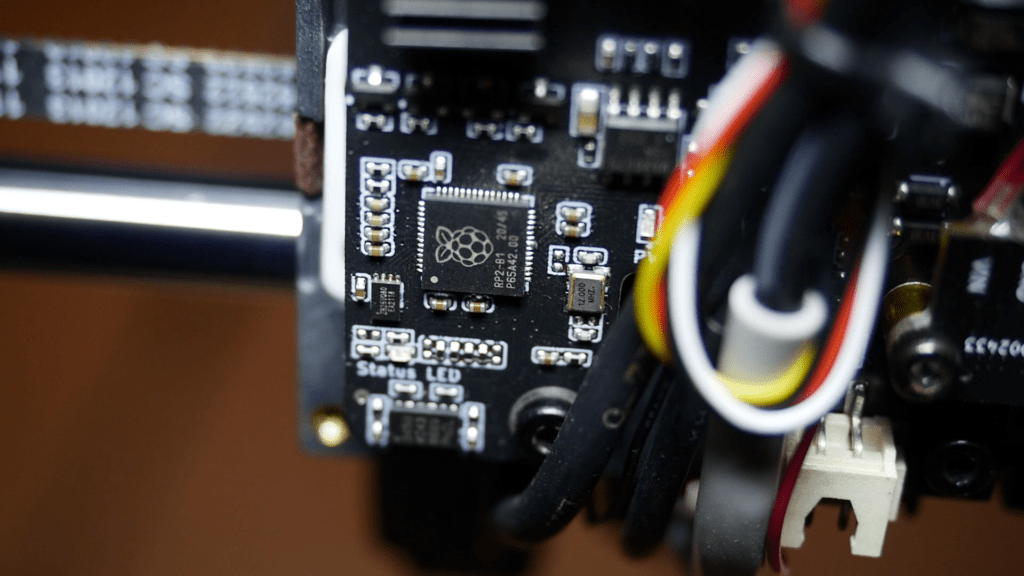
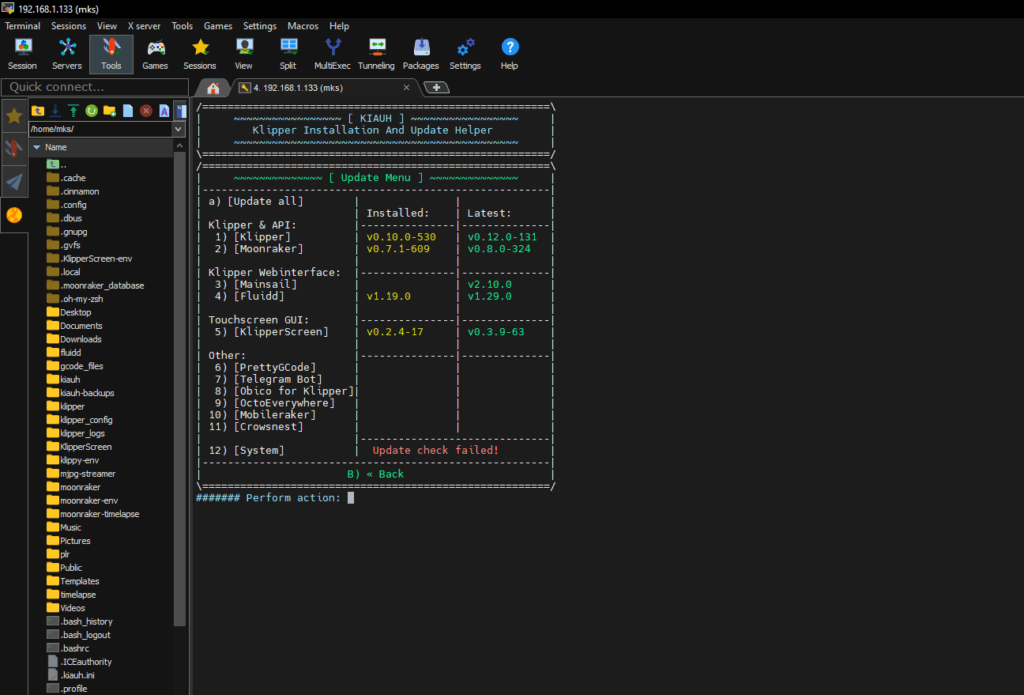
Dla największych entuzjastów QIDI pomyślało, aby jej nie blokować i zostawić połączenie SSH otwarte i wolne, abyście mogli robić, co chcecie (oczywiście na własne ryzyko). Oto dane logowania:
- Nazwa użytkownika: root
- Hasło: makerbase
Aby uruchamiać skrypty nie jako root, lecz jako użytkownik, QIDI stworzyło już następujące konto:
- Nazwa użytkownika: mks
- Hasło: makerbase
Zostawili nawet zainstalowane KIAUH 😀!
Całość dopełnia pojedynczy zasilacz 350W (nie jest to MeanWell), który służy do zarządzania ogrzewaniem stołu roboczego oraz całą podłączoną elektroniką (silniki, głowica, płyty, wentylatory itp.). Kolejne 300W jest natomiast pobierane przez wentylator grzewczy komory, który jest zasilany bezpośrednio napięciem 220V (z dedykowanym sterownikiem).
Jako oprogramowanie do slicingu dostarczają Qidi Slicer, będący rebrandowaną wersją Prusa Slicer, ale dostępne są już profile dla Orca Slicer. Drukarka łączy się bezpośrednio ze slicerem, dzięki czemu można wysyłać pliki do drukarki i sterować nią bez konieczności otwierania strony internetowej.
Ogrzewana komora
Kluczowy atut QIDI – nie da się zaprzeczyć, że przy filamentach technicznych przynosi to ogromne korzyści. Nie oczekujcie temperatur jak z pieca krematoryjnego (nie jest w żaden sposób izolowana), ale swoje uczciwe 60° (65° odczytane przez termoparę) utrzymuje wzorowo. Miałem nadzieję, że nagrzewa się szybciej niż X PLUS 3 ze względu na mniejszą objętość druku, nagrzanie z temperatury pokojowej do 60° w komorze (ze stołem ustawionym na 90°) zajmuje około 20 minut. Przez resztę czasu druku temperatura pozostaje jednak bardzo stabilna i w ogóle nie oscyluje.
Jeśli szukasz drukarki tylko do druku z PLA i PETG, przykro mi to mówić, ale podgrzewana komora jest do niczego niepotrzebna, a wręcz pogarsza sprawę i może doprowadzić do zablokowania ekstruzji. Używaj jej TYLKO do materiałów, które tego wymagają (PC, PCPBT, ASA, ABS itp.). PLA i PETG powinno się wręcz drukować bez pokrywy i z otwartymi drzwiami!
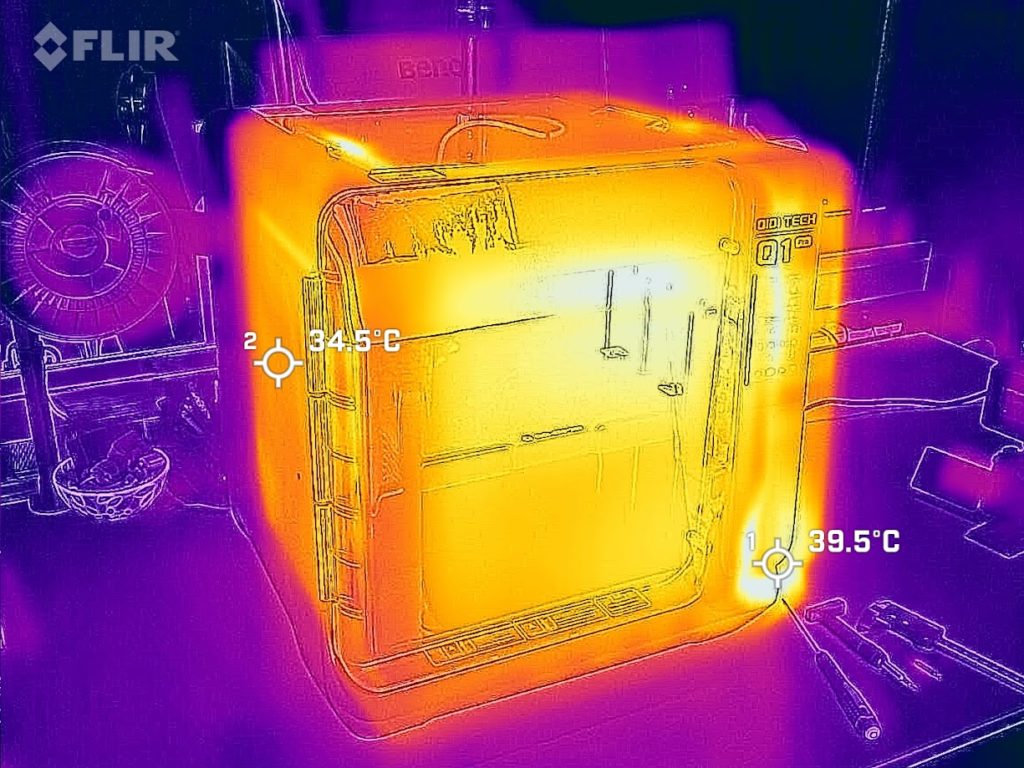
Dostępny jest wentylator regulujący temperaturę wewnętrzną komory, który tylko usuwa powietrze. Nie przewidziano filtra HEPA/z węglem aktywnym, ale bardzo łatwo go zastosować. Zastanawiam się tylko, dlaczego wentylator nie przylega bezpośrednio do obudowy zewnętrznej… przy obecnym umiejscowieniu część gorącego powietrza z komory trafia też do wnęki z elektroniką! Muszę zrobić mały kanał powietrzny, który skieruje przepływ bezpośrednio do kratki w tylnej obudowie, przy okazji montując tam mały filtr.
Skrzypi znacznie mniej niż X PLUS 3 – to aspekt, na który wielu nie zwraca uwagi, a ja przywiązuję do niego dużą wagę. Pamiętajcie, że obudowa jest w całości z plastiku i to całkowicie normalne, że podczas nagrzewania/stygnięcia słychać, jak plastik pracuje!
UWAGA: nadal istnieje ten sam problem z magnetycznym stołem. Podgrzewana komora nie oznacza ZERO wypaczeń! Pamiętaj, że jeśli detal dobrze przylega do magnetycznego stołu, to przy odpowiednich naprężeniach może go po prostu podnieść… podgrzewana komora nie eliminuje tego zjawiska; aby go uniknąć, należy przejść na sztywne płyty robocze. W tym przypadku połączenie jest zwycięskie i ostateczne w walce z wypaczeniami materiałów takich jak ABS czy PC.
Wydajność, zużycie energii i hałas
Nie ma sensu przeprowadzać tysiąca testów – wszystkie te nowe drukarki, które wchodzą na rynek, są szybkie i od razu drukują bardzo dobrze. W szczególności modele QIDI nie cierpią na problemy z wibracjami osi X, tak jak K1 od Creality. Jedyna uwaga to konieczność utrzymywania prowadnic osi X w czystości, ponieważ po pewnym czasie użytkowania łatwo się blokują. Dotyczy to zwłaszcza osób drukujących z ABS, ASA lub innych materiałów z domieszkami, które emitują dużo cząstek UFP. Wyróbcie sobie nawyk – dotyczy to WSZYSTKICH drukarek z tulejami samosmarującymi – dokładnego czyszczenia prowadnic osi X alkoholem. QIDI zaleca dodatkowo ich smarowanie, ale osobiście ograniczam się tylko do czyszczenia.
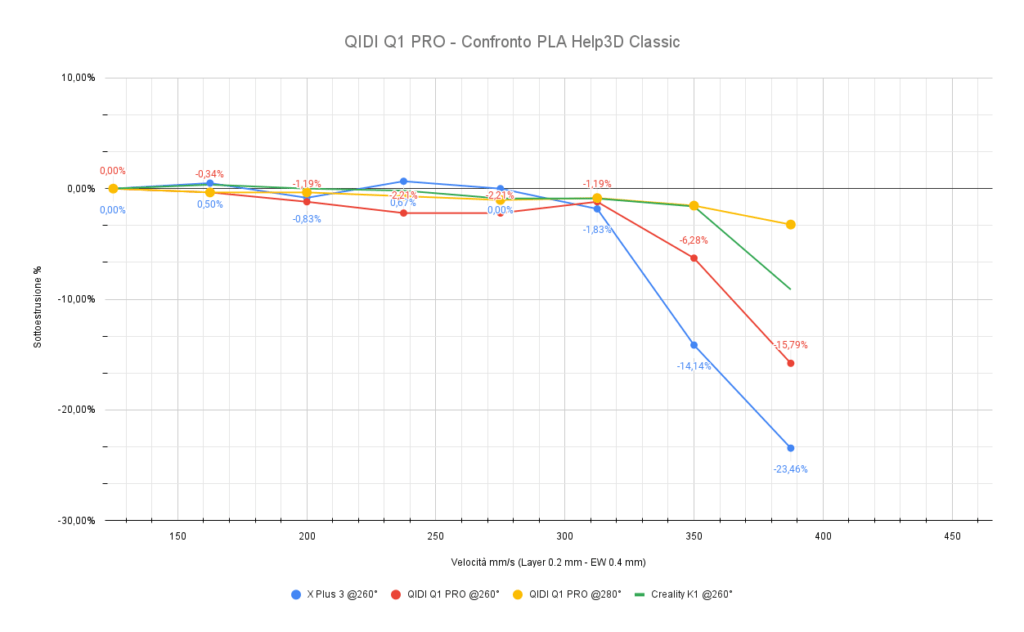
Q1 PRO porusza się bardzo szybko, przyspieszenia rzędu 20K znosi z łatwością, podobnie jak prędkości powyżej 300 mm/s. Jednak skończmy już z tym szaleńczym pościgiem za ekstremalną prędkością… poruszamy się już z prędkościami, które jeszcze 2 lata temu były nie do pomyślenia. Warto zaznaczyć, że materiały techniczne, zwłaszcza te z wypełniaczami, NIE nadają się do drukowania z dużymi prędkościami. Jeśli chcesz brać udział w wyścigach szybkości, ogranicz się do PLA oraz niektórych PETG lub ABS, ale jeśli zależy Ci na funkcjonalności, to należy się cieszyć, jeśli uda się osiągnąć 150 mm/s dla niektórych materiałów.
Głowica (hotend), mimo że ma strefę topnienia („melt zone”) dłuższą o 5 mm niż w X PLUS 3, nie oferuje znacznie wyższej wydajności. Owszem, z PLA przy 280° osiągnąłem przepustowość wolumetryczną bliską 30 mm3/s (około 370 mm/s efektywnej prędkości druku), ale są to wartości graniczne. Dla zwykłych PLA prędkości rzędu 250-300 mm/s są jak najbardziej uczciwe i bez problemu osiągalne dla tej drukarki. Nie rozpisywałem się o testach innych materiałów, ponieważ wyniki są dość zbieżne z tymi dla X PLUS 3.
Jeśli chodzi o zużycie energii , rachunek jest prosty: wszystko zależy od tego, czy korzystasz z podgrzewanej komory. Z WSZYSTKIM włączonym, maksymalny pobór mocy wynosi około 630/650W. Jeśli drukujesz głównie z PLA i PETG, zużyjesz średnio około 100W na godzinę, natomiast przy druku z zamkniętą i podgrzewaną komorą średnie zużycie wzrasta do około 350-450W, w zależności od otoczenia, w którym znajduje się drukarka. Przypominam, że komora nie jest izolowana, więc ma tendencję do znacznego oddawania ciepła.
W końcu jest „nieco” mniej hałaśliwa. W trybie podgrzewanej komory, tylko z wewnętrznym wentylatorem gorącego powietrza i małym wentylatorem przy płycie głównej, poziom hałasu ustala się na około 44 dB przy zamkniętych drzwiach i pokrywie. Wystarczy otworzyć jedno z nich, by łatwo przekroczyć 50 dB. Sytuacja pogarsza się, jak w przypadku każdej drukarki, kiedy włączają się wszystkie wentylatory: ten chłodzący detal oraz pomocniczy do szybkiego druku. Niestety, jak zawsze, jesteśmy wtedy powyżej 60 dB…
Wnioski
Pluję sobie w brodę, że sprzedałem X PLUS 3 – może i są brzydkie, ale… te QIDI działają naprawdę dobrze. Oczywiście, jak każda drukarka, mają swoje wady (patrz: elementy z plastiku wzmocnionego włóknem szklanym, które w niektórych przypadkach pękają), oprogramowanie nie jest super zoptymalizowane ani aktualne, ale… drukują. I robią to dobrze od razu, bez konieczności jakichkolwiek ingerencji.
Jeśli przejdziemy do konkretnych porównań:
- Wygrywa z K1/K1C (ta sama objętość druku) pod względem jakości „out of the box” oraz wyposażenia. Przegrywa jednak z kretesem w kwestii optymalizacji i aktualizacji oprogramowania, grafiki LCD oraz wyglądu zewnętrznego. Jeśli chodzi o jakość wydruku, „podrasowane” K1 działa równie dobrze. Jeśli chodzi o cenę, w obecnej chwili Q1 PRO jest z pewnością lepszym wyborem niż K1C – to bezpośrednie starcie i to Ty musisz zdecydować, co bardziej Ci odpowiada.
- Drukarka Bambu Lab P1S obecnie kosztuje więcej, a jeśli chodzi o estetykę i optymalizację oprogramowania, to nie ma o czym dyskutować – Bambu wygrywa obecnie ze wszystkimi. Jeśli natomiast mówimy o czystej wydajności, Qidi przewyższa P1S. Ma wydajniejszy hotend, wyższą temperaturę stołu i głowicy, posiada podgrzewaną komorę i podwójny czujnik poziomowania. Do tego kosztuje znacznie mniej. Jeśli Twoim priorytetem jest jakość wydruku, wybór między jedną a drugą nie robi różnicy. Jeśli chcesz drukować w wielu kolorach, wybierz Bambu, ale jeśli potrzebujesz podgrzewanej komory… cóż, wybierz QIDI!
Właściwie prawie nic nie wydrukowałem na Q1 PRO, naprawdę niewiele. Jak zwykle w recenzjach skupiam się bardziej na innych aspektach i od razu widzę, czy drukarka działa tak, jak powinna, czy też wykazuje wady, jak w przypadku K1. W tej Q1 PRO nie musiałem robić zupełnie nic: wystarczyło włożyć wtyczkę do gniazdka, wykonać 3 ekrany pierwszej kalibracji (ciekawe, że przy pierwszym uruchomieniu nie wymuszają kalibracji input shaping i stołu…), załadować filament i po czasie nagrzewania komory (20 minut) już drukowałem z PCPBT wzmacnianego włóknem szklanym. Z pewnością jest to drukarka, której szybko nie sprzedam i będę dalej testował, drukując na niej tak, jak robiłem to z X PLUS 3 (choć szczerze mówiąc, nie używałem jej aż tak dużo…).
Czego chcieć więcej? Brawo Qidi, całkiem niezły produkt w tej cenie!
Źródło: help3d.it

 https://www.instagram.com/3digital.tech/

