
Typowe problemy z jakością druku i ich rozwiązania - Bambu Lab
Zator
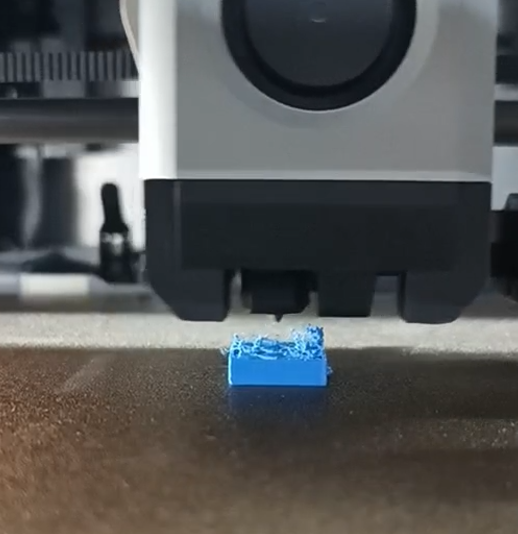
Zator jest częstym problemem w druku 3D, który można podzielić na dwa rodzaje: zator ekstrudera i zator dyszy. Możesz skorzystać z tej wiki w celu rozwiązywania problemów i czyszczenia: Jak sprawdzić, która część jest zatkana | Bambu Lab Wiki . Zaleca się wcześniejsze sprawdzenie, czy temperatura dyszy i stołu grzewczego są prawidłowo ustawione dla używanych filamentów: Kompatybilność filamentów i płyt oraz ustawienia parametrów | Bambu Lab Wiki
Zator ekstrudera
Zator ekstrudera jest zazwyczaj spowodowany odkształceniem filamentu zablokowanego wewnątrz, co uniemożliwia płynne wytłaczanie i podawanie. Poniżej przedstawiono typowe przyczyny i odpowiadające im rozwiązania:
1. Temperatura komory drukarki jest zbyt wysoka, przez co filamenty takie jak PLA i PETG stają się miękkie, są miażdżone przez zębatki i zakleszczają się w ekstruderze.
- Odpowiednio obniż temperaturę stołu grzewczego.
- Otwórz przednie drzwiczki lub górną pokrywę drukarki, aby odprowadzić ciepło podczas drukowania.
- Zaleca się stosowanie filamentu o wysokiej temperaturze odkształcenia cieplnego (najlepiej oryginalnego filamentu Bambu).
2. Zębatka ekstrudera działa nieprawidłowo, co prowadzi do nierównego wytłaczania
- Ustaw temperaturę dyszy na 220 ℃, włóż filament PLA i naciśnij „E+”, aby go wytłoczyć, a następnie obserwuj, czy dysza wytłacza filament płynnie. Jeśli wytłoczony filament spada pionowo, ma odpowiednią długość i gładki wygląd, oznacza to, że wewnętrzny kanał dyszy jest drożny, a zębatki ekstrudera działają prawidłowo. Jeśli długość wytłoczonego filamentu jest niewielka, a jego wygląd jest chropowaty, oznacza to, że wewnętrzny kanał dyszy został zwężony lub występuje anomalia w zębatkach ekstrudera. Należy wówczas najpierw odkręcić śruby dyszy, ustawić temperaturę na 220 ℃, a następnie ręcznie wepchnąć odcinek filamentu PLA do dyszy. Jeśli wytłaczanie przebiega gładko, dysza jest sprawna. Zdemontuj ekstruder, aby sprawdzić, czy zębatka nie jest zużyta lub zablokowana przez ciała obce, a następnie wymień ją lub wyczyść. Sprawdź tę stronę wiki: Zator ekstrudera.
3. Filament jest zbyt miękki
- Niektóre zbyt miękkie filamenty, takie jak TPU 85A, wilgotne PVA itp., mogą zostać spłaszczone przez zębatki ekstrudera i spowodować zator. Należy unikać używania takich filamentów do drukowania.
4. Średnica filamentu jest zbyt duża lub zbyt mała
- Czasami filament może stać się grubszy na skutek zgięcia lub ściskania albo cieńszy na skutek zużycia przez zębatki, co skutkuje brakiem możliwości normalnego wytłaczania. Przed drukowaniem należy wyjąć filament i usunąć wszelkie nieprawidłowe fragmenty.
Zator dyszy
Zator dyszy jest zazwyczaj spowodowany zbyt niską temperaturą lub cząsteczkami wewnątrz dyszy, które uniemożliwiają płynne wytłaczanie stopionego filamentu. Aby rozwiązać problem, możesz wypróbować następujące metody:
1. Prędkość topnienia dyszy jest zbyt niska, co powoduje zator:
- Temperatura dyszy jest zbyt niska, co uniemożliwia płynne wytłaczanie filamentu. Sprawdź, czy ustawiona jest prawidłowa temperatura drukowania. Jeśli dysza nadal nie może płynnie wytłaczać filamentu, możliwe, że grzałka dyszy jest uszkodzona i wymaga wymiany.
- Gdy prędkość drukowania jest zbyt wysoka (np. w trybie "Ludicrous Mode"), filament przebywa w dyszy zbyt krótko i nie zdąży się całkowicie stopić, co prowadzi do zatoru. Wyczyść dyszę, zmniejsz prędkość drukowania (lub odpowiednio zwiększ temperaturę druku) i spróbuj ponownie.
2. Kanał wewnątrz dyszy jest zwężony, co uniemożliwia płynne wytłaczanie stopionego filamentu
- Po drukowaniu filamentami zawierającymi włókna i inne cząstki (takie jak PAHT-CF, PA-GF itp.), wnętrze dyszy może zostać częściowo zatkane przez pozostałości i nagromadzone cząstki. Dyszę należy często czyścić i udrażniać. Metoda udrażniania i czyszczenia jest następująca: odkręć śruby głowicy (hotend), podnieś temperaturę do zakresu 250–280 ℃, a następnie oczyść wnętrze dyszy metalowym narzędziem, takim jak klucz imbusowy, przepłucz ją nowym filamentem i udrożnij igłą, aż filament będzie wytłaczał się płynnie (sprawdzając to poprzez wytłaczanie filamentu PLA w 220 ℃). Zatory dyszy Jeśli dyszy nie da się już udrożnić, należy wymienić ją na nową ( Wymiana głowicy/grzałki ceramicznej/termistora/wentylatora chłodzącego | Bambu Lab Wiki ). Ponadto, podczas drukowania takimi filamentami zaleca się używanie dysz 0,6 mm lub 0,8 mm, aby zmniejszyć ryzyko zatoru; nie używaj dysz 0,2 mm, ponieważ ryzyko ich zatkania jest niezwykle wysokie. Aby uzyskać lepsze efekty druku tymi filamentami, zapoznaj się z wiki: Wskazówki dotyczące drukowania materiałów inżynieryjnych, takich jak PAHT-CF | Bambu Lab Wiki
- Po długim użytkowaniu dyszy w jej wnętrzu gromadzi się więcej pozostałości, co również może prowadzić do słabego wytłaczania. Należy wyczyścić wnętrze dyszy do momentu uzyskania płynnego wytłaczania. Jeśli nie da się jej wyczyścić, zaleca się wymianę na nową.
- Po drukowaniu materiałami wysokotemperaturowymi o wysokiej temperaturze topnienia, takimi jak PAHT-CF, PET-CF, PPA-CF, PPA-GF, PPS, PPS-CF, a przed przejściem na materiały niskotemperaturowe (takie jak PLA, TPU, PETG), zaleca się ustawienie temperatury dyszy na 250–300 °C. Następnie ręcznie wyciągnij materiał wysokotemperaturowy, włóż materiał niskotemperaturowy i ręcznie go przepchnij, aby upewnić się, że pozostałości starego materiału zostały usunięte. Następnie ustaw temperaturę dyszy na 220–240 °C i kontynuuj wytłaczanie podczas spadku temperatury. Po ustabilizowaniu upewnij się, że nowy materiał jest prawidłowo wytłaczany. Jeśli po przepłukaniu materiału nie następuje wytłaczanie, należy zwiększyć temperaturę dyszy i użyć igły do czyszczenia.
Słaba jakość zwisów
Przyczyna: podczas drukowania powierzchni zwisających wytłoczony filament nie chłodzi się w odpowiednim czasie i nie łączy się w wyznaczonym miejscu, co powoduje opadanie, objawiające się zazwyczaj w następujący sposób:
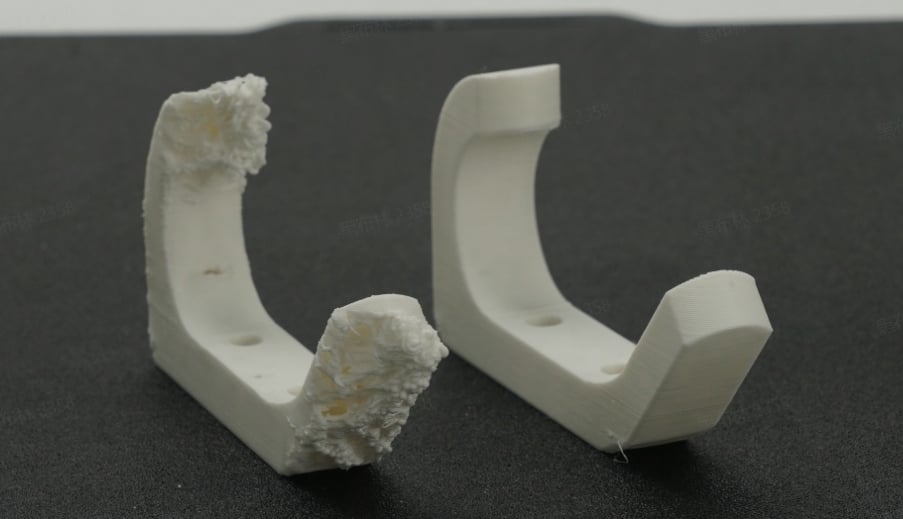
Zaleca się wypróbowanie następujących metod:
1. Włącz podpory.
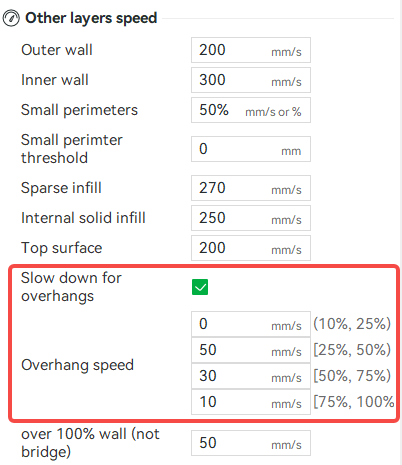
2. Odpowiednio zmniejsz prędkość drukowania lub włącz funkcję "Zwolnij przy zwisach" (Slow down for overhangs) i w razie potrzeby jeszcze bardziej zmniejsz prędkość zwisów (jak pokazano na poniższym obrazku)
3. Odpowiednio obniż temperaturę dyszy. Kiedy część zwisająca jest drukowana z mniejszą prędkością, temperaturę dyszy można obniżyć, co również pomaga zmniejszyć zapotrzebowanie na chłodzenie.
4. Odpowiednio zwiększ procentową prędkość wentylatora pomocniczego i wentylatora chłodzącego wydruk. Jeśli jakość zwisów jest stale niska, sprawdź, czy wentylator chłodzący wydruk i wentylator pomocniczy działają prawidłowo podczas procesu drukowania. Możesz to przetestować, zmieniając i regulując procentową prędkość wentylatora w slicerze (jak pokazano poniżej).
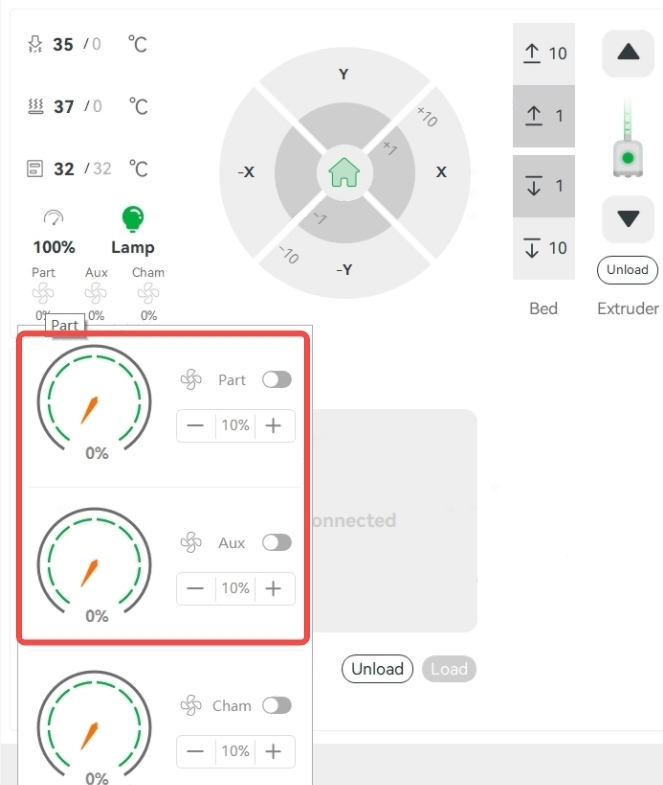
5. Otwórz przednie drzwiczki i górną szklaną pokrywę drukarki dla lepszego odprowadzania ciepła. (Jest to zazwyczaj stosowane tylko w przypadku filamentów PLA, PETG i TPU. Stosowanie tego dla innych filamentów może powodować wypaczanie i słabszą przyczepność warstw z powodu zbyt niskiej temperatury w komorze.)
Słaba jakość mostów
Słaba jakość mostowania wynika z faktu, że wytłoczony filament nie jest łączony płynnie. Typowe przyczyny i rozwiązania:
1. Zbyt duża odległość mostu. Włącz podpory.
2. Zbyt wysoka prędkość mostu i zbyt niski przepływ mostu, powodujące zerwanie mostu: odpowiednio zmniejsz prędkość mostu lub (i) włącz funkcję „Grube mosty” (Thick bridges).
3. Zbyt niska prędkość mostu i zbyt wysoki przepływ mostu, powodujące zapadanie się mostu: odpowiednio zwiększ prędkość mostu lub (i) zmniejsz przepływ mostu.
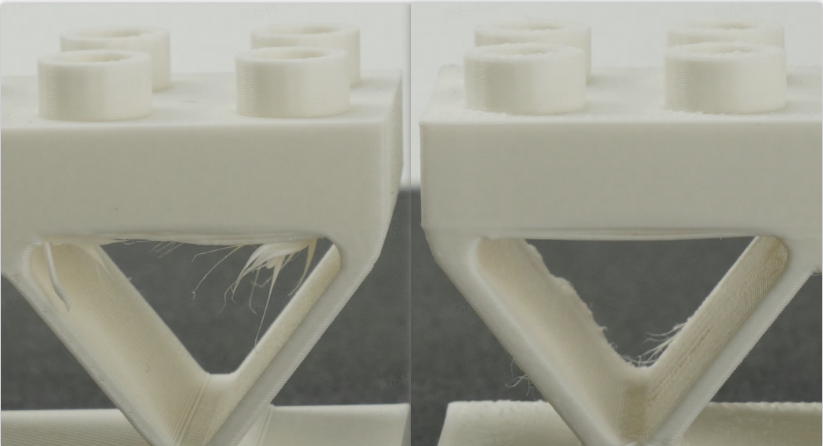
4. Niewystarczające chłodzenie filamentu łączącego: odpowiednio obniż temperaturę dyszy i zwiększ procentową prędkość wentylatora pomocniczego oraz wentylatora chłodzącego hotend, aby przyspieszyć chłodzenie.
Wypaczanie, odpadanie lub zapadanie się modelu
Wypaczanie, odpadanie lub zapadanie się wydruku jest zazwyczaj spowodowane skurczem podczas drukowania oraz niewystarczającą przyczepnością do płyty roboczej. Po wypaczeniu na powierzchni wydruku może pojawić się pozioma linia ze względu na zmniejszoną odległość między wypaczoną częścią a dyszą, co prowadzi do spłaszczenia i rozlania wytłaczanej warstwy. Jak pokazano poniżej:
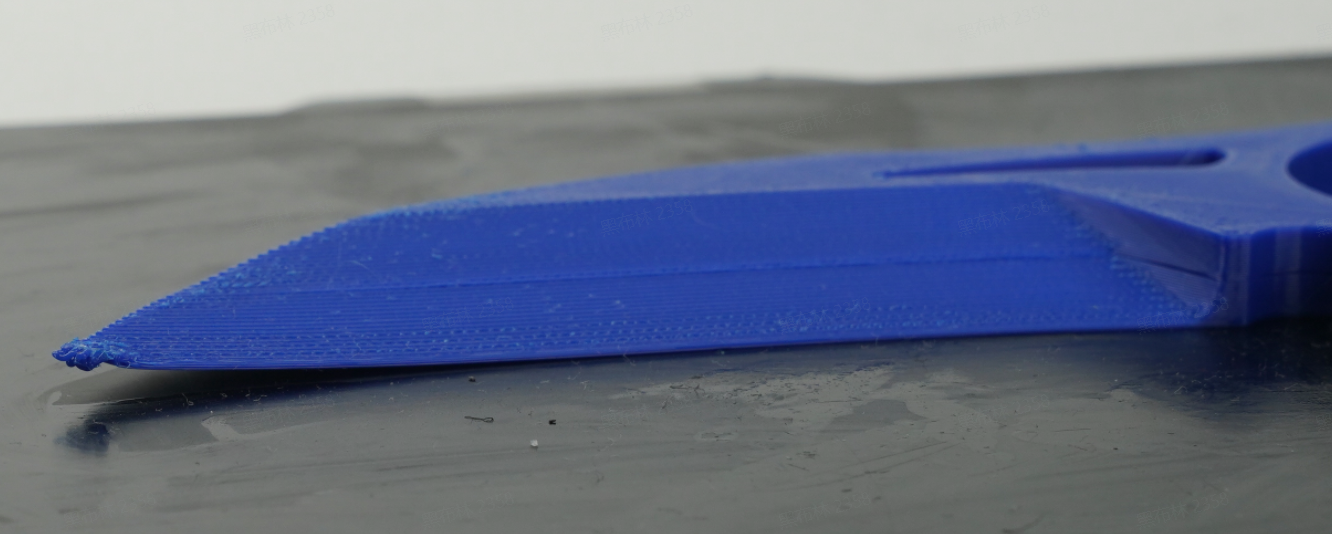
Oto możliwe przyczyny problemu i odpowiednie rozwiązania:
1. Model jest zbyt cienki i wysoki, ma wysoko położony środek ciężkości, a proces drukowania zostaje przerwany przez drgania, co powoduje zawalenie.
- Włącz podpory.
- Zmniejsz prędkość i przyspieszenie drukowania.
- Zmień układ modelu przed cięciem, spróbuj ułożyć model płasko lub potnij go i wydrukuj w częściach.
2. Drukowanie z zahaczaniem o dyszę.
- Jeśli temperatura dyszy jest zbyt niska, filament nie topi się wystarczająco przy dużej prędkości druku, co powoduje jego większą lepkość i mniejszą płynność, przez co dysza łatwo zahacza o wydruk. W takim przypadku zaleca się odpowiednie zwiększenie temperatury dyszy. Ponadto, jeśli dysza lub wydruk są częściowo zablokowane, może to również prowadzić do uderzania dyszy w wydruk podczas drukowania. Zaleca się wówczas wyczyszczenie dyszy i ponowne drukowanie z obniżoną temperaturą i prędkością.
- Niektóre wzory wypełnienia (takie jak Grid, Triangles itp.) mają przecięcia wewnątrz pojedynczej warstwy, przez co dysza będzie zahaczać o wypełnienie w punktach przecięcia, co zazwyczaj nie ma dużego wpływu na wydruk. Jeśli jednak wpływa to na przyczepność niektórych wydruków, możesz spróbować zmniejszyć prędkość drukowania wypełnienia lub zmienić wzór wypełnienia na taki bez punktów przecięcia, jak Line, Rectilinear, Gyroid lub Concentric.
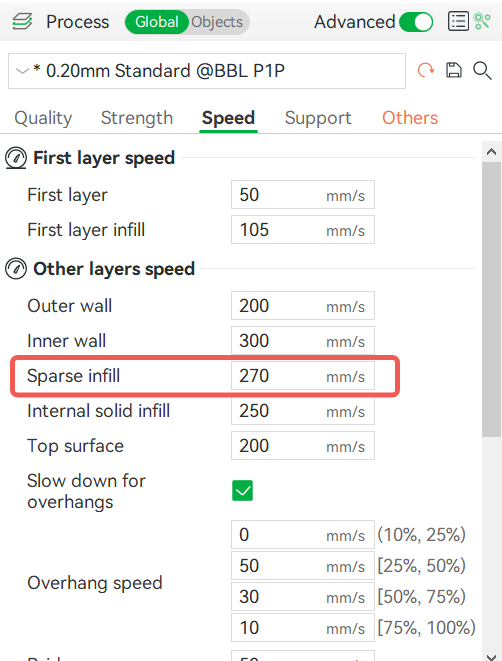
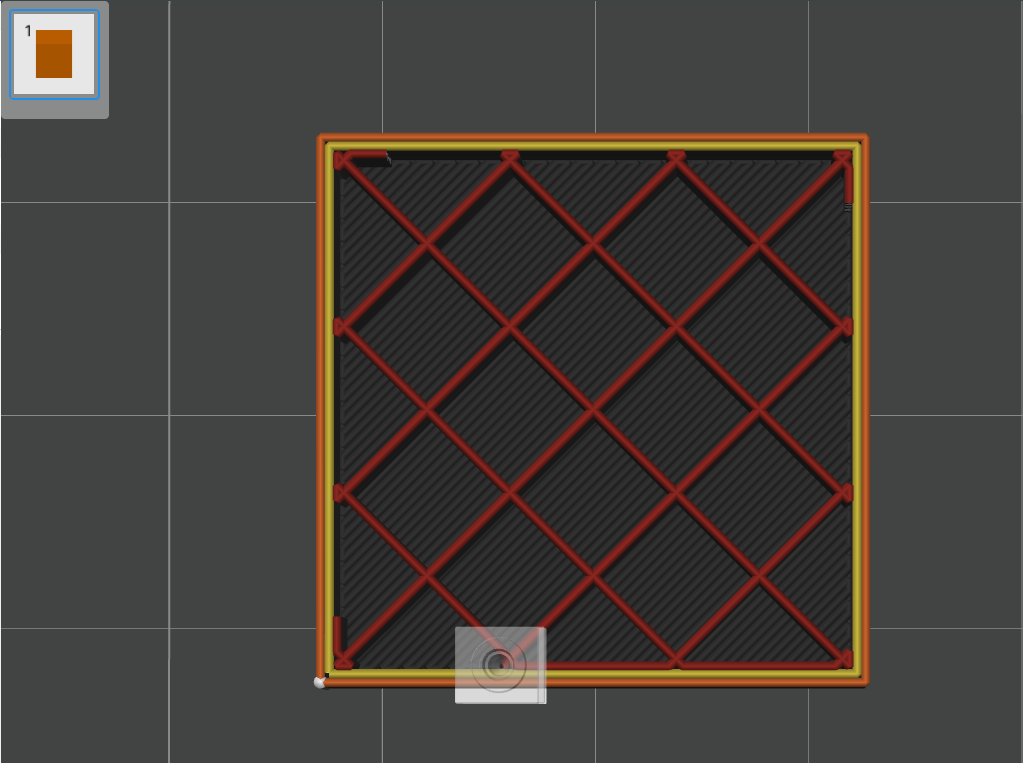
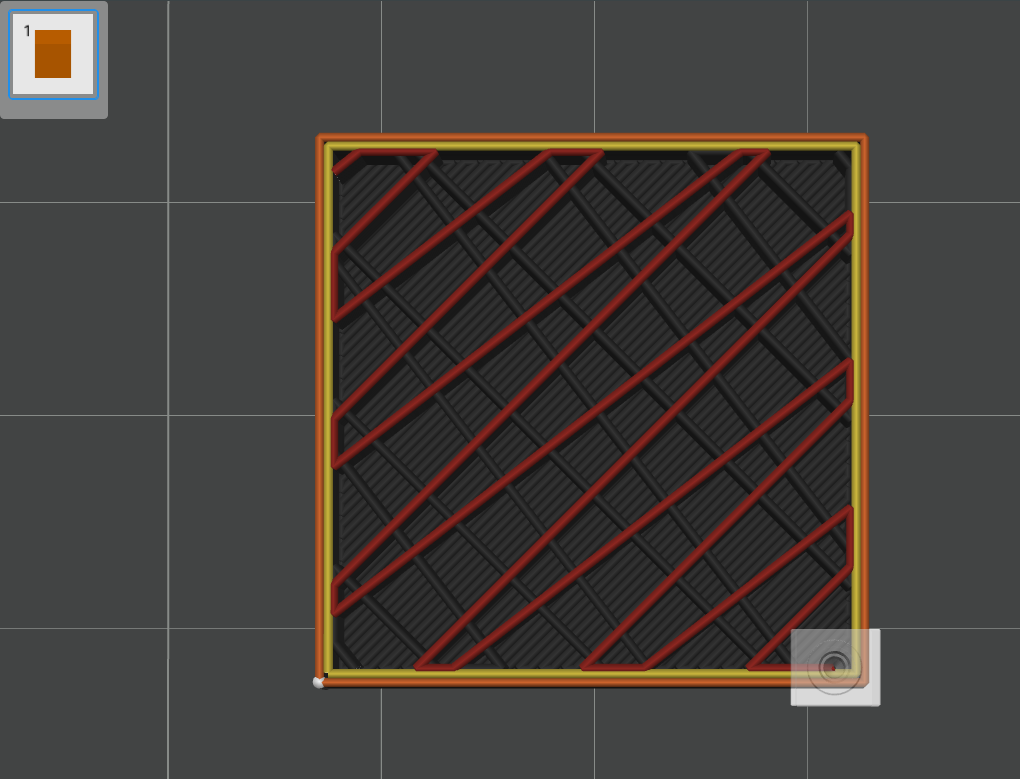
3. Wypaczanie wydruków jest zazwyczaj spowodowane niewystarczającą przyczepnością między modelem a płytą roboczą, zbyt szybkim chłodzeniem modelu lub nadmiernym częściowym skurczem. Im większy rozmiar wydruku, tym łatwiej o skurcz; im większa gęstość wypełnienia, tym bardziej podatny na skurcz. Materiały takie jak ABS, ASA, PC, POM, PP, PA i PA-CF wykazują większą tendencję do kurczenia się.
- Temperatura stołu jest zbyt niska, przez co przyczepność wydruku do stołu grzewczego jest niewystarczająca: odpowiednio zwiększ temperaturę stołu grzewczego.
- Temperatura komory jest zbyt niska, a prędkość wentylatora zbyt wysoka, co powoduje zbyt szybkie chłodzenie modelu: zwiększ temperaturę stołu grzewczego, zamknij przednie drzwiczki drukarki, załóż górną pokrywę i odpowiednio zmniejsz prędkość wentylatora.
- Duże rozmiary modelu i wysoka gęstość wypełnienia - Jeśli wymiary wydruku są duże, a gęstość wypełnienia ustawiona jest wysoko (np. 60%, podczas gdy domyślnie jest to 15%) i występuje wypaczanie, należy dokonać odpowiedniej regulacji. Ponadto wzór wypełnienia z wieloma liniami prostymi jest bardziej podatny na skurcz; możesz zmienić wzór wypełnienia na Gyroid, aby zmniejszyć ryzyko. W przypadku części strukturalnych o wysokich wymaganiach wytrzymałościowych można ustawić 5 ścianek i ok. 25% gęstości wypełnienia; staraj się unikać wypełnienia powyżej 50%. W przypadku części niestrukturalnych o niskich wymaganiach można zastosować domyślne 2 ścianki i 15% wypełnienia.
Niewystarczająca przyczepność między modelem a płytą roboczą.
- Zastosowana płyta robocza nie pasuje do „typu płyty” wybranego w slicerze : często ten sam filament może być drukowany na różnych płytach przy użyciu różnych temperatur stołu. Jeśli wybrano niewłaściwy typ płyty, istnieje ryzyko niedostatecznej przyczepności. Ponadto płyty teksturowane PEI posiadają na powierzchni cząsteczki, dlatego po wypoziomowaniu podgrzewanego stołu drukarka obniży dyszę o 0,04 mm, aby zapewnić dobrą przyczepność pierwszej warstwy. Jeśli drukujesz na płycie PEI, a w sekcji „typ stołu” w slicerze wybrano inną płytę, wysokość dyszy będzie zbyt duża, co wpłynie na przyczepność pierwszej warstwy.
- Podgrzewany stół nie jest prawidłowo wypoziomowany : najpierw wyczyść płytę i dyszę, następnie wypoziomuj stół i spróbuj wydrukować ponownie.
- Brudna lub uszkodzona płyta robocza : wyczyść płytę roboczą (wodą z detergentem) lub wymień arkusz czy płytę na nową.
- Niewystarczający brim (obrzeże) : włącz funkcję brim i zwiększ jego szerokość.
- Nieprawidłowe nałożenie kleju : przed drukowaniem nanieś klej równomiernie na powierzchnię płyty roboczej.
- Temperatura podgrzewanego stołu jest zbyt niska . Zwiększ odpowiednio temperaturę stołu.
Inne rozwiązanie:
(1) Sam model: unikaj drukowania dużych modeli o dużej powierzchni styku bezpośrednio z podgrzewanym stołem. Jeśli musisz wydrukować duży model, rozważ podzielenie go na mniejsze części lub obrócenie go pod kątem. Pomocne może być nachylenie największej płaszczyzny pod kątem około 45° w kierunku osi Z. Należy pamiętać, że wytrzymałość połączeń międzywarstwowych modelu jest zazwyczaj znacznie niższa niż wytrzymałość wzdłużna, co oznacza, że wytrzymałość w kierunku osi Z jest zwykle znacznie mniejsza niż w kierunkach X i Y. Dlatego, jeśli model wymaga dużej nośności, unikaj sytuacji, w której warstwy muszą przenosić główne obciążenie. Podczas rozmieszczania modeli upewnij się, że płaszczyzna międzywarstwowa nie staje się głównym obszarem nośnym. Na przykład, jeśli chcesz wydrukować dużą część strukturalną, która musi wytrzymać duże obciążenie przy użyciu PA-CF, możesz odnieść się do poniższej ilustracji.
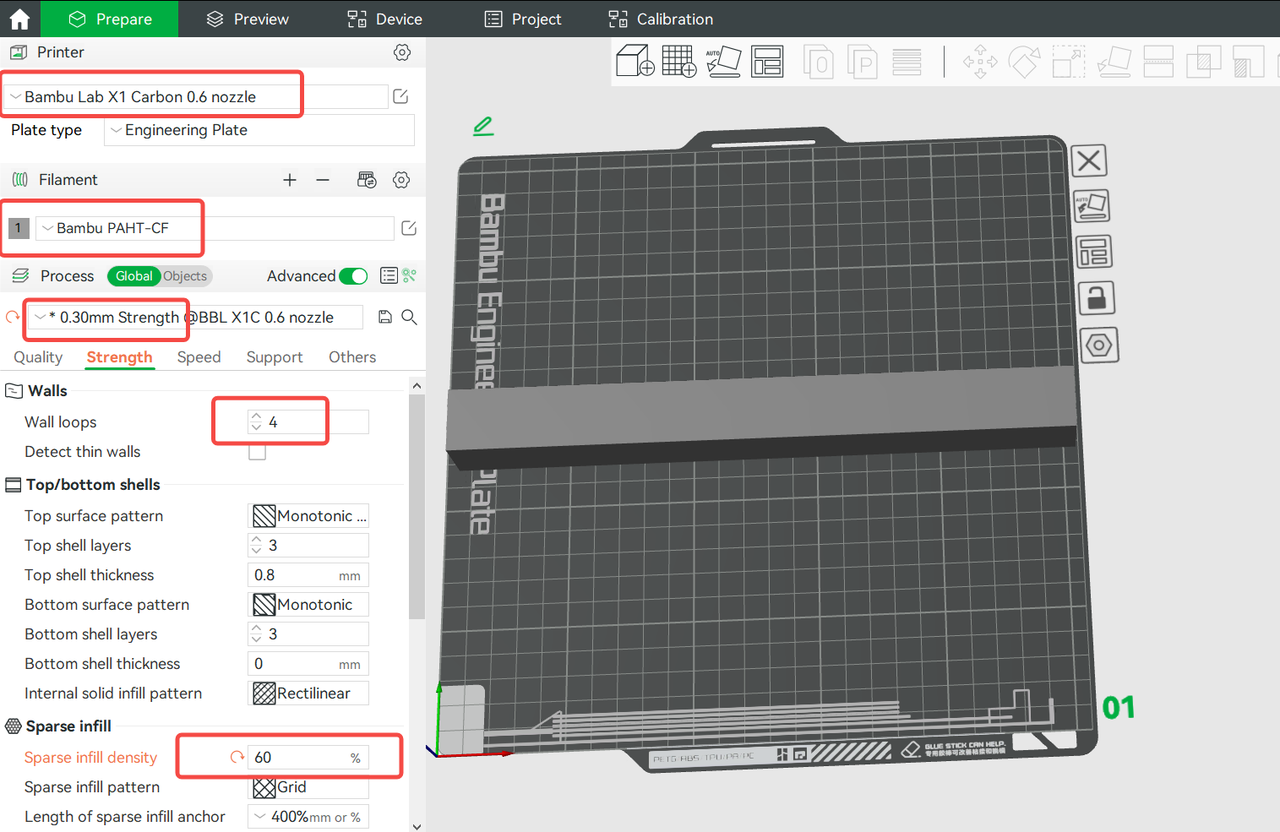
Ułożenie modeli w sposób pokazany na obrazie A skutkuje dużą powierzchnią styku między modelem a podgrzewanym stołem, co oznacza, że znaczna część modelu znajduje się w kierunkach X i Y. Takie ułożenie oferuje korzyści pod względem wytrzymałości, ale zwiększa również ryzyko wypaczenia (deformacji) . Niezalecane.
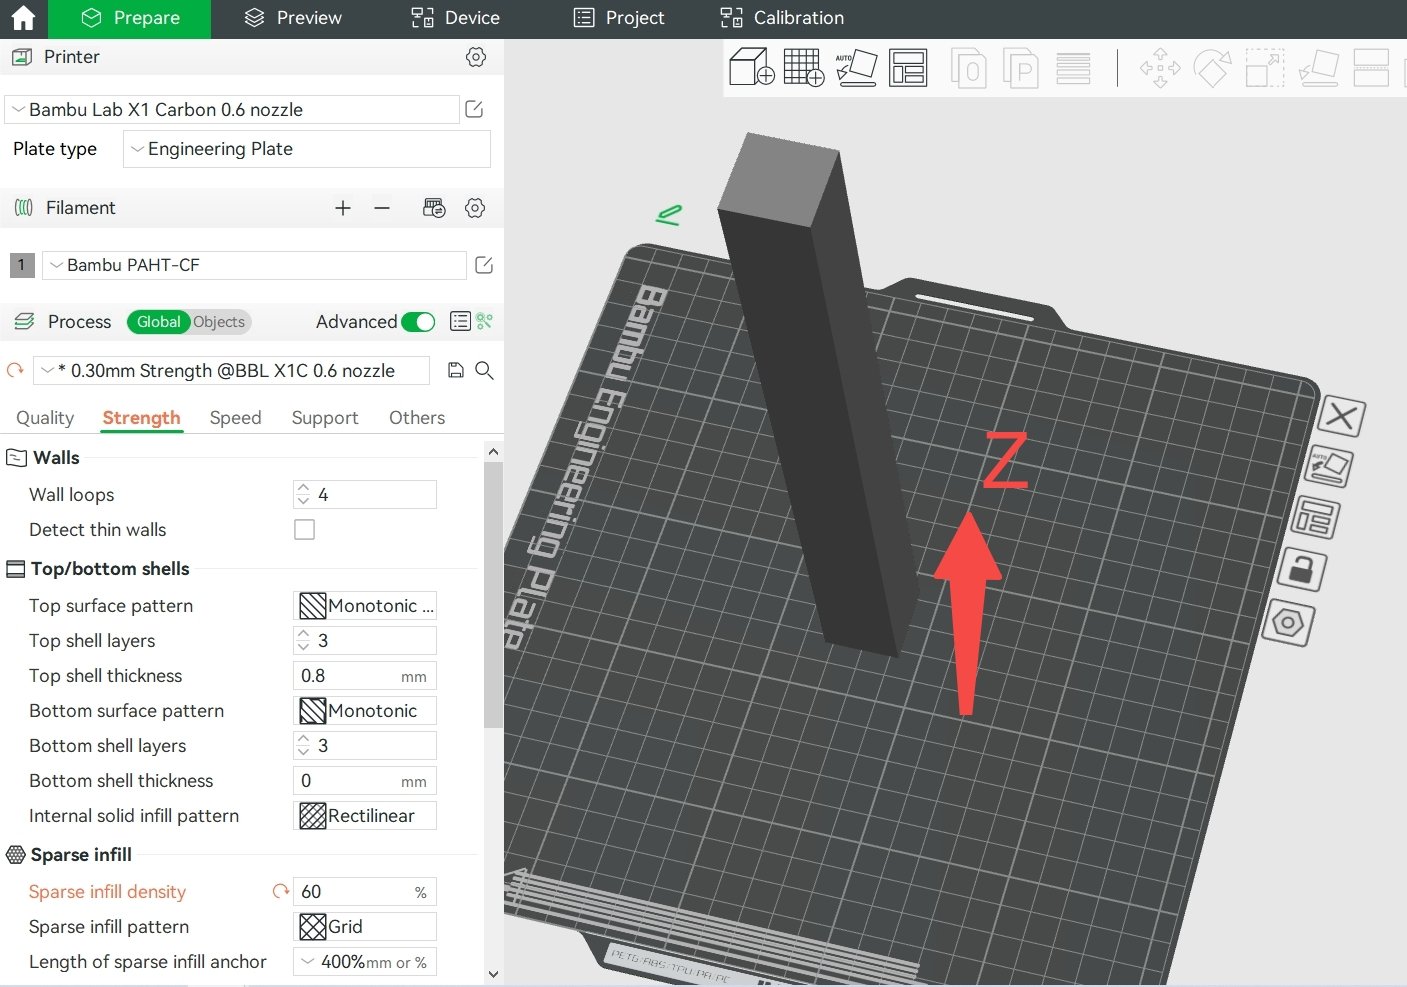
Ułożenie modelu w sposób pokazany na obrazie B skutkuje bardzo małą powierzchnią styku między modelem a podgrzewanym stołem, co oznacza, że udział w kierunkach X i Y jest minimalny. Takie ułożenie pomaga uniknąć wypaczeń, ale ma również wadę w postaci znacznie większego udziału warstw w kierunku pionowym (Z), co skutkuje niższą wytrzymałością modelu — Niezalecane.
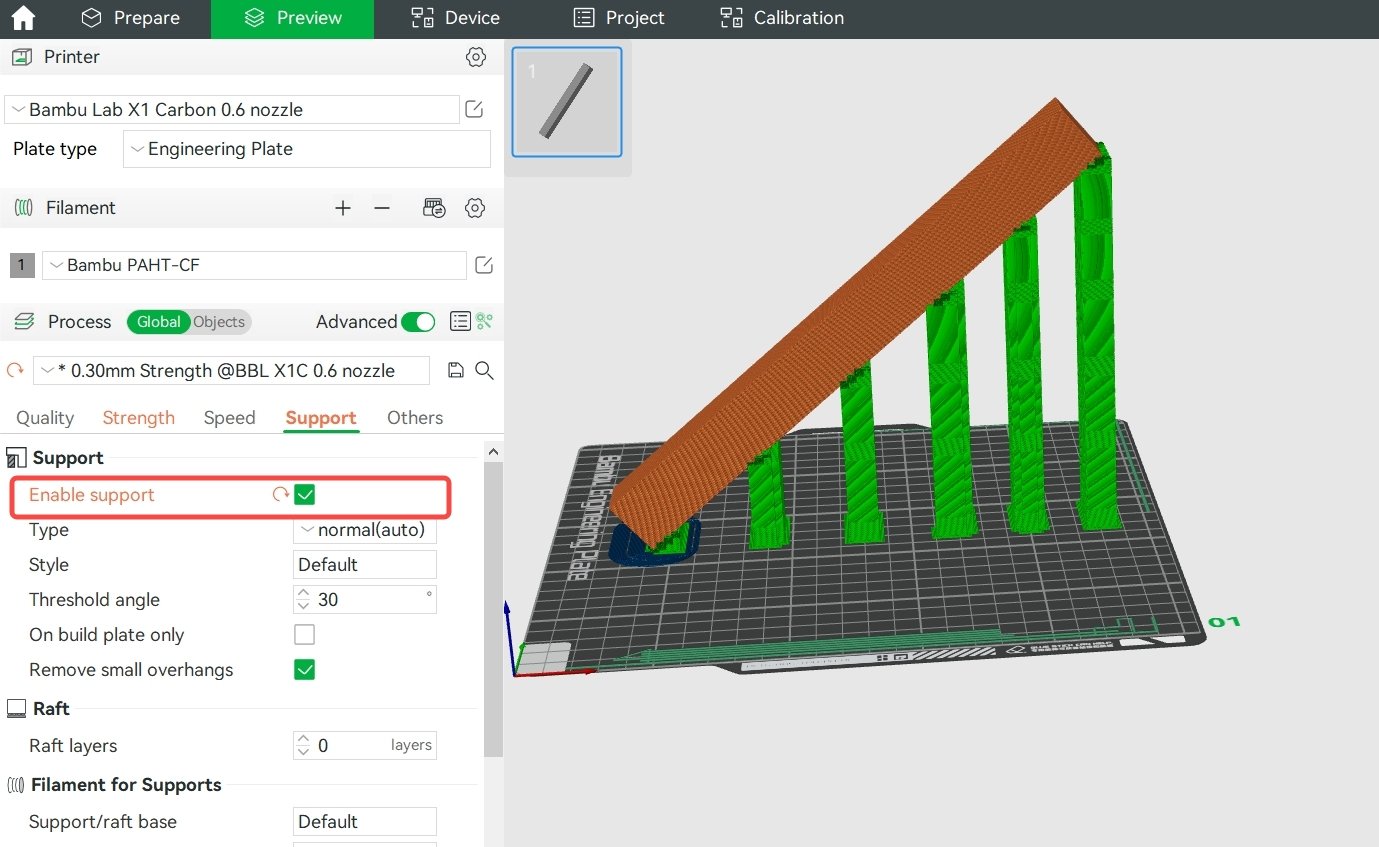
Dzięki ułożeniu modelu w sposób pokazany na obrazie C, model będzie miał podobny udział w kierunkach X, Y i Z, co pomaga zapobiegać wypaczeniom przy zachowaniu wytrzymałości. Warto zauważyć, że takie ułożenie może skutkować powstaniem większej liczby obszarów wymagających podparcia. Aby rozwiązać ten problem, należy dodać odpowiednie wsporniki. Możesz włączyć automatyczne generowanie wsporników lub ręcznie zastosować malowanie wsporników , w zależności od cech modelu.
(2) Wybór filamentu: warto zauważyć, że filamenty wysokotemperaturowe, takie jak ABS, ASA, PC, PA, PA-CF i inne, są łatwiej podatne na deformacje . Dlatego zaleca się unikanie ich w miarę możliwości przy dużych wydrukach . Zamiast tego zaleca się wybór filamentów, takich jak PLA, PLA-CF, PETG, PETG-CF, PET-CF i inne, które są mniej podatne na wypaczanie .
4. Inne instrukcje
- Jeśli siła skurczu wydruków > siła magnetyczna między wydrukami a podgrzewanym stołem > siła adhezji między wydrukami a płytą roboczą, to bardziej prawdopodobne jest wystąpienie wypaczeń i oddzielenia się wydruków od płyty roboczej. W takim przypadku należy zwiększyć przyczepność między wydrukami a płytą roboczą.
- Jeśli siła skurczu wydruków > siła adhezji między wydrukami a płytą roboczą > siła magnetyczna między płytą roboczą a podgrzewanym stołem, to bardziej prawdopodobne jest wystąpienie wypaczeń i oddzielenia się płyty roboczej od podgrzewanego stołu. W takim przypadku należy zwiększyć przyczepność między płytą roboczą a podgrzewanym stołem. Na przykład po rozpoczęciu drukowania użyj metalowych klipsów, aby przymocować boki i narożniki płyty roboczej do podgrzewanego stołu -zachowaj ostrożność, aby nie uderzyć w maszynę ani nie zakłócić procesu drukowania.
- Pamiętaj, że w przypadku dużych wydruków, wysokiej gęstości wypełnienia oraz zastosowania filamentu o dużej skłonności do odkształceń, skurcz podczas procesu drukowania jest nieunikniony i powyższe metody mogą nie zapobiec całkowicie wszystkim potencjalnym wypaczeniom.
Filament przykleja się do dyszy
Czasami, po pewnym czasie drukowania, niewielka część wytłoczonego filamentu przykleja się do dyszy, powodując braki materiału, chropowatość i inne defekty modelu. W poważniejszych przypadkach na dyszy może zgromadzić się duża masa materiału, co prowadzi do nieudanego wydruku. Poniższy rysunek przedstawia typowe zjawisko przyklejania się filamentu do dyszy.
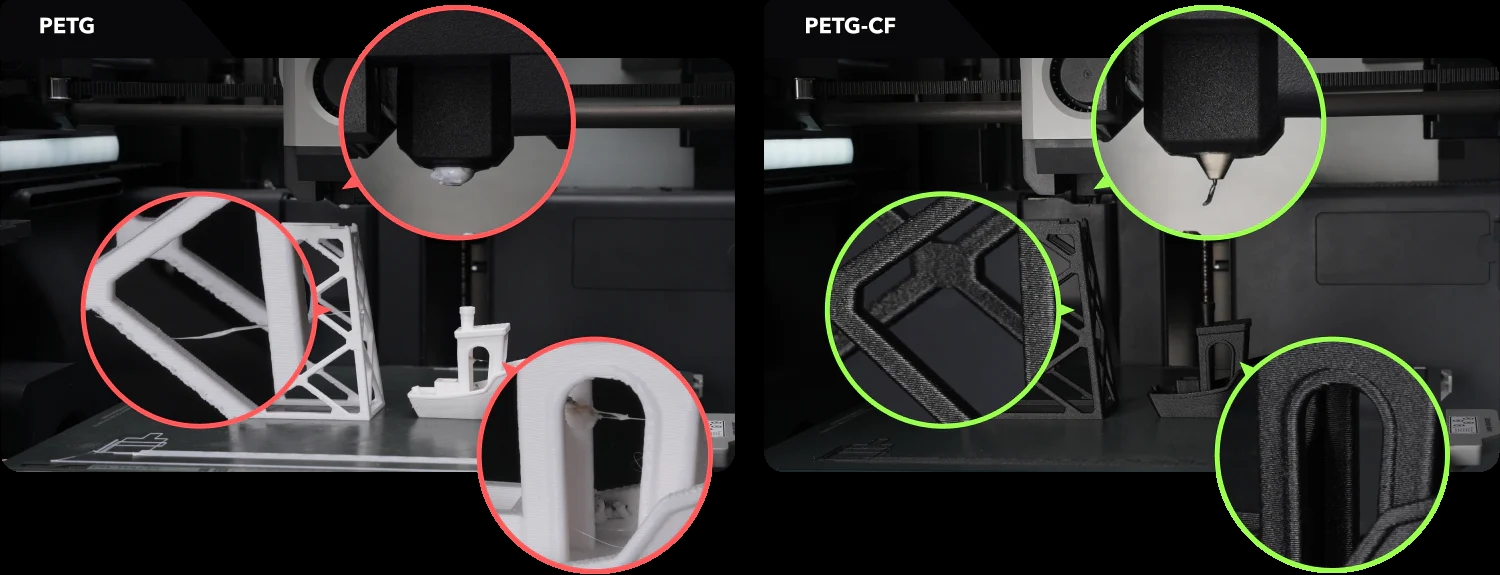
Problem ten zazwyczaj występuje podczas drukowania filamentami typu PETG, w tym zwykłym PETG oraz PETG-CF. Bambu PETG Basic oraz Bambu PETG-CF są specjalnie opracowane i zoptymalizowane, więc prawdopodobieństwo przyklejenia się filamentu do dyszy jest znacznie niższe w porównaniu z innymi markami PETG i PETG-CF dostępnymi na rynku. Nawet jeśli wystąpi takie zjawisko, wpływ jest zazwyczaj bardzo niewielki i rzadko prowadzi do wad wydruku. Jednak w niektórych szczególnych przypadkach problemy te mogą nadal występować – poniżej przedstawiamy odpowiednie rozwiązania.
1. Filament jest wilgotny
Mimo że stopień chłonności wody przez filament PETG jest stosunkowo niski, po wystawieniu na działanie wilgotnego powietrza przez pewien czas filament nadal chłonie wilgoć. Im wyższa wilgotność otoczenia, tym szybciej filament staje się wilgotny, co prowadzi do problemów takich jak przyklejanie się filamentu do dyszy, nitkowanie (stringing), wycieki oraz chropowata powierzchnia wydruku. Przyczyną jest to, że gdy para wodna zawarta w filamencie przechodzi przez dyszę, gwałtownie rozszerza się pod wpływem ciepła, co powoduje, że roztopiony plastik przy dyszy pęcznieje i rozprzestrzenia się. Gdy jego część przywiera do zewnętrznej ścianki dyszy, może to powodować dalsze osadzanie się materiału. Odpowiednim rozwiązaniem jest umieszczenie szpuli z filamentem w suszarce, suszenie w temperaturze 65-75 °C przez około 8 godzin lub użycie podgrzewanego stołu drukarki X1C do suszenia filamentu (zapoznaj się z procedurą i plikiem 3mf do suszenia filamentu za pomocą podgrzewanego stołu X1C | Bambu Lab Wiki) .
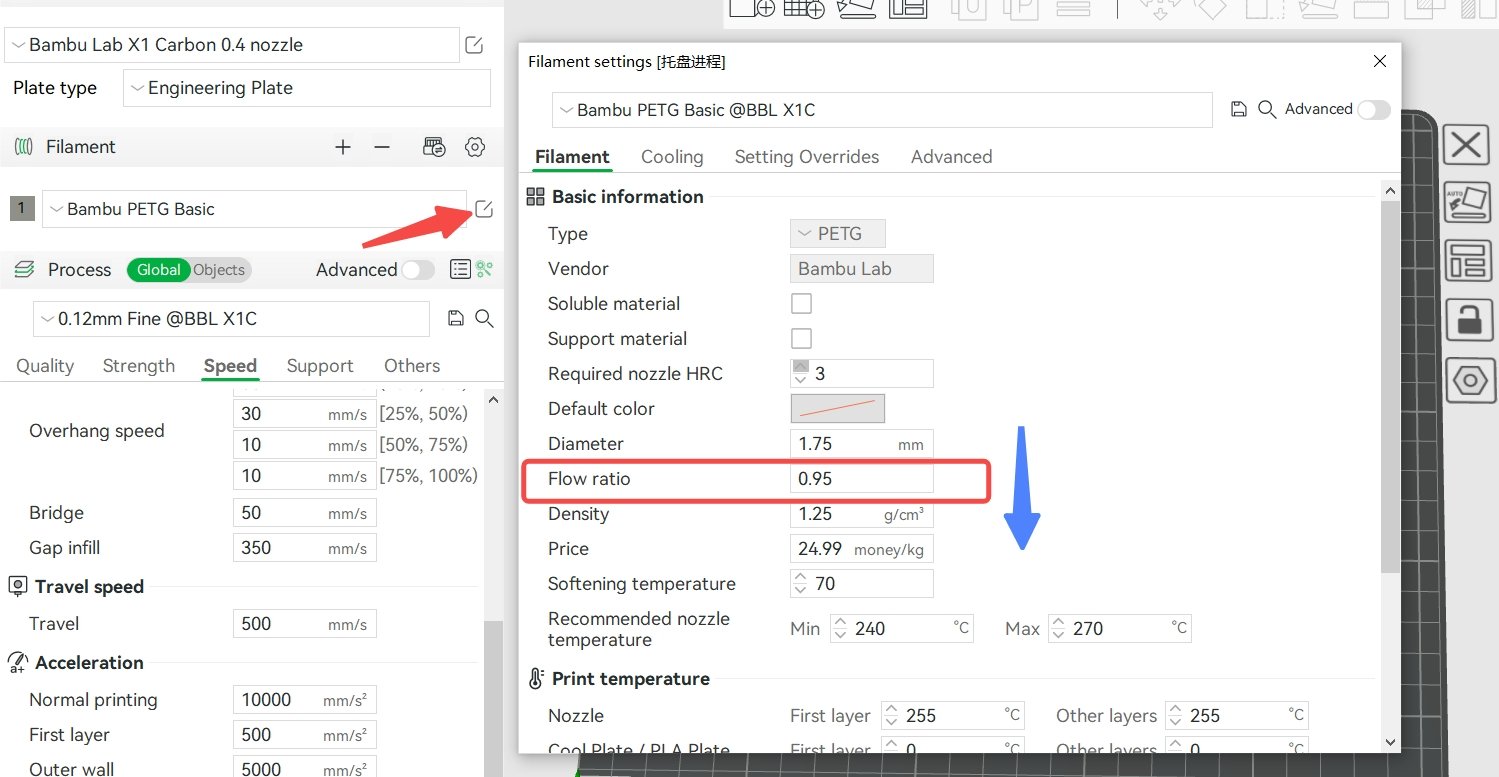
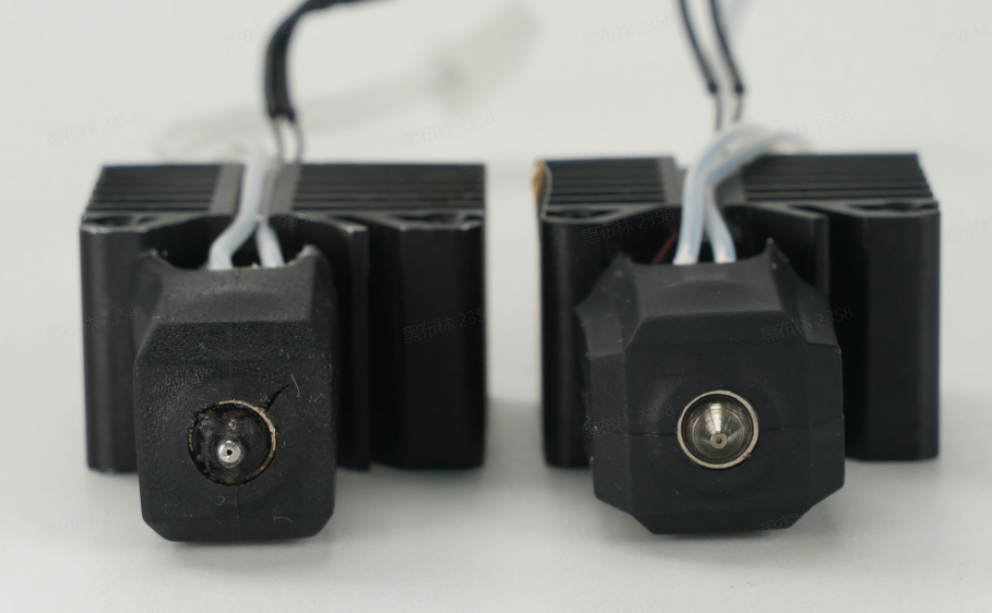
2. Współczynnik przepływu (flow ratio) jest zbyt wysoki lub dysza jest zużyta, przez co rzeczywisty przepływ jest większy niż ustawiony
W przypadku filamentów PETG zalecany współczynnik przepływu wynosi od 0,93 do 0,96. Jeśli jest niższy niż 0,93, wzrośnie ryzyko niedoboru materiału, a wytrzymałość wiązań międzywarstwowych modelu będzie niska. Jeśli jest wyższy niż 0,96, wytrzymałość modelu będzie większa, ale wzrośnie ryzyko wycieków i przyklejania się filamentu do dyszy. Domyślny współczynnik przepływu dla Bambu PETG Basic i Bambu PETG-CF wynosi 0,95. Nie zwiększaj go bez potrzeby. Jeśli po osuszeniu (co jest bardzo ważne) podczas drukowania tymi dwoma filamentami nadal występuje problem przyklejania się do dyszy, najpierw sprawdź, czy dysza nie jest zużyta. Jeśli jest zużyta, wymień ją; jeśli nie, spróbuj nieznacznie obniżyć tę wartość do zakresu między 0,93 a 0,94.
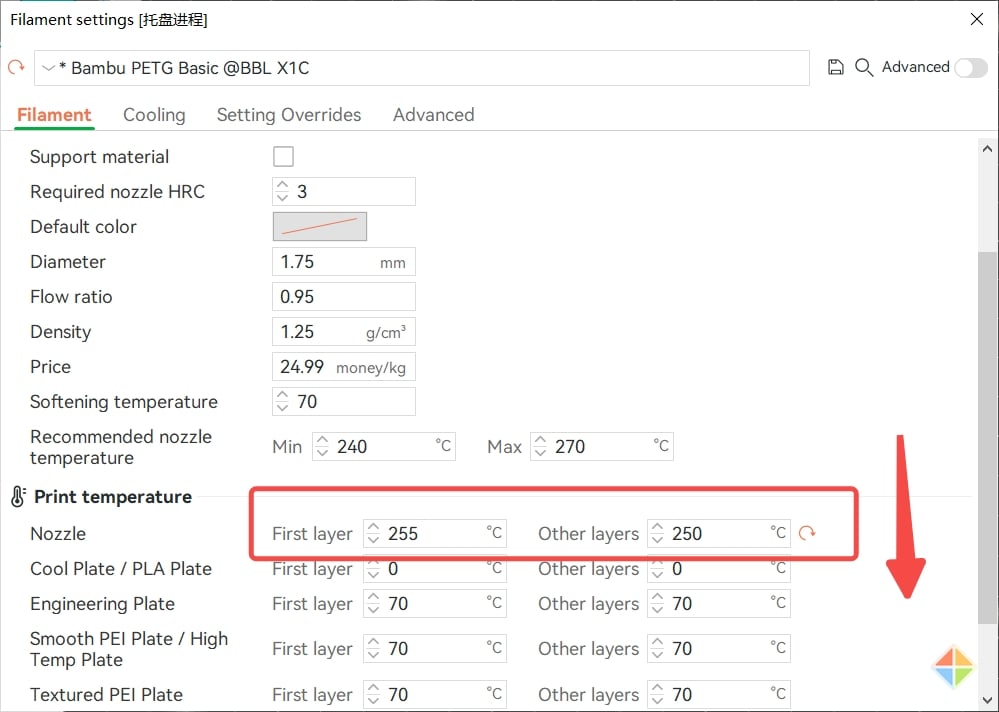
3. Prędkość druku jest zbyt niska lub temperatura druku zbyt wysoka
Generalnie im wyższa prędkość drukowania, tym więcej filamentu musi zostać stopione w jednostce czasu i tym wyższa temperatura dyszy jest wymagana. Gdy prędkość druku jest bardzo wysoka, temperaturę dyszy należy odpowiednio dostosować, aby uniknąć niedostatecznego stopienia filamentu, co skutkuje niedoborem materiału. Z kolei, gdy prędkość druku jest bardzo niska, czas nagrzewania filamentu w dyszy jest dłuższy, stopienie jest bardziej kompletne, a płynność materiału wyższa. W tym momencie, jeśli temperatura dyszy nie zostanie odpowiednio obniżona, może to powodować problemy takie jak nitkowanie, wycieki materiału i przyklejanie się filamentu do dyszy. Dlatego przy zmniejszaniu prędkości drukowania i maksymalnej prędkości objętościowej (odpowiadającej najwyższej prędkości druku), należy odpowiednio obniżyć temperaturę dyszy.
4. Część czyszcząca dyszę jest zużyta, poluzowana, zbyt mała lub uszkodzona
Po pewnym czasie użytkowania element czyszczący dyszę może ulec zużyciu, poluzowaniu, obniżeniu wysokości lub uszkodzeniu, co prowadzi do słabego czyszczenia i pozostawiania resztek filamentu na dyszy. Sprawdź, czy te problemy nie występują, dokonując kontroli wzrokowej, ręcznie poruszając elementem czyszczącym, sprawdzając wysokość po przesunięciu głowicy na element czyszczący po wyłączeniu zasilania lub poprzez szybkie uderzenie głowicą o element czyszczący. Jeśli wykryjesz te problemy, elementy czyszczące należy naprawić lub wymienić.
5. Model posiada zbyt wiele długich „skoków” (obszarów nieciągłych)
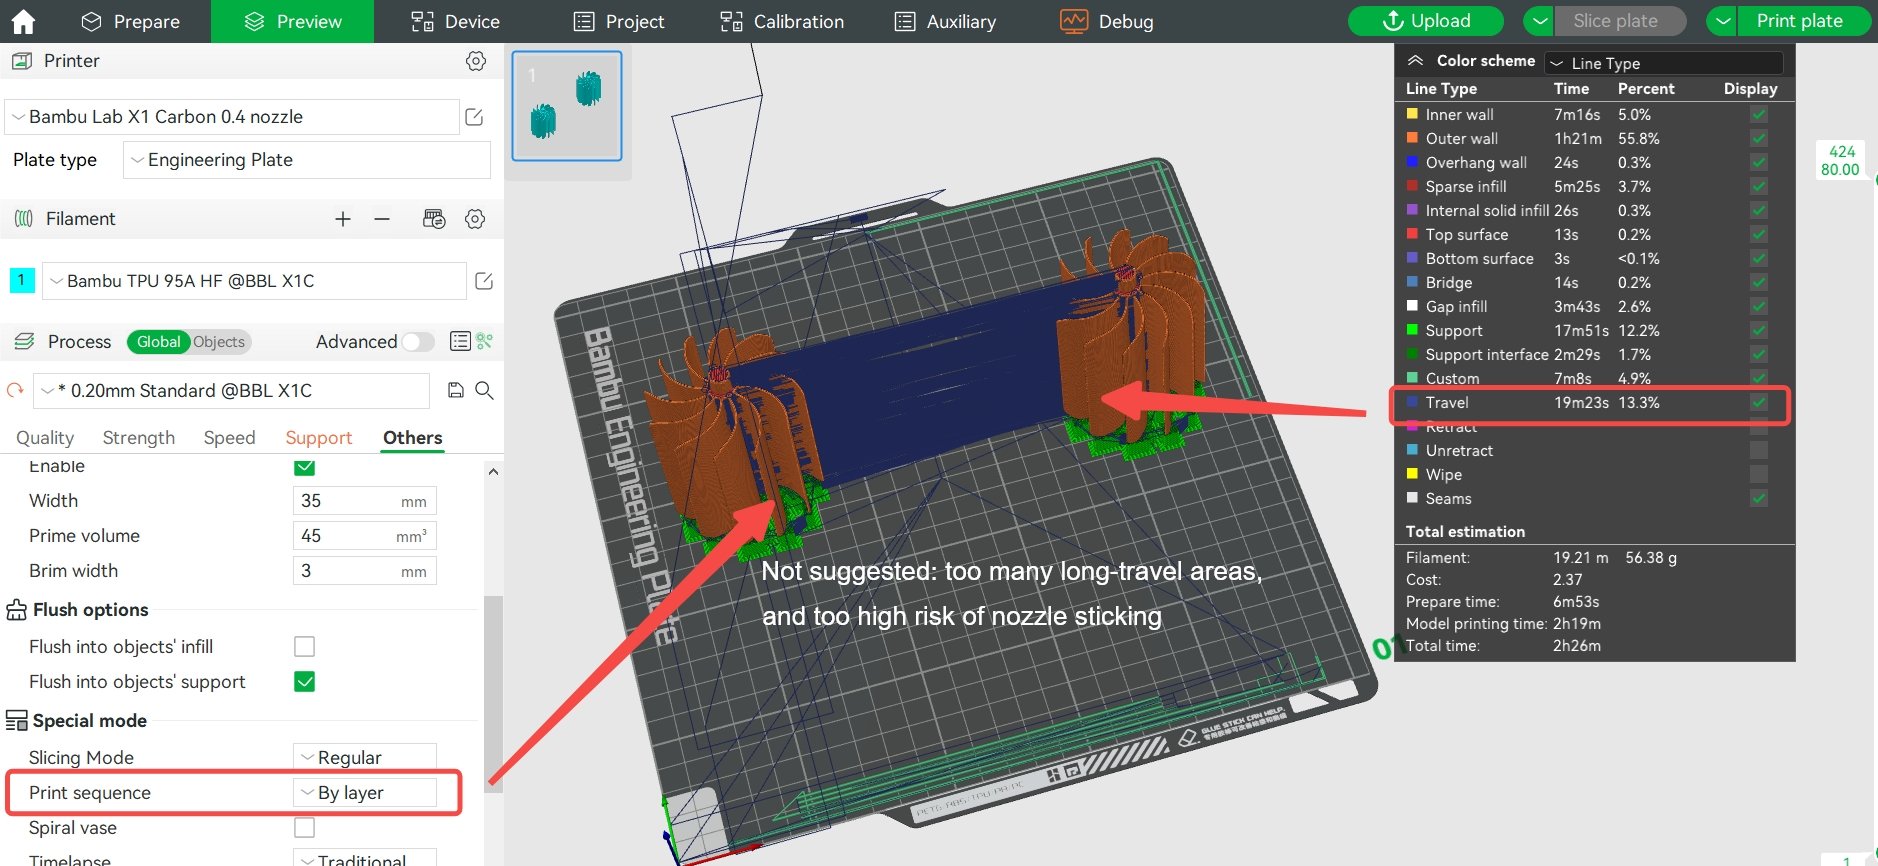
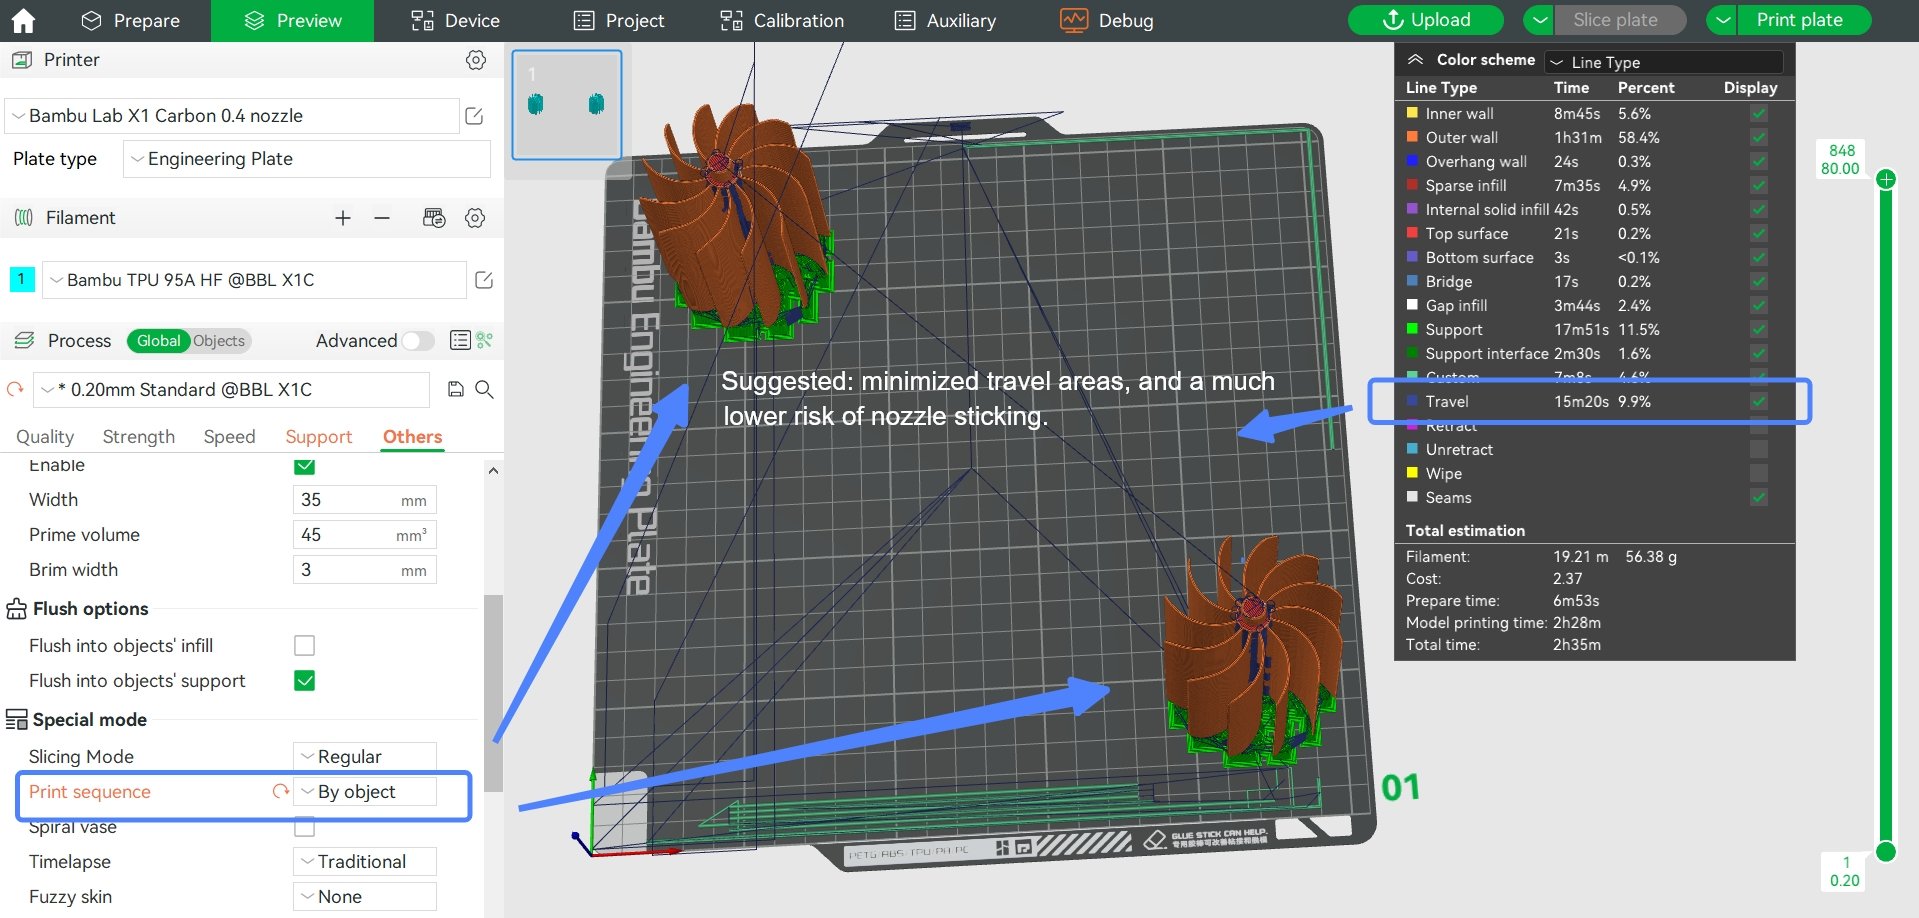
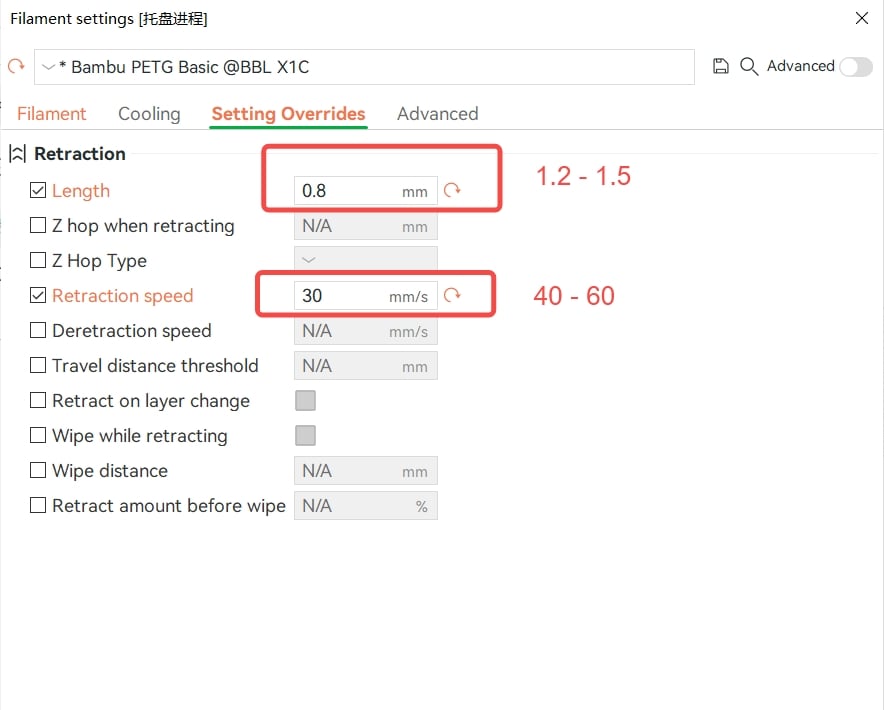
Jeśli model ma wiele długich skoków (obszarów nieciągłych) lub jeśli rozmieszczenie modelu jest nieuzasadnione, co skutkuje wieloma ruchami na duże odległości podczas drukowania, roztopiony filament może wyciekać z dyszy podczas przemieszczania się głowicy. Może on ocierać się o zewnętrzną krawędź dyszy i gromadzić się, powodując zapychanie się dyszy. W takim przypadku należy zastosować rozsądniejszą metodę rozmieszczenia modelu, aby uniknąć zbyt wielu długich ruchów jałowych. Można również rozważyć zwiększenie długości i prędkości retrakcji. Uwaga: jeśli długość retrakcji zostanie ustawiona zbyt wysoko, może to spowodować zatkanie dyszy. Zazwyczaj zaleca się, aby nie przekraczać 2 mm.
Niedoekstruzja (niedobór materiału)
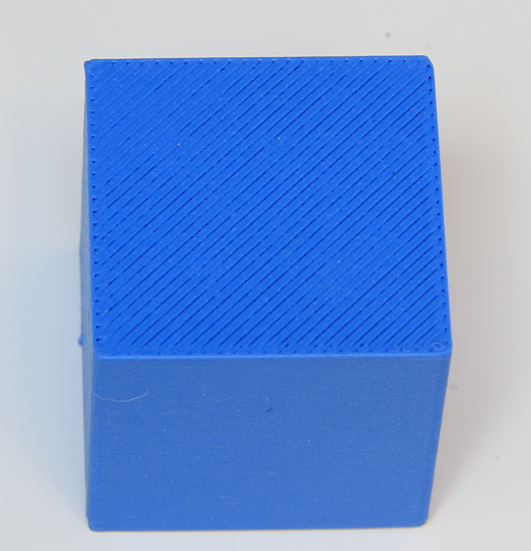
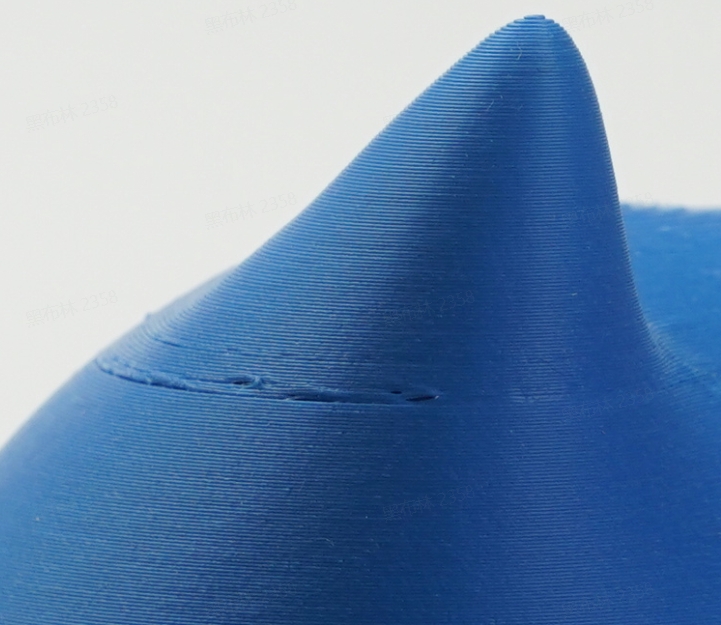
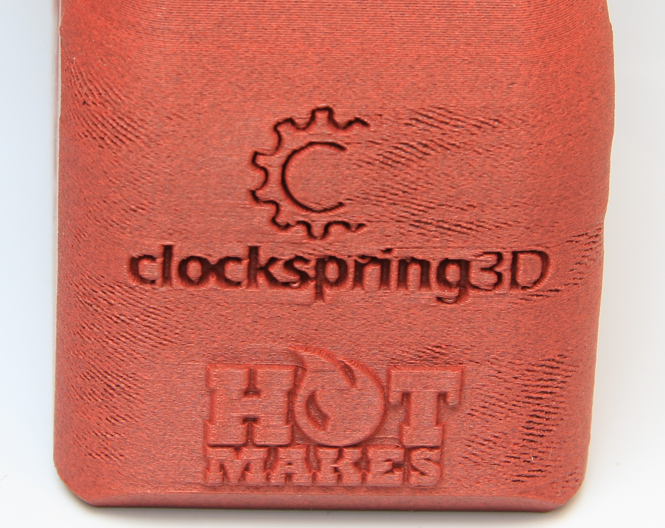
Jest to zazwyczaj spowodowane niedostatecznym wytłaczaniem materiału. Można wyróżnić dwa zjawiska: ogólną niedoekstruzję oraz niedoekstruzję lokalną.
W ujęciu ogólnym, podczas wytłaczania linie są zazwyczaj rzadkie, jak pokazano na poniższym rysunku:
Część modelu jest pozbawiona materiału, jak pokazano poniżej:
 |
 |
Poniżej przedstawiono możliwe przyczyny problemu oraz odpowiednie rozwiązania:
1. Nadmierny opór przy wytłaczaniu
- Zablokowana szpula lub splątany filament: sprawdź i popraw przed drukowaniem.
- Rurki PTFE zawierają ciała obce, są częściowo załamane lub zużyte: usuń ciała obce lub wymień rurkę.
- Zablokowane lub uszkodzone koła zębate ekstrudera: wyczyść lub wymień koła zębate.
- Zator w kanale wewnętrznym dyszy, utrudnione wytłaczanie (łatwe do sprawdzenia po długim drukowaniu filamentem zawierającym włókna): wyczyść dyszę lub wymień ją na nową.
2. Objętość wytłaczania jest zbyt mała
Szybkość topnienia i wytłaczania filamentu nie nadąża za prędkością drukowania: odpowiednio zwiększ temperaturę dyszy lub zmniejsz prędkość druku. Jeśli chcesz włączyć „Tryb Ludicrous” (drukowanie z większą prędkością), najlepiej zwiększyć temperaturę dyszy (o około 10 °C), aby przyspieszyć topnienie filamentu. Jeśli chcesz użyć filamentów innych firm (które mogą nie obsługiwać druku z dużą prędkością), wybierz parametr Generic (Generic) w slicerze i drukuj ze stosunkowo niską prędkością.
- Zator w kanale wewnętrznym dyszy: wyczyść dyszę lub wymień ją na nową.
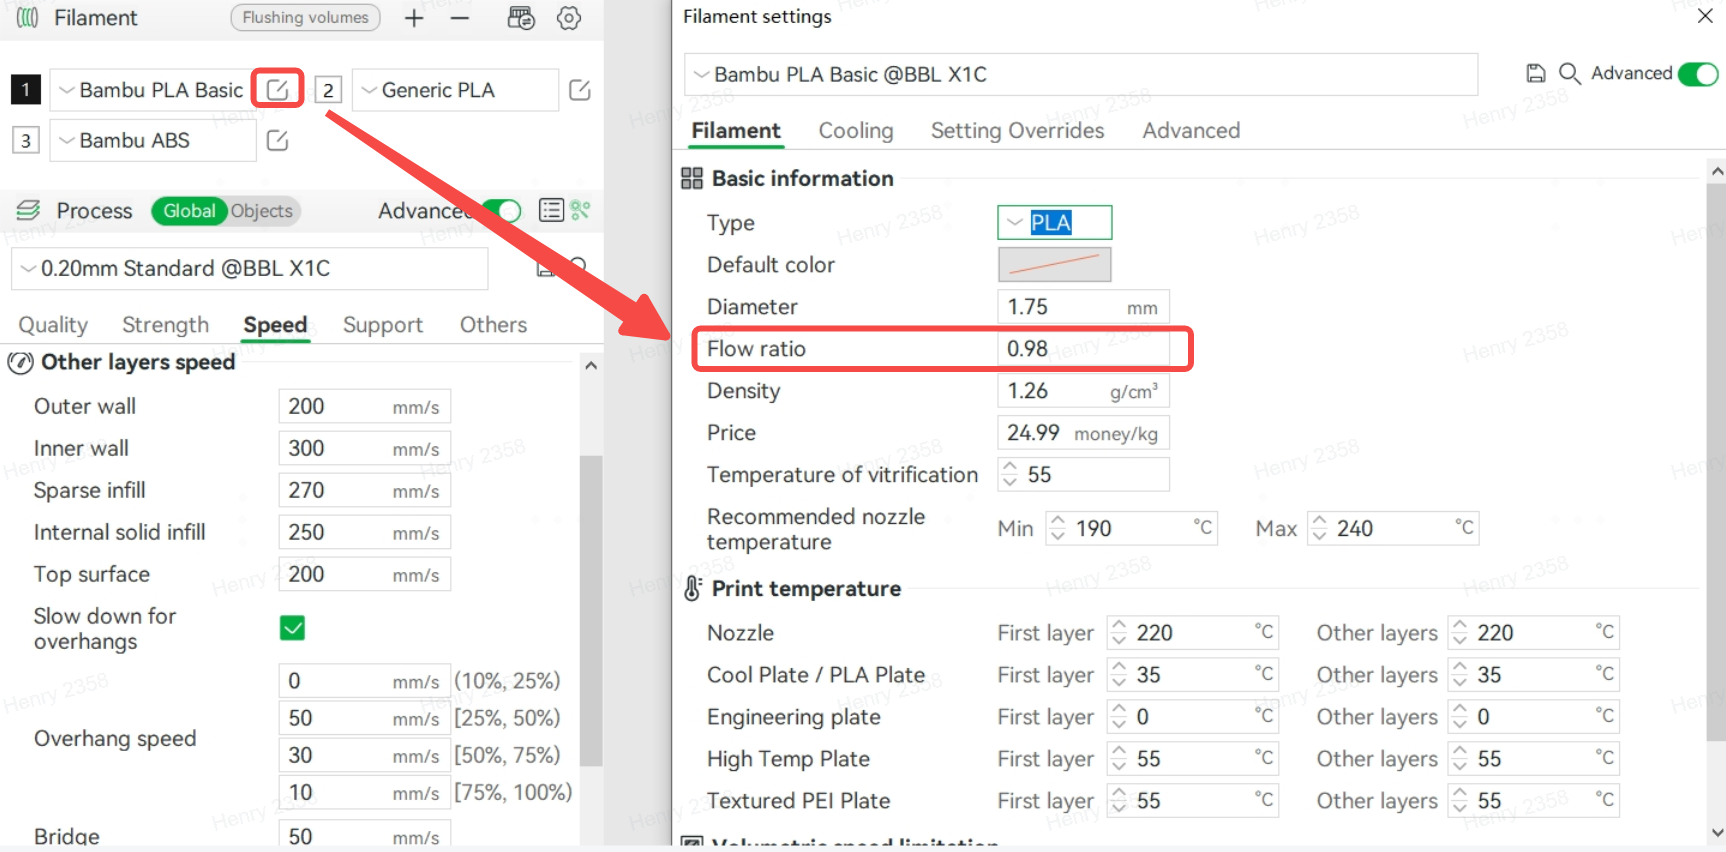
- Jeśli cała powierzchnia modelu jest wyraźnie pozbawiona materiału, możliwe również, że przepływ jest niewystarczający; możesz nieco zwiększyć przepływ w slicerze. Jeśli używasz oficjalnego filamentu Bambu, zaleca się stosowanie domyślnego współczynnika przepływu i nie zmienianie go bez wyraźnej potrzeby.
3. Niewłaściwa wartość PA (Pressure Advance)
Jeśli model wykazuje braki materiału w narożnikach (rysunek poniżej), prawdopodobnie wartość „Pressure Advance” (kompensacji ciśnienia) jest ustawiona nieprawidłowo i konieczne jest ponowne skalibrowanie przepływu.

Funkcją kalibracji przepływu jest zapewnienie, że filament wytłaczany przez ekstruder pozostanie jednolity podczas ruchu głowicy drukującej, co pozwala uniknąć nadmiaru lub niedoboru materiału w punktach przyspieszania lub zwalniania. Jeśli wartość kompensacji ciśnienia (pressure advance) jest nieprawidłowa, może to prowadzić do natychmiastowego wytłoczenia zbyt dużej lub zbyt małej ilości filamentu. Metoda kalibracji przepływu w drukarkach serii P1P i X1 została przedstawiona na poniższym rysunku:
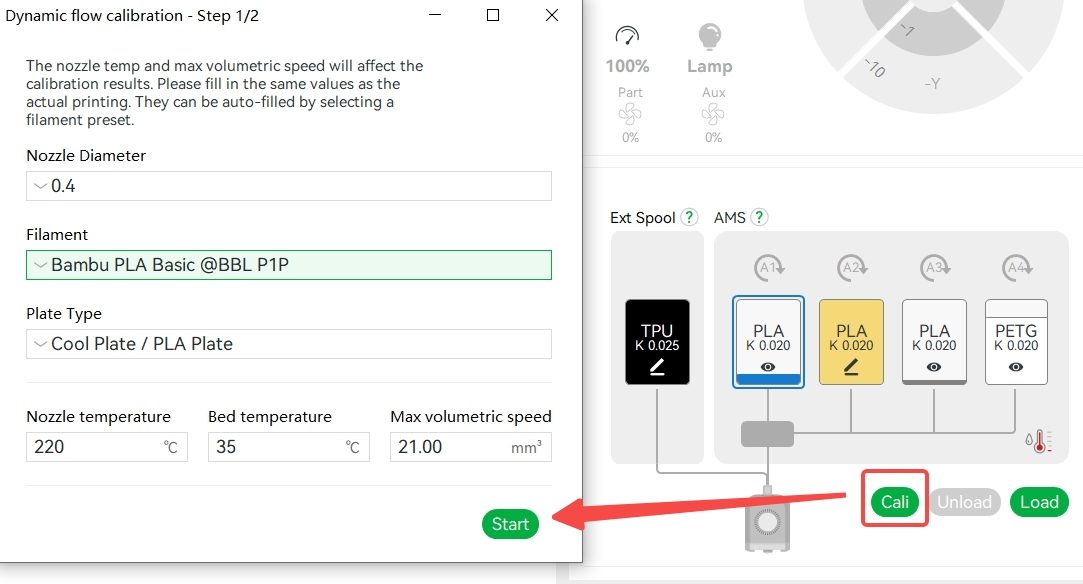
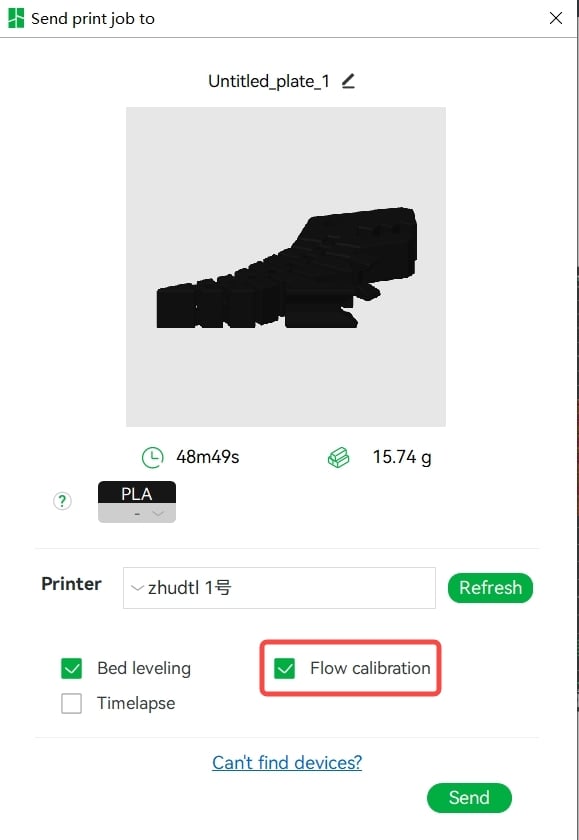
Istotą kalibracji przepływu jest znalezienie odpowiedniej wartości kompensacji wytłaczania, aby zapewnić jednolitą linię ekstruzji podczas przyspieszania i zwalniania głowicy.
Nitkowanie (stringing) i wyciekanie (oozing)
Przyczyna: nadmierne wytłaczanie z dyszy lub nieprawidłowe rozszerzanie się i wypływanie stopionego filamentu.
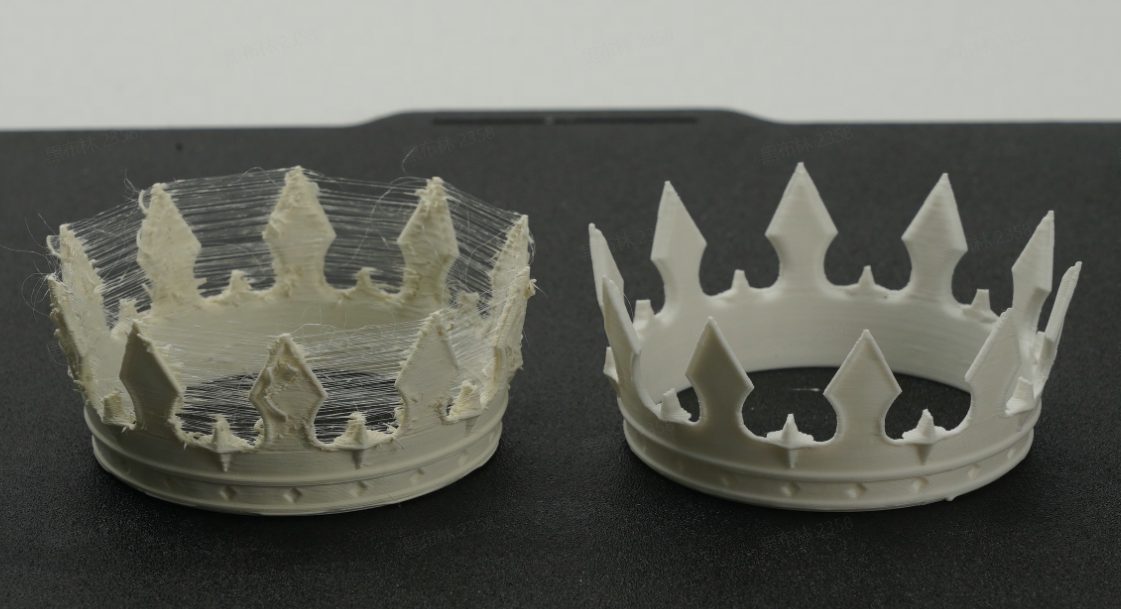
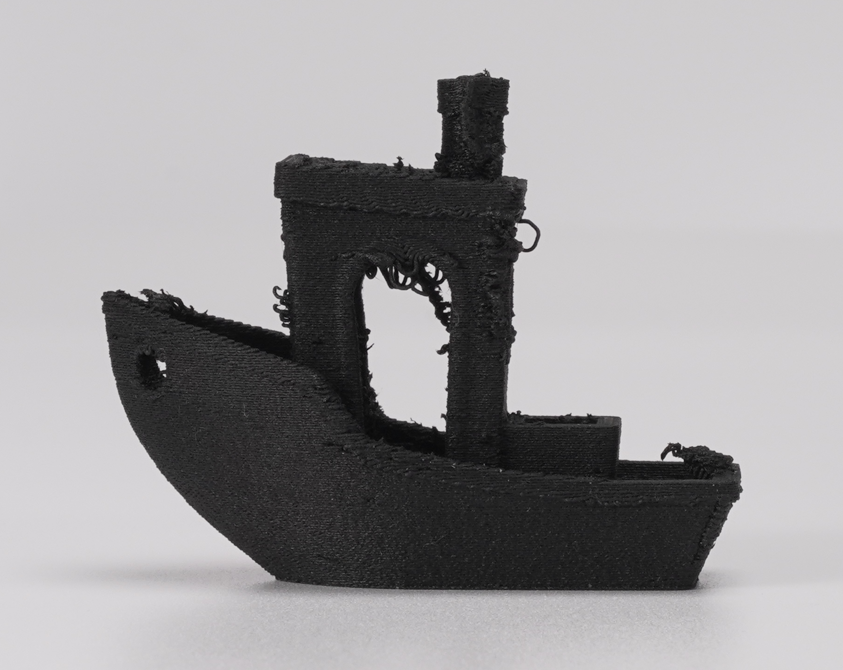
1. Wilgotny filament – Zaleca się najpierw wysuszyć filament, a następnie przechowywać go w szczelnym pojemniku z osuszaczem. Szczegóły dotyczące suszenia filamentu można znaleźć w tej wiki: Procedura i plik 3mf do suszenia filamentu na podgrzewanym stole X1C | Bambu Lab Wiki
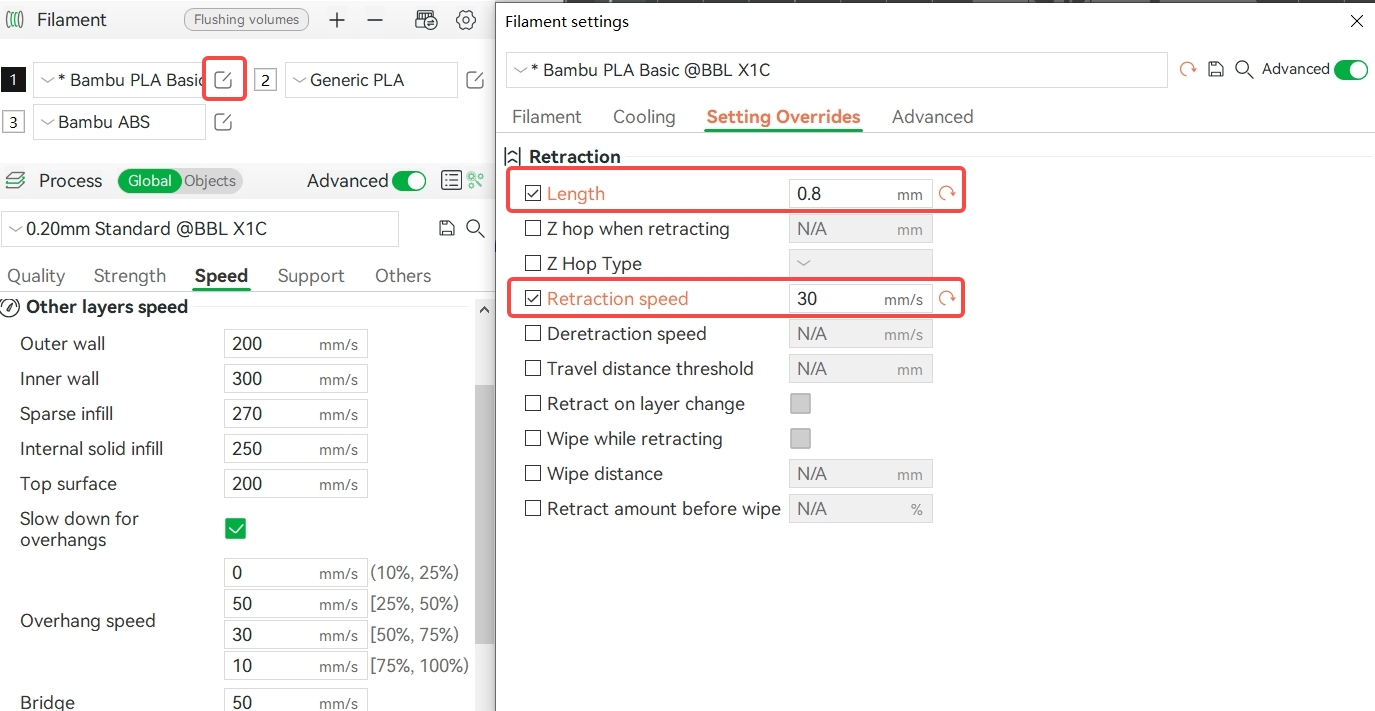
2. Model ma długie odcinki przelotowe i małą długość retrakcji, co powoduje wyciekanie filamentu z dyszy podczas ruchu: przy drukowaniu wielu modeli należy zmniejszyć odstępy między nimi oraz odpowiednio zwiększyć długość lub prędkość retrakcji. Uwaga: zbyt duża wartość retrakcji łatwo prowadzi do zatkania dyszy; zazwyczaj zaleca się, aby nie przekraczała ona 2 mm.
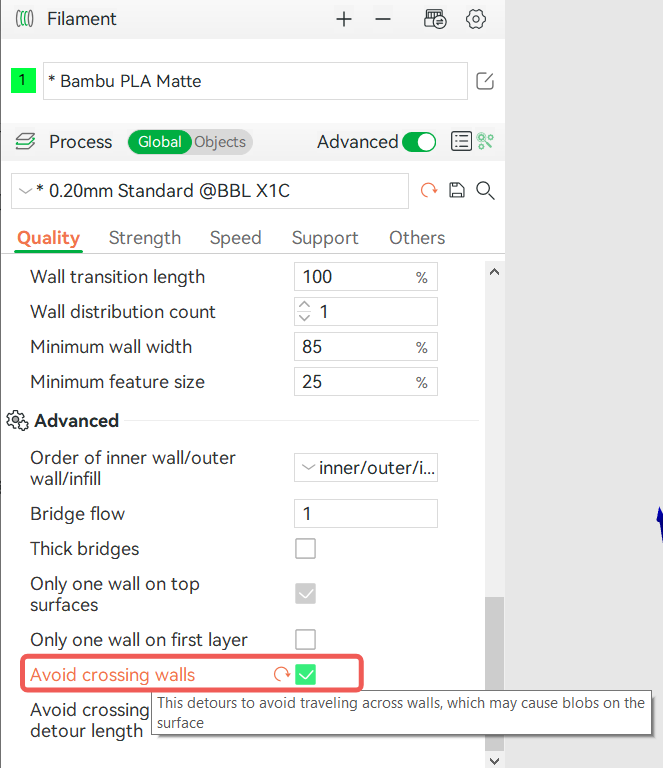
3. Model ma specjalną strukturę lub niewłaściwe rozmieszczenie. Gdy w jednym modelu występuje wiele nieciągłych struktur, a odległości między nimi są duże, dochodzi do ruchów głowicy na długie dystanse, przez co stopiony filament wycieka podczas przemieszczania, powodując defekty typu stringing i oozing. W takim przypadku można zmniejszyć odległość między modelami. Można również włączyć opcję „Unikaj przechodzenia przez ściany”, aby zmniejszyć prawdopodobieństwo wystąpienia nitkowania.
4. Temperatura dyszy jest zbyt wysoka, a lepkość stopionego filamentu zbyt niska: należy odpowiednio obniżyć temperaturę dyszy.
5. W przypadku stosowania filamentów o niskiej gęstości (takich jak LW-PLA), temperatura druku lub współczynnik przepływu (flow ratio) są ustawione nieprawidłowo: zaleca się odpowiednie obniżenie temperatury druku oraz ustawienie współczynnika przepływu w zakresie od 0,5 do 0,7. Filamenty o niskiej gęstości, jak LW-PLA, mają wewnątrz więcej porów i gazów (wilgoci), a proces druku generuje gazy, co powoduje dużą ekspansję stopionego filamentu. Dlatego zaleca się wysuszenie filamentu przed drukiem i ustawienie niższego współczynnika przepływu w slicerze.
6. Średnica otworu dyszy jest zbyt duża, co powoduje wypływanie większej ilości filamentu.
- Wybrano niewłaściwy rozmiar dyszy podczas przygotowania wydruku (slicing) lub użyto dyszy o większej średnicy. Przed drukiem upewnij się, że wybrana konfiguracja odpowiada rzeczywistemu rozmiarowi dyszy.
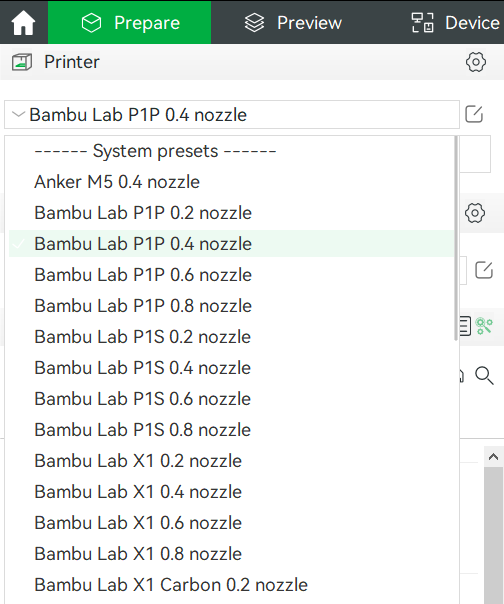
- Dysza była używana przez długi czas i nosi wyraźne ślady zużycia: należy ją wymienić.
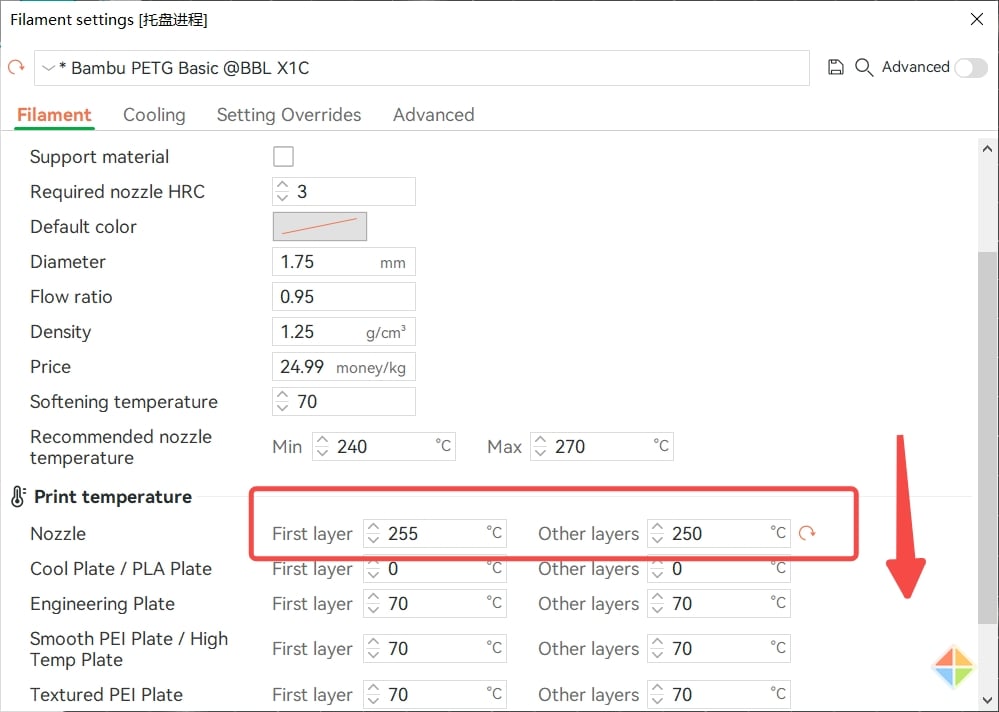
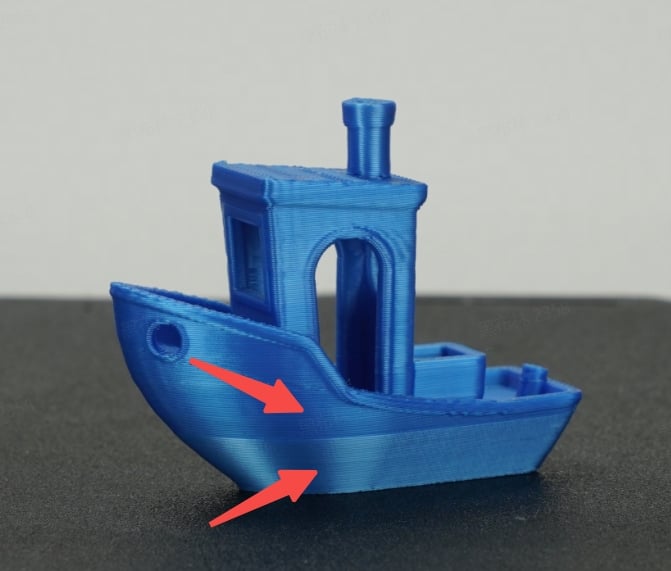
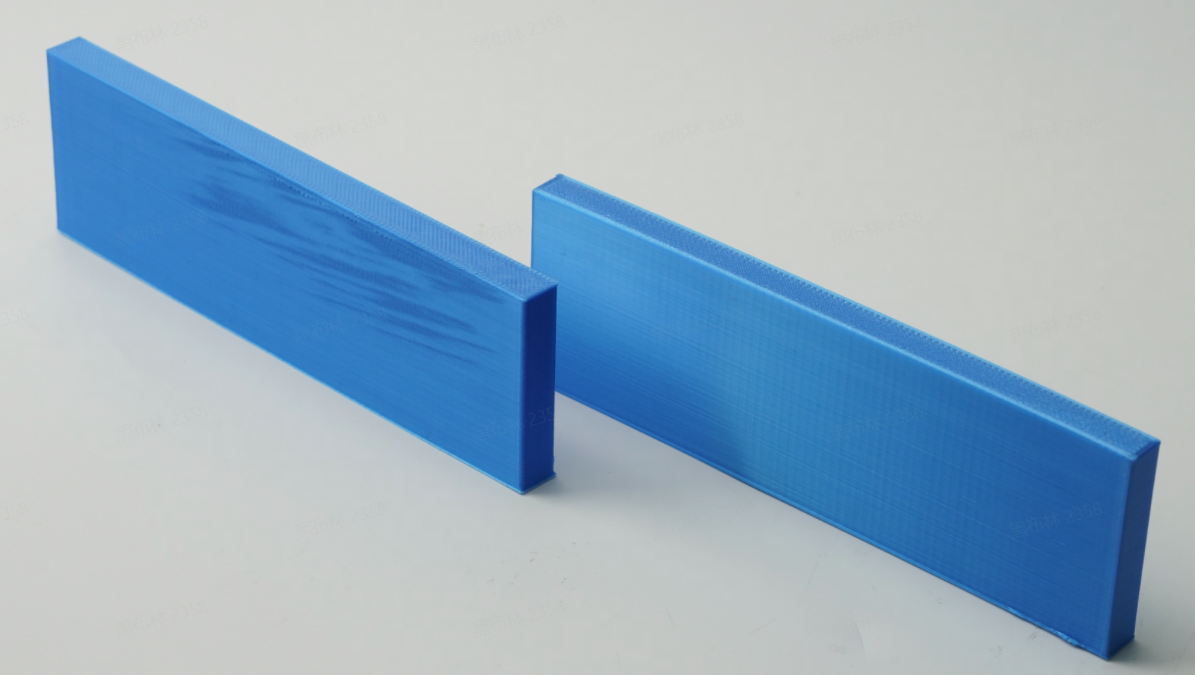
Różny stopień połysku w różnych obszarach modelu
Bezpośrednia przyczyna: przy tej samej temperaturze druku, im niższa prędkość, tym bardziej błyszcząca powierzchnia; przy tej samej prędkości druku, im wyższa temperatura, tym bardziej błyszcząca i gładka powierzchnia. Istotą jest różny stopień stopienia materiału i różna płynność, co prowadzi do zróżnicowanej chropowatości powierzchni modelu. Zjawisko to jest bardziej widoczne w przypadku materiałów o dobrej zdolności odbijania światła.
1. Prędkość druku w różnych obszarach modelu jest znacząco różna (np. zwolnienie z powodu przewieszeń).
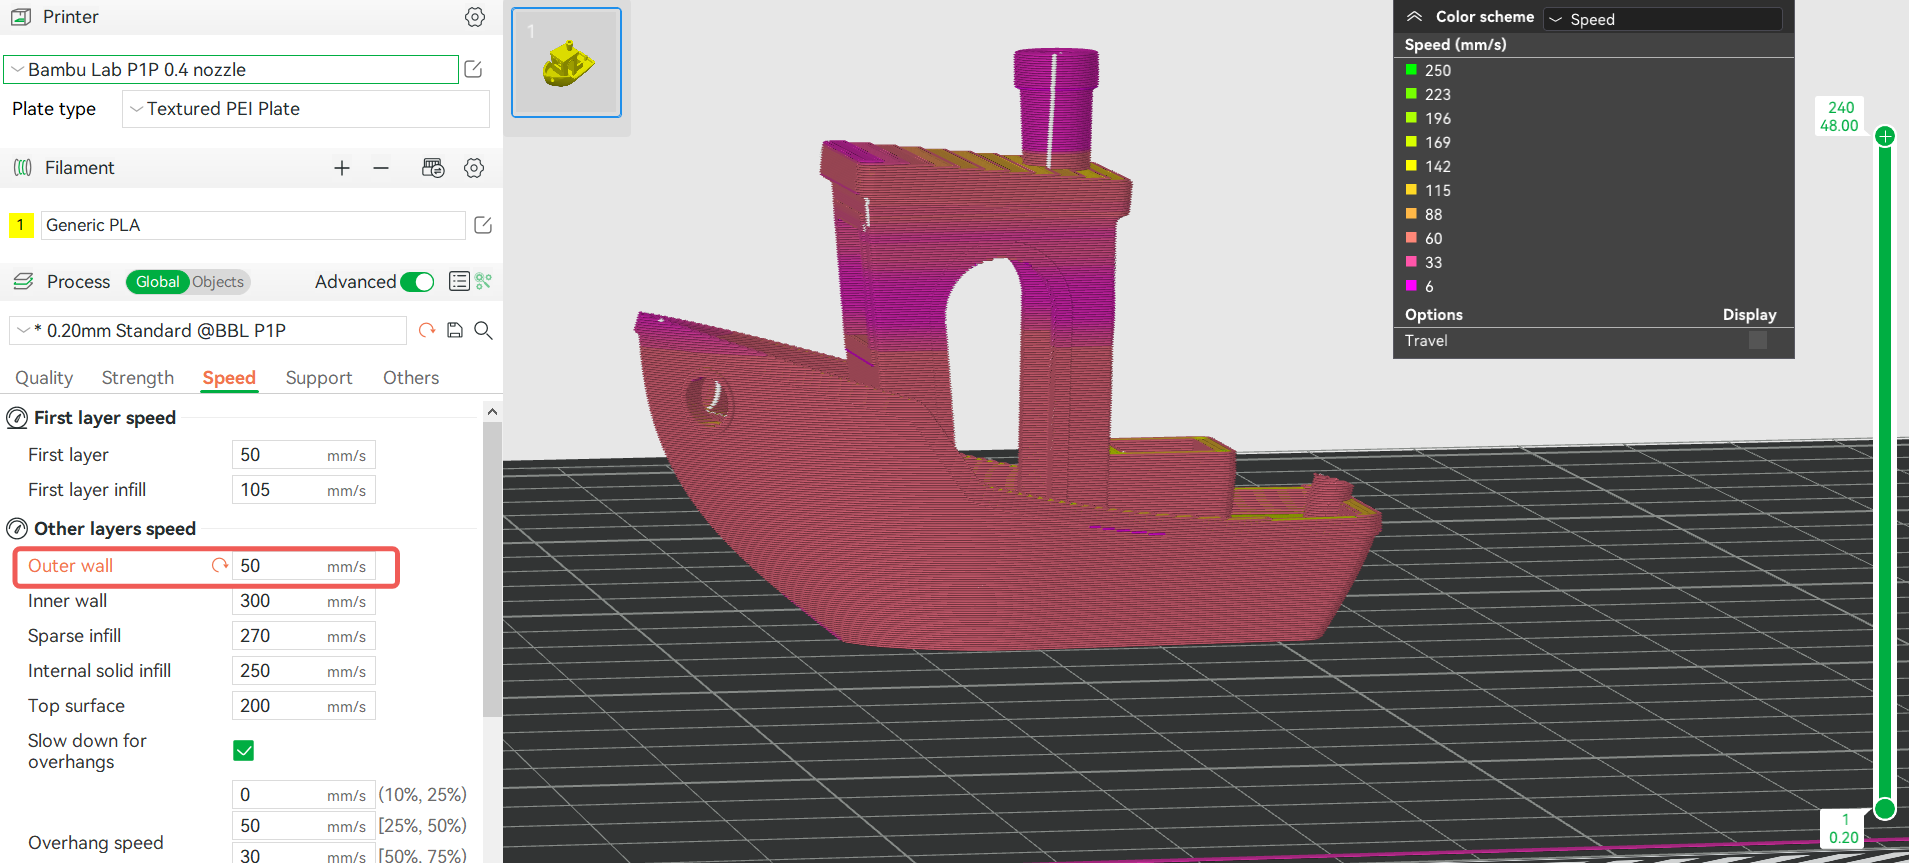
- Zaleca się odpowiednie zmniejszenie prędkości ścian zewnętrznych (dla dużych modeli) lub prędkości całkowitej (dla małych modeli), lub wyłączenie funkcji zwolnienia przy przewieszeniach, aby prędkość druku zewnętrznych ścian była zbliżona lub taka sama.
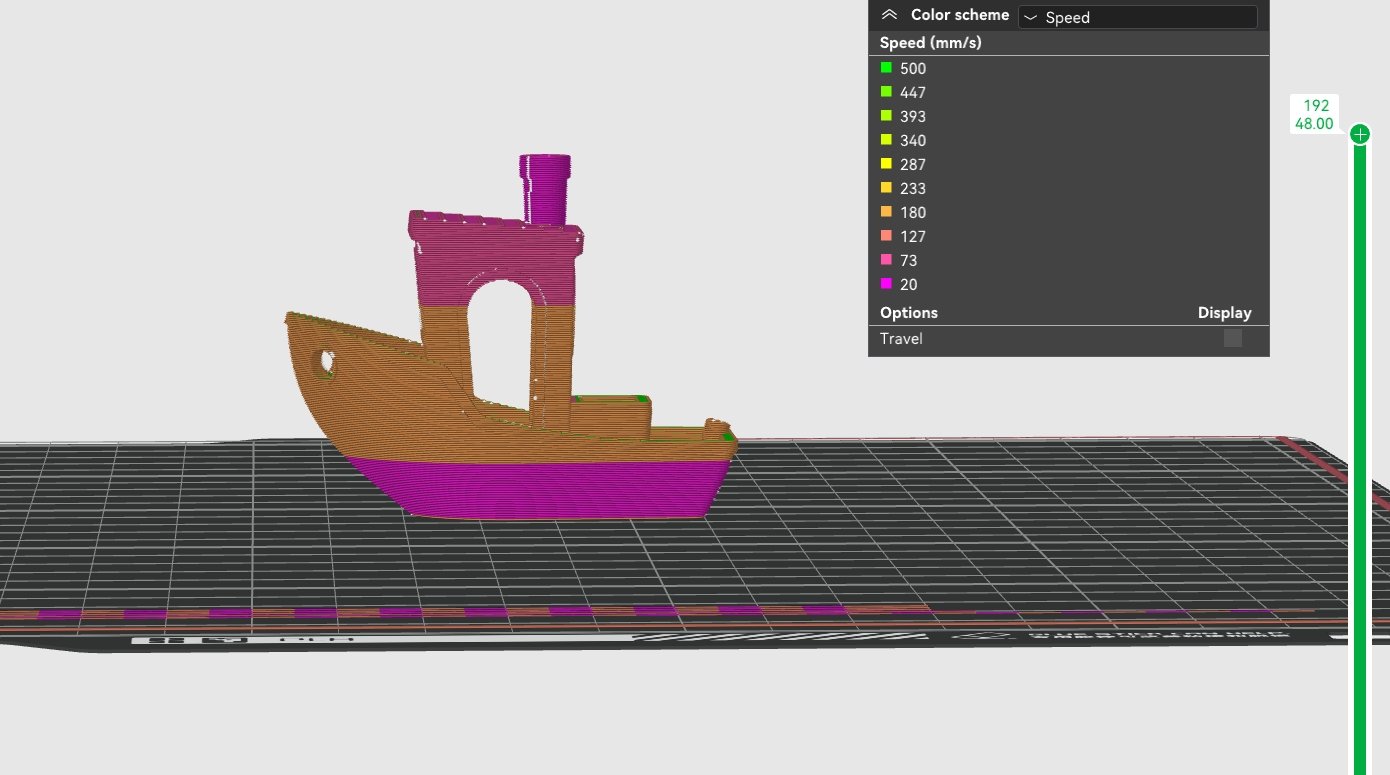
Przytnij i zmniejsz prędkość zewnętrznej ściany, aby prędkości w różnych obszarach były możliwie najbardziej jednolite:
2. Przy drukowaniu modelu z małą wysokością warstwy (np. 0,08 mm) i dużą prędkością druku, powierzchnia modelu może przybrać wygląd błyszczącej „łuski rybiej”.
- Zwiększ wysokość warstwy, np. z 0,08 mm lub 0,12 mm na 0,16 mm lub 0,20 mm.
- Odpowiednio zmniejsz prędkość druku i zwiększ temperaturę dyszy.
Pękanie międzywarstwowe modelu
Bezpośrednia przyczyna: słaba przyczepność międzywarstwowa, powodująca pęknięcia na powierzchni modelu, występuje zwykle przy drukowaniu materiałów ABS, ASA, PC, PET-CF, PA-CF, jak pokazano na poniższym rysunku:
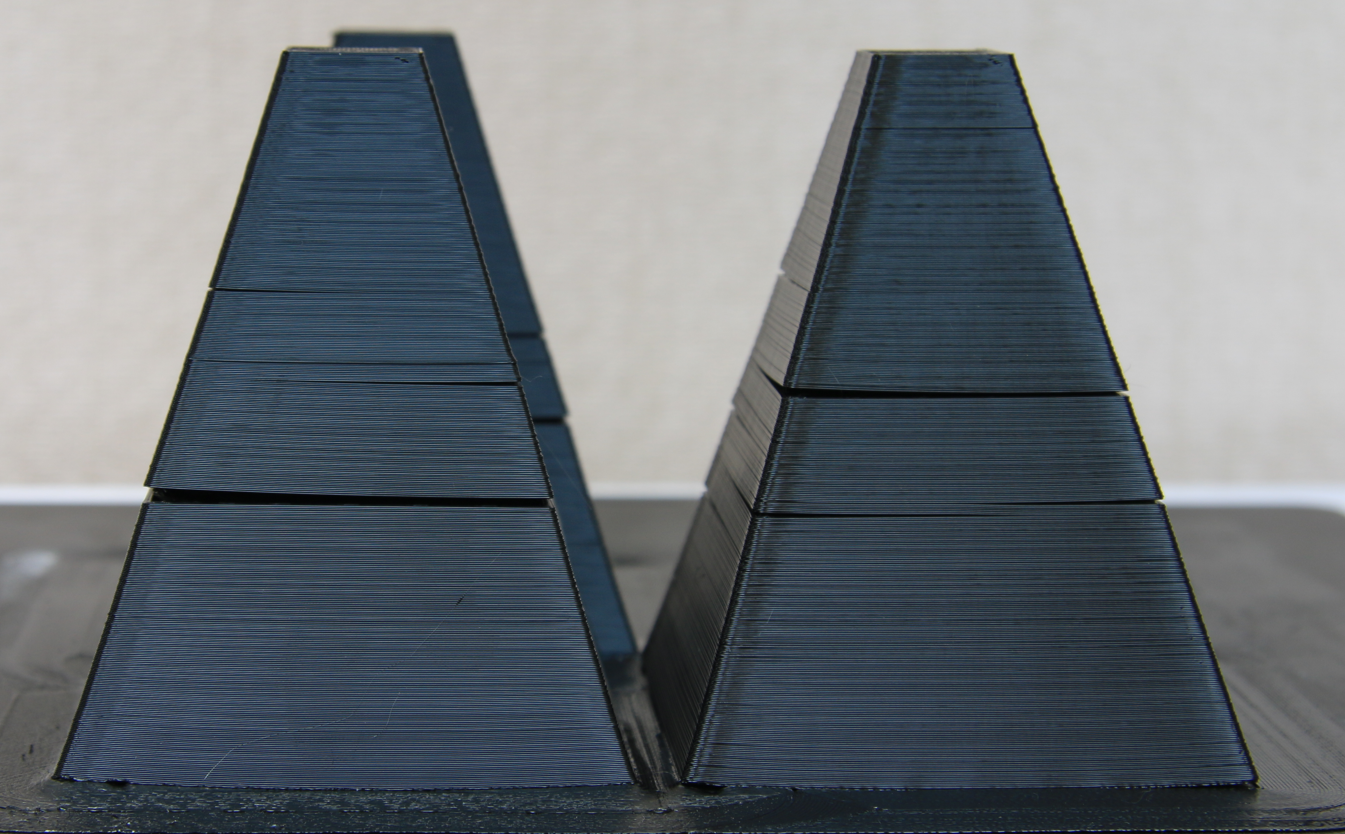
Typowe przyczyny i metody poprawy są następujące:
1. Niewystarczająca ekstruzja, brak materiału między warstwami.
- Stopienie filamentu jest niewystarczające, lepkość zbyt wysoka, płynność słaba, a obszar wiązania między sąsiednimi warstwami wytłoczonego filamentu zbyt mały: odpowiednio zwiększ temperaturę dyszy lub zmniejsz prędkość druku.
- Zatkana dysza prowadząca do nierównej ekstruzji: wyczyść i udrożnij dyszę.
2. Siła wiązania filamentu jest niska lub struktura części modelu jest słaba.
- Odpowiednio zwiększ liczbę obrysów ścian (wall loops) oraz zwiększ wypełnienie (infill).
3. Nadmierne chłodzenie.
- Zbyt wysoka prędkość wentylatora: zmniejsz ją odpowiednio;
- Niska temperatura komory: odpowiednio zwiększ temperaturę podgrzewanego stołu, zamknij przednie drzwi drukarki oraz górną szklaną pokrywę.
Szew (szew z-seam)
W druku 3D FDM szew powstaje w miejscu styku punktu początkowego i końcowego każdej drukowanej warstwy, co jest zjawiskiem normalnym. Aby dowiedzieć się więcej o szwach, zajrzyj do tej wiki:Seam | Bambu Lab Wiki
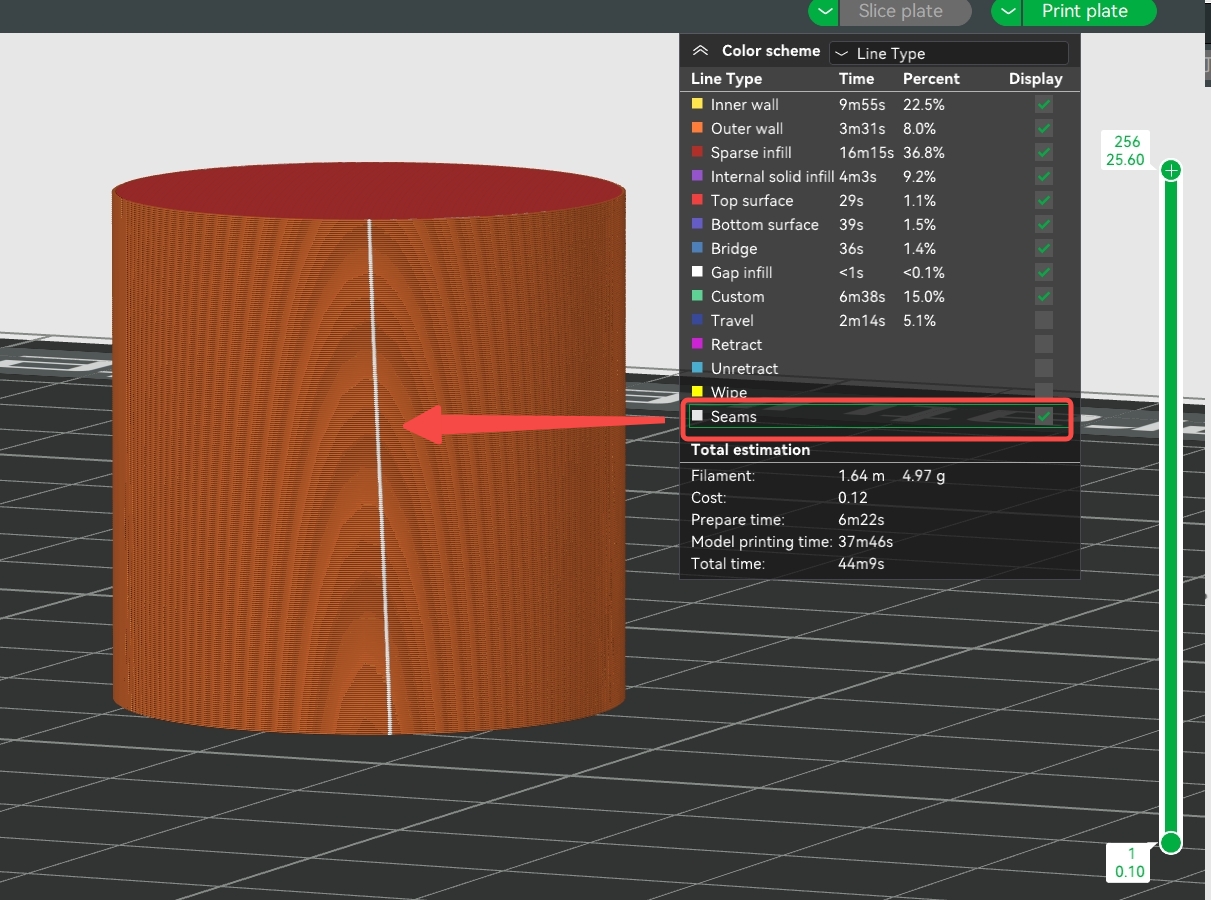
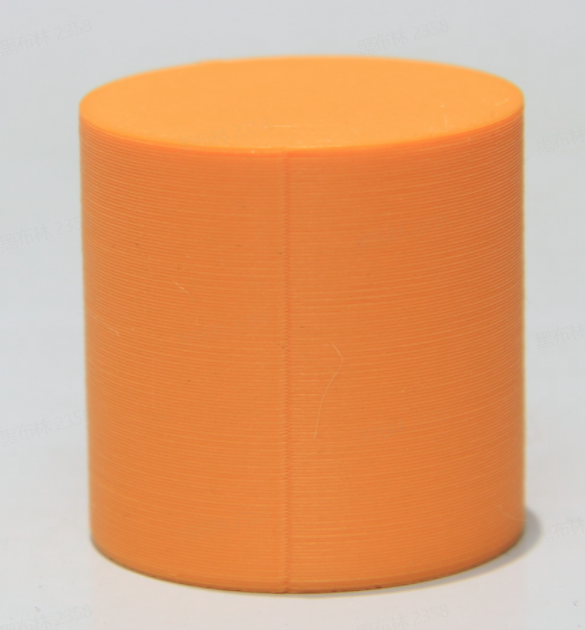
Aby odpowiednio poprawić jakość szwu, można zastosować następujące metody:
1. Ustaw liczbę obrysów ścian (wall loops) na 3;
2. Staraj się unikać drukowania wielu modeli na jednej płycie, aby zredukować przemieszczenia głowicy;
3. Odpowiednio zwiększ temperaturę dyszy i zmniejsz prędkość drukowania ścian zewnętrznych;
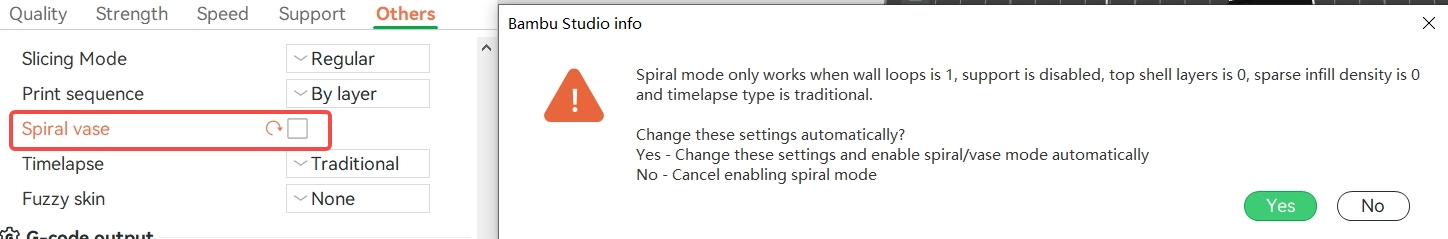
4. W przypadku niektórych specjalnych modeli można włączyć tryb „Waza” (Spiral Vase). Gdy ten tryb jest włączony, model jest drukowany w formie ciągłej spirali, a szwy pojawiają się tylko na dolnych warstwach i nie ma ich na ścianach zewnętrznych. Uwaga: model drukowany w tym trybie ma tylko jedną ścianę zewnętrzną, brak wypełnienia oraz brak górnej warstwy; ma to zastosowanie tylko do prostych modeli (złożonych modeli nie da się wydrukować w ten sposób, co prowadzi do powstania nieciągłości podczas przygotowania w slicerze). Szczegółowe informacje znajdują się w tej wiki:Tryb wazy | Bambu Lab Wiki.
Wzór od paska (belt pattern)
Przyczyna: Podczas drukowania interakcja paska z kołem zębatym tworzy charakterystyczny prążkowany wzór, którego odstępy są zgodne z podziałką zębów paska drukarki (2 mm). Zasadniczo drukarki typu Core XY są podatne na powstawanie tego wzoru na powierzchni wydruku.
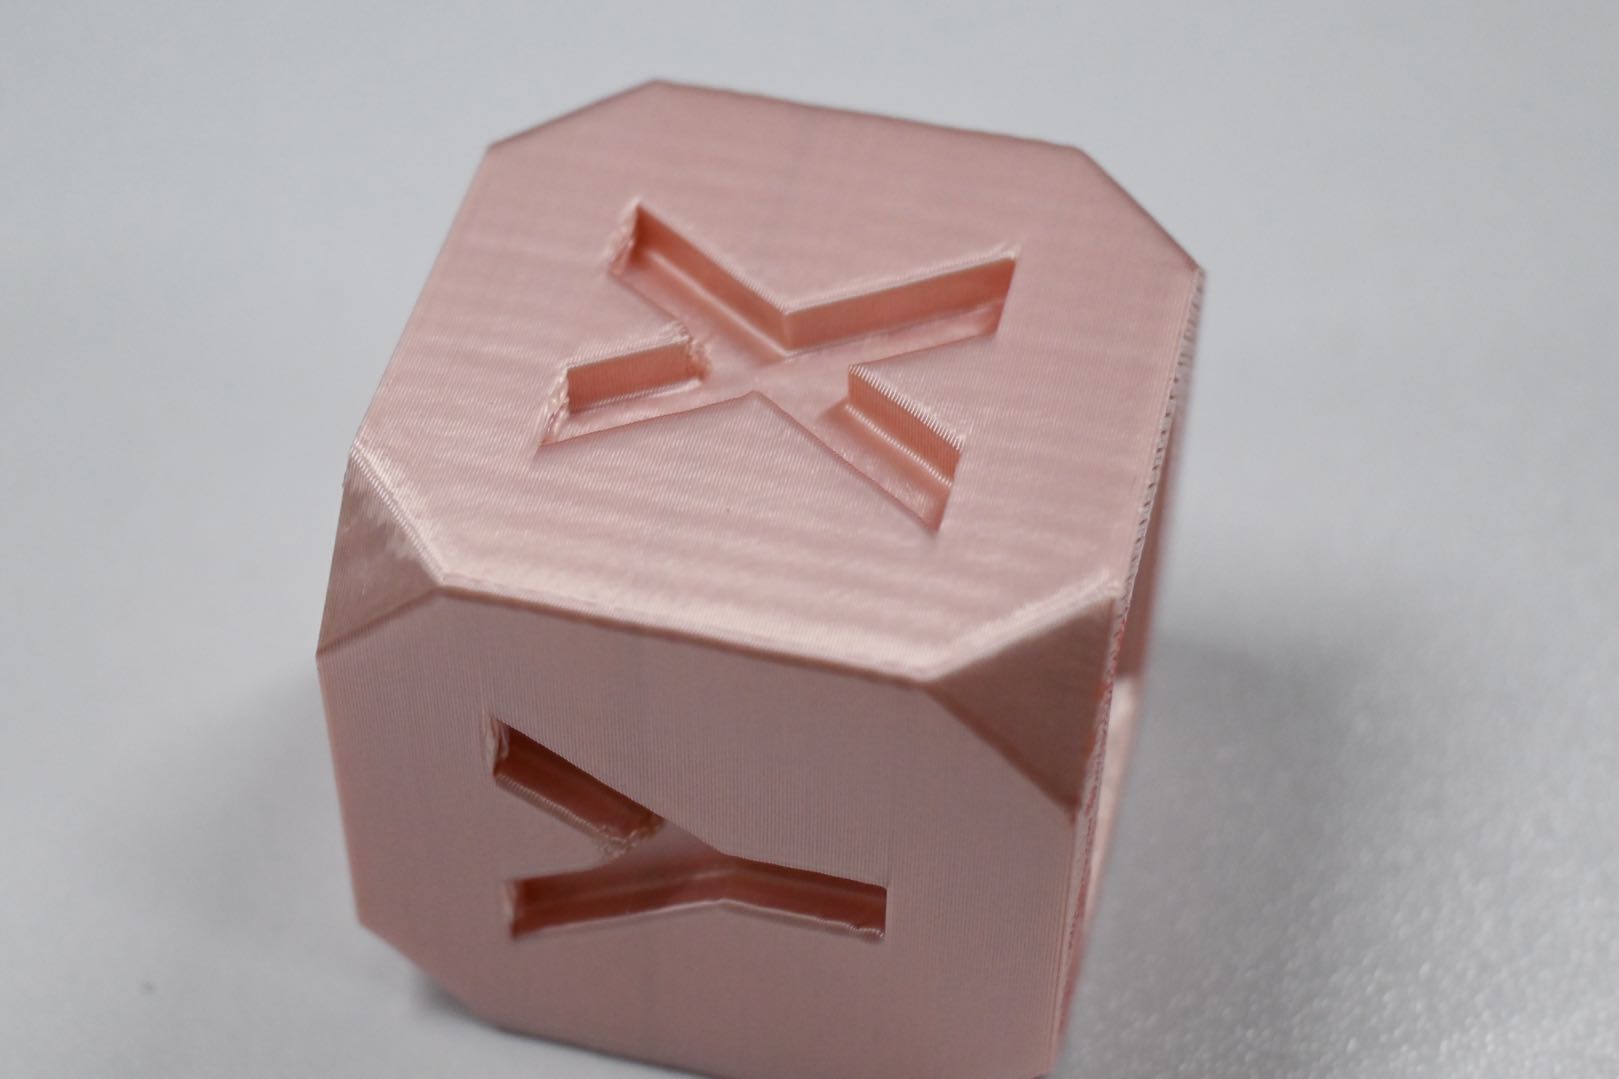
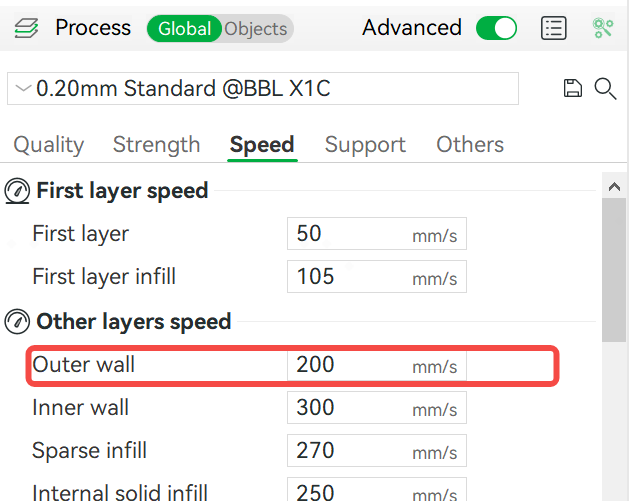
Aby uniknąć wzoru od paska na wydrukach, można zastosować następującą metodę:
Zwiększ prędkość ściany zewnętrznej: generalnie ten wzór jest powiązany z prędkością drukowania ściany zewnętrznej. Jest on najbardziej widoczny przy prędkości około 120 mm/s. Zaleca się zwiększenie prędkości drukowania ściany zewnętrznej do 200 mm/s. Jeśli domyślna prędkość dla danego filamentu jest niska (jak w przypadku PETG) i nie można jej zwiększyć do 200 mm/s, spróbuj zmniejszyć wysokość warstwy lub odpowiednio zwiększyć temperaturę i maksymalny przepływ objętościowy (max volumetric speed), aby uniknąć prędkości druku ściany zewnętrznej w okolicach 120 mm/s. Zalecamy jednak zwiększenie prędkości ściany zewnętrznej.
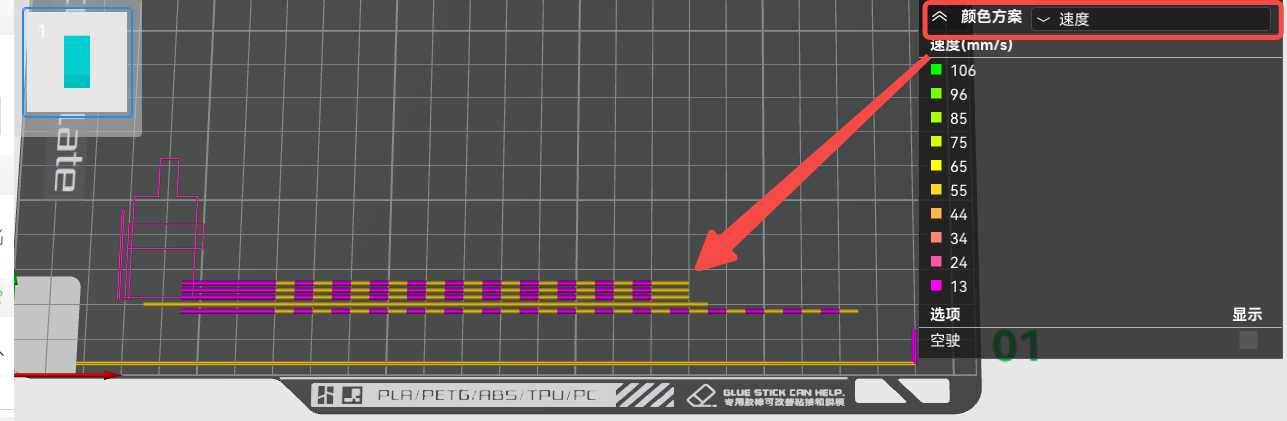
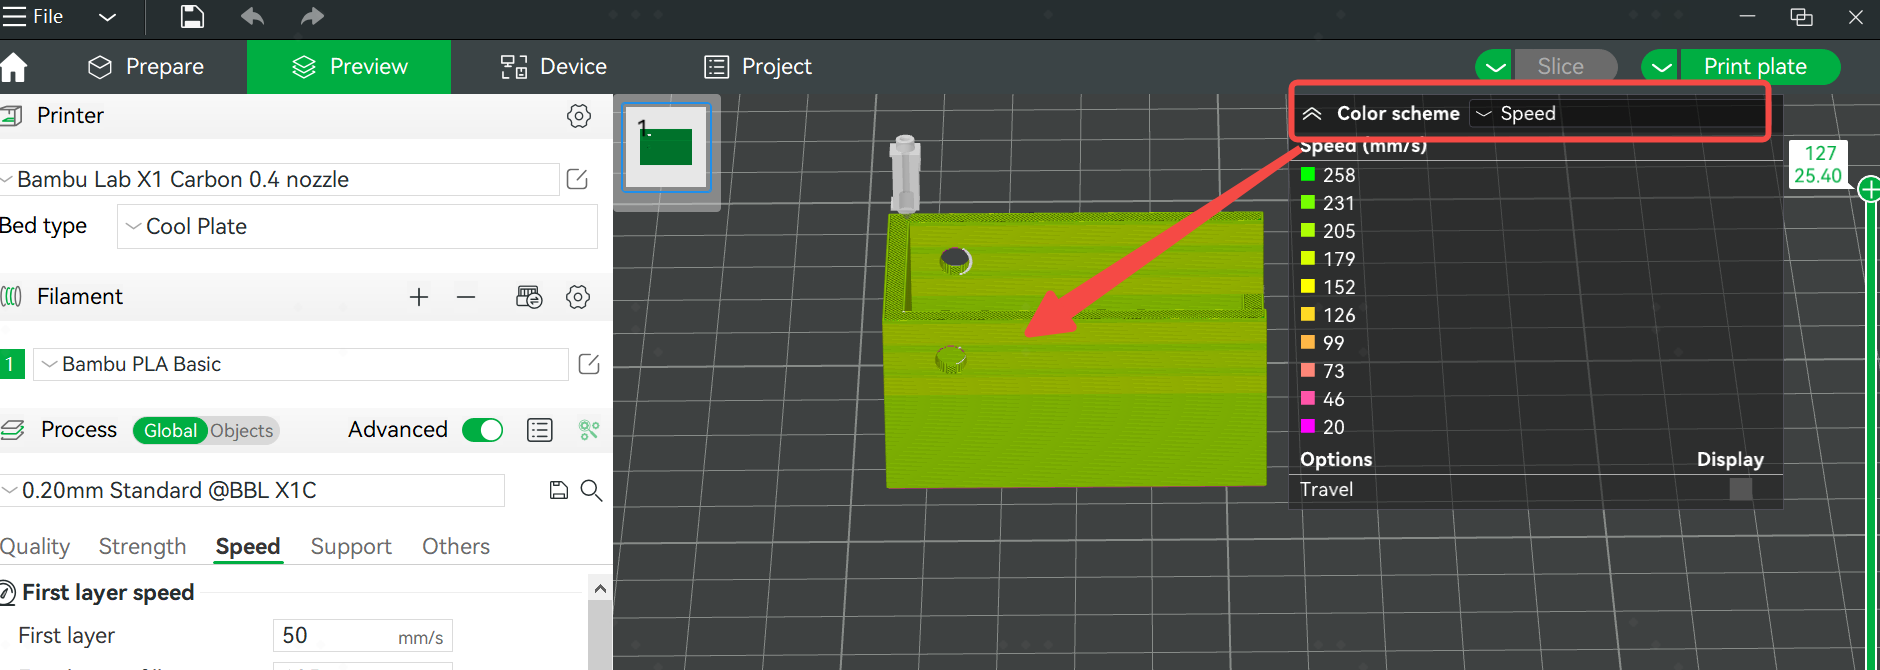
Po przygotowaniu wydruku w slicerze możesz wybrać opcję prędkość (Speed) w schemacie kolorów, aby zobaczyć rzeczywistą prędkość drukowania ścian modelu. Zazwyczaj prędkość jest również ograniczona maksymalnym przepływem, który różni się w zależności od tego, czy używasz filamentu Bambu czy innego producenta. Oficjalne filamenty Bambu mają wyższy maksymalny przepływ, co pozwala na szybsze drukowanie.
Źródło: Bambu Lab Wiki

 https://www.instagram.com/3digital.tech/

