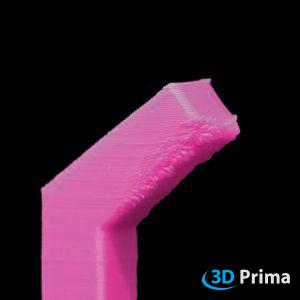
 1. SŁABE "ZWISY"
Nie jest łatwo uzyskać idealny wynik przy "perfekcyjnych" zwisach. To, jakie kąty nawisu można wydrukować, zależy od materiału, użytej drukarki oraz ustawień druku. Zazwyczaj możliwe jest drukowanie pod kątem około 45 stopni. W druku 3D FDM/FFF każda warstwa musi być zbudowana na poprzedniej. Oczywiście nie da się drukować w powietrzu, dlatego przed rozpoczęciem drukowania należy rozważyć kilka kwestii. Idealne ustawienie, dodanie konstrukcji wsporczych lub podzielenie części na kilka elementów to popularne sztuczki pozwalające zoptymalizować druk 3D. Można wykorzystać model testowy do nawisów, taki jak ten z czasopisma "make", link do pobrania: http://www.thingiverse.com/thing:533472/#files
DODAJ KONSTRUKCJĘ WSPORCZĄ
Prostym sposobem na uzyskanie lepszych rezultatów są konstrukcje wsporcze (podpory).
Nie możemy polecić najlepszych ustawień, ponieważ zmieniają się one wraz ze zmianą wysokości warstwy lub materiału. Zalecamy rozpoczęcie od ustawień standardowych w programie typu slicer; jeśli musisz je zmienić, próbuj ponownie – na błędach najlepiej się uczyć!
Pamiętaj, że materiał podporowy wymaga dodatkowego czasu drukowania, a czasem innym rozwiązaniem jest optymalizacja ustawienia modelu.
ZREDUKUJ WYSOKOŚĆ WARSTWY
Aby zapobiec nieudanemu drukowi nawisów lub zmniejszyć konstrukcję wsporczą, można również zmniejszyć wysokość warstwy w oprogramowaniu do cięcia (slicingu).
WENTYLATOR CHŁODZĄCY
Aby uzyskać większe kąty nawisu, materiał musi ostygnąć wystarczająco szybko po wydrukowaniu. Jeśli Twoja drukarka jest wyposażona w wentylator chłodzący wydruk, powinieneś go włączyć lub zwiększyć jego obroty. Sprawdź również, czy wentylator i kanał nawiewowy znajdują się w prawidłowej pozycji (upewnij się, że powietrze chłodzi część, a nie trafia w inne miejsce).
Niektóre materiały mają bardzo niską lepkość w temperaturach druku, dlatego należy je drukować przy użyciu wysokich prędkości druku i wentylatora chłodzącego wydruk.
DOSTOSUJ PRĘDKOŚĆ DRUKOWANIA
Często konieczne jest połączenie prędkości druku i ustawień temperatury głowicy, aby uzyskać najlepsze wyniki w zakresie nawisów. Nie możemy podać gotowego rozwiązania, ponieważ różni się ono w zależności od materiału, drukarki i wentylatora chłodzącego. Zalecamy wykonanie testowych wydruków nawisów w celu optymalizacji ustawień i odkrycia, jakie kąty są możliwe. Możesz wykorzystać model testowy do nawisów, taki jak ten z czasopisma "make", pobierz go.
Kilka dodatkowych wskazówek: Zalecamy nieco wyższą prędkość druku podczas drukowania nawisów.
DOSTOSUJ TEMPERATURĘ DYSZY
Jak to często bywa, aby uzyskać najlepsze wyniki w zakresie nawisów, konieczne jest połączenie prędkości druku z ustawieniami temperatury dyszy. Nie możemy podać uniwersalnego rozwiązania, ponieważ różne materiały, drukarki i wentylatory chłodzące mają duży wpływ na wynik nawisu.
Zalecamy wydrukowanie testów nawisów w celu optymalizacji ustawień i sprawdzenia, jakie kąty nawisów są możliwe.
|
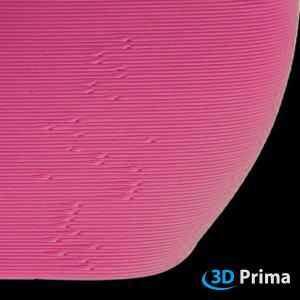 2. PLAMKI, DZIURY I "PRYSZCZE"
Twoja drukarka 3D musi wykonać wiele zmian w ekstruzji i kierunkach ruchu podczas procesu drukowania. Jeśli ustawienia retrakcji nie są zoptymalizowane, na powierzchni wydruku mogą pojawić się defekty. Czasami te odkształcenia nazywane są również dziurami lub pryszczami.
DOSTOSUJ RETRAKCJĘ
Retrakcja to cofanie filamentu podczas procesu drukowania. Gdy hotend drukarki 3D przesuwa się w nowe miejsce (ekstruder przesuwa się bez wytłaczania), mogą tworzyć się nitki (stringing), ponieważ stopiony filament wycieka z dyszy. Można to poprawić, cofając filament w momencie, gdy hotend przestaje wytłaczać.
Przede wszystkim upewnij się, że włączyłeś retrakcję.
Drugim krokiem będzie optymalizacja ustawień retrakcji, takich jak: dystans i prędkość.
DYSTANS RETRAKCJI
Dystans określa, jak daleko filament jest cofany względem dyszy. Najlepszy dystans zależy od drukarki. Przetestuj to, drukując dwie kostki w odległości 40 mm od siebie, zwiększając dystans retrakcji o 0,5 mm i obserwując najlepsze rezultaty. Dla większości drukarek dystans retrakcji powinien wynosić od 1 do 5 mm.
PRĘDKOŚĆ RETRAKCJI
Prędkość retrakcji jest również ważnym ustawieniem wpływającym na wydruk. Jeśli cofniesz filament zbyt szybko, może on oddzielić się od stopionej części. W przeciwnym razie, jeśli cofniesz go zbyt wolno, dysza może tracić materiał, zanim zacznie drukować w nowym miejscu. Dla większości drukarek prędkość retrakcji powinna wynosić od 20-100 mm/s lub 1200-6000 mm/min.
Przetestuj to, drukując dwie kostki w odległości 40 mm od siebie, zwiększając prędkość retrakcji w krokach co 20 mm/s lub 1200 mm/min i obserwując najlepsze rezultaty.
CZYSTA DYSZA
Czasami plamki tworzą się, jeśli dysza zawiera resztki filamentu. Nowo drukowany filament może wychwytywać te resztki i powodować defekty w wydruku.
WYBIERZ PUNKT STARTOWY
Najczęstszymi defektami są małe plamki na początku lub w miejscu łączenia warstw wydruku. Całkowite ich wyeliminowanie może być bardzo trudne. Prostym rozwiązaniem jest wybranie nowego punktu startowego, który nie będzie rzucał się w oczy. Twój program do slicingu chce jedynie zoptymalizować proces – nie jest inteligentny i nie wie, gdzie jest tył, a gdzie przód wydruku, więc musisz sam wybrać punkt startowy.
|
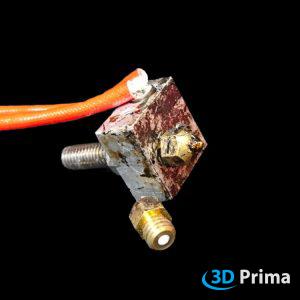 3. ZATKANA DYSZA
W trakcie swojego okresu eksploatacji dysza musi wytłoczyć kilka kilogramów plastiku. Z czasem jest bardzo prawdopodobne, że dysza się zatka. Te zacięcia lub zatory są zazwyczaj spowodowane czymś wewnątrz dyszy, co uniemożliwia swobodne wypływanie plastiku. Choć może to być zniechęcające za pierwszym razem, przedstawimy kilka prostych kroków rozwiązywania problemów, które można wykorzystać do naprawy zatkanej dyszy.
COLD PULL (ZIMNE WYCIĄGANIE)
Cold pull działa najlepiej z materiałami śliskimi i miękkimi, takimi jak filament nylonowy.
Ponownie rozgrzej hotend do temperatury pracy filamentu nylonowego lub poliamidu, wepchnij go przez hotend tak daleko, jak to możliwe (idealnie do momentu oczyszczenia poprzedniego materiału – co oczywiście będzie nieco trudne, jeśli dysza jest całkowicie zatkana). Następnie pozwól hotendowi ostygnąć.
Zalecamy ustawienie hotendu na 110-120°C i ciągłe wyciąganie filamentu podczas nagrzewania hotendu, aż filament wyjdzie w jednym kawałku. Następnie odetnij zanieczyszczoną końcówkę filamentu, ponownie w pełni rozgrzej hotend i powtarzaj proces, aż wyciągnięta końcówka filamentu będzie czysta, a Ty przywrócisz dobry przepływ przez dyszę. Zazwyczaj dwie lub trzy próby powinny wystarczyć.
METODA IGŁY
Do tej metody potrzebujesz igły akupunkturowej lub podskórnej, aby spróbować usunąć zator. Oczywiście potrzebujesz igły lub drutu wystarczająco małego, aby wszedł w otwór dyszy (zazwyczaj 0,4 mm).
Odradzamy natomiast używanie wiertła, ponieważ łatwiej się łamie niż solidne igły, a co gorsza – może trwale uszkodzić dyszę, jeśli nie zachowasz ostrożności.
Podgrzej dyszę do normalnej temperatury druku dla danego materiału i zacznij przekłuwać otwór igłą. Uważaj, aby się nie oparzyć. Celem jest rozbicie zatoru tak, aby przesunął się przez dyszę. Przy kolejnym przepychaniu filamentu, zator wysunie się wraz z nim.
Może być konieczne kilkukrotne powtórzenie cyklu i ręczne wepchnięcie odrobiny filamentu, aby sprawdzić, czy udało Ci się wystarczająco rozbić zator. Jeśli ta metoda nie działa, wypróbuj metodę cold pull.
|
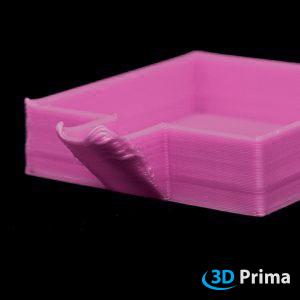 4. ZAGIĘTE LUB NIERÓWNE ROGI
Małe części wydruku mają problemy w miejscach nawisów. Nitki lub "cieknący" plastik zwisają z obiektu. Problem ten można również nazwać "deformacją przy nawisach". Pojawia się on, jeśli część nie została odpowiednio schłodzona, a temperatura wytłaczania jest zbyt wysoka.
DOSTOSUJ TEMPERATURĘ DYSZY
Ustaw temperaturę dyszy o 5-10°C niżej i daj plastikowi czas na ostygnięcie. W ten sposób hotend nie odkształci tej warstwy, mogąc płynnie przejść do kolejnej. Aby uzyskać więcej porad, przeczytaj rozwiązania dla "zbyt wysokiej temperatury wytłaczania".
WENTYLATOR CHŁODZĄCY
Aby uniknąć zaginania, dobrze jest zwiększyć procentową prędkość wentylatora. Plastik twardnieje szybciej, dzięki czemu kolejna warstwa nie odkształci się przed ostygnięciem.
|
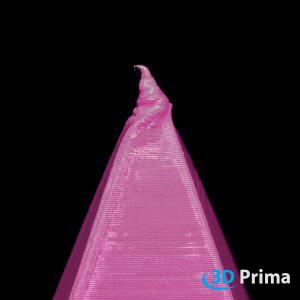 5. DEFORMACJA
Deformacje często pojawiają się na czubkach lub cienkich końcówkach. Głównym powodem tego problemu jest zbyt wysoka temperatura dla wybranego filamentu. Części obiektu wydają się przelane (over-extrusion). Cały wydruk wygląda na stopiony. Jeśli temperatura jest zbyt wysoka, plastik może przykleić się do wewnętrznej ściany dyszy i ją zablokować. Właściwa równowaga między temperaturą, prędkością i wystarczającym chłodzeniem jest niezbędna, aby nadać plastikowi odpowiedni kształt.
DOSTOSUJ TEMPERATURĘ DYSZY
Nasz wydruk wygląda jak roztopiona czekolada. Warstwy nie są dobrze zdefiniowane i częściowo wylewają się na inne. W innych przypadkach plastik może nawet się odkształcać. Spróbuj obniżyć temperaturę dyszy.
WENTYLATOR CHŁODZĄCY
Temperatura wybranego filamentu jest zbyt wysoka, ale jest konieczna dla tego typu obiektu. Spróbuj włączyć wentylator chłodzący i sprawdź, czy problem został rozwiązany.
DOSTOSUJ PRĘDKOŚĆ DRUKOWANIA
Jeśli drukujesz przy bardzo niskiej prędkości, plastik pozostaje w dyszy dłużej i ulega degradacji. Przepływ stopionego materiału wzrasta i z dyszy drukarki wydostaje się zbyt dużo plastiku. Spróbuj zwiększyć prędkość lub obniżyć temperaturę.
|
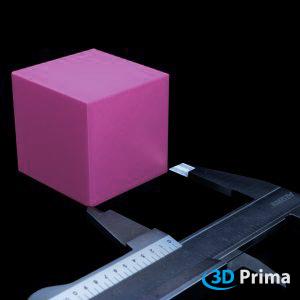 6. DOKŁADNOŚĆ WYMIAROWA
Dokładność wymiarowa jest ważna, jeśli chcesz budować części, które muszą do siebie idealnie pasować. Skurcz polimeru również odgrywa tutaj ważną rolę. Aby poradzić sobie z tym problemem, możesz ustawić mnożnik ekstruzji lub szerokość linii, aby uzyskać idealny wynik. Ponadto problemem może być wysokość pierwszej warstwy lub stały błąd wymiarowy drukarki.
DOSTOSUJ WYSOKOŚĆ PIERWSZEJ WARSTWY
Dla dokładności wymiarowej konieczne jest poprawne ustawienie pierwszej warstwy. Wyreguluj to małymi krokami. Jeśli jest ustawiona niżej, niż powinna być, z dyszy wydostanie się za dużo plastiku i ten błąd będzie się utrzymywał przez kolejne 10-20 warstw. Efektem będą przewymiarowane warstwy.
MNOŻNIK EKSTRUZJI
Jeśli chodzi o dokładność wymiarową, ilość wytłoczonego materiału jest czynnikiem ograniczającym sukces. Zacznij od mnożnika ekstruzji wynoszącego 1, a jeśli wypływa za dużo plastiku, zmniejszaj go w krokach co 5%. Zależy to od użytego materiału, drukarki i średnicy dyszy, a także od tego, jak łatwo materiał przepływa.
ZMIANA SZEROKOŚCI LINII
Właściwa szerokość linii (extrusion width) jest niezbędna dla dokładności wymiarowej. Jeśli ekstruzja jest zbyt szeroka lub zbyt cienka, cała część staje się większa lub cieńsza, niż zamierzano. Aby uniknąć tego problemu, spróbuj ustawić szerokość linii dokładnie na średnicę dyszy.
SKALOWANIE CZĘŚCI
Aby zminimalizować efekt skurczu polimeru, lekko przeskaluj część. Wcześniej część powinna zostać wydrukowana i zmierzona.
KOMPENSACJA WYMIARÓW POZIOMYCH
Ta opcja może być użyta, jeśli przesunięcie osi X i Y nie jest dokładnie zwymiarowane. Dokładność można przetestować za pomocą wydrukowanych części, które należy zmierzyć w wymiarach X i Y, a następnie odpowiednio dostosować ustawienia w slicerze.
|
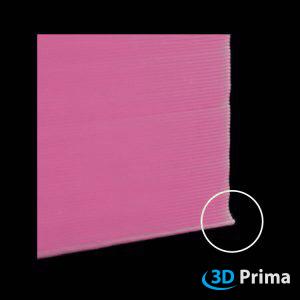 7. EFEKT SŁONIOWEJ STOPY
Typowy odkształcony kąt, który odkleił się od platformy, nazywany jest „słoniową stopą” (ang. elephant foot) lub "warpingiem".
DOSTOSUJ PIERWSZĄ WARSTWĘ
Możesz użyć ustawień slicera, aby zwiększyć wysokość lub prędkość ekstruzji tylko dla pierwszej warstwy. Zachowaj ostrożność, ponieważ wysokość warstwy wpływa również na przyczepność do platformy roboczej. Spróbuj z interwałem 5%.
Jeśli wysokość pierwszej warstwy jest zbyt niska lub prędkość ekstruzji zbyt wysoka, tworzywo rozlewa się na platformie roboczej i wypływa z przestrzeni między dyszą a stołem. Rezultatem jest typowe wybrzuszenie u podstawy wydruku, blisko powierzchni.
ZAPROJEKTUJ FAZĘ
Możesz użyć swojego programu do modelowania, aby dodać fazę do krawędzi w dolnej części części. Pamiętaj, że nie zawsze rzeczywisty spód części znajduje się na platformie roboczej. Dostosuj tę stronę części, która ma znajdować się na platformie.
Aby wyeliminować słoniową stopę, ta faza powinna być dość mała.
To rozwiązanie jest zarezerwowane tylko dla użytkowników, którzy potrafią projektować części i tworzyć pliki .stl.
WYPOZIOMOWANY STÓŁ ROBOCZY
Aby wypoziomować stół roboczy i poprawnie ustawić wysokość dyszy, postępuj zgodnie z instrukcją obsługi drukarki 3D.
Ustawienie prawidłowej wysokości dyszy, a dokładniej prawidłowej pozycji zerowej dla osi Z, pomaga zmniejszyć deformację, eliminując efekt słoniowej stopy, a także pomaga wytłaczać odpowiednią ilość materiału w pierwszej warstwie. Większość drukarek 3D nie jest w stanie wykryć, kiedy dysza dotyka powierzchni roboczej; polegają one po prostu na wyłączniku krańcowym lub oddzielnym czujniku do sondowania stołu. W obu przypadkach zazwyczaj konieczne jest ręczne ustawienie pozycji zerowej. Dokładna procedura różni się w zależności od drukarki, ale ogólna idea jest zazwyczaj taka sama:
upewnij się, że dysza jest czysta i najlepiej rozgrzana, aby wszelkie resztki tworzywa zostały usunięte z papieru.
Użyj kawałka cienkiego papieru w przypadku sztywniejszych stołów (około 90 g/m2 lub 0,1 mm grubości) i grubszego papieru w przypadku stołów sprężynujących (około 300 g/m2 lub 0,25 mm grubości, np. wizytówka).
Dostosuj wyłącznik krańcowy lub offset czujnika, aż poczujesz lekki opór przy przesuwaniu papieru, gdy drukarka znajduje się w pozycji zerowej dla osi Z. Większość drukarek posiada tryb półautomatyczny, w którym głowica drukująca przesuwa się w różne zdefiniowane punkty na powierzchni roboczej, a użytkownik musi ręcznie ustawić wysokość dyszy. Jeśli nie, zacznij od środka stołu w celu zgrubnego ustawienia, a następnie przejdź wokół stołu, powtarzając czynność dla każdego punktu regulacji. Przesuń głowicę drukującą jak najbliżej regulatorów i ustaw je tak, aby uzyskać równomierny opór przy użyciu karty kalibracyjnej w każdym z nich.
|
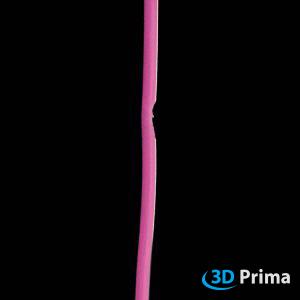 8. ŚCIERANIE FILAMENTU
Ścieranie (mielenie) filamentu występuje, gdy filament nie może się poruszać do przodu, ekstruder nadal pracuje, a jego ostre zęby ścierają z filamentu tyle tworzywa, że nie zostaje nic, czego koło zębate mogłoby się chwycić. Rozpoznasz to uszkodzenie filamentu, tak jak widać na obrazku. Czasami słychać charakterystyczne kliknięcia ekstrudera.
ŚLIZGAJĄCE SIĘ KOŁO EKSTRUDERA
Wszystkie drukarki 3D FDM używają małego koła napędowego, które chwyta filament i dociska go do łożyska lub innego koła napędowego. To koło napędowe posiada ostre zęby, które pozwalają mu chwycić filament. Jeśli filament nie może się poruszać, koło napędowe nadal się obraca i może zetrzeć tyle tworzywa z filamentu, że nie zostanie nic, czego zęby koła mogłyby się chwycić.
Jeśli dzieje się tak w Twojej drukarce, zazwyczaj zobaczysz wiele małych wiórków tworzywa pochodzących ze startego filamentu. Możesz również zauważyć, że silnik ekstrudera pracuje, ale filament nie jest wpychany do głowicy (hotendu).
Aby rozwiązać ten problem, możesz spróbować:
- zwiększyć temperaturę dyszy o 5-10 stopni, aby tworzywo płynęło łatwiej.
- zmienić prędkość drukowania, jeśli ekstruder próbuje przepchnąć filament przez dyszę szybciej, niż hotend jest w stanie go roztopić. Zmniejsz ją o 30%, aby sprawdzić, czy problem został rozwiązany.
Jeśli ekstruder się ślizga, upewnij się, że koło napędowe ekstrudera jest czyste, ponieważ drobinki tworzywa mogą wypełnić zęby koła. Jeśli tak się stanie, prawdopodobieństwo ponownego ślizgania się koła wzrasta.
DOSTOSUJ TEMPERATURĘ DYSZY
Jeśli zauważysz, że ekstruder czasami ma trudności z przepychaniem filamentu przez hotend, być może dysza jest zbyt zimna. Spróbuj zwiększyć temperaturę o 5-10 stopni, aby tworzywo płynęło łatwiej.
DOSTOSUJ PRĘDKOŚĆ DRUKOWANIA
Jeśli drukujesz zbyt szybko, filament może ulec starciu. Zmniejszając prędkość drukowania, silnik ekstrudera nie musi obracać się tak szybko, ponieważ filament jest podgrzewany przez dłuższy czas. Wolniejsza praca silnika ekstrudera może pomóc uniknąć problemów ze ścieraniem. To samo dzieje się z różnymi osiami; jeśli prędkość drukowania jest zbyt duża, silniki muszą przyspieszać i zwalniać znacznie szybciej, co może powodować wibracje i pogorszenie jakości detali. Jeśli drukowałeś z prędkością 3600 mm/min lub 60 mm/s (najczęstsza prędkość drukowania), spróbuj zmniejszyć tę wartość o 50% do 1800 mm/min lub 30 mm/s, aby sprawdzić, czy ścieranie filamentu ustąpiło lub czy poprawiła się jakość wydruku. Jeśli nie, problem jest najprawdopodobniej inny. Jeśli to zadziała, spróbuj zwiększać prędkość drukowania w małych krokach, aż znajdziesz najlepszą równowagę między jakością a szybkością druku.
DOSTOSUJ RETRAKCJĘ
Zbyt agresywne ustawienia retrakcji mogą powodować ścieranie filamentu. Spróbuj zmniejszyć prędkość retrakcji o 50% i monitoruj, czy wpływa to na ścieranie filamentu. Jeśli tak, oto kilka porad:
Prędkość retrakcji
Prędkość retrakcji to ważne ustawienie wpływające na wydruk. Jeśli wycofujesz filament zbyt szybko, może to spowodować jego starcie lub oddzielenie się od stopionej części. Z drugiej strony, jeśli wycofujesz zbyt wolno, dysza może przeciekać, zanim zacznie drukować w nowym miejscu. W przypadku większości drukarek prędkość retrakcji powinna wynosić od 20 do 100 mm/s (1200-6000 mm/min).
Przetestuj to, drukując dwie kostki oddalone od siebie o 40 mm i zwiększaj prędkość retrakcji o 20 mm/s lub 1200 mm/min, monitorując najlepsze wyniki.
Dystans retrakcji
Dystans określa, o ile filament jest cofany względem dyszy. Najlepszy dystans zależy od modelu drukarki. Przetestuj to, drukując dwie kostki oddalone od siebie o 40 mm i zwiększaj dystans retrakcji o 0,5 mm, monitorując najlepsze wyniki. W przypadku większości drukarek dystans retrakcji powinien wynosić od 1 do 5 mm.
Retrakcja to cofanie filamentu podczas procesu drukowania. Kiedy hotend Twojej drukarki 3D przesuwa się w nowe miejsce (ekstruder porusza się bez wyciskania filamentu), mogą powstawać nitki (stringing), ponieważ stopiony filament wycieka z dyszy. Można to poprawić, cofając filament w momencie, gdy hotend przestaje wyciskać materiał.
Ustawienia retrakcji są ważne dla uzyskania dobrych rezultatów, dlatego zalecamy ich optymalizację!
SPRAWDŹ, CZY DYSZA JEST ZATKANA
Istnieją dwie powszechne metody rozwiązania tego problemu:
METODA "COLD PULL"
Cold pull działa najlepiej przy śliskich i miękkich materiałach, takich jak filament nylonowy.
Rozgrzej hotend do temperatury pracy filamentu nylonowego lub poliamidowego i przepchnij go przez hotend tak daleko, jak to możliwe – najlepiej do momentu wypłukania poprzedniego materiału (co oczywiście będzie trudne, jeśli dysza jest całkowicie zatkana). Następnie pozwól hotendowi ostygnąć.
Zalecamy ustawienie temperatury hotendu na 110-120°C i ciągłe wyciąganie filamentu w miarę nagrzewania się hotendu, aż filament wyjdzie w jednym kawałku. Następnie odetnij zanieczyszczoną końcówkę filamentu, ponownie w pełni rozgrzej hotend i powtarzaj proces, aż wyciągnięty koniec filamentu będzie czysty, a przepływ przez dyszę zostanie przywrócony. Zazwyczaj wystarczą dwa lub trzy przejścia.
METODA IGŁY LUB DRUTU
Do tej metody potrzebujesz igły akupunkturowej lub medycznej, aby spróbować usunąć zator. Oczywiście potrzebujesz igły lub drutu wystarczająco cienkiego, aby wszedł w otwór dyszy (zazwyczaj 0,4 mm).
Odradzamy używanie wiertła, ponieważ łamie się ono łatwiej niż sztywne igły, a co gorsza, może trwale uszkodzić dyszę, jeśli nie zachowasz ostrożności.
Podgrzej dyszę do normalnej temperatury drukowania dla danego materiału i zacznij nakłuwać otwór igłą. Uważaj, żeby się nie poparzyć. Celem jest rozbicie zatoru tak, aby przesunął się przez dyszę. Przy następnym przepchnięciu filamentu, zator powinien wypłynąć wraz z nim.
Może być konieczne powtórzenie cyklu kilka razy i ręczne przepchnięcie odrobiny filamentu, aby sprawdzić, czy udało się wystarczająco rozbić zator. Jeśli ta metoda nie działa, wypróbuj metodę cold pull.
|
 9. PRZYCZEPNOŚĆ PIERWSZEJ WARSTWY
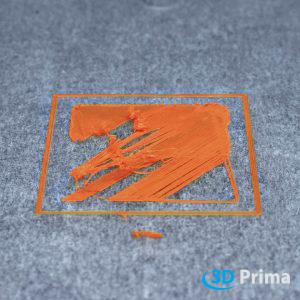
Problem, gdy wydruk nie trzyma się platformy, jest jednym z najczęściej omawianych w druku 3D. Pierwsza warstwa jest niezwykle ważna dla całego wydruku. Na tej warstwie zostaną umieszczone wszystkie kolejne. Konieczna jest dobra przyczepność do platformy roboczej, w przeciwnym razie wydruk oderwie się i będzie musiał zostać przerwany. Istnieje wiele działań, które można podjąć, aby poradzić sobie z problemami z przyczepnością pierwszej warstwy.
UŻYWAJ ADHEZYJNEJ LUB PODGRZEWANEJ PLATFORMY
Na rynku dostępnych jest wiele rodzajów środków, takich jak PrimaFix, kleje w sztyfcie, inne kleje do nakładania lub spraye, czy powierzchnie robocze typu PEI, Buildtak, a nawet niepodgrzewana niebieska taśma (bluetape). Ważne jest, aby ustawić odpowiednią temperaturę podgrzewanego stołu dla każdego materiału i środka adhezyjnego.
Dla PrimaFix zalecamy następujące ustawienia:
-
PLA: pierwsza warstwa 210°C bez podgrzewanej powierzchni roboczej.
-
ABS: pierwsza warstwa 235-245°C z obrzeżem (brim) 5 mm i podgrzewanym stołem 100-105°C.
-
PET-G: pierwsza warstwa 225°C i podgrzewany stół 70-80°C.
DOSTOSUJ PIERWSZĄ WARSTWĘ
Jeśli odległość dyszy od platformy roboczej nie jest ustawiona poprawnie, możesz dostosować wysokość pierwszej warstwy, aby to skompensować. Zazwyczaj dobrą wysokością pierwszej warstwy jest 70-90%. Pamiętaj, że dysza zbyt blisko platformy nie będzie wyciskać materiału i wystąpią problemy typu „słoniowa stopa”. Gdy dysza jest zbyt daleko, rezultatem będzie deformacja.
WYPOZIOMUJ STÓŁ ROBOCZY
Aby wypoziomować stół roboczy i poprawnie ustawić wysokość dyszy, postępuj zgodnie z instrukcją obsługi drukarki 3D.
Ustawienie prawidłowej wysokości dyszy, a dokładniej prawidłowej pozycji zerowej dla osi Z, pomaga zmniejszyć deformację, eliminując efekt słoniowej stopy, a także pomaga wytłaczać odpowiednią ilość materiału w pierwszej warstwie. Większość drukarek 3D nie jest w stanie wykryć, kiedy dysza dotyka powierzchni roboczej; polegają one po prostu na wyłączniku krańcowym lub oddzielnym czujniku do sondowania stołu. W obu przypadkach zazwyczaj konieczne jest ręczne ustawienie pozycji zerowej. Dokładna procedura różni się w zależności od drukarki, ale ogólna idea jest zazwyczaj taka sama:
upewnij się, że dysza jest czysta i najlepiej rozgrzana, aby wszelkie resztki tworzywa zostały usunięte z papieru.
Użyj kawałka cienkiego papieru w przypadku sztywniejszych stołów (około 90 g/m2 lub 0,1 mm grubości) i grubszego papieru w przypadku stołów sprężynujących (około 300 g/m2 lub 0,25 mm grubości, np. wizytówka).
Dostosuj wyłącznik krańcowy lub offset czujnika, aż poczujesz lekki opór przy przesuwaniu papieru, gdy drukarka znajduje się w pozycji zerowej dla osi Z. Większość drukarek posiada tryb półautomatyczny, w którym głowica drukująca przesuwa się w różne zdefiniowane punkty na powierzchni roboczej, a użytkownik musi ręcznie ustawić wysokość dyszy. Jeśli nie, zacznij od środka stołu w celu zgrubnego ustawienia, a następnie przejdź wokół stołu, powtarzając czynność dla każdego punktu regulacji. Przesuń głowicę drukującą jak najbliżej regulatorów i ustaw je tak, aby uzyskać równomierny opór przy użyciu karty kalibracyjnej w każdym z nich.
UŻYJ BRIMU
Brim to wydrukowana struktura, która jest dołączona do wydruku i zwiększa powierzchnię części w celu jej ustabilizowania lub zwiększenia przyczepności. Brimy zazwyczaj składają się z 10-15 obrysów i mogą mieć wysokość 1-2 warstw.
|
 10. SZPARY MIĘDZY WYPEŁNIENIEM A OBRYSEM
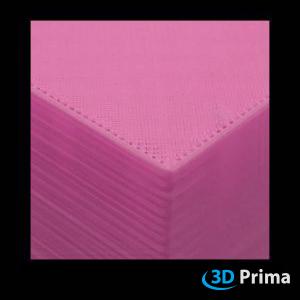
Każdy z Twoich wydruków składa się z różnych warstw, które z kolei składają się z obrysów (konturów wydruku) i wypełnienia. Jeśli zauważysz małe szpary między obrysami (konturem wydruku) a wypełnieniem, możesz sprawdzić dwie rzeczy.
DOSTOSUJ PRĘDKOŚĆ DRUKOWANIA
Jeśli drukujesz zbyt szybko, może to spowodować przesunięcie warstw lub słabą jakość druku. Przy dużych prędkościach drukowania może zdarzyć się, że paski ześlizgną się z koła zębatego/kół napędowych, a głowica narzędzia/hotend utraci prawidłową pozycję.
Prędkość drukowania można wyregulować w następujący sposób.
Jeśli drukowałeś z prędkością 3600 mm/min lub 60 mm/s (najpopularniejsza prędkość druku), spróbuj zmniejszyć tę wartość o 50% do 1800 mm/min lub 30 mm/s, aby sprawdzić, czy ścieranie filamentu ustąpi lub jakość wydruku się poprawi. W przeciwnym razie jest bardzo prawdopodobne, że problem jest inny. Jeśli to zadziała, spróbuj zwiększać prędkość druku małymi krokami, aż znajdziesz najlepszy balans między dobrą jakością a szybkością drukowania.
NAKŁADANIE SIĘ WYPEŁNIENIA/OBRYSU
Aby zapobiec nieudanym wydrukom z nawisami lub zredukować strukturę wsporczą, można również zmniejszyć wysokość warstwy w oprogramowaniu typu slicer.
|
 11. SZCZELINY W CIENKICH ŚCIANKACH
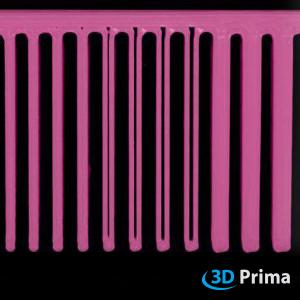
Podczas drukowania obiektu dyszą, która jest tylko kilkakrotnie mniejsza od grubości ścianki, może się zdarzyć, że slicer pozostawi pustą przestrzeń w środku. Na przykład: ścianka ma 1,5 mm, a drukujesz z szerokością ścieżki 0,6 mm – musisz dostosować niektóre ustawienia slicera, aby uzyskać solidny wydruk bez szczelin. W tym celu wyreguluj zachowanie dla cienkich ścianek i/lub szerokość ścieżki (ekstruzji) w swoim slicerze.
DOSTOSUJ ZACHOWANIE CIENKICH ŚCINEK
W procesie cięcia mogą wystąpić luki, jeśli średnica ścianki nie może zostać dokładnie podzielona przez średnicę dyszy. Aby uniknąć szczelin w cienkich ściankach, wybierz odpowiednie ustawienia dla cienkich ścianek. Jeśli Twój slicer nie posiada tej opcji, zmień szerokość ścieżki oraz średnicę obrysów wewnętrznych i zewnętrznych.
ZMIEŃ SZEROKOŚĆ ŚCIEŻKI
W procesie cięcia mogą wystąpić luki, jeśli średnica ścianki nie może zostać podzielona przez średnicę dyszy. Ostatnia linia, która się nie mieści, zostanie pominięta. Ustaw szerokość ścieżki tak, aby można ją było precyzyjnie podzielić.
|
 12. DUCHY (GHOSTING)
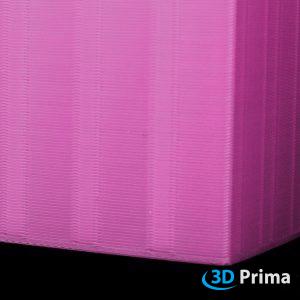
Czy widzisz wypełnienie swojego wydruku na zewnątrz na obrysach? W takim przypadku wypełnienie i obrysy nakładają się na siebie i widać to na zewnętrznej powłoce. Grubość ścianki może być zbyt mała w stosunku do rozmiaru dyszy.
ZWIĘKSZ LICZBĘ OBRYSÓW
Efekt ghostingu występuje, gdy powłoka wydruku (obrysy) jest zbyt cienka, a wypełnienie, które ma zbyt duże nakładanie się na obrysy, staje się widoczne. Aby uniknąć tego problemu, pozwól slicerowi na stworzenie dodatkowych obrysów.
ZMNIEJSZ NAKŁADANIE SIĘ KONTYURÓW
Chcesz uzyskać dobre połączenie między wypełnieniem a obrysami, ale przesadziłeś i wypełnienie jest widoczne na zewnątrz? Po prostu zmniejsz nakładanie się konturów (overlap) do 15-25% i sprawdź, czy udało Ci się "utrzymać ducha wewnątrz".
|
 13. NIEKONSEKWENTNA EKSTRUZJA
Dobre wyniki w druku 3D idą w parze z bardzo spójną ilością wytłaczanego plastiku. Problem ten jest widoczny zwłaszcza na cienkich liniach wydruku i wpływa na końcową jakość druku. Dokładne obserwowanie drukarki podczas pracy to najlepszy sposób na wykrycie nierównej ekstruzji, która różni się rozmiarami. Na niekonsekwentną ekstruzję może wpływać wiele przyczyn, w tym zatkana dysza, bardzo niska wysokość warstwy, nieprawidłowa szerokość ścieżki, niska jakość filamentu, zablokowany lub splątany filament oraz problemy mechaniczne ekstrudera.
DOSTOSUJ WYSOKOŚĆ WARSTWY
Jeśli Twoja drukarka nie jest w stanie drukować z bardzo niską wysokością warstwy, może to być źródłem błędu. W takim przypadku ustaw wysokość warstwy nieco wyżej i sprawdź, czy problem został rozwiązany. Jako ogólną zasadę przyjmij, że 75% średnicy dyszy to maksymalna wysokość warstwy.
ZMIEŃ SZEROKOŚĆ ŚCIEŻKI
Możliwą przyczyną niekonsekwentnej ekstruzji jest niewłaściwa szerokość ścieżki. Spróbuj rozwiązać problem, modyfikując to ustawienie. Zasadniczo szerokość ścieżki powinna wynosić od 100 do 150% średnicy dyszy. Jeśli szerokość ścieżki jest mniejsza niż średnica dyszy, spójny przepływ filamentu nie będzie możliwy.
METODA CZYSZCZENIA NA ZIMNO (COLD PULL)
Cold pull działa najlepiej z śliskimi i miękkimi materiałami, takimi jak filament nylonowy.
Podgrzej hotend do temperatury pracy nylonu lub poliamidu, przepchnij go przez hotend tak daleko, jak to możliwe (idealnie, aż poprzedni materiał zostanie usunięty), co oczywiście będzie trudne, jeśli dysza jest całkowicie zatkana. Następnie pozwól hotendowi ostygnąć.
Zalecamy ustawienie hotendu na 110-120°C i ciągłe wyciąganie filamentu w miarę nagrzewania się hotendu, aż filament wyjdzie w jednym kawałku. Następnie odetnij zanieczyszczony koniec filamentu, ponownie w pełni nagrzej hotend i powtarzaj proces, aż wyciągnięty koniec filamentu będzie czysty i przywrócisz dobry przepływ przez dyszę. Zazwyczaj wystarczają dwa lub trzy przejścia.
METODA Z IGŁĄ LUB DRUTEM
Do tej metody potrzebna jest igła akupunkturowa lub hipodermiczna, aby spróbować usunąć blokadę. Oczywiście potrzebujesz igły lub drutu na tyle cienkiego, aby wszedł w otwór dyszy (zazwyczaj 0,4 mm).
Odradzamy używanie wiertła, ponieważ łatwiej się łamie niż igła, a co gorsza, może trwale uszkodzić dyszę, jeśli nie zachowasz ostrożności.
Podgrzej dyszę do normalnej temperatury drukowania dla danego materiału i zacznij nakłuwać otwór igłą. Uważaj, aby się nie oparzyć. Celem jest rozbicie zatoru, aby przesunął się przez dyszę. Przy następnym przepchnięciu filamentu, zanieczyszczenia powinny wyjść razem z nim.
Może być konieczne powtórzenie tego cyklu kilka razy i ręczne przepchnięcie odrobiny filamentu, aby sprawdzić, czy udało się wystarczająco rozbić blokadę. Jeśli ta metoda nie działa, wypróbuj cold pull.
ŚLIZGAJĄCE SIĘ KOŁO ZĘBATE EKSTRUDERA
Wszystkie drukarki 3D FDM używają małego koła napędowego (radełka), które chwyta filament i dociska go do łożyska lub innego koła. To koło ma ostre zęby, które pozwalają mu chwytać filament. Jeśli filament nie może się poruszyć, koło napędowe obraca się w miejscu i może zeszlifować tyle plastiku, że nie zostanie nic, czego zęby mogłyby się zaczepić.
Jeśli tak się stanie w Twojej drukarce, zazwyczaj zobaczysz dużo małych wiórów plastikowych pochodzących z filamentu. Możesz również zauważyć, że silnik ekstrudera pracuje, ale filament nie jest wpychany do hotendu.
Aby rozwiązać ten problem, możesz spróbować:
- zwiększyć temperaturę dyszy o 5-10 stopni, aby plastik płynął łatwiej.
- zmienić prędkość drukowania, jeśli ekstruder próbuje wpychać filament przez dyszę szybciej, niż hotend jest w stanie go stopić. Zmniejsz ją o 30%, aby sprawdzić, czy problem ustąpi.
Jeśli ekstruder się ślizga, upewnij się, że koło napędowe jest czyste, ponieważ fragmenty plastiku mogą zapchać zęby. Jeśli tak się stanie, prawdopodobieństwo ponownego poślizgu wzrasta.
|
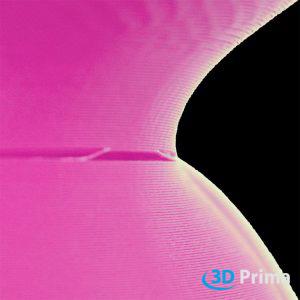 14. ROZWARSTWIENIE (SEPARACJA WARSTW)
Jeśli warstwy nie łączą się/nie stapiają ze sobą, a poszczególne warstwy odkształcają się wewnątrz części, mówimy o rozwarstwieniu.
DOSTOSUJ TEMPERATURĘ DYSZY
Przyczepność między warstwami można zwiększyć poprzez wyższą temperaturę druku. Jeśli jednak zauważysz, że ekstruder czasem ma trudności z wpychaniem filamentu przez hotend, być może dysza jest zbyt zimna. Spróbuj zwiększyć temperaturę o 5-10 stopni, aby plastik płynął łatwiej.
DOSTOSUJ WYSOKOŚĆ WARSTWY
Jeśli masz problemy z separacją warstw, jednym z pierwszych ustawień do sprawdzenia jest wysokość warstwy. Wysokość warstwy zależy od rozmiaru dyszy, której używasz. Większość drukarek ma dysze o średnicy od 0,3 do 0,5 mm. Jako ogólny wzór na maksymalną wysokość warstwy możesz przyjąć 75% średnicy dyszy – na przykład: dla dyszy 0,4 mm ustaw wysokość warstwy na 0,3 mm.
WENTYLATOR CHŁODZĄCY WYDRUK
Czasami wyłączenie lub spowolnienie wentylatora chłodzącego wydruk może być rozwiązaniem problemu rozwarstwienia. Zależy to jednak od materiału, którego używasz. Dla PC, SEMIFLEX i ABS zalecamy wyłączenie chłodzenia wydruku; dla PLA, PET-G i innych materiałów spróbuj innych rozwiązań.
OSUSZ FILAMENT (PA12)
PA12 / Nylon to materiał hydrofilowy, dlatego konieczne jest jego osuszenie przed drukowaniem. ABS nie jest tak hydrofilowy jak PA12, więc zazwyczaj wystarczy przechowywanie go w szczelnym pojemniku lub worku po wydruku. Zasadniczo 100 g PA12 powinno być suszone w piekarniku z obiegiem powietrza w temperaturze 70-90°C przez około 3-4 godziny.
|
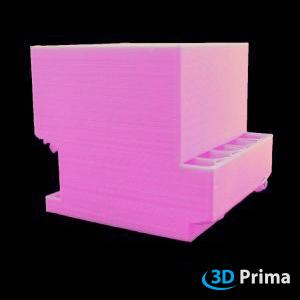 15. PRZESUNIĘCIE WARSTWY LUB NIEWSPÓŁOSIOWOŚĆ WARSTW
Jeśli identyfikujesz efekt "schodków" na swoim wydruku, jest to tzw. przesunięcie warstw lub niewspółosiowość warstw. Najpopularniejsze drukarki 3D nie posiadają systemu informacji zwrotnej o faktycznej pozycji głowicy narzędzia/hotendu. Jeśli podczas drukowania wystąpi uderzenie lub silnik zgubi kroki, drukarka nie jest w stanie tego wykryć i będzie kontynuować drukowanie w błędnej pozycji. Poniższe rozwiązania są dobrym sposobem na rozwiązanie tego problemu, choć może on być również spowodowany odkształcaniem się warstw górnej części wydruku.
DOSTOSUJ PRĘDKOŚĆ DRUKOWANIA
Jeśli drukujesz zbyt szybko, może to spowodować przesunięcie warstw lub słabą jakość druku. Przy dużych prędkościach drukowania może zdarzyć się, że paski ześlizgną się z kół napędowych, a głowica utraci prawidłową pozycję.
Prędkość drukowania można wyregulować tak, jak pokazano na poniższych obrazkach.
Jeśli drukowałeś z prędkością 3600 mm/min lub 60 mm/s, spróbuj zmniejszyć tę wartość o 50% do 1800 mm/min lub 30 mm/s, aby sprawdzić, czy problem zniknie lub jakość się poprawi. Jeśli to zadziała, spróbuj zwiększać prędkość druku małymi krokami, aż znajdziesz najlepszy balans między jakością a szybkością.
DOSTOSUJ NACIĄG PASKA
Wiele drukarek używa pasków do przenoszenia siły z silników. Paski gumowe z czasem tracą swoją wytrzymałość.
Jeśli naciąg jest zbyt mały, paski ślizgają się na kółkach napędowych, a głowica traci właściwą pozycję.
• Sprawdź, czy wszystkie paski mają ten sam naciąg, ściskając je razem.
• Wyreguluj naciąg zgodnie z instrukcją obsługi drukarki. Niektóre drukarki, jak Prusa i3, są wyposażone w śruby do napinania pasków. Uważaj, aby nie przesadzić z naciągiem, ponieważ może to powodować inne problemy, np. unieruchomienie silnika.
Jeśli nie jesteś pewien odpowiedniego naciągu, przeczytaj instrukcję lub skontaktuj się z producentem.
• Jeśli paski Twojej drukarki są bardzo stare i zużyte, rozważ ich wymianę jako ostateczną opcję.
SPRAWDŹ PROWADNICE (PRĘTY)
Wyłącz drukarkę i spróbuj przesunąć głowicę wzdłuż całej długości osi X i Y. Jeśli wyczujesz większy opór w niektórych miejscach, wyczyść prowadnice i nasmaruj je zgodnie z instrukcją.
Nie używaj oleju ani smaru do zanieczyszczania każdego łożyska! Wybór środka smarnego zależy od materiałów, z których wykonane są łożyska (np. metal/metal, metal/plastik, różne rodzaje tworzyw).
Jeśli smarowanie prowadnic nie pomaga i nadal wyczuwasz opór, pręty mogą być wygięte. Sprawdź, czy są w osi. Jeśli mimo poprawnego ustawienia nadal czuć opór, możesz wyciągnąć pręty i przetoczyć je po płaskiej powierzchni. Jeśli się kołyszą, są wygięte i najlepiej będzie je wymienić.
SPRAWDŹ STÓŁ ROBOCZY
Na rynku dostępnych jest wiele różnych platform roboczych z różnymi systemami montażu. Upewnij się, że stół nie porusza się podczas drukowania. Być może klipsy lub śruby z czasem się poluzowały i musisz je dokręcić lub wymienić.
USTABILIZUJ DRUKARKĘ 3D
Upewnij się, że drukarka stoi na stabilnej i wypoziomowanej powierzchni i sprawdź, czy w pobliżu nie ma źródeł wstrząsów. Nawet małe czynniki zewnętrzne, takie jak uderzenia, mogą wpłynąć na wydruk. Jeśli masz kilka drukarek, ustaw je na osobnych stołach; czasem mogą na siebie oddziaływać.
|
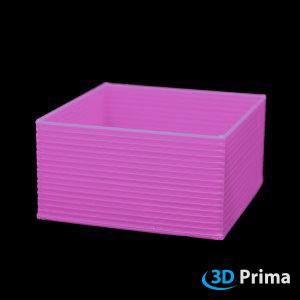 16. LINIE NA BOKACH WYDRUKU
Celem każdego wydruku jest uzyskanie gładkiej powierzchni warstwa po warstwie. Jeśli jedna z warstw wyjdzie nieprawidłowo, jest to wyraźnie widoczne na zewnątrz obiektu. Na przykład: jedna na dziesięć warstw jest szersza od pozostałych.
Stała średnica filamentu odgrywa ważną rolę, a dokładne pozycjonowanie osi może prowadzić do powstawania linii na powierzchni (np. z-wobbling). Źle wyregulowany kontroler PID może być kolejnym powodem pojawiania się tych linii. W takim przypadku nagrzewanie dyszy jest niespójne.
REGULACJA NAPIĘCIA PASKA
Wiele drukarek wykorzystuje paski do przenoszenia siły z silników. Te gumowe paski z czasem tracą swoją sprężystość. Jeśli napięcie jest zbyt niskie, paski ślizgają się na kołach zębatych/napędowych, a głowica drukująca traci właściwą pozycję.
- Sprawdź, czy wszystkie paski mają takie samo napięcie, ściskając je palcami.
-
Wyreguluj naciąg paska zgodnie z instrukcją obsługi drukarki. Niektóre drukarki, jak np. Prusa i3, wyposażone są w śruby do napinania pasków. Uważaj, aby nie naciągnąć pasków zbyt mocno, ponieważ może to spowodować inne problemy, np. blokowanie silnika.
Jeśli nie masz pewności co do prawidłowego naciągu paska w swojej drukarce, przeczytaj instrukcję obsługi lub skontaktuj się z producentem.
- Jeśli paski w Twojej drukarce są ciche, zbyt zużyte lub stare, pamiętaj, że w ostateczności powinieneś je wymienić.
SPRAWDŹ PRĘTY PROWADZĄCE
Wyłącz drukarkę i spróbuj przesunąć głowicę drukującą wzdłuż całych osi X i Y. Jeśli w niektórych miejscach wyczujesz większy opór, wyczyść pręty i nasmaruj je zgodnie z instrukcją obsługi drukarki.
Nie używaj oleju ani smaru do pokrywania każdego łożyska! To, jaki smar jest najlepszy, zależy od materiałów, z których wykonane jest łożysko (np. metal/metal, metal/plastik, różne rodzaje tworzyw sztucznych).
Jeśli smarowanie prętów nie pomaga i nadal czujesz opór w niektórych miejscach, pręty mogą być wygięte. Sprawdź, czy Twoje pręty są ustawione w jednej linii. Jeśli są na swoim miejscu, a Ty nadal czujesz opór, możesz wyjąć pręty i poturlać je po płaskiej powierzchni. Jeśli chwieją się, oznacza to, że są wygięte i najlepiej byłoby je wymienić.
SPRAWDŹ OŚ Z
Sprawdź, czy pręty i śruba pociągowa są w jednej linii i we właściwej pozycji. Czy łożyska i złącza są sprawne? Czy mają jakieś zadziory? Jeśli tak, spróbuj je naprawić lub wymienić. Zalecamy najpierw przeprowadzenie oględzin, a następnie nasmarowanie prętów i śruby pociągowej zgodnie z instrukcją obsługi drukarki.
Nie używaj oleju ani smaru do pokrywania każdego łożyska! To, jaki smar jest najlepszy, zależy od materiałów, z których wykonane jest łożysko (np. metal/metal, metal/plastik, różne rodzaje tworzyw sztucznych).
Kolejnym krokiem będzie wyjęcie elementów osi Z i poturlanie ich po płaskiej, czystej powierzchni, aby sprawdzić, czy się chwieją. Jeśli się chwieją, są wygięte i najlepiej byłoby je wymienić.
OPTYMALIZACJA KONTROLERA PID
Jak to często bywa, aby uzyskać najlepsze rezultaty w przypadku nawisów, wymagana jest kombinacja prędkości druku i ustawień temperatury dyszy. Nie możemy podać ogólnego rozwiązania, ponieważ różne materiały, drukarki oraz wentylatory chłodzące wydruk mają ogromny wpływ na wynik nawisu.
Zalecamy wydrukowanie testów nawisów w celu zoptymalizowania ustawień i sprawdzenia, jakie kąty nawisów są możliwe do uzyskania.
|
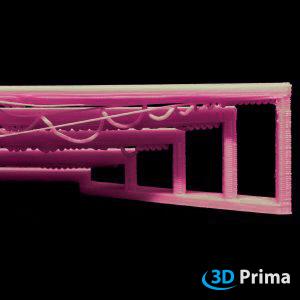 17. NIEUDANE MOSTKI (BRIDGING)
Plastik jest wytłaczany przez pustą przestrzeń z jednego punktu do drugiego. Kiedy mostki są nieudane, nitki plastiku zwisają. Plastik powinien być bardzo szybko schłodzony nad pustą przestrzenią, aby uzyskać solidne połączenie między punktami. Dla uzyskania optymalnej wydajności konieczna jest dobra kalibracja ustawień mostkowania i chłodzenia. Jeśli odległość dla mostka jest zbyt duża, użyj podpór.
DOSTOSUJ USTAWIENIA MOSTKOWANIA
Mostki są trudne do wykonania dla drukarki 3D. W większości programów typu slicer dostępne są ustawienia dla mostkowania. Plastik kurczy się podczas stygnięcia. To zaleta przy mostkowaniu, ponieważ nitki napinają się i tworzą płaską powierzchnię. Wypróbuj niższy mnożnik ekstruzji i niższą prędkość dla lepszego zachowania mostkowania. Więcej plastiku mogłoby spowodować zwisanie nitki. Kolejna warstwa wisiałaby na słabym mostku.
DODAJ STRUKTURĘ WSPORNIKOWĄ
Prostym sposobem na uzyskanie lepszych wyników są struktury wspornikowe. Nie możemy doradzić, jakie ustawienia są najlepsze, ponieważ zmieniają się one wraz ze zmianą wysokości warstwy lub materiału. Zalecamy rozpoczęcie od standardowych ustawień w programie slicer; jeśli musisz je zmienić, wypróbuj metodę prób i błędów. Pamiętaj, że materiał podporowy wymaga dodatkowego czasu drukowania, a czasami innym rozwiązaniem jest zoptymalizowanie orientacji modelu.
WENTYLATOR CHŁODZĄCY
W celu szybkiego chłodzenia ustaw wentylator na wysoką wartość procentową, tak aby plastik stwardniał, zanim zacznie zwisać. Dostępne są specjalne ustawienia "overdrive" dla mostkowania, gdzie obroty wentylatora mogą zostać zwiększone.
|
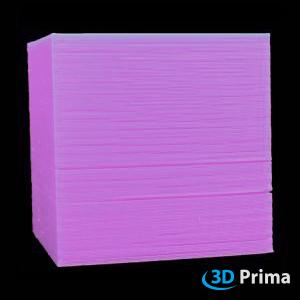 18. BRAKUJĄCE WARSTWY
Typowym objawem tego problemu są luki między warstwami. Może to być spowodowane częściową niedoekstruzją lub częściowym bądź całkowitym pominięciem warstw.
REGULACJA TEMPERATURY DYSZY
Jeśli zauważysz, że ekstruder czasami ma trudności z przepychaniem filamentu przez hotend, być może dzieje się tak dlatego, że dysza jest zbyt zimna. Spróbuj zwiększyć temperaturę o 5-10 stopni, aby plastik płynął łatwiej.
ŚLIZGAJĄCE SIĘ KOŁO ZĘBATE EKSTRUDERA
Wszystkie drukarki 3D typu FDM używają małego koła zębatego, które chwyta filament i dociska go do łożyska lub innego koła zębatego. To koło napędowe ma ostre zęby, które pozwalają mu chwycić filament. Jeśli filament nie może się poruszyć, koło napędowe obraca się w miejscu i może zeszlifować tyle plastiku z filamentu, że zęby koła nie mają już o co zahaczyć.
Jeśli tak się dzieje w Twojej drukarce, zazwyczaj zobaczysz wiele małych wiórków plastiku pochodzących z filamentu, który został zmielony. Możesz również zauważyć, że silnik ekstrudera pracuje, ale filament nie jest wpychany do hotendu.
Aby rozwiązać ten problem, możesz spróbować:
- zwiększyć temperaturę dyszy o 5-10 stopni, aby plastik płynął łatwiej.
- zmienić prędkość drukowania, jeśli ekstruder próbuje wypchnąć filament przez dyszę szybciej, niż hotend może go stopić. Zmniejsz ją o 30%, aby sprawdzić, czy problem został rozwiązany.
Jeśli ekstruder się ślizga, upewnij się, że koło napędowe ekstrudera jest czyste, ponieważ fragmenty plastiku mogą zapchać zęby koła. Jeśli tak się stanie, prawdopodobieństwo, że koło napędowe ponownie się ześlizgnie, wzrasta.
USTAWIENIA ŚREDNICY FILAMENTU
Najpopularniejsze średnice filamentów to 1,75 mm i 2,85 mm, ale istnieje wiele innych. Te wymiary mają różne tolerancje, które mogą wahać się od 0,01 mm do 0,1 mm.
Dlatego przed użyciem filamentu upewnij się, że zmierzyłeś go suwmiarką w 4-5 punktach na pierwszych kilku metrach i obliczyłeś średnią średnicę. (Suma pomiarów podzielona przez liczbę pomiarów)
Użyj obliczonego wyniku, aby ustawić średnicę filamentu lub mnożnik ekstruzji na właściwą wartość.
Najpopularniejszą metodą jest ustawienie średnicy filamentu na wartość standardową (1,75 mm, 2,85 mm itp.) i zmianę ilości wytłaczanego materiału za pomocą mnożnika ekstruzji.
(Uwaga: mnożnik ekstruzji to procent wytłaczania dla konkretnej średnicy.)
NAPRAWA PLIKU DO DRUKU
Jeśli wykryjesz brakujące warstwy w obiekcie, być może konieczna będzie naprawa pliku do druku. Mogą być one spowodowane uszkodzonym lub niekompletnym plikiem. W programie typu slicer dostępnych jest kilka opcji naprawy takich problemów.
|
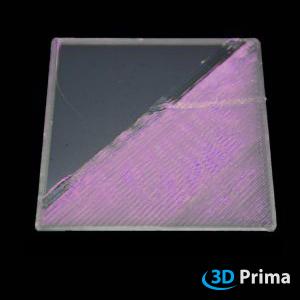 19. BRAK EKSTRUZJI NA POCZĄTKU DRUKOWANIA
Ten problem jest prawdopodobnie najbardziej powszechny dla każdego początkującego użytkownika druku 3D, ale jest również bardzo łatwy do rozwiązania! Jeśli dysza nie wytłacza plastiku na pierwszej warstwie, może to mieć kilka możliwych przyczyn.
REGULACJA TEMPERATURY DYSZY
Jak to często bywa, aby uzyskać najlepsze rezultaty, wymagana jest kombinacja między prędkością druku a ustawieniami temperatury dyszy. Nie możemy podać ogólnego rozwiązania, ponieważ różne materiały, drukarki i wentylatory mają ogromny wpływ na wynik.
Zalecamy wydrukowanie testów w celu optymalizacji ustawień i sprawdzenia możliwości drukarki.
COLD PULL (CZYSZCZENIE NA ZIMNO)
"Cold pull" sprawdza się najlepiej z miękkimi i śliskimi materiałami, takimi jak nylon.
Ponownie, rozgrzej hotend do temperatury roboczej nylonu lub poliamidu, wepchnij go przez hotend tak daleko, jak to możliwe (idealnie do momentu wypłukania poprzedniego materiału, co będzie nieco trudne, jeśli dysza jest całkowicie zatkana). Następnie pozwól hotendowi ostygnąć.
Zalecamy ustawienie hotendu na 110-120°C i kontynuowanie wyciągania filamentu w trakcie rozgrzewania, aż wyjdzie w jednym kawałku. Następnie odetnij zanieczyszczoną końcówkę filamentu, ponownie w pełni rozgrzej hotend i powtarzaj proces, aż wyciągnięta końcówka filamentu będzie czysta, a przepływ przez dyszę zostanie przywrócony. Zazwyczaj wystarczą dwa lub trzy przejścia.
PRZEDWPYSK EKSTRUDERA (PRIMING)
Wiele hotendów ma problem z wyciekaniem plastiku podczas bezczynności w wysokiej temperaturze, co tworzy pustą przestrzeń wewnątrz dyszy. Do wyciekania dochodzi najczęściej na początku drukowania podczas rozgrzewania hotendu. Jeśli z hotendu wyciekło trochę plastiku, przy następnej próbie ekstruzji może minąć kilka sekund, zanim plastik zacznie ponownie wypływać z dyszy. Jeśli rozpoczynasz druk po tym, jak dysza zaczęła wyciekać, możesz zauważyć to samo opóźnienie.
Aby rozwiązać ten problem, upewnij się, że załadowałeś hotend tuż przed rozpoczęciem drukowania, aby dysza była pełna plastiku i gotowa do pracy.
Najczęstszym sposobem na rozwiązanie tego problemu jest użycie "skirt" (obwódki), czyli dwóch lub więcej linii filamentu, które zazwyczaj znajdują się kilka milimetrów od drukowanego obiektu, aby zapewnić stały przepływ materiału.
METODA IGŁY
Do tej metody potrzebujesz igły akupunkturowej lub podskórnej, aby spróbować usunąć blokadę. Oczywiście potrzebujesz igły lub drutu wystarczająco małego, aby zmieścił się w otworze dyszy (zazwyczaj 0,4 mm).
Nie zaleca się używania wiertła, ponieważ łatwiej się łamie niż solidne igły, a co gorsza, może trwale uszkodzić dyszę, jeśli nie zachowasz ostrożności.
Rozgrzej dyszę do normalnej temperatury drukowania dla danego materiału i zacznij przebijać blokadę igłą. Uważaj, aby się nie oparzyć. Celem jest rozbicie zatoru tak, aby przesunął się przez dyszę. Następnym razem, gdy wepchniesz filament, zator powinien wyjść razem z nim.
Może być konieczne powtórzenie cyklu kilka razy i ręczne przepchnięcie filamentu, aby sprawdzić, czy udało się wystarczająco rozbić blokadę. Jeśli ta metoda nie działa, wypróbuj metodę "cold pull".
WYPOZIOMOWANA PŁYTA ROBOCZA
Aby wypoziomować stół roboczy i poprawnie ustawić wysokość dyszy, postępuj zgodnie z instrukcją swojej drukarki 3D.
Prawidłowe ustawienie wysokości dyszy, a dokładniej poprawne ustawienie pozycji zero dla osi Z, pomaga ograniczyć wypaczanie i wyeliminować "stopę słonia", a także zapewnia odpowiednią ilość materiału na pierwszej warstwie. Większość drukarek 3D nie potrafi wykryć, kiedy dysza dotyka powierzchni roboczej, polegając jedynie na wyłączniku krańcowym lub oddzielnym czujniku. W obu przypadkach zazwyczaj trzeba ręcznie ustawić pozycję zero. Dokładna procedura różni się w zależności od drukarki, ale ogólna zasada jest zazwyczaj taka sama:
upewnij się, że dysza jest czysta i najlepiej rozgrzana, aby wszelkie pozostałości zostały usunięte papierem.
Użyj kawałka cienkiego papieru dla sztywniejszych stołów (około 90 g/m² lub 0,1 mm grubości) i grubszego papieru dla stołów sprężynujących (około 300 g/m² lub 0,25 mm grubości, np. wizytówka).
Wyreguluj wyłącznik krańcowy lub offset czujnika, aż poczujesz lekki opór podczas przesuwania papieru, gdy drukarka znajduje się w pozycji zero dla osi Z. Większość drukarek posiada tryb półautomatyczny, w którym głowica drukująca przesuwa się do kilku zdefiniowanych punktów na stole, a Ty musisz ręcznie ustawić wysokość dyszy. Jeśli nie, zacznij od środka stołu dla wstępnego ustawienia, okrąż stół i powtórz proces dla każdego punktu regulacyjnego. Przesuwaj głowicę jak najbliżej regulatorów i dostosowuj je, aż uzyskasz równomierny opór przy użyciu arkusza kalibracyjnego w każdym punkcie.
|
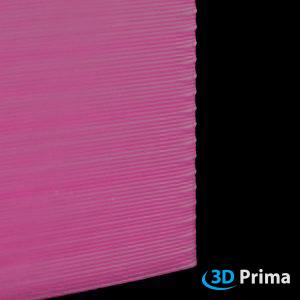 20. NADMIERNA EKSTRUZJA
Czy Twoja drukarka 3D wytłacza więcej filamentu niż potrzeba? Czy zauważasz wybrzuszenia na powierzchni wydruku? Nazywa się to nadmierną ekstruzją.
Dzieje się tak, gdy oprogramowanie i drukarka nie są skonfigurowane poprawnie: oprogramowanie nie przekazuje właściwych danych dla poprawnej ilości ekstruzji Twojej drukarki FDM.
ŚREDNICA FILAMENTU / MNOŻNIK EKSTRUZJI
Jeśli wykryjesz nadmierną ekstruzję podczas druku, możesz zarządzać tym problemem, zmniejszając mnożnik ekstruzji (czasami nazywany również „flow rate”). Każda drukarka i każdy ekstruder ma swoje specyficzne, idealne ustawienia.
Spróbuj zmniejszyć mnożnik ekstruzji w oprogramowaniu w krokach co 5%. Jeśli mnożnik jest ustawiony na 1, wypróbuj 0,95, następnie 0,9…
|
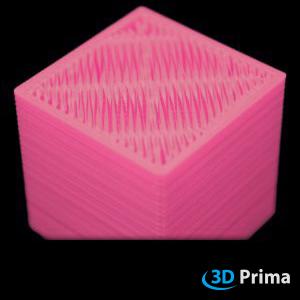 21. PILLOWING / NIEKOMPLETNA GÓRNA WARSTWA
Jeśli zauważysz wadliwą górną warstwę z odkształceniami, dziurami lub pustymi przestrzeniami, nazywa się to „poduszkowaniem” (pillowing). Głównym problemem jest to, że górna warstwa nie nakłada się na obrys lub wypełnienie. W większości przypadków jest to spowodowane zbyt rzadkim wypełnieniem, dużą prędkością drukowania lub niewystarczającym chłodzeniem.
NAKŁADANIE WYPEŁNIENIA/OBRYSU
Większość programów typu Slicer pozwala na regulację nakładania się obrysu (konturu) na wypełnienie. Wartość ta jest zazwyczaj mierzona jako procent nakładania się wypełnienia na obrysy. Jednym z najczęstszych ustawień jest 15%. Jeśli wartość jest zbyt niska, spróbuj zwiększyć ją do 20% lub 30%.
WENTYLATOR CHŁODZĄCY
Jeśli drukujesz materiały o niskiej lepkości lub w wysokich temperaturach, problemem mogą być również nawisy wypełnienia. Aby zminimalizować ten problem, materiał musi ostygnąć wystarczająco szybko po wytłoczeniu. Jeśli Twoja drukarka jest wyposażona w wentylator chłodzący wydruk, powinieneś go włączyć lub zwiększyć jego prędkość. Sprawdź również, czy wentylator i kanał nawiewowy są w odpowiedniej pozycji (upewnij się, że powietrze chłodzi wydruk, a nie ucieka w inne miejsce). Niektóre materiały mają bardzo niską lepkość w temperaturach druku, dlatego należy je drukować przy wyższych prędkościach oraz z włączonym wentylatorem chłodzącym wydruk.
ZWIĘKSZENIE GĘSTOŚCI WYPEŁNIENIA
W większości przypadków problemów z „poduszkowaniem” lub niepełną górną warstwą, gęstość wypełnienia jest zbyt niska. 10-25% to typowe wartości gęstości wypełnienia. Jak zawsze, zależy to od materiału i ustawień druku, więc dla uzyskania najlepszych rezultatów wykonaj test na kostce kalibracyjnej (Test Cube).
ZWIĘKSZENIE LICZBY GÓRNYCH WARSTW
Zazwyczaj ustawia się 3-6 górnych warstw, w zależności od gęstości wypełnienia i ustawień druku. Jeśli masz problemy z „poduszkowaniem”, spróbuj zwiększyć liczbę górnych warstw.
|
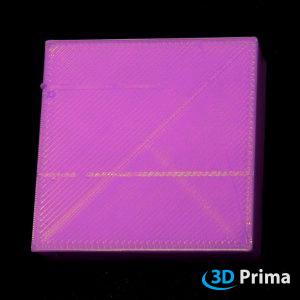 22. BLIZNY NA POWIERZCHNI
Obiekt drukowany jest warstwa po warstwie. Aby rozpocząć nową warstwę lub przejść w nowe miejsce, dysza musi przesunąć się nad wcześniej wydrukowaną warstwą. Pozostawia to widoczne ślady na górnych pełnych warstwach wydruku. Aby rozwiązać ten problem, wykonaj poniższe kroki.
MNOŻNIK EKSTRUZJI
Jeśli wyciskanych jest zbyt dużo plastiku, każda warstwa staje się grubsza niż powinna. Podczas przesuwania dyszy na jej powierzchni powstają blizny. Aby uniknąć blizn na górnej warstwie wydruku, skoryguj mnożnik ekstruzji (flow rate).
PODNOSZENIE DYSZY (Z-HOP)
Jednym ze sposobów na uniknięcie blizn na górnych warstwach wydruku jest podniesienie dyszy podczas zmiany pozycji. Ta opcja pozwala dyszy na przemieszczanie się na określonej wysokości z punktu do punktu bez rysowania wcześniej wydrukowanej warstwy.
|
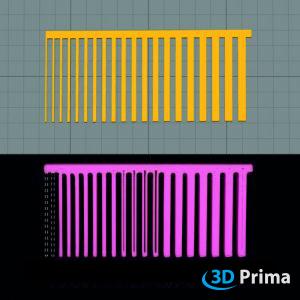 23. MAŁE ELEMENTY NIE SĄ DRUKOWANE
Przy drukowaniu drobnych elementów warto użyć dyszy o małej średnicy, aby zapewnić precyzję detali. Ściana cieńsza niż średnica dyszy może nie zostać wyświetlona w programie typu Slicer, a tym samym nie zostanie wydrukowana. Aby drukować bardzo szczegółowo, dostosuj sprzęt i oprogramowanie.
ZEZWÓL NA DRUKOWANIE CIENKICH ŚCIAN (SINGLE EXTRUSION WALL)
Ta opcja przeznaczona jest dla bardzo cienkich części o wymiarach mniejszych niż średnica dyszy. Bez tej opcji drukowanie małych detali jest niemożliwe, ponieważ dysza ma określoną szerokość ścieżki. Ta funkcja jest dostępna m.in. w Simplify3D i można ją znaleźć w "Edit Process Settings" zmieniając "External Thin Wall Type". Druk nie stanie się przez to bardziej szczegółowy, ale zapewni, że każdy mały fragment obiektu zostanie wykryty przez slicer i wydrukowany.
ZAINSTALUJ CIEŃSZĄ DYSZĘ
Jeśli fragmenty wydruku są cieńsze niż dysza, nie mogą zostać wydrukowane w odpowiednim rozmiarze lub z wystarczającą precyzją. Zainstalowanie cieńszej dyszy może rozwiązać ten problem.
|
 24. PRZERWANIE EKSTRUZJI W TRAKCIE DRUKOWANIA
Drukarka przestała podawać materiał w trakcie drukowania? Musisz przerwać druk? Ten problem może mieć kilka różnych przyczyn.
SPRAWDŹ CZY DYSZA JEST ZATKANA
Istnieją dwie powszechne metody rozwiązania tego problemu:
METODA "COLD PULL" (CZYSZCZENIE NA ZIMNO)
Metoda „cold pull” działa najlepiej z materiałami śliskimi i miękkimi, takimi jak nylon.
Rozgrzej głowicę do temperatury roboczej używanego nylonu lub poliamidu, wepchnij go przez głowicę tak daleko, jak to możliwe (idealnie do momentu wypłynięcia poprzedniego materiału). Następnie pozwól głowicy ostygnąć.
Zalecamy ustawienie głowicy na 110-120°C i ciągłe wyciąganie filamentu podczas rozgrzewania, aż wyjdzie w jednym kawałku. Następnie odetnij zanieczyszczoną końcówkę, rozgrzej ponownie głowicę i powtarzaj proces, aż wyciągnięty filament będzie czysty, a przepływ przez dyszę zostanie przywrócony. Zazwyczaj wystarczą dwie lub trzy próby.
METODA Z UŻYCIEM IGŁY LUB DRUTU
Do tej metody potrzebna jest igła akupunkturowa lub podskórna, za pomocą której spróbujesz usunąć blokadę. Oczywiście potrzebujesz igły lub drutu o średnicy mniejszej niż otwór dyszy (zazwyczaj 0,4 mm).
Odradzamy stosowanie wierteł, ponieważ łatwiej się łamią niż sztywne igły, a co gorsza, mogą trwale uszkodzić dyszę, jeśli nie zachowasz ostrożności.
Rozgrzej dyszę do normalnej temperatury druku dla danego materiału i zacznij przepychać otwór igłą. Uważaj, aby się nie oparzyć. Celem jest rozbicie zatoru tak, aby prześlizgnął się przez dyszę. Przy kolejnym podaniu filamentu zator powinien zostać wypchnięty razem z nim.
Może być konieczne powtórzenie tego cyklu kilka razy i ręczne przepchnięcie odrobiny filamentu, aby sprawdzić, czy udało się usunąć blokadę. Jeśli ta metoda nie działa, wypróbuj metodę „cold pull”.
BRAK FILAMENTU
Przed rozpoczęciem drukowania zawsze sprawdzaj, czy masz jeszcze wystarczającą ilość filamentu na szpuli.
ŚLIZGAJĄCA SIĘ ZĘBATKA EKSTRUDERA
Wszystkie drukarki 3D FDM używają małej zębatki napędowej, która chwyta filament i dociska go do łożyska lub innej zębatki. Ta zębatka ma ostre zęby, które pozwalają jej „wgryźć się” w filament. Jeśli filament nie może się poruszyć, zębatka obraca się w miejscu i może zetrzeć tyle materiału, że nie zostanie nic, czego zęby mogłyby się chwycić.
Jeśli tak się stanie, zazwyczaj zobaczysz dużo drobnych opiłków plastiku wokół ekstrudera. Możesz również zauważyć, że silnik ekstrudera pracuje, ale filament nie jest wpychany do głowicy.
Aby rozwiązać ten problem, możesz spróbować:
- zwiększyć temperaturę dyszy o 5-10 stopni, aby plastik płynął łatwiej.
- zmienić prędkość drukowania, jeśli ekstruder próbuje pchać filament szybciej, niż głowica jest w stanie go roztopić. Zmniejsz prędkość o 30%, aby sprawdzić, czy problem ustąpił.
Jeśli ekstruder nadal się ślizga, upewnij się, że zębatka jest czysta, ponieważ drobinki plastiku mogą zapchać zęby. Jeśli tak się stanie, zębatka będzie się ślizgać częściej.
|
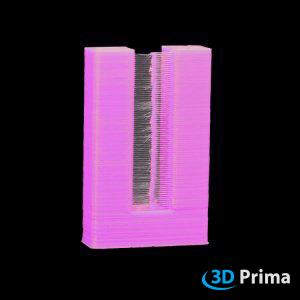 25. NITKOWANIE (STRINGING) I WYCIEKANIE (OOZING)
„Włochaty” wydruk? Jeśli na wydruku pojawiają się cieniutkie nitki plastiku, zazwyczaj pomiędzy dwiema częściami, nazywamy to nitkowaniem. Inne określenia to wyciekanie lub „wąsy”. Podczas gdy dysza przemieszcza się w inne miejsce, płynny filament może wypływać z dyszy i tworzyć nitki. W takim przypadku sprawdź, czy włączona jest retrakcja (wycofywanie filamentu), ponieważ w wielu przypadkach możesz rozwiązać ten problem, optymalizując jej ustawienia. Możesz skorzystać z dobrego testu wydajności, takiego jak np. z magazynu „Make”. Link do pobrania: http://www.thingiverse.com/thing:533472/#files
REGULACJA TEMPERATURY DYSZY
Często potrzebna jest kombinacja odpowiedniej retrakcji i temperatury dyszy, aby uzyskać najlepsze wyniki i zredukować nitkowanie. Jeśli temperatura dyszy jest zbyt wysoka, stopiony filament jest tak rzadki (ma niską lepkość), że będzie wyciekał z dyszy podczas przemieszczania się do kolejnej pozycji. Jeśli temperatura jest zbyt niska, możesz mieć problemy z ekstruzją. Aby uzyskać najlepsze rezultaty, spróbuj obniżyć temperaturę o 5-10 stopni, aby plastik przestał wyciekać.
REGULACJA RETRAKCJI
Retrakcja to cofanie filamentu podczas procesu drukowania. Kiedy głowica drukarki przemieszcza się do nowej pozycji (bez ekstruzji), mogą tworzyć się nitki, ponieważ stopiony materiał wypływa z dyszy. Można to poprawić poprzez wycofanie filamentu w momencie, gdy głowica kończy ekstruzję.
Najpierw upewnij się, że retrakcja jest włączona. Drugim krokiem będzie optymalizacja jej ustawień, takich jak odległość (distance) i prędkość (speed).
ODLEGŁOŚĆ RETRAKCJI
Odległość określa, jak daleko filament jest wycofywany z dyszy. Optymalna wartość zależy od konkretnej drukarki. Sprawdź to, drukując dwie kostki oddalone od siebie o 40 mm, zwiększając odległość retrakcji o 0,5 mm i obserwując rezultaty. Dla większości drukarek odległość retrakcji powinna wynosić od 1 do 5 mm.
PRĘDKOŚĆ RETRAKCJI
Prędkość retrakcji jest również ważnym ustawieniem wpływającym na wydruk. Jeśli cofasz filament zbyt szybko, może on zerwać ciągłość wewnątrz głowicy. Jeśli z kolei cofasz zbyt wolno, dysza może „lać” przed rozpoczęciem drukowania w nowym miejscu. Dla większości drukarek prędkość retrakcji powinna wynosić od 20-100 mm/s.
Testuj to, drukując dwie kostki oddalone o 40 mm, zwiększając prędkość retrakcji w krokach co 20 mm/s i wybierz najlepsze ustawienie.
UNIKANIE PRZECHODZENIA NAD OTWARTYMI PRZESTRZENIAMI
Istnieją slicery na rynku, które mają specjalne funkcje zapobiegające przechodzeniu głowicy nad pustymi przestrzeniami podczas przemieszczania się z jednego miejsca na drugie.
|
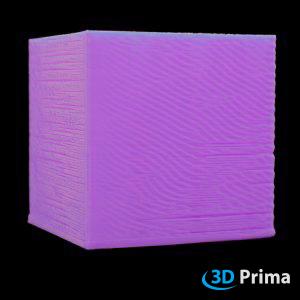 26. NIEDOEKSTRUZJA (UNDEREXTRUSION)
Niedoekstruzja może mieć różne przyczyny: zatkana dysza, ślizgająca się zębatka ekstrudera, błędne ustawienia średnicy filamentu lub mnożnika ekstruzji w programie typu Slicer.
METODA "COLD PULL"
Metoda „cold pull” działa najlepiej z materiałami śliskimi i miękkimi, takimi jak nylon.
Rozgrzej głowicę do temperatury roboczej nylonu lub poliamidu, wepchnij filament tak daleko, jak to możliwe (idealnie do momentu wypłynięcia starego materiału). Następnie pozwól głowicy ostygnąć.
Zalecamy ustawienie głowicy na 110-120°C i ciągłe wyciąganie filamentu podczas rozgrzewania, aż wyjdzie w jednym kawałku. Następnie odetnij zanieczyszczoną końcówkę, rozgrzej ponownie głowicę i powtarzaj proces, aż wyciągnięty filament będzie czysty, a przepływ zostanie przywrócony. Zazwyczaj wystarczą dwie lub trzy próby.
ŚREDNICA FILAMENTU
Najpopularniejsze średnice filamentów to 1,75 mm i 2,85 mm, ale istnieją też inne. Mają one różne tolerancje, które mogą wahać się od 0,01 mm do 0,1 mm.
Upewnij się, że mierzysz swój filament suwmiarką w 4-5 punktach na pierwszych metrach i obliczasz średnią średnicę przed użyciem. (Suma pomiarów podzielona przez ich liczbę).
Użyj obliczonego wyniku, aby ustawić średnicę filamentu lub mnożnik ekstruzji na właściwą wartość.
Najczęstszą metodą jest ustawienie nominalnej średnicy filamentu (1,75 mm, 2,85 mm itp.) i korygowanie ilości wytłaczanego materiału za pomocą mnożnika ekstruzji.
(Uwaga: mnożnik ekstruzji to procentowa wartość ekstruzji dla danej średnicy.)
METODA IGŁY
Do tej metody potrzebna jest igła akupunkturowa lub podskórna, aby spróbować usunąć zator. Oczywiście będziesz potrzebować igły lub drutu na tyle cienkiego, aby wszedł w otwór dyszy, zazwyczaj 0,4 mm.
Odradza się natomiast używanie wierteł, ponieważ pękają one łatwiej niż lite igły, a co gorsza, mogą trwale uszkodzić dyszę, jeśli nie zachowasz ostrożności.
Rozgrzej dyszę do normalnej temperatury drukowania dla danego materiału i zacznij nakłuwać ją igłą. Uważaj, aby się nie oparzyć. Celem jest rozbicie zatoru tak, aby przesunął się przez dyszę. Gdy następnym razem przepchniesz filament przez zator, zostanie on wypchnięty przez dyszę razem z resztą tworzywa.
Może zajść potrzeba powtórzenia tego cyklu kilka razy i ręcznego przepchnięcia odrobiny filamentu, aby sprawdzić, czy udało się wystarczająco udrożnić blokadę. Jeśli ta metoda nie zadziała, wypróbuj metodę „cold pull” (czyszczenia na zimno).
ŚLIZGAJĄCE SIĘ KOŁO ZĘBATE EKSTRUDERA
Wszystkie drukarki 3D typu FDM używają małego koła zębatego, które chwyta filament i dociska go do łożyska lub innego koła zębatego. To koło napędowe posiada ostre zęby, które pozwalają mu chwycić filament. Jeśli filament nie może się poruszać, koło napędowe obraca się w miejscu i może zetrzeć z niego tyle plastiku, że zęby koła nie będą miały się na czym oprzeć.
Jeśli taka sytuacja zdarzy się w Twojej drukarce, zazwyczaj zobaczysz mnóstwo drobnych plastikowych opiłków powstałych ze startego filamentu. Możesz również zauważyć, że silnik ekstrudera pracuje, ale filament nie jest wpychany do głowicy (hotendu).
Aby rozwiązać ten problem, możesz spróbować:
- zwiększyć temperaturę dyszy o 5-10 stopni, aby plastik płynął łatwiej.
- zmienić prędkość drukowania, jeśli ekstruder próbuje przepchnąć filament przez dyszę szybciej, niż hotend jest w stanie go roztopić. Zmniejsz ją o 30%, aby sprawdzić, czy problem został rozwiązany.
Jeśli ekstruder się ślizga, upewnij się, że koło zębate ekstrudera jest czyste, ponieważ fragmenty plastiku mogą wypełnić zęby koła. Jeśli tak się stanie, koło napędowe będzie ślizgać się jeszcze częściej.
|
|
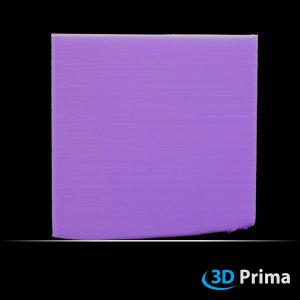 27. WYPACZANIE (WARPING)
Wydruki 3D kurczą się podczas stygnięcia ze względu na swoje właściwości termiczne. Poddaje to wydruk znacznym naprężeniom, a w przypadku nieprawidłowej przyczepności do stołu, może on częściowo lub całkowicie się od niego oderwać. Istnieje wiele sposobów na przeciwdziałanie wypaczaniu.
STOSOWANIE ADHEZYJNYCH ŚRODKÓW I/LUB PODKŁADEK ADHEZYJNYCH
Na rynku dostępnych jest wiele rodzajów, takich jak PrimaFix, kleje w sztyfcie, inne kleje do smarowania lub w sprayu, a także powierzchnie robocze typu PEI, Buildtak czy nawet niepodgrzewana taśma malarska.
Ważne jest, aby ustawić odpowiednią temperaturę podgrzewanego stołu dla każdego materiału i środka adhezyjnego.
Dla PrimaFix zalecamy następujące ustawienia:
- PLA: pierwsza warstwa 210°C, bez podgrzewanej powierzchni roboczej.
- ABS: pierwsza warstwa 235-245°C z obrzeżem (brim) 5 mm i podgrzewanym stołem 100-105°C.
- PET-G: pierwsza warstwa 225°C (437° Fahrenheita) i podgrzewany stół 70-80°C.
DOSTOSUJ PIERWSZĄ WARSTWĘ
Możesz również użyć ustawień w slicerze, aby zwiększyć szerokość i wysokość wytłaczania tylko dla pierwszej warstwy: skutkuje to proporcjonalnym pompowaniem większej ilości materiału, co nie tylko lepiej dociska plastik do stołu, ale również sprawia, że pierwsza warstwa staje się bardziej odporna na drobne błędy regulacji – dzięki czemu stół nie musi być idealnie płaski z dokładnością do 10 µm. Zazwyczaj przyjmuje się 120-140% wysokości warstwy dla pierwszej warstwy.
UŻYJ OBRZEŻA (BRIM)
Brim to struktura drukowana, która jest przyłączona do wydruku i zwiększa powierzchnię styku części z podłożem, stabilizując ją lub zwiększając przyczepność. Obrzeża mają zazwyczaj 10-15 obrysów i mogą mieć wysokość 1-2 warstw.
POZIOMOWANIE STOŁU ROBOCZEGO
Aby wypoziomować stół i prawidłowo ustawić wysokość dyszy, postępuj zgodnie z instrukcjami swojej drukarki 3D.
Ustawienie prawidłowej wysokości dyszy, a dokładniej prawidłowej pozycji zerowej osi Z, pomaga ograniczyć wypaczanie i wyeliminować efekt „stopy słonia”, a także pozwala na wytłoczenie właściwej ilości materiału w pierwszej warstwie. Większość drukarek 3D nie potrafi sama wykryć, kiedy dysza dotyka powierzchni roboczej; polegają one na wyłącznikach krańcowych lub oddzielnych czujnikach do sondowania stołu. W obu przypadkach zazwyczaj trzeba ręcznie ustawić pozycję zerową. Dokładna procedura różni się w zależności od drukarki, ale ogólna zasada jest zazwyczaj taka sama:
upewnij się, że dysza jest czysta i najlepiej rozgrzana, aby wszelkie zanieczyszczenia zostały usunięte przez kartkę papieru.
Użyj cienkiej kartki papieru dla sztywniejszych stołów (ok. 90 g/m2 lub 0,1 mm grubości) i grubszego papieru dla stołów sprężynujących (ok. 300 g/m2 lub 0,25 mm grubości, np. wizytówki).
Reguluj wyłącznik krańcowy lub przesunięcie (offset) czujnika, aż poczujesz lekki opór podczas przesuwania kartki, gdy drukarka znajduje się w pozycji zerowej osi Z. Większość drukarek posiada tryb półautomatyczny, w którym głowica przesuwa się w różne zdefiniowane punkty na stole, a Ty musisz ręcznie ustawić wysokość dyszy. Jeśli nie, zacznij od środka stołu w celu wstępnej regulacji, a następnie przejdź wokół stołu, powtarzając czynność dla każdego punktu regulacji. Przesuwaj głowicę jak najbliżej śrub regulacyjnych i dostosowuj je tak długo, aż uzyskasz równomierny opór na każdym z punktów przy użyciu kartki kalibracyjnej.
UŻYJ OBUDOWY (ENCLOSURE)
Chociaż podgrzewany stół utrzymuje dolne warstwy części w odpowiedniej temperaturze, może mieć trudności z zapobieganiem kurczeniu się górnych warstw w przypadku drukowania wyższych elementów. W takiej sytuacji pomocne może okazać się umieszczenie drukarki w obudowie, która pomoże ustabilizować temperaturę całego obszaru roboczego. Niektóre urządzenia mogą mieć wbudowaną zewnętrzną obudowę właśnie z tego powodu.
|
|
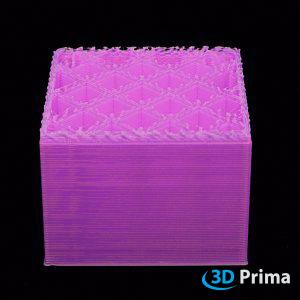
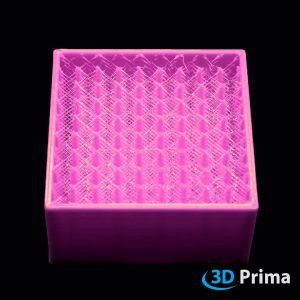 28. SŁABE WYPEŁNIENIE
Ten problem występuje, gdy wypełnienie ma zbyt słabe połączenia i nie jest wystarczająco mocne, aby wspierać zewnętrzne ścianki. W takim przypadku cały wydruk traci wytrzymałość. Aby wyeliminować ten problem, można użyć innego wzoru wypełnienia, zwiększyć jego gęstość lub zmniejszyć prędkość drukowania wypełnienia. Przyczyną może być również zatkana dysza.
ZMNIEJSZENIE PRĘDKOŚCI DRUKOWANIA WYPEŁNIENIA
Gdy zauważysz słabe lub rzadkie wypełnienie, materiał może nie nadążać z topnieniem. Spróbuj zmniejszyć prędkość drukowania, aby uzyskać solidne wypełnienie z wystarczającą ilością plastiku do podparcia ścian zewnętrznych i sprawdź, czy problem został rozwiązany.
WIĘKSZA SZEROKOŚĆ ŚCIEŻKI WYPEŁNIENIA
Jeśli wypełnienie części jest słabe, cały wydruk staje się mniej wytrzymały. Ustaw większą szerokość ścieżki wypełnienia, jeśli wykryjesz słabą strukturę wewnętrzną. Można to zweryfikować obserwując część podczas drukowania.
ALTERNATYWNY WZÓR WYPEŁNIENIA
Jeśli wypełnienie wydruku jest słabe, struktury ażurowe stają się kruche i mogą pęknąć podczas użytkowania. Dostępnych jest kilka różnych wzorów wypełnienia o różnych kątach, z których można wybierać w ustawieniach. To, który wzór najlepiej pasuje i wspiera dany wydruk, zależy również od geometrii drukowanej części.
COLD PULL (CZYSZCZENIE NA ZIMNO)
Metoda „cold pull” działa najlepiej w przypadku śliskich i miękkich materiałów, takich jak filament nylonowy.
Ponownie, rozgrzej hotend do temperatury pracy nylonu lub poliamidu, przepchnij go przez hotend tak daleko, jak to możliwe (idealnie do momentu oczyszczenia poprzedniego materiału), co może być trudne, jeśli dysza jest całkowicie zatkana. Następnie pozwól hotendowi ostygnąć.
Zalecamy ustawienie hotendu na 110-120°C i kontynuowanie wyciągania filamentu w miarę nagrzewania się głowicy, aż filament wyjdzie w jednym kawałku. Następnie odetnij zanieczyszczoną końcówkę filamentu, ponownie w pełni rozgrzej hotend i powtarzaj proces, aż wyciągnięty filament będzie czysty i przywrócisz prawidłowy przepływ przez dyszę. Zazwyczaj wystarczą dwa lub trzy przejścia.
METODA IGŁY
Do tej metody potrzebna jest igła akupunkturowa lub podskórna, aby spróbować usunąć zator. Oczywiście będziesz potrzebować igły lub drutu na tyle cienkiego, aby wszedł w otwór dyszy, zazwyczaj 0,4 mm.
Odradza się natomiast używanie wierteł, ponieważ pękają one łatwiej niż lite igły, a co gorsza, mogą trwale uszkodzić dyszę, jeśli nie zachowasz ostrożności.
Rozgrzej dyszę do normalnej temperatury drukowania dla danego materiału i zacznij nakłuwać ją igłą. Uważaj, aby się nie oparzyć. Celem jest rozbicie zatoru tak, aby przesunął się przez dyszę. Gdy następnym razem przepchniesz filament przez zator, zostanie on wypchnięty przez dyszę razem z resztą tworzywa.
Może zajść potrzeba powtórzenia tego cyklu kilka razy i ręcznego przepchnięcia odrobiny filamentu, aby sprawdzić, czy udało się wystarczająco udrożnić blokadę. Jeśli ta metoda nie zadziała, wypróbuj metodę „cold pull” (czyszczenia na zimno).
|


 https://www.instagram.com/3digital.tech/

