

FILAMENTY PLA: WSZYSTKO, CO WARTO WIEDZIEĆ
PLA to jeden z najczęściej używanych filamentów do drukarek 3D, ceniony za szeroką gamę kolorów, wszechstronność i styl. Właśnie dlatego nadaje się do wielu różnych zastosowań w druku. Ci, którzy chcą tworzyć wysokiej jakości, żywe i efektowne wydruki 3D, często używają filamentów PLA.
Filamenty PLA (kwas polimlekowy) są bardzo łatwe w użyciu i idealne dla początkujących do przeprowadzania eksperymentów. Ale co sprawia, że są one jednymi z najlepszych filamentów do druku 3D?
W tym artykule zawarliśmy wszystko, co warto wiedzieć o tym fantastycznym filamencie. Lepsza wiedza na temat filamentów pobudza kreatywność i pozwala w pełni wykorzystać swój potencjał.
Czym są filamenty PLA?
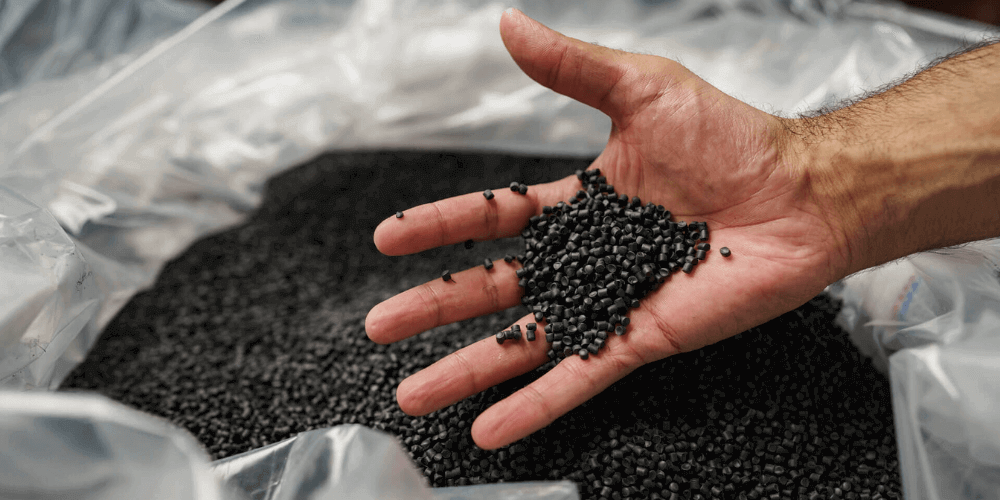
PLA to ekologiczny filament do druku 3D wytwarzany z organicznych surowców. Surowcem bazowym jest skrobia kukurydziana oraz trzcina cukrowa. Proces produkcji tego termoplastycznego monomeru jest tym, co odróżnia go od innych filamentów do druku 3D.
Producenci wykorzystują zasoby biomasy do wytwarzania filamentów PLA. Do produkcji filamentów PLA można używać tych samych urządzeń, które są stosowane do produkcji tworzyw sztucznych pochodzenia petrochemicznego. Z tego punktu widzenia różnica między surowcami nie ma znaczenia. Ponadto koszty produkcji nie rosną, co jest sporym atutem.
PLA jest ekologiczny, ponieważ jest biodegradowalny, wymaga o 65% mniej energii w porównaniu z produkcją tradycyjnych tworzyw sztucznych i może być zgrzewany za pomocą rozpuszczalników. Ponadto nie zawiera toksyn i generuje o 68% mniej gazów cieplarnianych.
Jak produkowane są filamenty PLA?
Do produkcji filamentów PLA wykorzystuje się sfermentowaną skrobię pozyskiwaną z roślin takich jak kukurydza, trzcina cukrowa czy maniok. Fermentacja surowców przekształca je w kwas mlekowy, który z kolei produkuje PLA. Producenci zazwyczaj stosują dwie metody produkcji filamentów PLA.
- Polimeryzacja
- Kondensacja
W przypadku metody polimeryzacji konieczne są katalizatory metaliczne. Aby uzyskać duże cząsteczki PLA, należy wymieszać laktyd z katalizatorami metalicznymi. Metoda kondensacji nie różni się zbytnio od polimeryzacji. Produkty uboczne i temperatura są nieco inne niż w pierwszej metodzie.
Można również produkować różne mieszanki filamentów PLA, łącząc materiały takie jak miedź, bambus, sosna, cedr, brąz, włókno węglowe i inne.
Połączenie drewna z filamentami PLA sprawia, że wydrukowane w 3D meble wyglądają bardziej realistycznie. Jeśli chcesz nadać wydrukowanym częściom błyszczący wygląd, połącz metal z PLA. W ten sposób wydruk stanie się również bardziej wytrzymały.
Jak drukować filamentami PLA
Creality Ender, FlashForge i Artillery to niektóre z drukarek 3D, które są najbardziej kompatybilne z materiałami PLA. Istnieje jednak kilka aspektów, o których należy pamiętać podczas drukowania filamentami PLA:
Temperatura
Aby zapewnić optymalny wydruk, należy bardziej zwracać uwagę na temperaturę końca dyszy niż na temperaturę stołu roboczego. Gdy temperatura jest wysoka, przyczepność między warstwami wydruku staje się optymalna. Wysoka temperatura oznacza szybszy druk i lepszy przepływ materiału.
Jednak zbyt wysoka temperatura może wpłynąć na wydruk, powodując deformację niektórych części. Gdy temperatura jest za wysoka, wytłoczone warstwy zbyt mocno się topią, co może prowadzić do zapadnięć lub wycieków z wydruku.
Aby uzyskać optymalne wyniki, temperatura druku powinna wynosić od 200 do 230°C podczas drukowania filamentami PLA. Ponadto idealna temperatura może się różnić w zależności od rozmiaru dyszy i prędkości druku. Dlatego wykonaj kilka wydruków próbnych, aby znaleźć najlepszą temperaturę dla swojej drukarki 3D.
Przyczepność do stołu
Dobra przyczepność do stołu jest kluczowa podczas drukowania z PLA lub jakiegokolwiek innego filamentu. Przyczepność do stołu oznacza zdolność wydrukowanego tworzywa do pozostania przyklejonym do platformy roboczej w trakcie drukowania. Jeśli wydrukowane tworzywo się odklei, wydruk może ulec zniekształceniu.
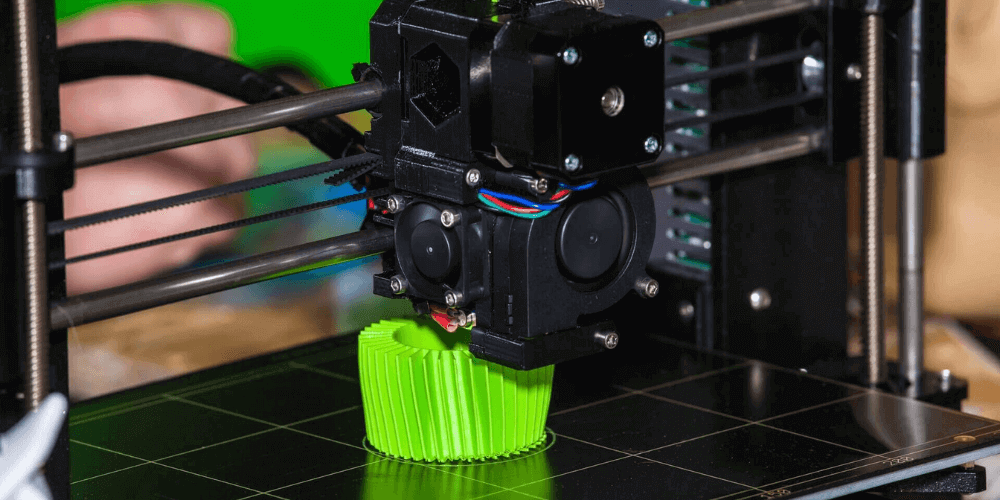
Aby poprawić przyczepność do stołu swojej drukarki, możesz:
- Wyczyścić stół roboczy alkoholem izopropylowym przed rozpoczęciem drukowania.
- Zastosować środki adhezyjne, takie jak lakier do włosów lub klej w sztyfcie.
- Regulacja temperatury stołu jest dobrym rozwiązaniem, aby poprawić przyczepność. W przypadku PLA zaleca się utrzymywanie temperatury stołu na poziomie 60°C dla uzyskania lepszej adhezji.
- Złe wypoziomowanie może być przyczyną słabej przyczepności do stołu. Dlatego przed drukowaniem sprawdź, czy stół jest wypoziomowany.
- Zbyt duża prędkość druku może przesuwać wydrukowany plastik, więc jej zmniejszenie powinno wystarczyć.
- Zmiana powierzchni stołu to kolejne świetne rozwiązanie zwiększające przyczepność, jeśli powyższe metody nie działają.
Oto niektóre popularne rozwiązania dotyczące powierzchni stołu do drukowania filamentami PLA:
Niebieska taśma
To rodzaj taśmy klejącej. Używa się jej do pokrycia stołu roboczego, aby poprawić przyczepność. Takie taśmy są zazwyczaj porowate, więc idealnie nadają się do filamentów takich jak PLA. Najlepsze niebieskie taśmy stworzone do poprawy adhezji stołu są odporne na ciepło.
Taśma Kaptonowa
Taśmy te działają jako warstwa bazowa i chronią powierzchnię stołu roboczego. Aby zapewnić przyczepność, należy użyć soków, klejów, lakierów do włosów lub podobnych produktów. Zaletą tych taśm jest to, że są sprzedawane w dużych rolkach. Dlatego jedna warstwa wystarczy na powierzchnię stołu. Zachowaj jednak dużą ostrożność podczas naklejania taśmy Kaptonowej na stół. Istnieje ryzyko, że pęcherzyki powietrza zostaną uwięzione pod taśmą i powstaną zagniecenia.
PEI
Arkusze PEI świetnie sprawdzają się przy drukowaniu różnymi rodzajami filamentów. Dzięki tym arkuszom nie będziesz musiał używać sprayów adhezyjnych, klipsów czy klejów, ani przygotowywać powierzchni przed drukiem.
Szklany stół
Szklany stół to jedna z najlepszych alternatyw, jeśli chodzi o powierzchnię roboczą. Szklane stoły są wytrzymałe, gęste i trwałe, a ich cena jest przystępna. Zalecamy zakup szkła karborundowego. Szkło karborundowe o grubości 3-4 mm może wytrzymać temperatury od 150 do 400 stopni.
Prędkość druku PLA
Podczas drukowania filamentami PLA prędkość druku powinna być wyższa niż 50 mm/s. Możesz uzyskać wyjątkowo estetyczne modele, jeśli prędkość druku wynosi około 100 mm/s. Jednak szybki druk może powodować deformację PLA. Dlatego należy przeprowadzić testy przy użyciu różnych prędkości druku. Pomoże to znaleźć odpowiednią prędkość dla Twojej drukarki i filamentu. Podczas drukowania filamentami PLA idealnie jest drukować z mniejszą prędkością, aby zapewnić optymalne rezultaty.
Aby drukować złożone i szczegółowe modele, należy zmniejszyć prędkość druku. Z kolei jeśli musisz wydrukować proste modele, lepiej zwiększyć prędkość. Zwiększ prędkość wytłaczania, aby drukować szybciej. Możesz również użyć funkcji przyspieszenia głowicy drukującej, aby zwiększyć prędkość.
Proces obróbki końcowej i wykańczania
Gdy wydrukowany model jest gotowy, najważniejszą rzeczą jest nadanie mu błyszczącego, lśniącego i realistycznego wyglądu. Proces ten nazywa się obróbką końcową (post-processing). Cały proces można podzielić na dwie kategorie: czyszczenie i wykańczanie.
Wstępne szlifowanie, szlifowanie i wygładzanie to procesy należące do kategorii czyszczenia. Obróbka i malowanie należą do drugiej kategorii.
Wstępne szlifowanie
W tym procesie potrzebny będzie papier ścierny, szczypce, pęseta i szczoteczka do zębów, aby wygładzić powierzchnię wydruku.
Szlifowanie
Na tym etapie obróbki końcowej potrzebny będzie papier ścierny. Kup papier ścierny do filamentów PLA o ziarnistości 120 i nie używaj go na narożnikach ani krawędziach wydrukowanego modelu. Prace szlifierskie wykonuje się w celu skorygowania deformacji wydruków i może to być czasochłonne. Im większy wydruk, tym więcej czasu zajmie szlifowanie.
Wygładzanie
Wygładzanie jest bardzo ważne, aby uzyskać błyszczące wykończenie, a samo szlifowanie może nie wystarczyć. Wygładzanie eliminuje linie warstw lepiej niż szlifowanie. Istnieje wiele technik wygładzania, które można zastosować, ale tutaj omówimy wygładzanie chemiczne.
Chemikalia takie jak octan etylu są dobrym wyborem do wygładzania filamentów PLA. Ta substancja chemiczna rozpuszcza linie warstw bez konieczności ręcznej interwencji. Ponadto substancja ta nie uszkadza głębszych warstw.
Malowanie
W tym procesie potrzebne będą dwie rzeczy: farba w sprayu oraz taśma maskująca. Taśma mocno trzyma wydruk w miejscu, podczas gdy Ty nanosisz farbę. Farby w sprayu są dostępne w żywych kolorach i bardzo dobrze sprawdzają się w przypadku tworzyw sztucznych.
Uwagi dotyczące obróbki końcowej filamentów PLA
Obróbka końcowa to bardzo ważny etap poprawiający wygląd wydruku, jego trwałość i funkcjonalność. Dlatego należy poświęcić temu procesowi należytą uwagę. Poniżej przedstawiamy kilka uwag dotyczących obróbki końcowej, które należy wziąć pod uwagę, aby zapewnić lepsze wykończenie wydruku:
- Techniki obróbki końcowej, takie jak wstępne szlifowanie, szlifowanie lub wygładzanie, mogą wpłynąć na dokładność wymiarów wydruku 3D. Aby ją zachować, upewnij się, że używasz precyzyjnego oprogramowania, szczypiec, suwmiarek lub mikrometrów.
- Projektowanie wydruków w formie podzespołów pozwala na lepsze wygładzanie. W ten sposób możesz pracować nad wygładzaniem każdej części z osobna.
- Zalecamy malowanie wydruków 3D w kontrolowanym środowisku. Eliminuje to możliwość zanieczyszczeń, które mogą wpłynąć na efekt malowania.
- Aby uniknąć zacieków i ubytków, nie rozpylaj farby na wydruki 3D z PLA ze zbyt bliskiej odległości. Rozpylanie z bardzo dużej odległości może powodować ten sam problem, więc znajdź odpowiedni dystans, aby uzyskać optymalne rezultaty.
- Upewnij się, że wydruk 3D jest ustawiony pionowo przed malowaniem.
- Przed malowaniem wydruków 3D załóż odpowiednią odzież, maskę i rękawice dla własnego bezpieczeństwa. Farby te są często toksyczne, łatwopalne i mogą być niebezpieczne.
Zaawansowane wskazówki i rozwiązywanie problemów związanych z drukowaniem filamentami PLA
Temperatura jest zbyt niska do drukowania
Jeśli temperatura nie jest optymalna, filamenty PLA nie przylegają, tworząc szorstkie powierzchnie. Może to również sprawić, że niektóre elementy staną się kruche. Rozwiąż ten problem, podnosząc temperaturę o 5°C. Kontynuuj próby druku, aż zobaczysz, że warstwy przylegają prawidłowo.
Temperatura jest zbyt wysoka do drukowania
Nadmierne nitkowanie (stringing) lub wycieki oznaczają, że temperatura druku jest zbyt wysoka. W przypadku filamentów PLA, im wyższa temperatura, tym wydruki stają się bardziej błyszczące. Aby uniknąć powstawania nadmiaru materiału, zaopatrz się w najlepszy system chłodzenia warstw. Regulacja ustawień retrakcji w drukarce może pomóc w problemie nitkowania. Obniż temperaturę o 5°C, jeśli obie metody okażą się nieskuteczne.
Jeśli pierwsza warstwa nie przylega
Może się tak zdarzyć, jeśli powierzchnia stołu nie jest wypoziomowana lub wysokość dyszy nie jest odpowiednia. Dlatego sprawdź te sekcje. Jeśli odległość między platformą roboczą a dyszą nie jest prawidłowa, filamenty PLA mogą się przesuwać.
Jeśli wydrukowane części są szorstkie
Ten typ problemu występuje, gdy drukarka nie otrzymuje odpowiednich danych, filament PLA jest niskiej jakości lub ustawienia retrakcji nie zostały poprawnie wyregulowane. Skorzystaj z karty charakterystyki (SDS), aby rozwiązać ten problem. Upewnij się, że kupujesz filamenty PLA najlepszej jakości i sprawdź, czy ustawienia retrakcji są poprawne.
Zmiana filamentów PLA
- Rozgrzej ekstruder do 120°C, jeśli jest zimny.
- Jeśli temperatura ekstrudera osiągnie 90°C, zacznij wyciągać cały filament PLA i podnieś temperaturę do 200°C, jeśli wystąpi problem z usunięciem PLA.
- Podnieś temperaturę i załaduj filament PLA tak jak zwykle.
- Następnie przepuszczaj nowy kolorowy filament, aż zobaczysz, że wypływa tylko nowy kolor.
Typowe problemy związane z drukowaniem filamentami PLA
Słaba przyczepność do stołu
PLA musi być chronione przed wilgocią, stąd problemy z wytłaczaniem. Suszenie filamentów rozwiązuje problem. Użyj suszarki do filamentów lub piekarnika. Ponadto pomocne jest również zmniejszenie prędkości drukowania. Aby uniknąć zjawiska topnienia, utrzymuj temperaturę poniżej 50°C.
Nitkowanie (Stringing)
Filament nitkuje, gdy ekstruder osiąga zbyt wysokie temperatury lub ustawienia retrakcji są błędne. Dlatego sprawdź, czy ustawienia są poprawne i obniż temperaturę, jeśli problem wynika z działania ekstrudera.
Kropki i bąble
Włącz funkcję coasting (wyłączanie ekstrudera przed końcem ścieżki), aby ekstruder wyłączał się na chwilę. W tym czasie filament może nieco ostygnąć, co zapewni lepszy wydruk. Ponadto zoptymalizuj ustawienia retrakcji, aby uniknąć powstawania kropek i bąbli.
Deformacja
Zwiększenie temperatury stołu oraz użycie klejów i podkładek adhezyjnych pozwala uniknąć zjawiska odkształcania. Pomocna może być również regulacja pierwszej warstwy oraz zastosowanie wsporników zapobiegających odkształceniom.
Filamenty PLA są bardzo powszechne, stanowiąc drugi najczęściej produkowany rodzaj bioplastiku. Są stosunkowo niedrogie i łatwe w użyciu. Przy odpowiednich ustawieniach druku, filamenty PLA pozwalają uzyskać wydruki wysokiej jakości.

 https://www.instagram.com/3digital.tech/

