

Czym jest efekt pełzania termicznego (thermal creep) w drukarkach 3D?
Heat creep to powszechny termin używany w druku 3D w odniesieniu do zjawiska stopniowej deformacji filamentu spowodowanej długotrwałym oddziaływaniem wysokich temperatur. Podczas procesu druku 3D filamenty są poddawane różnym warunkom temperaturowym, a zjawisko „heat creep” (pełzania termicznego) może prowadzić do problemów takich jak zmiany wymiarowe i obniżona wytrzymałość gotowego wydruku, co wpływa na precyzję i ogólną wydajność produktu końcowego. Dlatego zrozumienie i kontrolowanie tego zjawiska jest kluczowe dla zapewnienia jakości i niezawodności drukowanych części.
Główne przyczyny
Występowanie pełzania termicznego jest związane głównie z temperaturą i właściwościami filamentu.
Temperatura
Temperatura komory
- Temperatura komory: Drukarki 3D wykorzystują system grzewczy do utrzymywania temperatury wewnątrz komory, aby zapobiec szybkiemu wychłodzeniu i odkształcaniu się filamentów podczas druku. Odpowiednia temperatura komory zapewnia stabilność filamentu, jednak jeśli temperatura w komorze jest zbyt wysoka, może to spowodować zmiękczenie filamentu w trakcie druku, co zwiększa ryzyko wystąpienia pełzania termicznego.
- Temperatura stołu grzewczego: W druku 3D stół roboczy jest zazwyczaj podgrzewany do określonej temperatury, aby zwiększyć przyczepność filamentu i ograniczyć skurcz spowodowany chłodzeniem. Jeśli jednak temperatura stołu jest zbyt wysoka, podczas chłodzenia może wystąpić pełzanie termiczne w dolnych warstwach modelu.
Temperatura zewnętrzna
- Pory roku: Podczas gorącego lata, nawet jeśli system kontroli temperatury drukarki działa prawidłowo, wysoka temperatura zewnętrzna może powodować większe zmiękczenie filamentu w strefie grzewczej, wywołując pełzanie termiczne. Sprawia to, że filament staje się bardziej miękki i odkształcalny, przez co nie przepływa prawidłowo przez ekstruder, co zwiększa ryzyko jego zatkania. Jednocześnie zbyt niskie temperatury zimą mogą powodować dużą różnicę między temperaturą wewnątrz komory a otoczeniem, wpływając na tempo chłodzenia wydruków. Filamenty mogą chłodzić się zbyt szybko, co prowadzi do nierównomiernego skurczu, tworzenia się koncentracji naprężeń i wzrostu ryzyka pełzania termicznego.
- Kontrola temperatury w procesie post-processingu: Procesy obróbki końcowej (takie jak wyżarzanie) są zazwyczaj przeprowadzane w zewnętrznych urządzeniach grzewczych (np. piekarnikach lub komorach termicznych) i mają na celu poprawę właściwości wydruku. Podczas tego procesu wydruk jest narażony na stosunkowo wysokie temperatury. W rezultacie brak odpowiedniej fazy chłodzenia lub stabilizacji po obróbce termicznej może dodatkowo zaostrzyć zjawisko pełzania termicznego w filamencie.
Właściwości filamentu
Temperatura mięknienia (lub temperatura odkształcenia termicznego) to temperatura, w której filament zaczyna mięknąć i tracić swój pierwotny kształt pod wpływem ciepła. Ma ona bezpośredni wpływ na podatność filamentu na pełzanie w środowisku o wysokiej temperaturze.
- Filamenty o niskiej temperaturze mięknienia są bardziej podatne na pełzanie termiczne. Ponieważ stają się one miękkie lub tracą swój kształt w stosunkowo niskich temperaturach, łatwiej ulegają odkształceniom plastycznym, co zwiększa ryzyko problemów. Na przykład PLA, PVA i TPU mają temperatury mięknienia poniżej 60°C i mogą się wyginać lub odkształcać w wysokich temperaturach.
- W przeciwieństwie do nich, filamenty o wyższej temperaturze mięknienia są mniej podatne na pełzanie termiczne i utrzymują dobrą sztywność oraz stabilność kształtu w wysokich temperaturach, co skutkuje niższym ryzykiem pełzania. Na przykład PA i PC, z temperaturami mięknienia powyżej 150°C, zachowują stabilność i wykazują bardzo niskie ryzyko pełzania termicznego.
Typowe problemy
Zatykanie ekstrudera i hotendu
Pełzanie termiczne sprawia, że filament staje się zbyt miękki i płynny w wyższych temperaturach, co powoduje jego gromadzenie się wewnątrz dyszy i strefy grzewczej, prowadząc do przewężenia lub całkowitego zatkania kanału dyszy. Jednocześnie osady spowodowane pełzaniem mogą zablokować kanały hotendu. Takie nagromadzenie uniemożliwia normalny przepływ filamentu, co skutkuje zatkaniem ekstrudera lub hotendu.
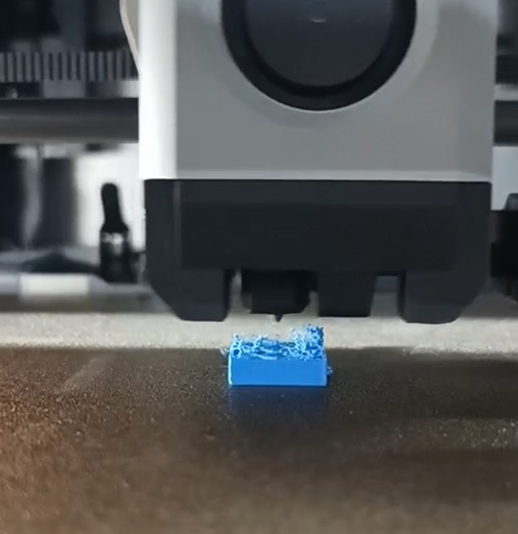
Obniżona jakość wydruku
Z powodu pełzania termicznego filament staje się zbyt miękki i płynny. Nie polimeryzuje on efektywnie podczas druku, co prowadzi do osłabienia przyczepności między warstwami oraz powstawania pustych przestrzeni lub dziur. Jednocześnie ekspansja i deformacja materiału skutkują nieregularną strukturą wewnętrzną, co narusza integralność modelu i obniża ogólną jakość druku.
Jak unikać efektu pełzania termicznego (heat creep)?
Jak unikać zatykania ekstrudera/dyszy spowodowanego zmiękczeniem filamentu przez pełzanie termiczne?
- Otwarcie drzwiczek i zdjęcie pokrywy: podczas drukowania z filamentów o niskiej temperaturze mięknienia (takich jak PLA, PVA i TPU), należy otworzyć przednie drzwiczki lub zdjąć górną pokrywę, aby obniżyć temperaturę wewnątrz komory i schłodzić filament. W szczególności, tymczasowe otwarcie drzwiczek lub pokrywy może być krótkoterminowym rozwiązaniem, gdy podczas druku zaobserwuje się nadmierne mięknięcie filamentu lub inne problemy.
- Zapewnienie stabilnej temperatury otoczenia: Drastyczne wahania temperatury mogą prowadzić do nierównomiernego chłodzenia wydruków, co zwiększa ryzyko pełzania termicznego. Generalnie temperatura otoczenia podczas druku powinna być utrzymywana w zakresie od 20°C do 25°C. W tym celu można używać klimatyzacji, grzejników lub czujników temperatury otoczenia, aby monitorować i regulować temperaturę w pomieszczeniu.
Jak unikać efektu pełzania termicznego (np. zbyt szybkiego chłodzenia z powodu różnic temperatur otoczenia, nierównomiernego chłodzenia itp.) prowadzącego do deformacji modelu?
- Stworzenie zamkniętego środowiska druku: podczas drukowania z filamentów o wysokiej temperaturze mięknienia (np. PA i PC), zaleca się utrzymanie zamkniętego środowiska, aby utrzymać stabilną temperaturę i uniknąć deformacji spowodowanych różnicami temperatur. Zaleca się, aby temperatura w komorze była zawsze o co najmniej 10°C niższa od temperatury mięknienia danego filamentu.
- Dobór odpowiedniej temperatury stołu roboczego: ustaw temperaturę zgodnie z zalecanym zakresem dla używanego filamentu. Poprawna temperatura stołu poprawia przyczepność i zmniejsza deformacje spowodowane nierównomiernym chłodzeniem. W szczególności podczas druku z filamentów o niskiej temperaturze mięknienia, nadmierna temperatura stołu może wywołać pełzanie termiczne, dlatego należy ściśle przestrzegać zalecanych zakresów.
- Spowolnienie procesu chłodzenia: w urządzeniach do obróbki termicznej (np. piecach czy komorach) należy stopniowo obniżać temperaturę (np. o 5°C na godzinę). Ta stopniowa redukcja pomaga filamentowi zaadaptować się do zmiany temperatury i zmniejsza możliwość wystąpienia pełzania. Ponadto, aby zapewnić odpowiedni czas chłodzenia, unikaj wyjmowania wydruków natychmiast po obróbce termicznej, aby pozwolić im ustabilizować się w niższej temperaturze.
- Odpowiednia temperatura suszenia: podczas procesu suszenia upewnij się, że temperatura mieści się w zalecanym zakresie dla danego filamentu. Zbyt wysoka temperatura może spowodować nadmierne zmiękczenie filamentu, zwiększając ryzyko pełzania. Przestrzegaj temperatur suszenia zalecanych dla każdego typu filamentu.
Inne uwagi
- Aby uzyskać pomoc w doborze najodpowiedniejszych filamentów i optymalizacji środowiska druku, zapoznaj się z przewodnikiem po filamentach na naszym blogu, gdzie znajdziesz więcej informacji pomagających skuteczniej unikać problemów z pełzaniem termicznym.
- Podczas drukowania z filamentów o niskiej temperaturze mięknienia, jeśli temperatura otoczenia jest bardzo niska (np. 5°C–10°C), można zamknąć przednie drzwiczki i zainstalować górną pokrywę, aby podnieść temperaturę w komorze, co może zapobiec deformacji. Jeśli mimo to ekstruder lub hotend się zatyka, lekkie uchylenie przednich drzwiczek pozwoli na cyrkulację ciepłego powietrza z chłodniejszym powietrzem z zewnątrz, co pomoże obniżyć temperaturę w komorze i ustabilizować rozkład temperatury, zmniejszając ryzyko zatkania spowodowanego przegrzaniem lub nierównomiernym ciepłem.
- Zaleca się regularne sprawdzanie elementów grzejnych oraz systemu chłodzenia drukarki, aby upewnić się, że działają prawidłowo. Pomaga to zapobiegać pełzaniu termicznemu spowodowanemu awariami sprzętowymi oraz zapewnia jakość i spójność wydruków.

 https://www.instagram.com/3digital.tech/

