
5 PROBLEMÓW Z DRUKIEM 3D ORAZ ICH ROZWIĄZANIA
Niezależnie od tego, czy jest to problem z wypaczeniem, czy niedoekstruzją, dzięki odpowiednim poradom i technikom możesz łatwo rozwiązać problemy z drukiem 3D. W tym artykule poświęconym typowym problemom z drukiem 3D i ich rozwiązaniom, przedstawiamy niektóre z najczęstszych trudności, jakie możesz napotkać podczas drukowania, oraz sposoby ich naprawy. Przejdźmy więc do sedna sprawy.
Znaczenie rozwiązywania problemów z drukiem 3D
Rozwiązywanie problemów jest podstawowym elementem druku 3D, pozwalającym na uzyskanie wydruków wysokiej jakości. Co więcej, pozwala to obniżyć koszty i ilość odpadów oraz utrzymać drukarkę w dobrym stanie. Wśród innych zalet rozwiązywania problemów warto wymienić:
- Poprawia precyzję i dokładność części funkcjonalnych.
- Pomaga zidentyfikować źródło problemu, dzięki czemu można szybko podjąć działania naprawcze i zminimalizować szkody.
- Proces rozwiązywania problemów pomaga lepiej zrozumieć własną drukarkę oraz poznać jej możliwości i ograniczenia, co pozwala na wprowadzenie precyzyjnych ustawień przy następnym drukowaniu.
- Pomaga zrozumieć schemat powtarzających się problemów i podjąć środki zapobiegawcze.
- Doświadczenie zdobyte podczas rozwiązywania problemów pomaga poprawić ogólną wydajność druku 3D, czyniąc go bardziej interesującym.
Jakie są zatem najczęstsze problemy z drukiem 3D? Poznaj je poniżej.
Problemy z przewisami
Definicja i przyczyny problemów z przewisami
Problem z przewisami pojawia się, gdy drukarka nie jest w stanie wydrukować powierzchni pod kątem lub poziomych, które wykraczają poza obrys modelu. Nieodpowiednie struktury podporowe, słaba adhezja oraz duża prędkość druku powodują ten problem, prowadząc do zwiotczenia i opadania materiału.

Porady i techniki eliminacji problemów z przewisami
Aby rozwiązać ten problem, postępuj zgodnie z poniższymi wskazówkami:
- Używaj odpowiednich struktur podporowych ustalonych przez oprogramowanie typu slicer.
- Zmniejsz prędkość drukowania, aby każda warstwa mogła wystarczająco szybko zastygnąć, co wyeliminuje opadanie.
- Usprawnij system chłodzenia lub użyj większej liczby wentylatorów, aby szybciej utwardzać drukowane części.
- Aby poprawić przyczepność i wsparcie, rozważ zastosowanie podpór.
- Dostosuj gęstość podpór, aby znaleźć równowagę i uniknąć trudności z ich usuwaniem.
Zatkany dysza
Zrozumienie zatkania dyszy i jego przyczyn
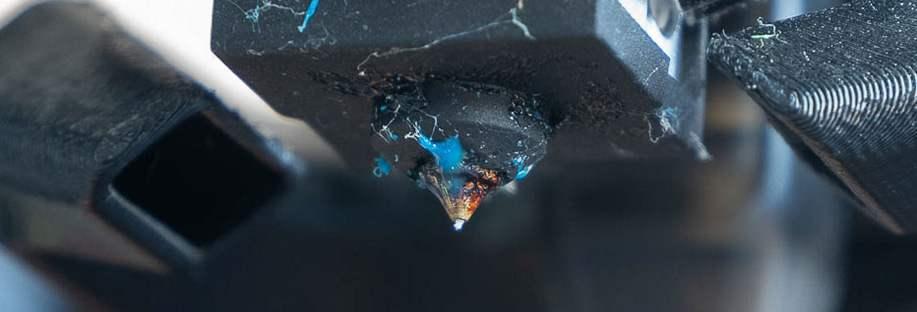
Resztki filamentu pozostawione z poprzednich wydruków często powodują ten problem, prowadząc do zablokowania dyszy, co uniemożliwia przepływ stopionego filamentu. Może to prowadzić do deformacji wydruku. Problem ten jest wywołany nieprawidłowymi ustawieniami retrakcji i temperatury druku, a także obecnością zanieczyszczeń i kurzu.

Przewodnik krok po kroku, jak odblokować zatkaną dyszę
Sposobem na rozwiązanie tego problemu jest odblokowanie dyszy. Aby wyczyścić dyszę, musisz:
- Rozgrzać dyszę do temperatury zalecanej przez producenta filamentu, który spowodował blokadę, aby resztki się rozpuściły.
- Ostrożnie wytłoczyć filament, postępując zgodnie z instrukcją obsługi.
- Użyć latarki, aby sprawdzić, czy w dyszy pozostały jakieś zanieczyszczenia i w razie potrzeby ją wyczyścić.
- Aby przeprowadzić dokładne czyszczenie, użyj techniki „cold pull”, która polega na rozgrzaniu dyszy do wysokiej temperatury, schłodzeniu jej nieco i wypchnięciu filamentu o innym kolorze, aby utrzymać ciśnienie i wydalić wszystkie zanieczyszczenia.
- Powtarzaj czynności, aż dysza będzie czysta.
- Wykonaj kilka wydruków próbnych, aby sprawdzić, czy dysza jest już drożna.
Przyczepność pierwszej warstwy
Znaczenie prawidłowej przyczepności pierwszej warstwy
Aby zapewnić stabilną podstawę druku, kluczowe jest upewnienie się, że pierwsza warstwa przylega prawidłowo. Jeśli pierwsza warstwa przylega poprawnie, zmniejsza się ryzyko niepowodzenia wydruku, odwarstwiania i wypaczania.

Porady i triki dla uzyskania optymalnej przyczepności pierwszej warstwy
Aby upewnić się, że pierwsza warstwa przylega prawidłowo:
- Odpowiednio wypoziomuj stół roboczy i zawsze czyść go przed drukowaniem.
- Używaj środków adhezyjnych, takich jak lakier do włosów lub klej w sztyfcie.
- Dostosuj wysokość dyszy, aby zapewnić prawidłową ekstruzję.
- Zwiększ temperaturę druku, aby zmniejszyć prędkość i uzyskać lepszą przyczepność.
Nitkowanie (stringing)
Przyczyny i zapobieganie nitkowaniu
Nitkowanie jest jednym z najczęstszych problemów w druku 3D, występującym z powodu niskiej prędkości retrakcji, nieodpowiedniego chłodzenia, nadmiernej odległości retrakcji lub błędnych ustawień średnicy filamentu czy slicera. W rezultacie filament wycieka, tworząc struktury przypominające nici.

Metody redukcji lub eliminacji nitkowania pomiędzy drukowanymi częściami
- Dostosuj odległość retrakcji i popraw jej ustawienia.
- Dostosuj temperaturę dyszy.
- Użyj więcej wentylatorów, aby przyspieszyć proces chłodzenia.
- Skalibruj slicer oraz ustawienia średnicy filamentu.
- Włącz funkcję w slicerze dedykowaną redukcji problemów z nitkowaniem, jeśli jest dostępna.
Wypaczanie (warping)
Definicja i przyczyny wypaczania w druku 3D
Wypaczanie to zjawisko, w którym narożniki wydruku podnoszą się lub odkształcają. Dzieje się to głównie z powodu słabej przyczepności do stołu, braku wsparcia, naprężeń termicznych oraz nieodpowiedniego chłodzenia.

Techniki zapobiegania lub ograniczania skutków wypaczania
- Używaj środków pomocniczych zwiększających przyczepność, obudowy lub podgrzewanego stołu roboczego i wypoziomuj go prawidłowo.
- Dla zapewnienia stabilności używaj odpowiednich podpór.
- Wybierz wysokiej jakości filament, znany z niskiego ryzyka wypaczania.
- Dostosuj prędkość i temperaturę druku.
Wspomniane powyżej problemy z drukiem 3D są tymi, które występują najczęściej. Jednak dzięki naszym technikom rozwiązywania problemów, będziesz w stanie ich uniknąć i uzyskiwać wysokiej jakości wydruki 3D bez żadnych błędów.

 https://www.instagram.com/3digital.tech/

