

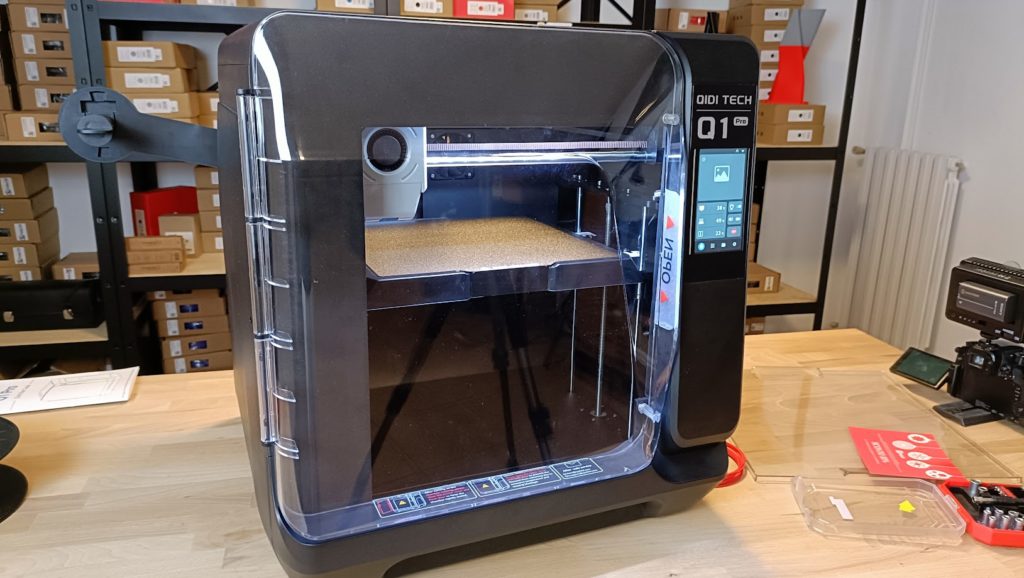
La impresora de hoy es la flamante QIDI Q1 PRO, por fin consigo publicar una reseña a pocos días de la presentación oficial y no meses después. Seré sincero, cuando QIDI (a quienes agradezco enormemente la unidad enviada) me propuso la reseña de una nueva impresora 3D de formato "pequeño" dije que no de inmediato; no me interesaba una nueva variante de la ya existente X SMART 3. Sin embargo, después de leer las características del folleto que me enviaron, me dije: “esta es curiosa, mejor hacer una prueba”. Por las características que tiene, realmente merece la pena considerarla, comparándola sin problemas con la Creality K1, la Flashforge 5M PRO y la Bambu Lab P1S. No me preguntes por la Phrozen Arco, está en otro segmento de mercado 😉
Bastidor/carcasa/chasis
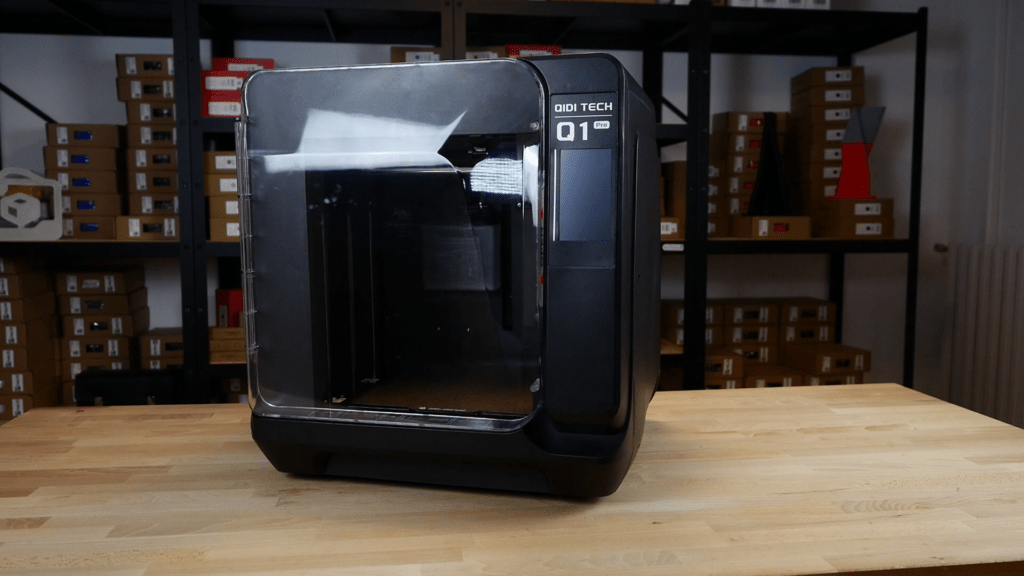
Buena parte de la reseña puede solaparse tranquilamente con la de la QIDI X PLUS 3 que hice a finales de 2023, échale un vistazo porque verás muchos puntos en común entre las 2 impresoras. Como de costumbre, una carcasa bastante plasticosa que esconde un sólido bastidor de metal, con un peso no excesivo de unos 17 kg. A nivel estético estamos todavía muy por detrás de la competencia, pero al menos esta vez QIDI ha intentado crear líneas más convincentes que las habituales cajitas de plástico horribles. La sensación es la de un producto “barato”, pero en realidad no lo es del todo. El tamaño de la impresora es mucho más contenido, a costa de una obvia reducción del volumen de impresión, que pasa a 245x245x245 mm, perfectamente en línea con los productos de la competencia.
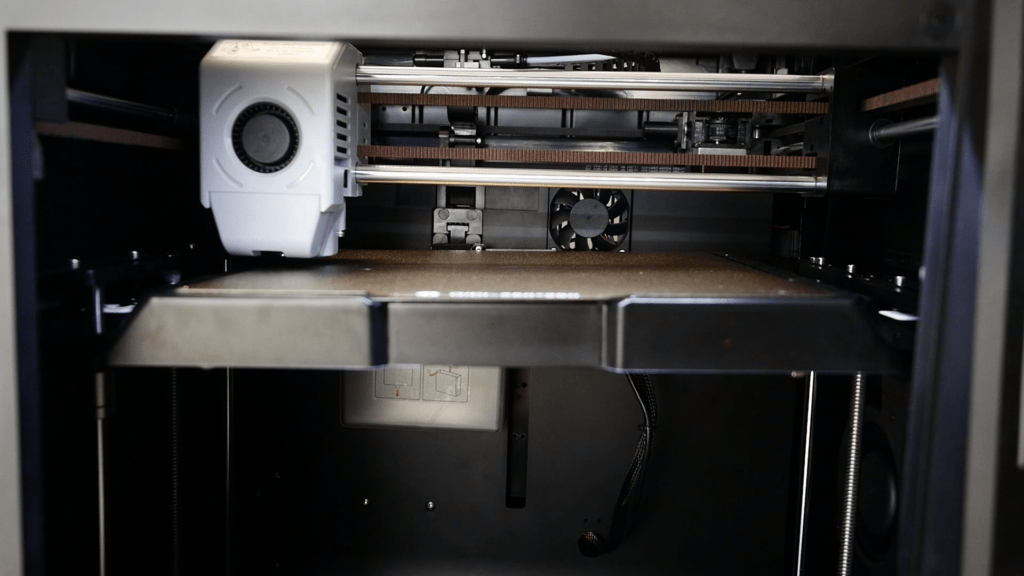
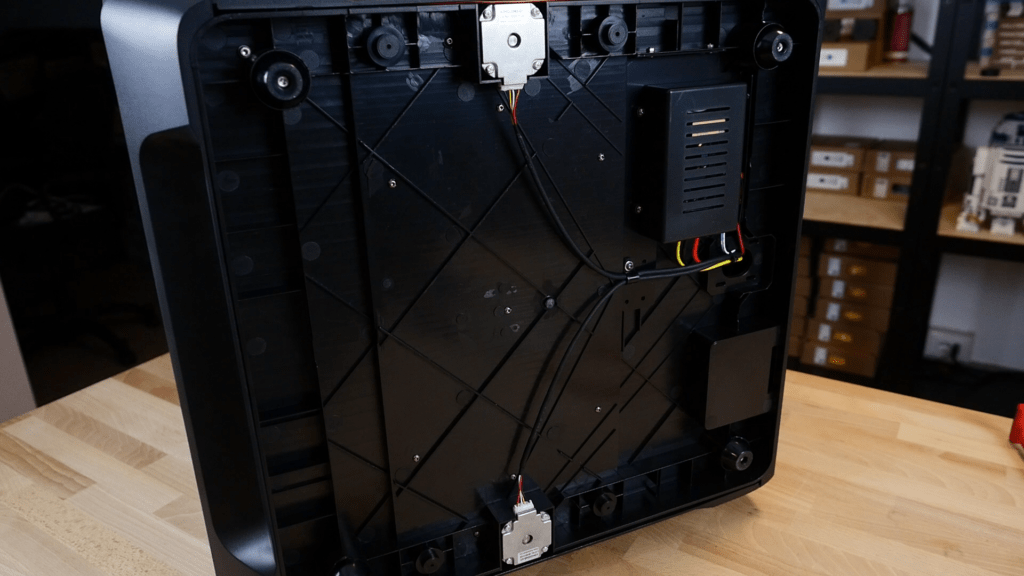
La habitual cinemática CoreXY con barras de 8 mm en Y + rodamientos LM8UU y barras de 10 mm en X (huecas) con los omnipresentes casquillos autolubricantes con insertos de grafito; las correas ya no son Gates, sino de una marca china que nunca había escuchado. Excelente fluidez en el eje X si se compara con la K1 de Creality. La novedad entra en juego en el eje Z: sigue habiendo una doble barra trapezoidal para mover todo, pero en lugar de un solo motor y una correa de sincronización, encontramos 2 motores separados (con 2 drivers de motor paso a paso dedicados). No hay una razón real detrás de esta elección técnica, probablemente habrán visto que era más un engorro alinear las dos barras con una correa que tener el ajuste automático mediante firmware y sensor de nivelación. Antes de empezar cada impresión, realiza automáticamente una nivelación de las dos alturas para dejar la base "a nivel". Cuidado con NO confundirlo con la NIVELACIÓN y generación de la malla de compensación de la base. Son dos cosas distintas.
Respecto a la X PLUS 3, he notado muchos menos crujidos derivados del calentamiento/enfriamiento de la cámara.
NOTA: soporte de bobina horrible y poco funcional… ¡urge un rediseño!
Base de impresión
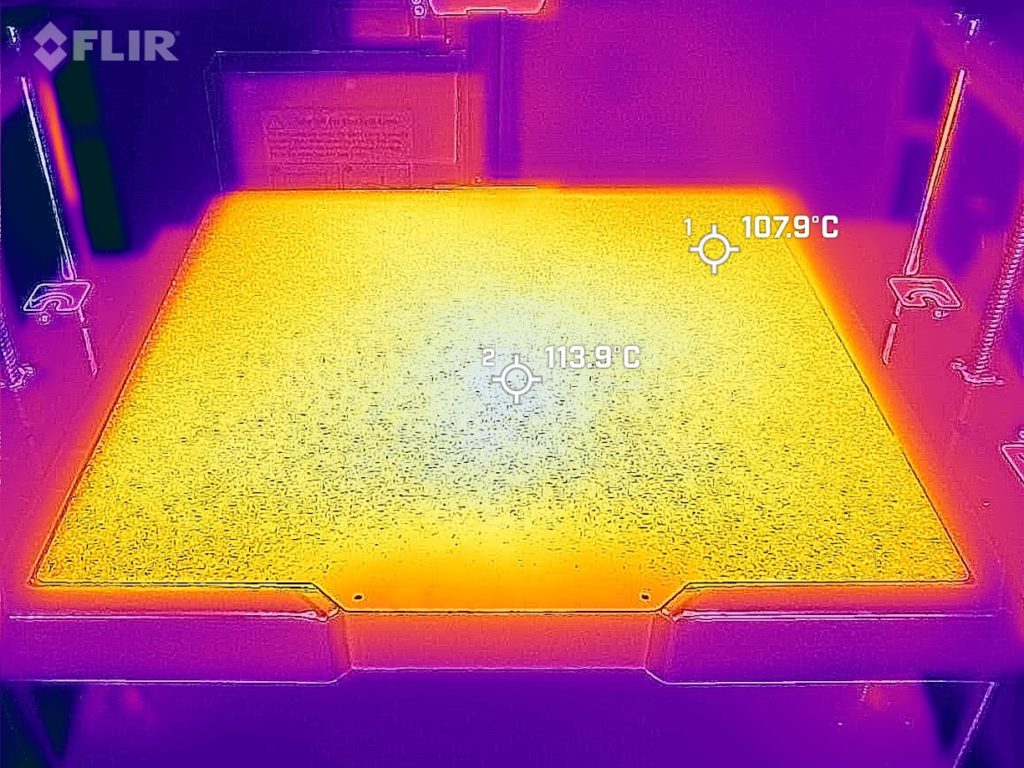
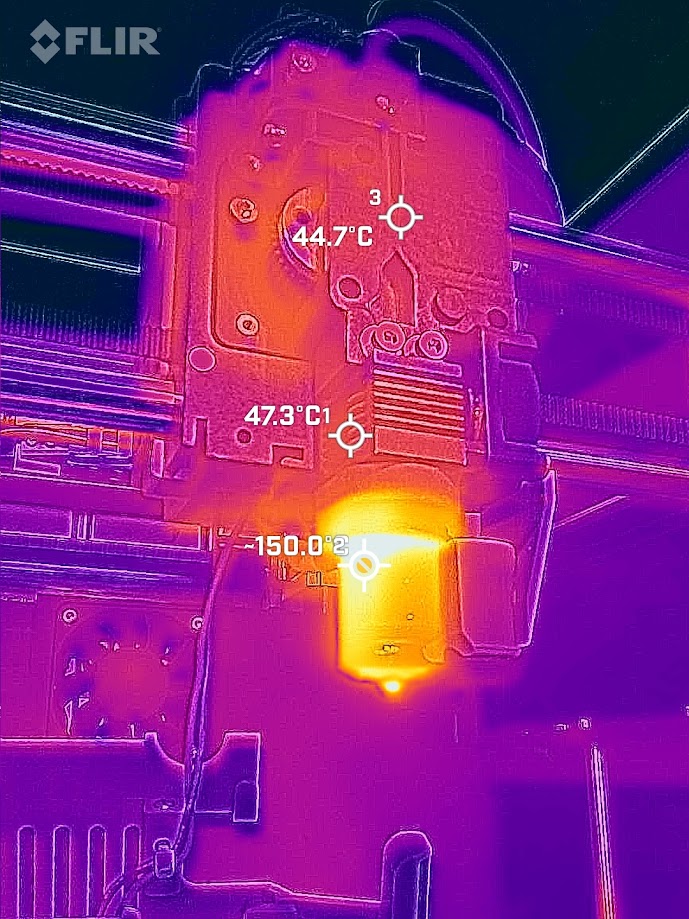
Como dije antes, la base es de 245x245 mm y, según la ficha técnica, promete una temperatura de 120°. Con cámara térmica y puntero láser, en realidad detecté unos 115°, alcanzados en menos de 10 minutos (tarda unos 6 minutos en llegar a 90°). La temperatura es bastante uniforme incluso en los laterales y sin puntos notablemente más calientes que otros. En la Q1 PRO encontramos una base calefactable a 24V alimentada por una fuente de alimentación de unos 350W. Completa el cuadro la clásica base magnética “texturizada” de PEI de doble cara; no se prevén bases con superficies diferentes, pero al ser de tipo magnético, no es difícil encontrar alternativas de la competencia con las medidas correctas.
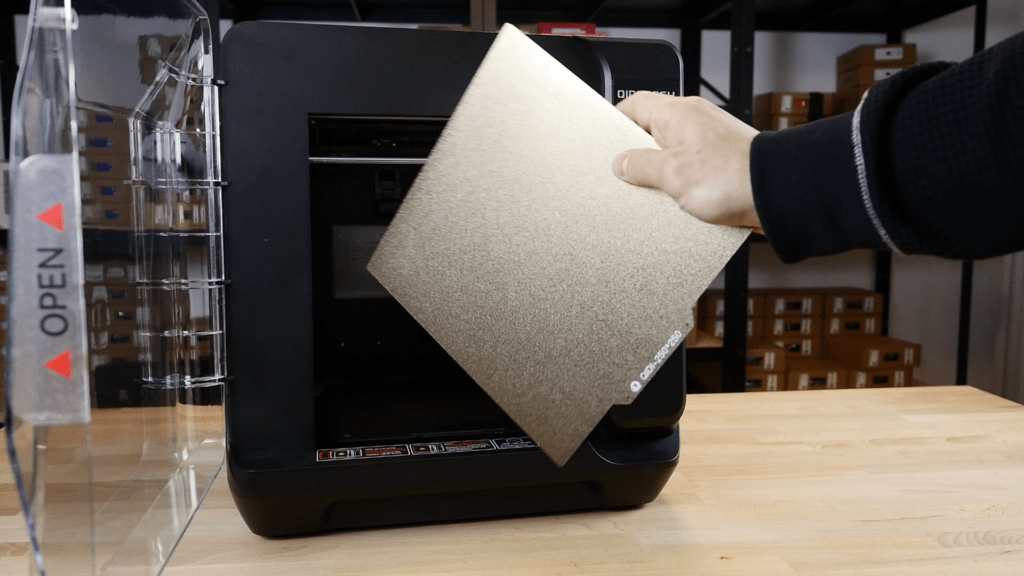
La novedad reside en la nivelación de la base: más que novedad, hablamos de redundancia o de “facilidad de uso”; la incorporación que han hecho no era realmente necesaria. En esencia, la impresora se nivela con 2 sensores:
- El de proximidad como en la X PLUS 3, que se ocupa de la nivelación real de la base y de la adquisición de la matriz de puntos de la base (utiliza KAMP como plugin)
- 3 células de carga situadas bajo la base: igual que en la Creality K1 y la Bambu Lab, pero a diferencia de estas últimas, no se utiliza para nivelar la base, sino exclusivamente para calcular el Z-offset. Con solo el sensor de proximidad o un palpador clásico como en la X MAX 3, cada vez que se interviene en la boquilla, siempre es necesario ajustar de nuevo el Z-offset de la primera capa. Con las células de carga no es necesario porque la impresora calibra esta altura en cada impresión simplemente tocando la base en el centro.
- Existe una rutina de calibración “old style” que te permite actuar sobre los 3 mandos de las células de carga para nivelar la base con una hoja de papel, de tal modo que se obtenga una compensación mínima por parte del firmware durante la impresión.
- El resultado final de la malla de nivelación es bueno, nada que señalar, pero no es ciertamente una base rectificada. Una desviación de unos 0,3 mm en mi caso entre el punto más alto y el más bajo. Como de costumbre, cuidado al volver a hacer la malla de nivelación para las altas T de cámara y base…
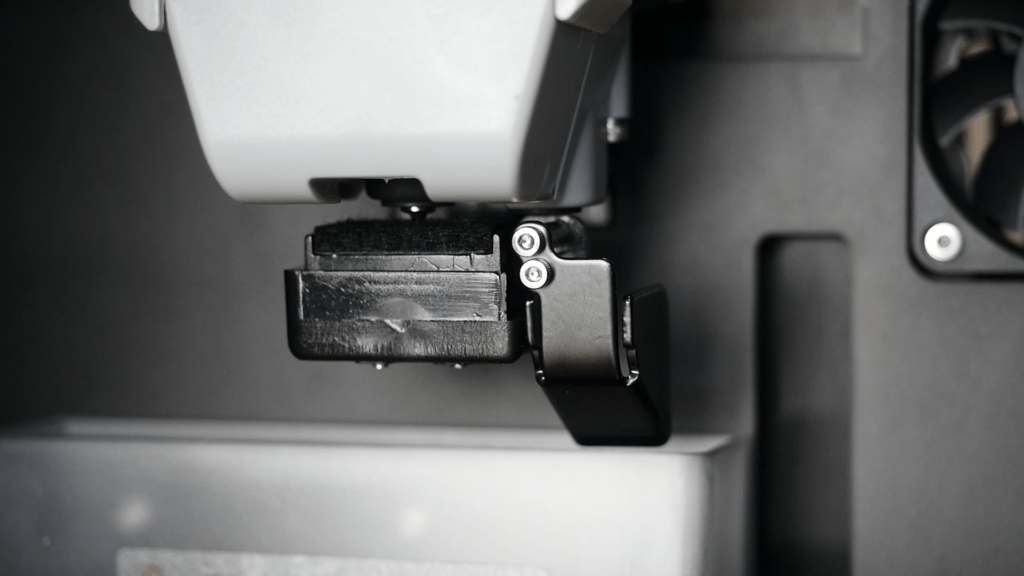
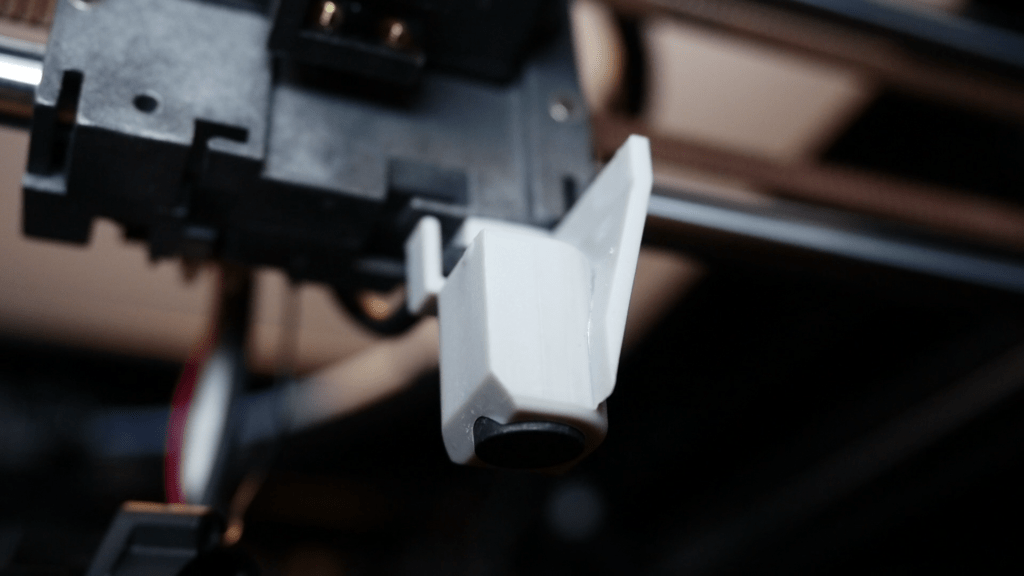
Al haber una calibración con las células de carga, ¿podía faltar un sistema de limpieza de boquilla ? Al principio pensaba que era un copia y pega del de Bambu Lab, en realidad resultó ser profundamente diferente y eficaz a la vez. Lástima que parece que se va a desmontar en cualquier momento, pero está todo correcto; parece resistente a pesar de que se mueve y se flexiona muchísimo. El mecanismo se acciona cuando el carro llega a una determinada posición, lo empuja hacia afuera con un sistema de palanca y luego comienza toda la rutina de limpieza de la boquilla: precalentamiento, extrusión, limpieza en un rodillo y limpieza final de la boquilla en una almohadilla de tejido sintético (hay recambios en el paquete). Encuentro esta solución mucho más acertada que la adoptada por Creality K1 y Bambu de querer limpiar la boquilla arrastrándola en una zona de la base (en la K1 C han puesto una almohadilla de silicona). Para terminar, un pequeño (y cómodo) contenedor para recoger los restos de extrusión.
No siento particular simpatía por el sensor de proximidad porque te obliga a utilizar bases de impresión que sean detectadas efectivamente por el sensor (ferromagnéticas). Si pruebas a usar una base de vidrio, por ejemplo, la detección de la base se realizará sobre el soporte subyacente (si logra captarlo) y no sobre la superficie real de vidrio. Hubiera estado bien dar la doble posibilidad de poder realizar un palpado completo con las células de carga en lugar del sensor de proximidad, metiendo mano a los archivos de configuración, queriendo, sería posible probarlo…
Extrusores y Hotend
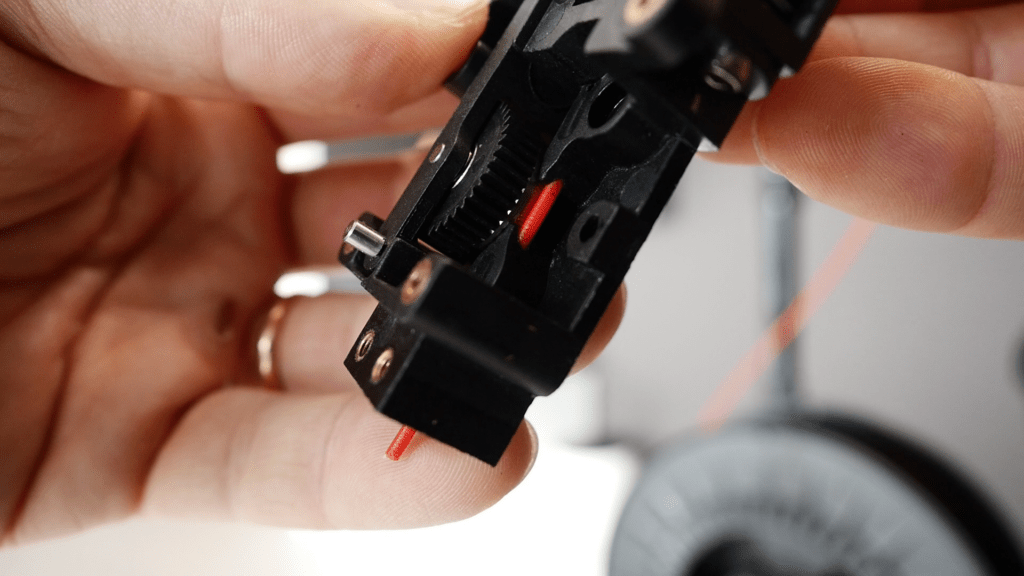
La parte relativa al alimentador/extrusor permanece invariada respecto a la X PLUS 3, doble rueda dentada “grande” de acero, engranajes mixtos de plástico/acero, muelle no ajustable en la precarga que empuja una de las dos ruedas dentadas contra la otra. La canalización del filamento está bien hecha y se presta a la impresión incluso de filamentos flexibles. Grupo de extrusión muy sencillo pero eficaz, ya probado a conciencia en su día en la X PLUS 3 con excelentes resultados. Muy buena también la accesibilidad para el mantenimiento: con dos tornillos, todo el alimentador queda en la mano y se puede trabajar con tranquilidad sobre el banco de trabajo. Lástima que para el hotend se deba desmontar toda la tapa trasera (4 tornillos) para desconectar los enchufes de los ventiladores y sensores.
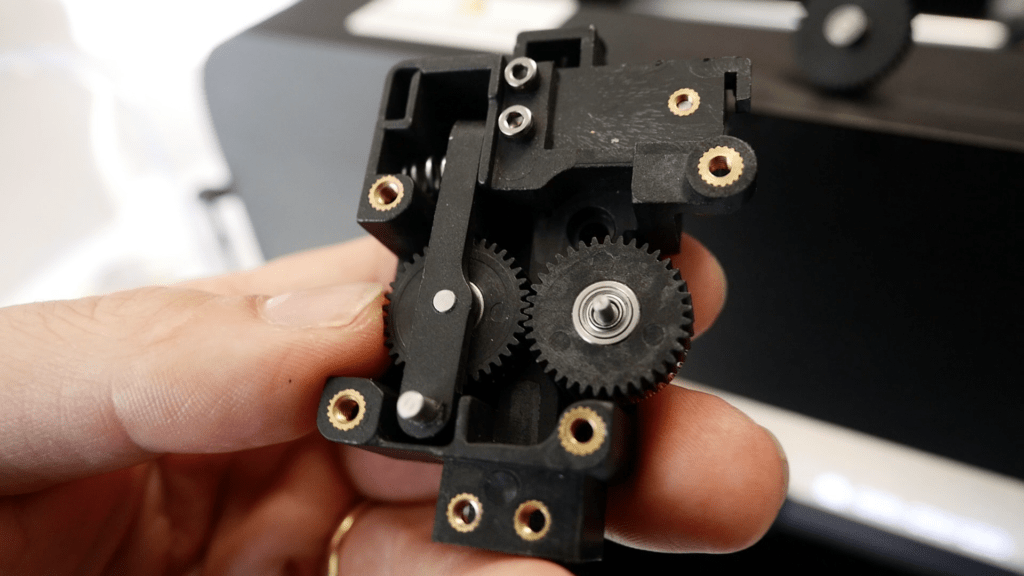
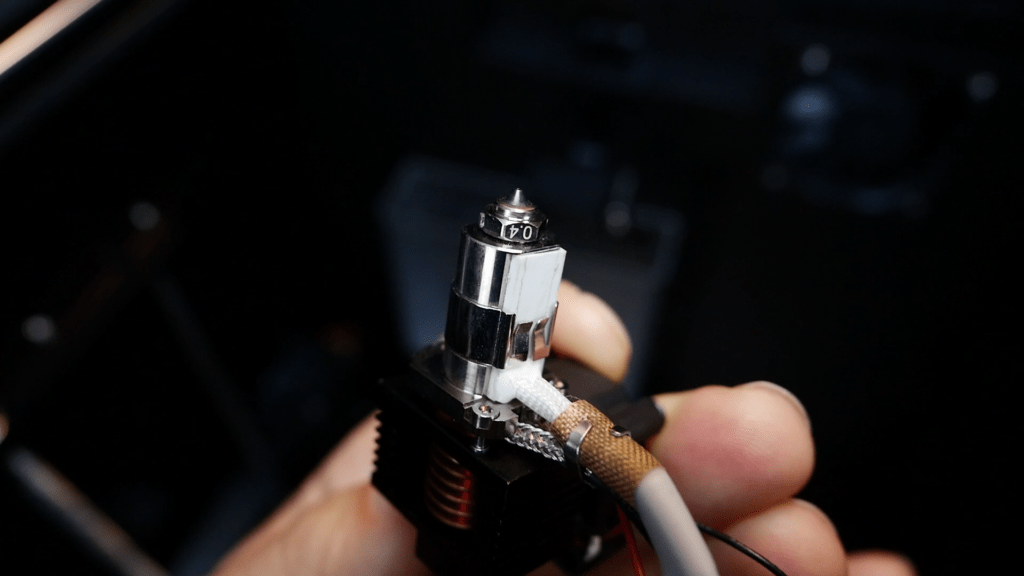
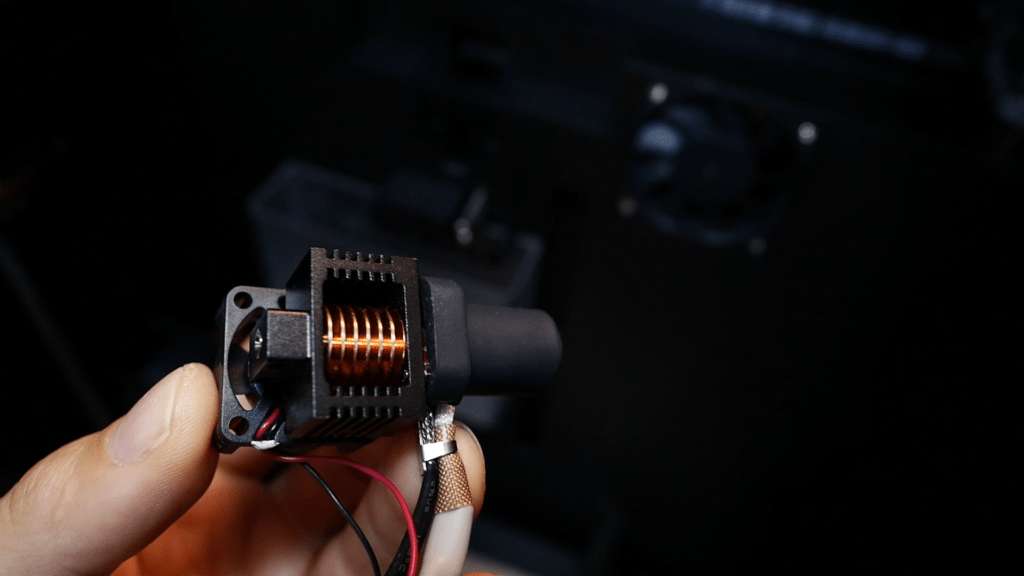
El hotend es completamente nuevo, más largo y con una "melt zone" (zona de fusión) aproximadamente 5 mm más larga. También cambia el disipador, que pasa del bloque de aluminio con aletas a una carcasa de aluminio con un radiante de cobre en su interior. La habitual garganta bimetálica de cobre/acero, mientras que los 3 prisioneros mantienen la garganta bien sujeta al bloque calentador para evitar que se rompa al cambiar la boquilla. Esta última es similar a la Volcano de E3D, pero en realidad es ligeramente más corta; es de tipo "bimetálica" (también) con una parte externa de cobre niquelado con solo la punta de acero (es un inserto). De esta forma se combinan las ventajas de la conductividad térmica del cobre con la resistencia al desgaste del acero. Es adecuada tanto para imprimir materiales cargados como los clásicos PLA y PETG. Temperatura máxima de 350° alcanzada de forma efectiva, realmente rápida al calentarse partiendo desde temperatura ambiente (0-280° en 1 minuto exacto).
NOTA: como ya se ha dicho otras veces, cuando se trabaja en cámara cerrada y calefactada hay que tener en cuenta las temperaturas que se alcanzan en la zona del extrusor. ¡NO impriman PLA o PETG con la cámara cerrada y calefactada o se encontrarán con la máquina bloqueada al poco tiempo!
NOTA 2: la cubierta de protección ahora es magnética y ya no de encaje. Sin embargo, encuentro que los imanes no tienen mucha "fuerza", pero debo señalar que, a pesar de las aceleraciones a 20K, nunca se ha soltado.

Además, hay dos novedades relativas al control del filamento, una muy inteligente y otra, en potencia, MUY inteligente pero mal utilizada:
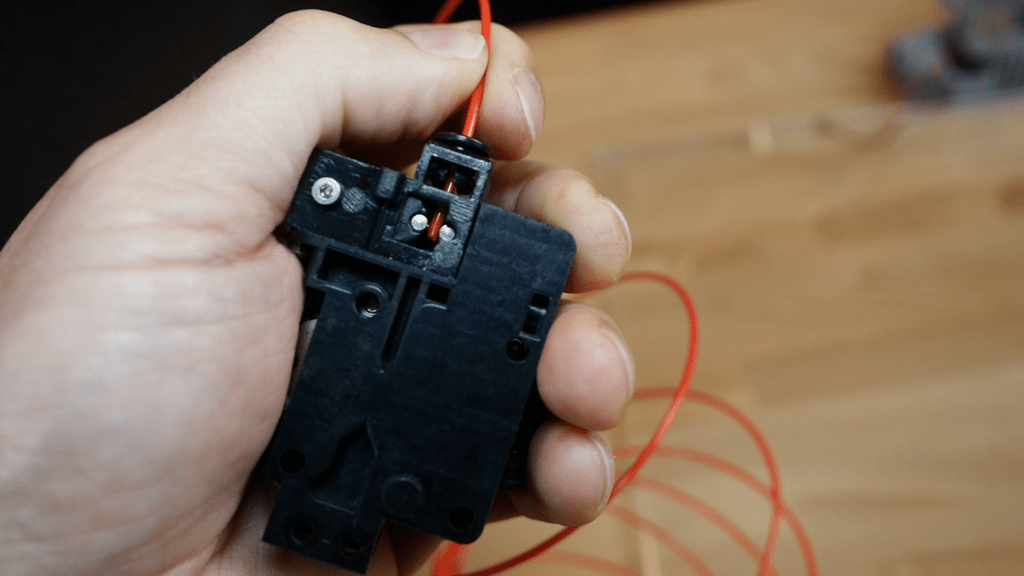
- Donde se inserta el filamento ha aparecido un nuevo sensor, de concepción muy sencilla pero eficaz en un solo caso: cuando la bobina se enreda. El sensor consta de una pequeña corredera montada sobre un muelle que solo se desplaza en el caso de que el extrusor tire del material pero la bobina no quiera desenrollarse. Cuanto más tira, más se mueve la corredera, accionando el sensor y pausando la impresión. Realmente sencillo pero eficaz; solo hay que revisar un poco los tiempos de accionamiento, que en mi opinión intervienen con un ligero retraso. NB: este sensor NO interviene si el filamento se bloquea en el extrusor, por lo que no es un codificador rotativo que detecte el deslizamiento del hilo.
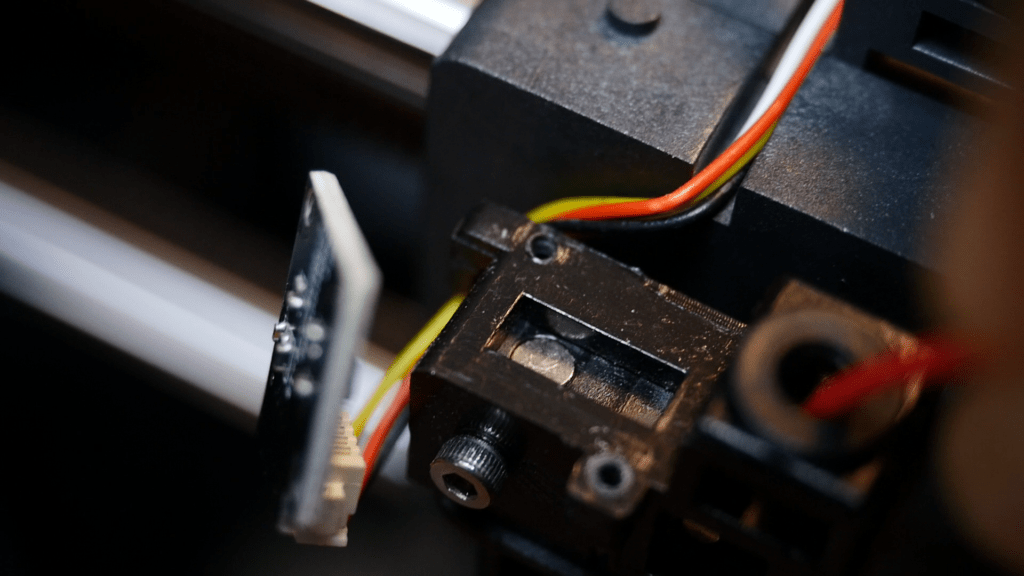
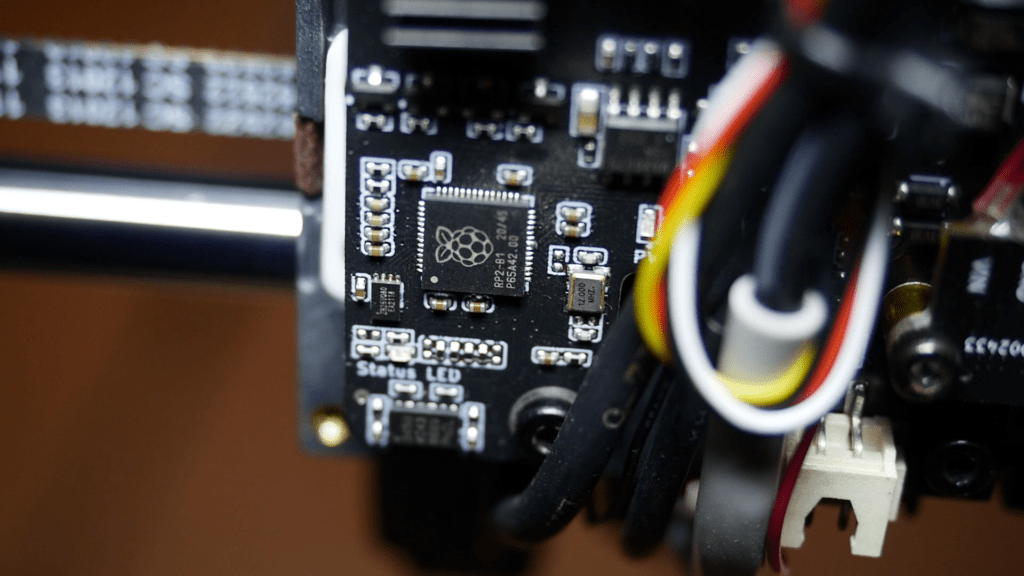
- En el cabezal de extrusión, en la entrada del filamento, ha aparecido un pequeño circuito impreso que no es otra cosa que un sensor de presencia de filamento. A primera vista parece el clásico sensor de "está o no está", pero mirando mejor cómo está hecho y comparando los datos introducidos en los parámetros de configuración de Klipper, descubrí que en realidad es un sensor de efecto Hall para la medición del diámetro del filamento! Es una pena que Qidi me haya confirmado por correo electrónico que no se ha activado para la medición, sino solo para la presencia o no del filamento. Sin embargo, verifiqué que el sensor funciona y que sería posible activarlo para compensar la variación de flujo en función del diámetro del filamento. Única nota: las mediciones del diámetro no son perfectas, existen valores de calibración de referencia, pero puede ser que cada sensor deba calibrarse con precisión mediante varillas de diámetro calibrado. Es probablemente por esto que no lo han activado con esta funcionalidad.
Electrónica / Conectividad / Firmware
Copio y pego la parte de la reseña de la X PLUS 3 con alguna modificación:
No hay mucho que decir, la placa es una MKS con un procesador Cortex-A53 de 64 bits que funciona a 1.5 GHz con 1 GB de memoria RAM DDR3. Curiosamente, en comparación con las MicroSD clásicas, se utiliza una memoria de tipo eMMC (extraíble) de 32 GB. El firmware que gestiona todo es el famosísimo Klipper, instalado y gestionado directamente por esta placa. Se controla cómodamente desde la red local a través de la interfaz FLUIDD (una alternativa a Mainsail). Todo cómodo y a mano, gráficos, informes, archivos de configuración: excelente para los entusiastas; para los menos expertos, habría que bloquear al menos la parte relativa a los ajustes del firmware. También ha aparecido una aplicación para smartphone para controlarla de forma remota, resulta estar en fase BETA y aún no la he probado. Para quien la quiera, la encuentra en este enlace.
NOTA: ¡por fin ha aparecido también la webcam! Ya no hace falta comprarla por separado.
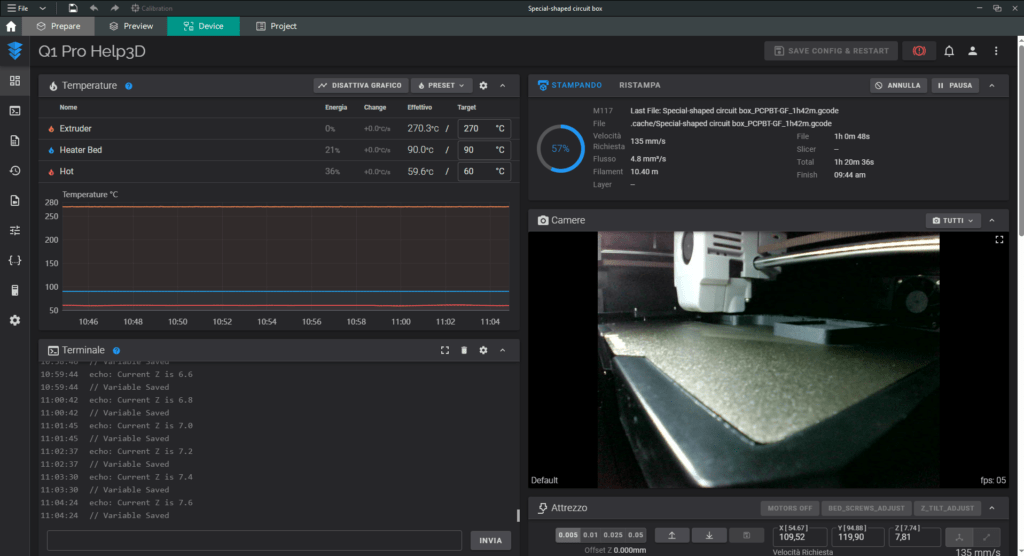
El monitor sigue siendo táctil de 4.3", la interfaz no es muy bonita, pero todas las funciones que requiere el usuario promedio están presentes y son fácilmente accesibles. A nivel gráfico estamos un par de escalones por debajo respecto a la K1 o la Bambu, de hecho descubrí que ni siquiera usan Klippy Screen, sino una versión propia que dialoga en serie con Klipper, no entiendo el motivo... Además, la carga de las vistas previas es bastante lenta.
Controladores TMC2209 para el eje Z, mientras que TMC2240 para X e Y con "sensorless homing". Placa de gestión del hotend separada que dialoga mediante protocolo CAN-bus, tiene su MCU dedicada e integra tanto el controlador TMC2209 del extrusor como el acelerómetro ADXL345 para la detección de las frecuencias de resonancia y la regulación del "input shaping". A esta placa están conectados también los ventiladores y el sensor de presencia de filamento.
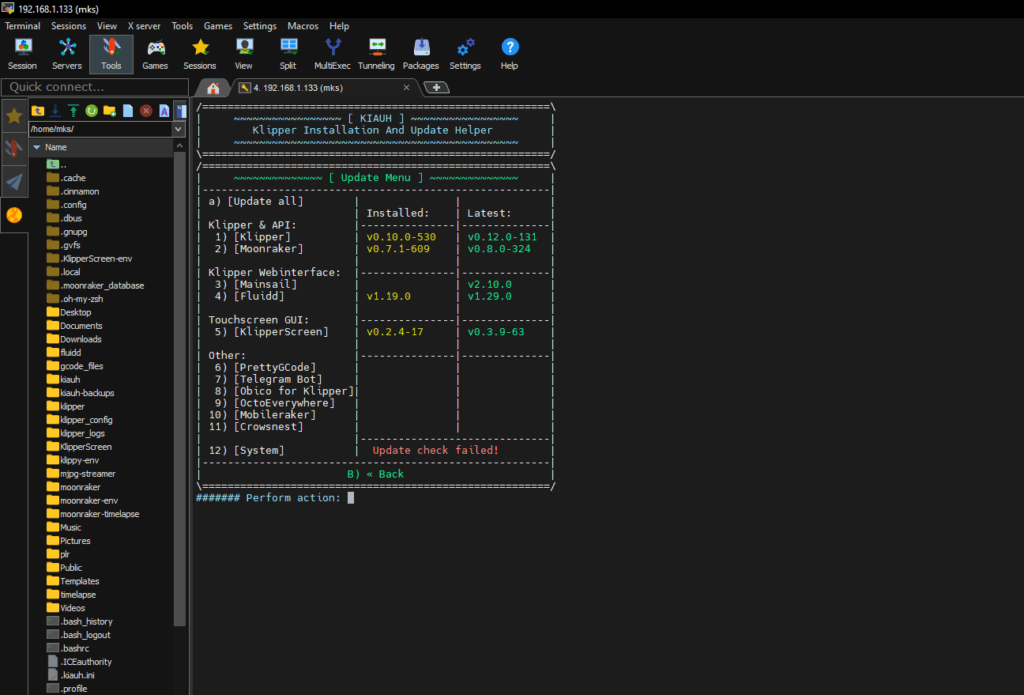
Conectividad WIFI (¿por qué han puesto una memoria USB?), Ethernet no está presente aunque la placa tiene la preparación. Disponible puerto USB externo para la carga de archivos desde memoria. Como he dicho antes, monta una versión de Klipper, aunque en realidad resulta muy antigua; la versión data de 2022. Lo mismo ocurre con la interfaz Fluidd. Sigo sin entender por qué no quieren mantenerse actualizados con las últimas versiones de Klipper; puedo entender que se retrasen unos meses, ¡pero no años! A pesar de este "problema", la impresora funciona igual de bien y es lo que cuenta. Sin embargo, tenerla actualizada con las últimas versiones de seguridad y funcionalidad no estaría nada mal...
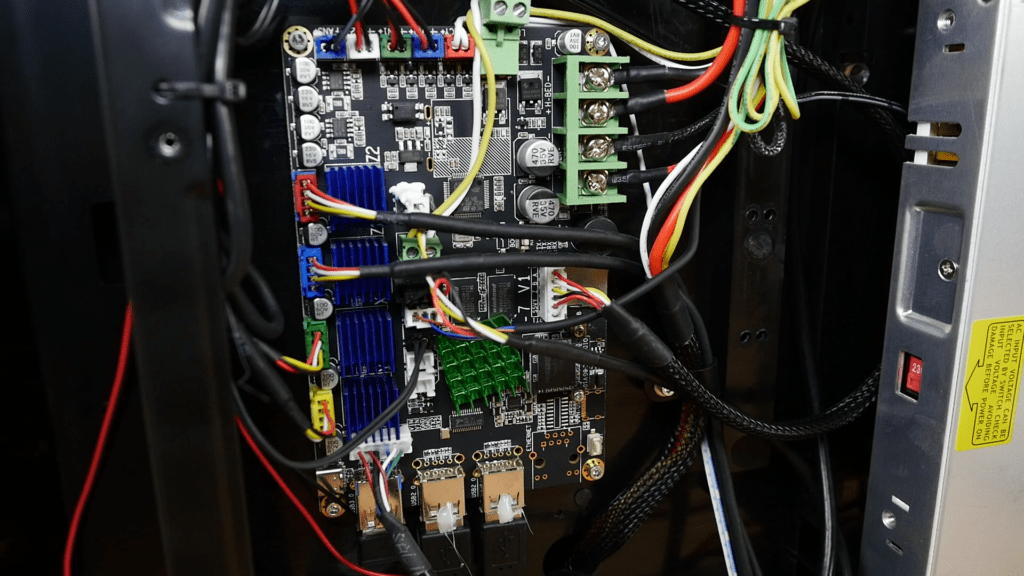
Para los más expertos, QIDI ha pensado bien en no bloquearla y dejar la conexión SSH abierta y libre para hacer lo que queráis (bajo vuestra propia responsabilidad, por supuesto). Estos son los datos de acceso:
- Nombre de usuario: root
- Contraseña: makerbase
Para ejecutar scripts no como root sino como usuario, QIDI ya ha creado lo siguiente:
- Nombre de usuario: mks
- Contraseña: makerbase
¡Incluso han dejado instalado KIAUH 😀!
Completa el conjunto una fuente de alimentación única de 350W (no es MeanWell) que sirve para gestionar el calentamiento de la base de impresión y toda la electrónica conectada (motores, hotend, placas, ventiladores, etc.). Otros 300W son absorbidos por el ventilador de calentamiento de la cámara que se alimenta directamente a 220V (con un controlador dedicado).
Como software de laminado (slicing) proporcionan Qidi Slicer, que es una versión renombrada de Prusa Slicer, pero ya están disponibles los perfiles para Orca Slicer. La impresora se conecta directamente al Slicer y es posible enviar archivos a la impresora y controlarla sin tener que abrir una página web.
La cámara calefactada
El caballo de batalla de QIDI; es innegable que con filamentos técnicos aporta grandes ventajas. No esperéis temperaturas de horno crematorio (no está aislada térmicamente en absoluto), pero mantiene sus honestos 60° (65° detectados por termopar) de forma excelente. Esperaba que tardara menos en calentarse en comparación con la X PLUS 3 dado el volumen de impresión reducido; desde T ambiente a 60° de cámara (con base a 90°) tarda unos 20 minutos. Sin embargo, durante el resto de la impresión se mantiene bastante constante y no oscila en absoluto.
Si buscas una impresora para imprimir solo PLA y PETG, lamento decepcionarte pero la cámara caliente no sirve de nada; es más, empeora la situación y llega a bloquear la extrusión. Úsala SOLO para materiales que la requieran (PC, PCPBT, ASA, ABS, etc.). ¡El PLA y el PETG deberían imprimirse incluso sin tapa y con la puerta abierta!
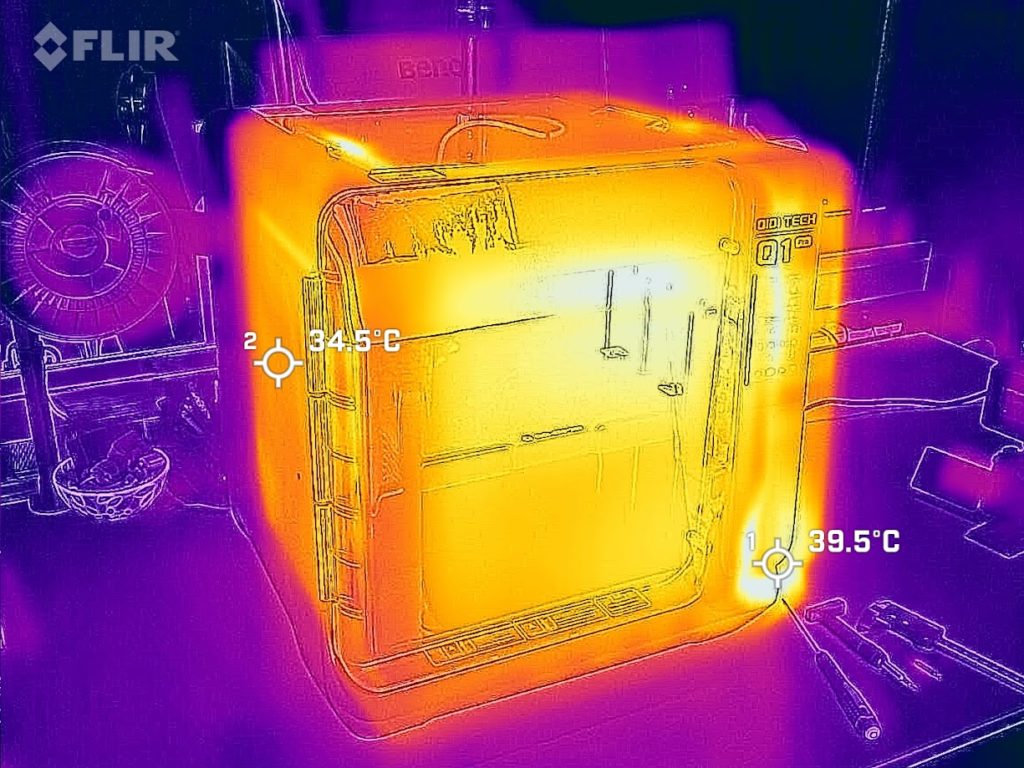
Tiene un ventilador de regulación de T interna de la cámara que solo expulsa aire. No se incluye un filtro HEPA/carbón activo, pero es muy fácil aplicarlo. Solo me pregunto por qué el ventilador no descansa directamente sobre la carcasa exterior… por cómo lo han posicionado, ¡en realidad descarga el aire caliente de la cámara en parte dentro del compartimento de la electrónica! Debo fabricar un pequeño canalizador de aire que lleve el flujo directamente a la rejilla de la cubierta trasera y, aprovechando, montaré también un pequeño filtro.
Cruje mucho menos que la X PLUS 3, un aspecto que muchos no observan pero al que presto mucha atención. ¡Recordad que la carcasa es toda de plástico y es normal sentir que los plásticos se asientan durante la fase de calentamiento/enfriamiento!
NOTA: sigue existiendo el habitual problema de la base magnética. ¡Cámara caliente no significa CERO warping! Recuerda que si la pieza está adherida a la base magnética, luego la levanta fácilmente… la cámara caliente no limita este fenómeno; para evitarlo, hay que pasar a bases rígidas. En este caso la combinación es ganadora y definitiva contra el warping de materiales como ABS o PC.
Rendimiento, consumos y ruido
Es inútil hacer mil pruebas; todas estas nuevas impresoras que están saliendo van bastante rápido e imprimen muy bien desde el primer momento. Las QIDI en particular no sufren de ningún problema de vibraciones en el eje X como la K1 de Creality; la única precaución es mantener SIEMPRE bien limpias las barras del eje X, porque se atascan fácilmente después de un poco de uso. Especialmente para quienes imprimen ABS, ASA u otros materiales cargados que emiten abundantes partículas ultrafinas (UFP). Acostumbraos —y esto vale para TODAS las impresoras con bujes autolubricantes— a limpiar bien las barras del eje X con alcohol. QIDI indica luego lubricarlas, pero personalmente me limito a limpiarlas y ya está.
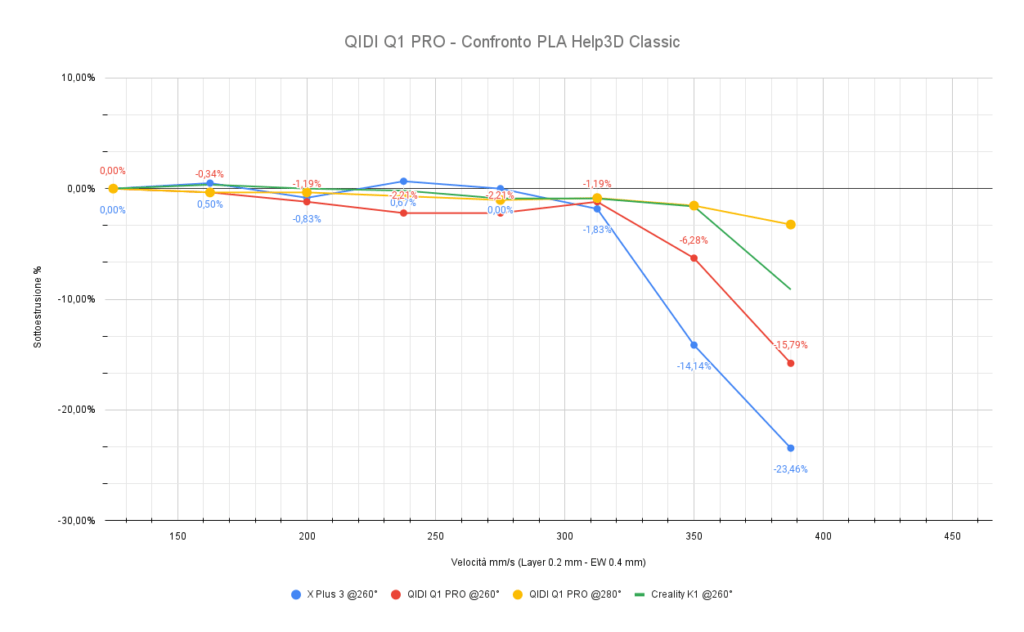
La Q1 PRO viaja bastante rápido; mantiene alegremente aceleraciones de 20K, así como velocidades superiores a los 300 mm/s. Sin embargo, acabemos con esta búsqueda espasmódica de la velocidad extrema… ya viajamos a velocidades que hace 2 años eran impensables. En particular, señalo que los materiales técnicos, especialmente los cargados, NO pueden imprimirse a altas velocidades. Si quieres competir en velocidad, limítate al PLA y a algunos PETG o ABS, pero si debes enfocarte en lo funcional ya puedes darte por satisfecho si alcanzas los 150 mm/s con ciertos materiales.
El hotend, aunque tiene una “zona de fusión” 5 mm más larga que la de la X PLUS 3, no presenta un rendimiento muy superior. Ciertamente, con el PLA a 280° alcancé caudales volumétricos cercanos a los 30 mm³/s (unos 370 mm/s de velocidad de impresión efectiva), pero estamos en valores realmente límite. Para los PLA, 250/300 mm/s son más que honestos y esta impresora puede alcanzarlos sobradamente. No me he extendido con pruebas de otros materiales, ya que los resultados son bastante similares a los de la X PLUS 3.
Hablando de consumos, las cuentas son rápidas: todo depende de si usas o no la cámara caliente. Con TODO encendido, la absorción máxima ronda los 630/650W; si se imprime predominantemente PLA y PETG, se consumirán de media 100W por hora, mientras que si se imprime mayoritariamente con cámara cerrada y calefactada, el consumo medio sube a unos 350/450W, dependiendo del entorno donde se encuentre la impresora. Recordad que la cámara no está aislada, por lo que tiende a disipar mucho el calor generado.
Finalmente, es "ligeramente" menos ruidosa. En modo de cámara caliente, solo con el ventilador interno de aire caliente y el pequeño ventilador trasero de la placa, se estabiliza en unos 44 dB con la puerta y la tapa cerradas. Basta con abrir una de las dos para superar los 50 dB fácilmente. La situación empeora, como en todas las impresoras, cuando se encienden todos los ventiladores: el que sopla sobre la pieza y el auxiliar para enfriar mejor a alta velocidad. Como siempre, desgraciadamente, estamos por encima de los 60 dB…
Conclusiones
Me arrepiento de haber vendido la X PLUS 3; serán feas todo lo que quieras, pero… funcionan bien estas QIDI. Cierto, como todas las impresoras tienen sus pegas (véanse los plásticos cargados con vidrio que en algunos casos se agrietan), el firmware no está superoptimizado ni actualizado, pero… imprimen. Y bien desde el primer momento, sin necesidad de intervención alguna.
Si hablamos de comparaciones directas:
- Gana respecto a la K1/K1C (mismo volumen de impresión) en cuanto a calidad "out of the box" y equipamiento ofrecido. Pierde, sin embargo, estrepitosamente en el frente de optimización y actualización de firmware, gráficos LCD y aspecto estético. En cuanto a la calidad de impresión final, una K1 "ajustada" funciona igual de bien. En el lado del precio, ahora que la Q1 PRO es sin duda preferible a la K1C, compiten directamente y depende de ti elegir la que más te guste.
- Una Bambu Lab P1S se encuentra hoy a un precio más alto; en términos de estética y optimización de software/firmware no hay discusión. Bambu gana en todo actualmente. Si hablamos de rendimiento puro, la Qidi es superior a la P1S. Hotend con mayor rendimiento, mayor temperatura en base y hotend, tiene cámara caliente y doble sensor de nivelación. Y además, cuesta significativamente menos. Si tu prioridad es la calidad de impresión, elegir una u otra no marca una gran diferencia; si te gusta el multicolor, compra Bambu; si necesitas imprimir con cámara caliente, bueno… ¡ve a por la QIDI!
Prácticamente no he imprimido nada con la Q1 PRO, realmente poco. Como de costumbre, me concentro más en otros aspectos durante la reseña y me doy cuenta enseguida si una impresora funciona como debe o si presenta defectos, como en el caso de la K1. En esta Q1 PRO no tuve que hacer nada de nada: solo enchufar, seguir las 3 pantallas de primera calibración (curioso que no obliguen a hacer la regulación de input shaping y base de impresión al primer encendido…), cargar el filamento y, tras el tiempo de calentamiento de la cámara (20 minutos), ya estaba imprimiendo PCPBT cargado con vidrio. Sin duda es una impresora que no venderé pronto y seguiré probándola imprimiendo en ella como hice con la X PLUS 3 (aunque, a decir verdad, no la usé tanto…).
¿Qué más queréis? Brava Qidi, ¡un producto nada mal para el precio al que se ofrece!
Fuente: help3d.it

 https://www.instagram.com/3digital.tech/

