
Problemas comunes de calidad de impresión y soluciones - Bambu Lab
Atasco
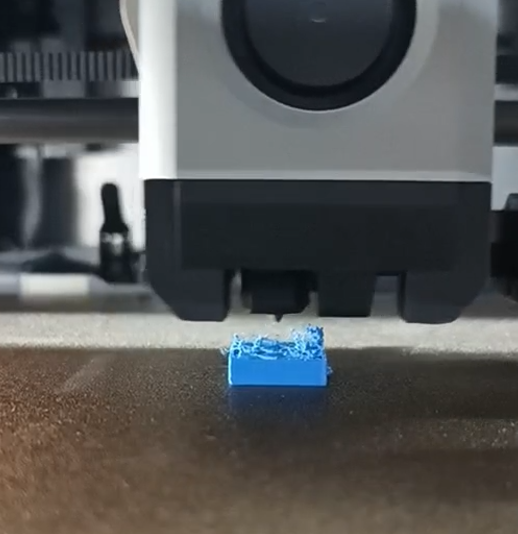
El atasco es un problema común en la impresión 3D, que puede dividirse en dos tipos: atasco del extrusor y atasco de la boquilla. Puedes consultar esta wiki para la resolución de problemas y la limpieza: Cómo verificar qué parte está atascada | Bambu Lab Wiki . Además, es recomendable confirmar de antemano si la boquilla y la temperatura de la placa calefactada están configuradas correctamente para los filamentos de impresión: Compatibilidad de filamentos y placas y configuración de parámetros | Bambu Lab Wiki
Atasco del extrusor
El atasco del extrusor suele deberse a la deformación del filamento bloqueado en su interior, lo que impide una extrusión y descarga fluidas. Las causas comunes y sus soluciones correspondientes son las siguientes:
1. La temperatura de la cámara de la impresora es demasiado alta y filamentos como PLA y PETG son aplastados por el engranaje tras ablandarse, quedando atrapados en el engranaje del extrusor.
- Reducir adecuadamente la temperatura de la placa calefactada.
- Abrir la puerta frontal o la cubierta superior de la impresora para disipar el calor durante la impresión.
- Es preferible utilizar un filamento con una alta temperatura de deformación térmica (se recomienda utilizar filamento oficial Bambu).
2. El engranaje del extrusor presenta anomalías, lo que resulta en una extrusión irregular.
- Establece la temperatura de la boquilla a 220 ℃, inserta el filamento PLA y presiona "E+" para extruirlo; observa si la boquilla extruye el filamento sin problemas. Si el filamento extruido cae verticalmente, su longitud es considerable y su aspecto es liso, significa que el canal interno de la boquilla está limpio y los engranajes de extrusión funcionan correctamente. Si la longitud del filamento es corta y su aspecto es rugoso, significa que el canal interno de la boquilla se ha estrechado o hay una anomalía en los engranajes. En este caso, es necesario retirar primero los tornillos de la boquilla, ajustar la temperatura a 220 ℃ y empujar manualmente una sección de filamento PLA hacia la boquilla. Si la extrusión es suave, indica que la boquilla está en buen estado. Desmonta el extrusor para verificar si el engranaje está desgastado o bloqueado por cuerpos extraños y sustitúyelo o límpialo. Consulta esta wiki: Atasco del extrusor.
3. El filamento es demasiado blando
- Algunos filamentos demasiado blandos, como el TPU 85A, PVA húmedo, etc., pueden ser aplastados por los engranajes del extrusor y causar atascos. Por favor, evita utilizar estos filamentos para imprimir.
4. El diámetro del filamento es demasiado grande o demasiado pequeño
- A veces, el filamento puede volverse más grueso debido a dobleces o compresión, o más delgado debido al desgaste del engranaje del extrusor, lo que impide una extrusión normal. Es necesario retirar el filamento y eliminar cualquier sección defectuosa antes de imprimir.
Atasco de la boquilla
El atasco de la boquilla suele deberse a una temperatura insuficiente o a partículas dentro de la boquilla que impiden que el filamento fundido se extruya sin problemas. Para resolver el problema, puedes probar los siguientes métodos:
1. La velocidad de fusión de la boquilla es demasiado lenta, causando un atasco:
- La temperatura de la boquilla es demasiado baja, lo que impedirá una extrusión fluida del filamento. Debes verificar si la temperatura de impresión configurada es la correcta. Si la boquilla sigue sin poder extruir el filamento fluidamente, es posible que el calentador de la boquilla esté dañado y deba ser reemplazado.
- Cuando la velocidad de impresión es demasiado alta (por ejemplo, al seleccionar el "Modo Ludicrous"), el filamento permanece en la boquilla durante muy poco tiempo y no se funde por completo, lo que provoca un atasco. Limpia la boquilla y reduce la velocidad de impresión (o aumenta la temperatura de impresión adecuadamente), luego intenta imprimir de nuevo.
2. El canal dentro de la boquilla está estrechado, lo que impide que el filamento fundido sea extruido sin problemas
- Tras imprimir filamentos que contienen fibras y otras partículas (como PAHT-CF, PA-GF, etc.), el interior de la boquilla podría estar parcialmente obstruido debido a residuos y acumulación de partículas; por tanto, la boquilla debe limpiarse y desatascarse con frecuencia. El método para desatascar y limpiar es el siguiente: retirar los tornillos del hotend, aumentar la temperatura entre 250 y 280 ℃ y raspar el interior de la boquilla con herramientas metálicas como una llave Allen, lavar con filamento nuevo y usar una aguja de limpieza hasta que el filamento se extruya sin problemas (verificado extruyendo filamento PLA a 220 ℃). Obstrucciones de la boquilla Si la boquilla no se puede desatascar, es necesario reemplazarla por una nueva ( Reemplazo del hotend/calentador cerámico/termistor/ventilador de enfriamiento | Bambu Lab Wiki ). Además, al imprimir estos filamentos, se recomienda utilizar boquillas de 0,6 mm o 0,8 mm para reducir el riesgo de obstrucción; no utilices boquillas de 0,2 mm, ya que el riesgo de atasco es extremadamente alto. Para obtener mejores resultados con estos materiales, consulta la wiki: Consejos para imprimir materiales de ingeniería como PAHT-CF | Bambu Lab Wiki
- Después de un uso prolongado, habrá más residuos en el interior, lo que podría provocar una mala extrusión. Es necesario limpiar el interior hasta que la extrusión sea fluida. Si no es posible, se recomienda reemplazar la boquilla.
- Tras imprimir materiales de alta temperatura como PAHT-CF, PET-CF, PPA-CF, PPA-GF, PPS o PPS-CF, cuando desees volver a imprimir PLA, TPU o PETG (materiales de menor temperatura y dureza), se recomienda establecer primero la temperatura de la boquilla entre 250 y 300 °C. Luego, extrae manualmente el material de alta temperatura, inserta el nuevo material y empuja manualmente para asegurar que los residuos del material anterior sean expulsados. A continuación, reduce la temperatura a 220-240 °C y continúa extruyendo mientras la temperatura desciende. Una vez estable, asegúrate de que el nuevo material se extruye correctamente. Finalmente, prepárate para la siguiente impresión. Si notas que la extrusión falla al realizar este cambio, aumenta nuevamente la temperatura y utiliza una aguja de limpieza.
Mala calidad de voladizos (overhangs)
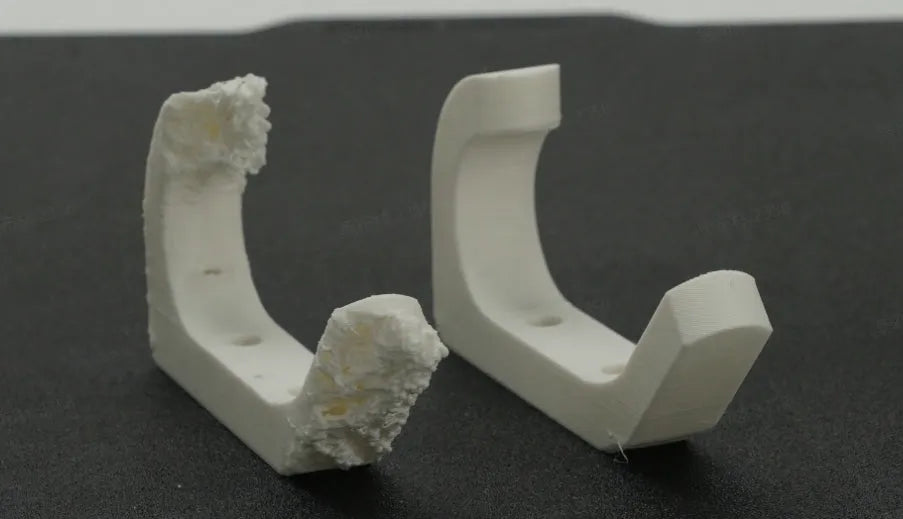
Causa: al imprimir sobre una superficie de voladizo, el filamento extruido no se enfría a tiempo y se desplaza de su posición, causando caídas, lo cual se manifiesta habitualmente así:
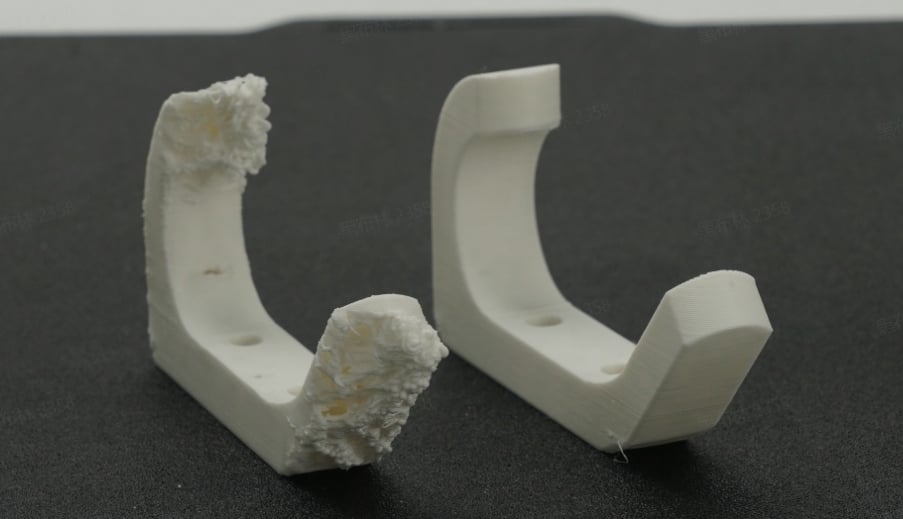
Se recomienda probar los siguientes métodos:
1. Habilitar soportes.
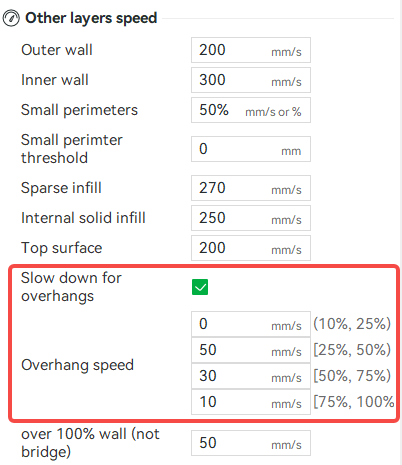
2. Reducir adecuadamente la velocidad de impresión o habilitar "Reducir velocidad para voladizos" y ajustar aún más si es necesario (como se muestra en la imagen inferior).
3. Reducir adecuadamente la temperatura de la boquilla. Al imprimir el voladizo a una velocidad menor, bajar la temperatura ayuda a reducir la necesidad de enfriamiento adicional.
4. Aumentar adecuadamente el porcentaje de velocidad del ventilador de la pieza y del ventilador auxiliar. Si la calidad del voladizo sigue siendo deficiente, comprueba si ambos ventiladores funcionan correctamente durante el proceso. Puedes probar esto ajustando el porcentaje de velocidad del ventilador en el laminador (como se muestra a continuación).
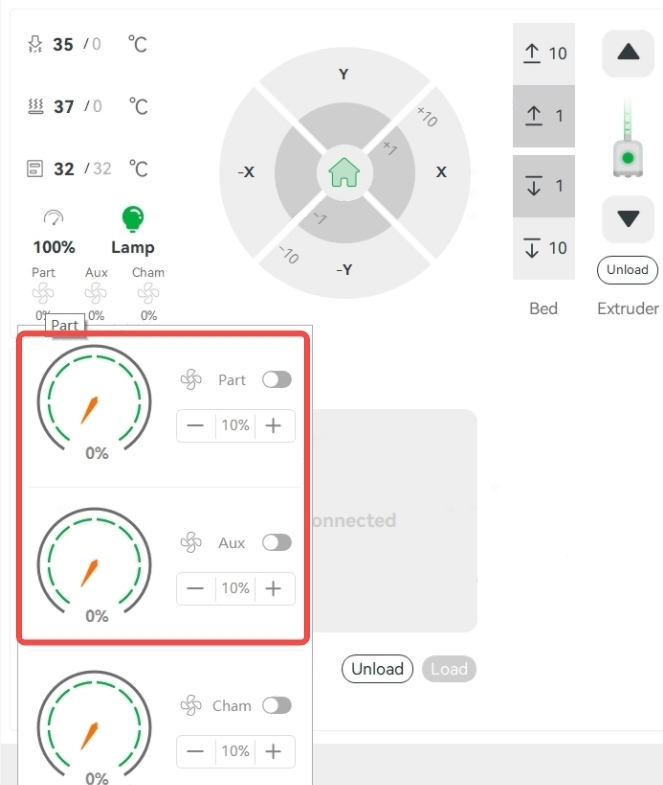
5. Abrir la puerta frontal y la cubierta superior de vidrio de la impresora para mejorar la disipación de calor. (Esto es generalmente aplicable solo a filamentos PLA, PETG y TPU. Hacer esto con otros filamentos puede causar deformaciones o falta de adhesión entre capas debido a una temperatura de cámara demasiado baja).
Mala calidad de puentes (bridging)
La mala calidad de los puentes se debe a que el filamento extruido no se une de forma fluida. Las causas comunes y soluciones son:
1. La distancia del puente es demasiado larga : habilita soportes.
2. La velocidad del puente es demasiado alta y el flujo es insuficiente, lo que provoca la rotura del puente : reduce la velocidad del puente o habilita "Puentes gruesos".
3. La velocidad del puente es baja y el flujo es demasiado alto, provocando el hundimiento del puente : aumenta la velocidad del puente o reduce el flujo.
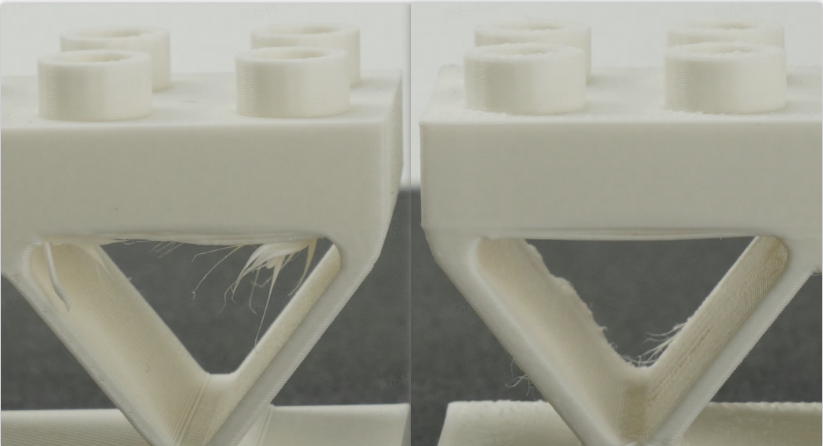
4. Enfriamiento insuficiente del filamento : reduce la temperatura de la boquilla y aumenta la velocidad del ventilador auxiliar y del ventilador del hotend para acelerar el enfriamiento.
Deformación (warping), desprendimiento o colapso del modelo
La deformación, desprendimiento o colapso suelen ser causados por la contracción durante la impresión y una adhesión insuficiente a la placa de impresión. Tras la deformación, pueden aparecer líneas horizontales en la superficie debido a que la distancia entre la parte deformada y la boquilla se reduce, causando que la boquilla aplaste la capa. Como se muestra a continuación:
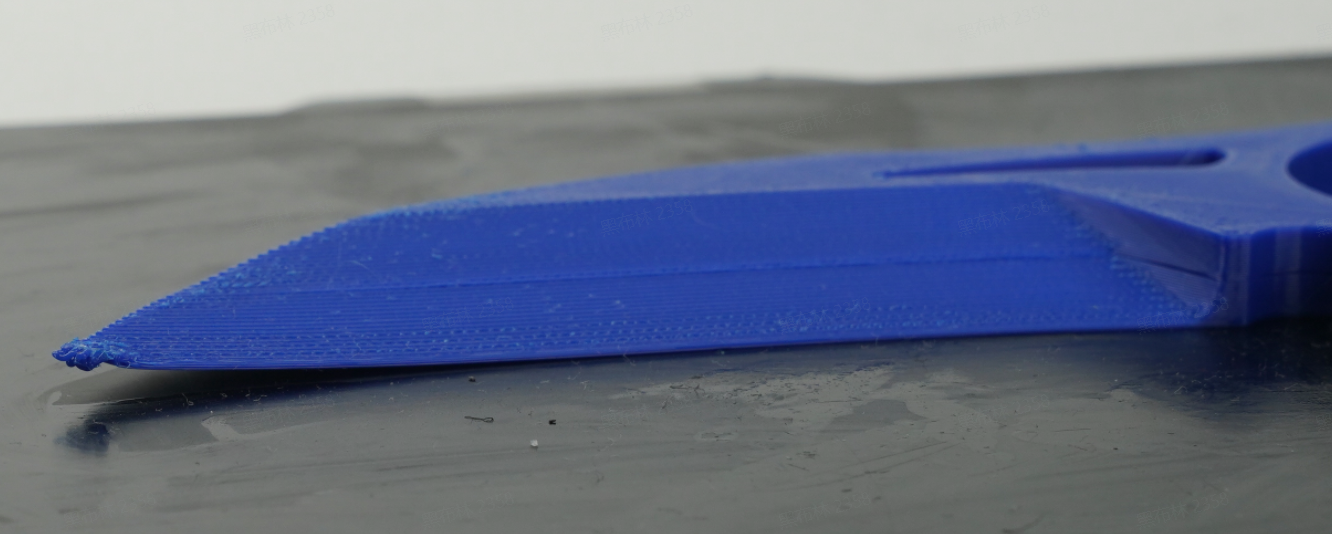
A continuación, las causas posibles y sus soluciones:
1. El modelo es demasiado delgado y alto, con un centro de gravedad elevado, y el proceso de impresión lo hace colapsar debido a las vibraciones .
- Habilita soportes.
- Reduce la velocidad y aceleración de impresión.
- Cambia la orientación antes de laminar, intenta disponer el modelo de forma horizontal o corta el modelo en partes para imprimirlo.
2. La boquilla choca con la impresión.
- Si la temperatura de la boquilla es insuficiente, el filamento no se funde correctamente durante la impresión a alta velocidad, lo que reduce la fluidez y aumenta la pegajosidad, provocando que la boquilla raye la pieza. En este caso, aumenta la temperatura adecuadamente. Si la boquilla o la impresión están parcialmente obstruidas, esto también puede causar choques. Limpia la boquilla y vuelve a intentar con menor velocidad.
- Algunos patrones de relleno (como Grid o Triangles) tienen intersecciones dentro de una misma capa; la boquilla rozará el relleno en dichos puntos, lo que generalmente no afecta la impresión. Si esto causa problemas de adhesión, prueba a reducir la velocidad del relleno o cambia a patrones sin intersecciones como Line, Rectilinear, Gyroid o Concentric.
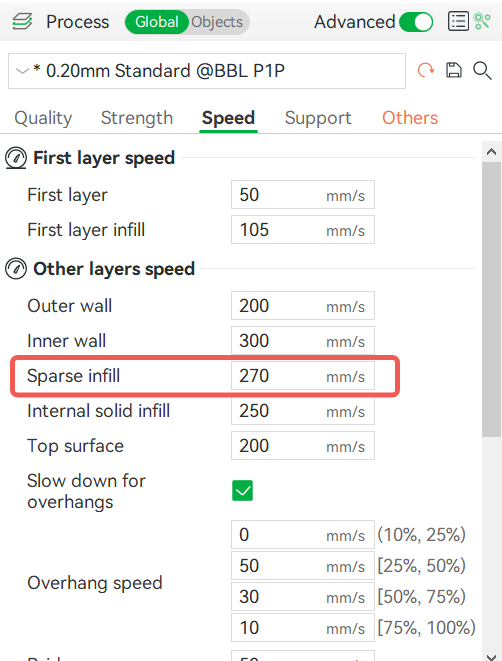
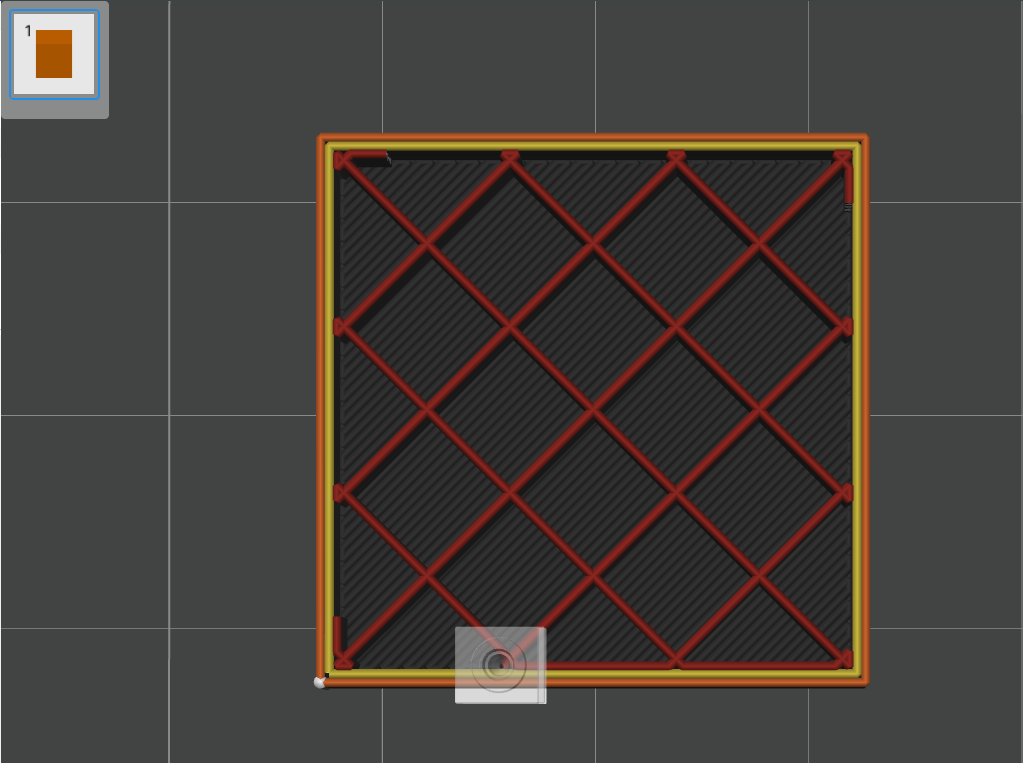
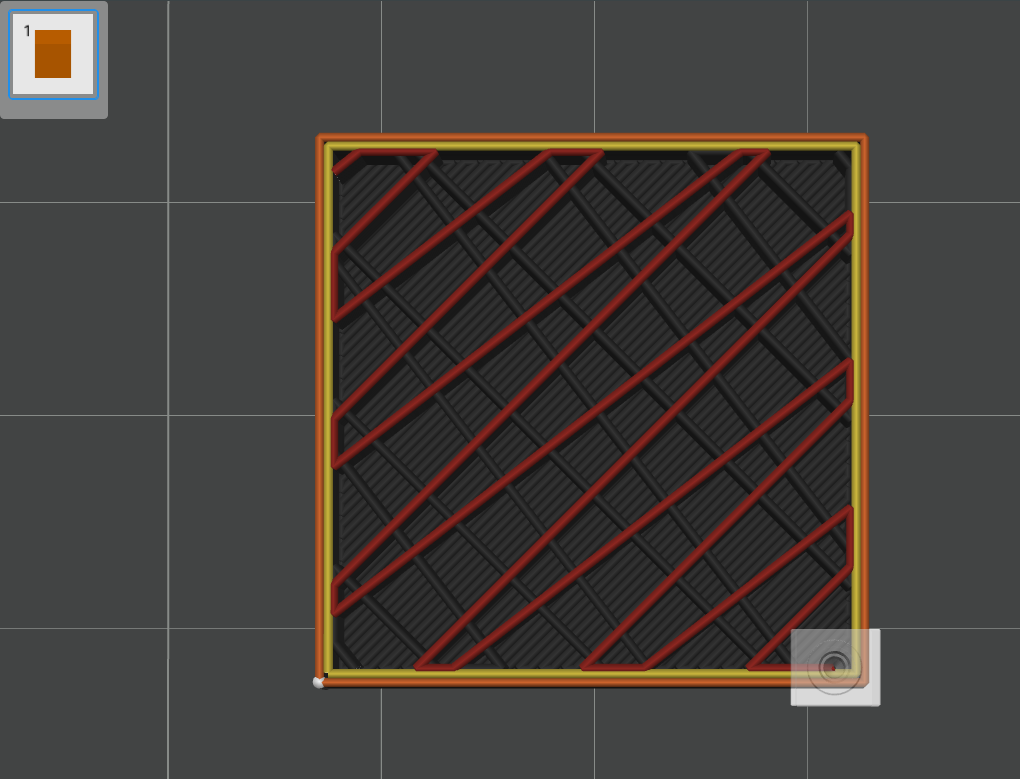
3. La deformación (warping) suele deberse a una adhesión insuficiente a la placa, un enfriamiento demasiado rápido o una contracción excesiva del material. Cuanto mayor sea la pieza, más fácil es que se contraiga, al igual que con una densidad de relleno alta; ABS, ASA, PC, POM, PP, PA y PA-CF tienen mayor tendencia a contraerse.
- Temperatura de la placa demasiado baja, resultando en insuficiente adhesión : aumenta adecuadamente la temperatura de la placa calefactada.
- Temperatura de la cámara demasiado baja y velocidad del ventilador muy alta, resultando en un enfriamiento muy rápido : aumenta la temperatura de la placa, cierra la puerta frontal y la tapa superior, y reduce la velocidad del ventilador.
- Tamaño grande y alta densidad de relleno - Si la pieza es grande y tienes una densidad de relleno alta (por ejemplo, 60% frente al 15% predeterminado), ajusta según corresponda. Además, los patrones de relleno con muchas líneas rectas tienden a contraerse más; usa "Gyroid" para reducir este riesgo. Para piezas estructurales con altos requisitos de resistencia, puedes establecer 5 capas de pared y un 25% de relleno; evita superar el 50% para reducir la contracción. Para piezas no estructurales, utiliza los 2 perímetros predeterminados y 15% de relleno.
Adhesión insuficiente entre el modelo y la placa de construcción.
- La placa de impresión utilizada no coincide con el "tipo de placa" seleccionado en el laminador (slicer): a menudo, un filamento puede imprimirse en diferentes placas de impresión utilizando distintas temperaturas de cama y, si se selecciona el tipo de placa incorrecto, existe el riesgo de una adhesión insuficiente. Además, las placas con textura PEI tienen partículas en la superficie, por lo que tras nivelar la cama caliente, la impresora bajará la boquilla 0,04 mm para garantizar una buena adhesión de la primera capa. Si se imprime en una placa PEI y se selecciona otra placa en "tipo de cama" durante el laminado, la altura de la boquilla será demasiado alta, afectando la adhesión de la primera capa.
- La cama caliente no está nivelada correctamente: limpie primero la placa y la boquilla, luego nivele la cama caliente e imprima de nuevo.
- Placa de impresión sucia o dañada: limpie la placa de impresión (con agua y detergente) o sustituya la lámina o la placa de impresión por una nueva.
- Borde (brim) insuficiente: active el borde y aumente su anchura.
- No adherido correctamente: aplique pegamento de manera uniforme sobre la superficie de la placa de impresión antes de imprimir.
- La temperatura de la cama caliente es demasiado baja. Aumente la temperatura de la cama caliente de forma apropiada.
Otra solución:
(1) El modelo en sí: evite imprimir modelos de gran tamaño con una amplia superficie en contacto directo con la cama caliente. Si es necesario imprimir un modelo grande, considere la posibilidad de dividirlo en partes más pequeñas o de rotar el modelo en ángulo. Inclinar la parte más grande en un ángulo de aproximadamente 45° en la dirección Z puede ser útil. Es importante notar que la resistencia de la unión entre capas (intercapa) de un modelo suele ser significativamente inferior a la resistencia vertical, lo que significa que la resistencia en la dirección Z es generalmente mucho menor que en las direcciones X e Y. Por lo tanto, si se requiere una alta capacidad de carga para un modelo, evite que las capas soporten la carga principal. Al organizar los modelos, asegúrese de que la unión entre capas no se convierta en el área de soporte principal. Por ejemplo, si desea imprimir una pieza estructural grande que deba soportar una carga elevada con PA-CF, puede consultar la siguiente imagen para la disposición.
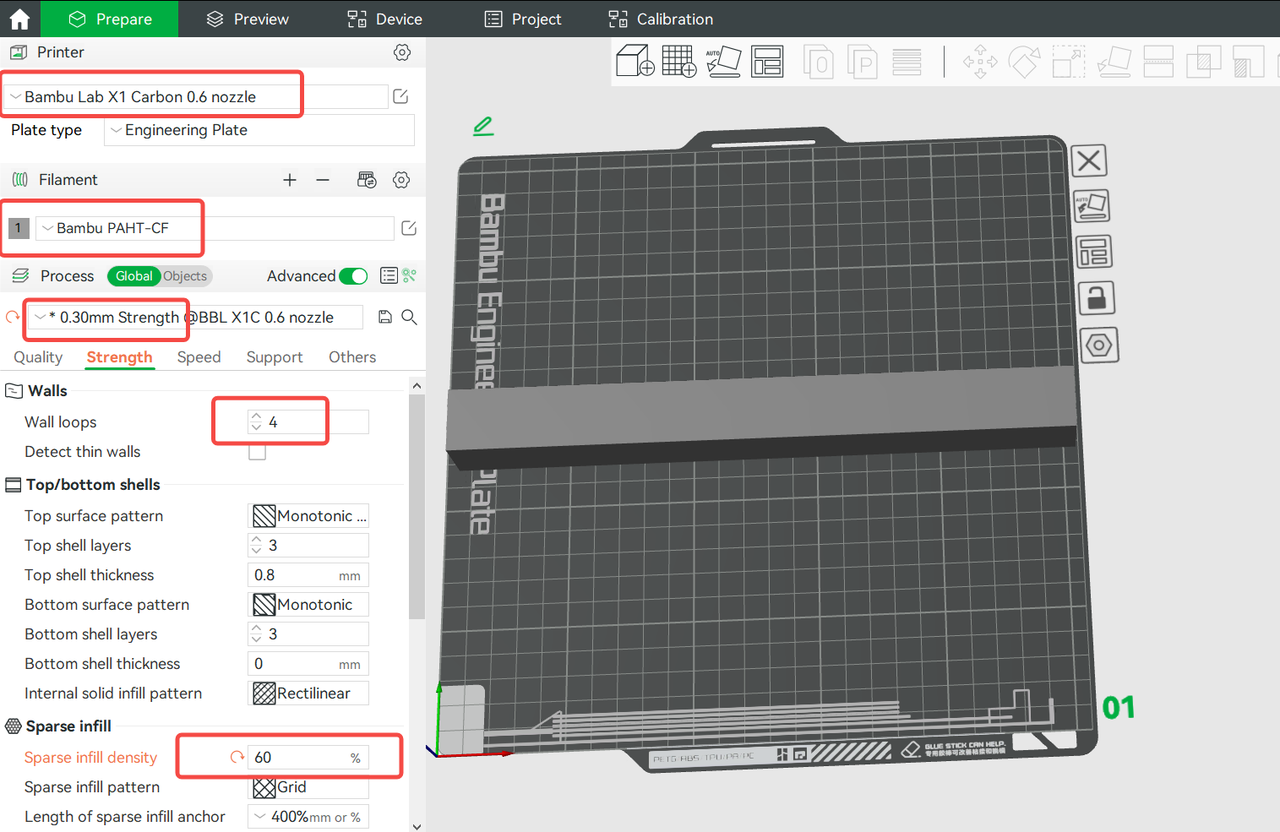
Disponer los modelos como se muestra en la Figura A determina una amplia área de contacto entre el modelo y la cama caliente, lo que significa que una parte significativa del modelo se encuentra en las direcciones X e Y. Esta disposición ofrece ventajas en términos de resistencia, pero también aumenta el riesgo de deformación. No recomendado.
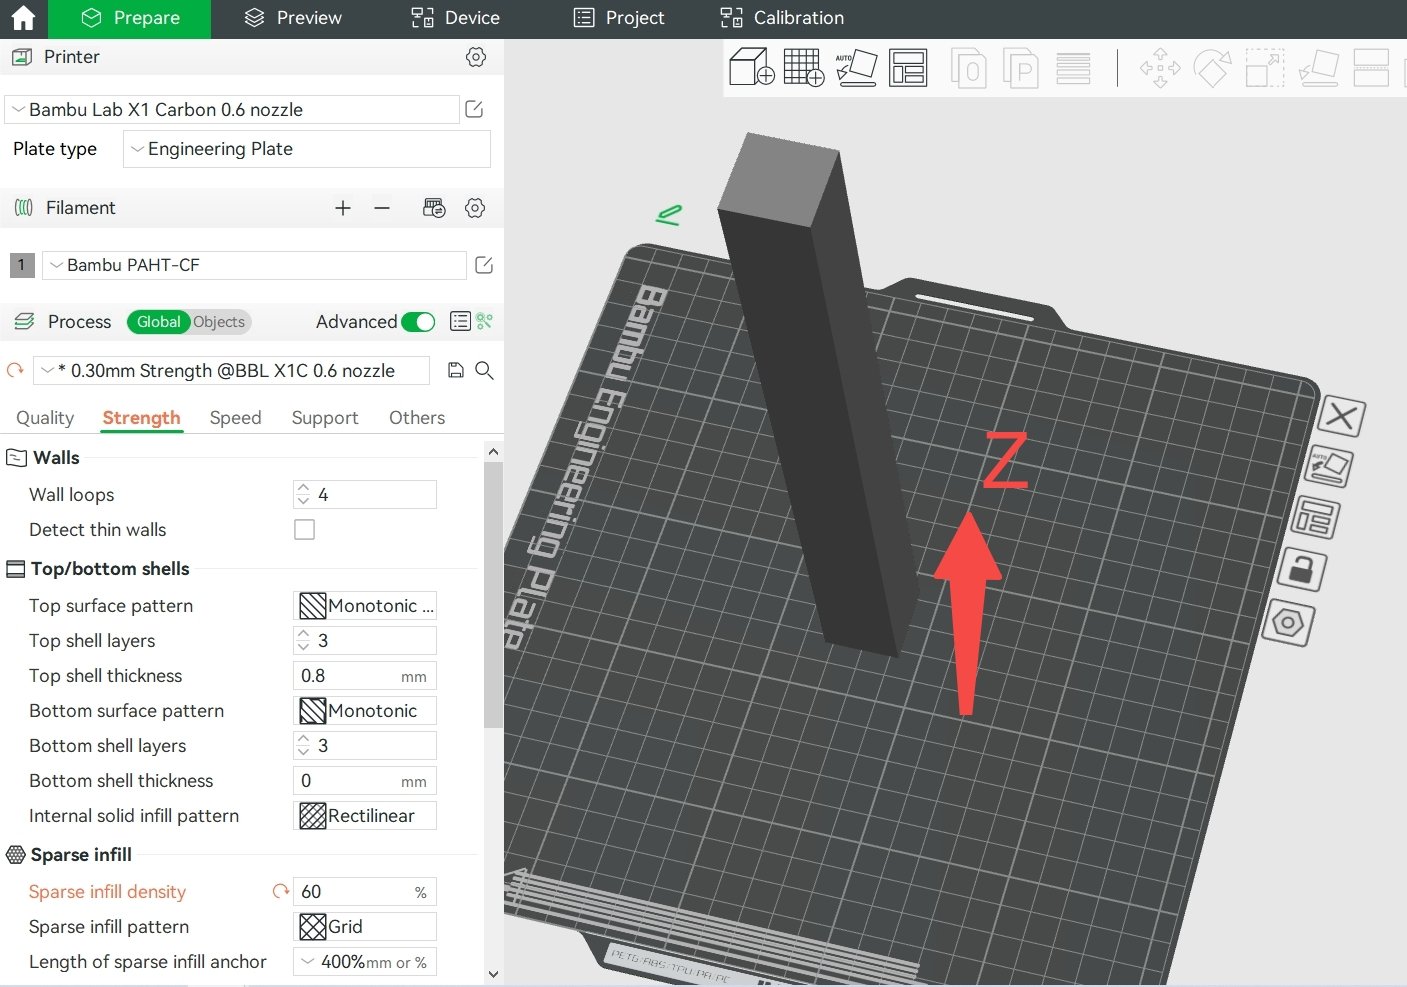
Disponer el modelo como se muestra en la imagen B conlleva un área de contacto muy pequeña entre el modelo y la cama caliente, lo que significa que el porcentaje en las direcciones X e Y es mínimo. Esta disposición ayuda a evitar deformaciones, pero también tiene el inconveniente de un porcentaje significativamente mayor en la unión entre capas (dirección Z), lo que resulta en una menor resistencia del modelo — No recomendado.
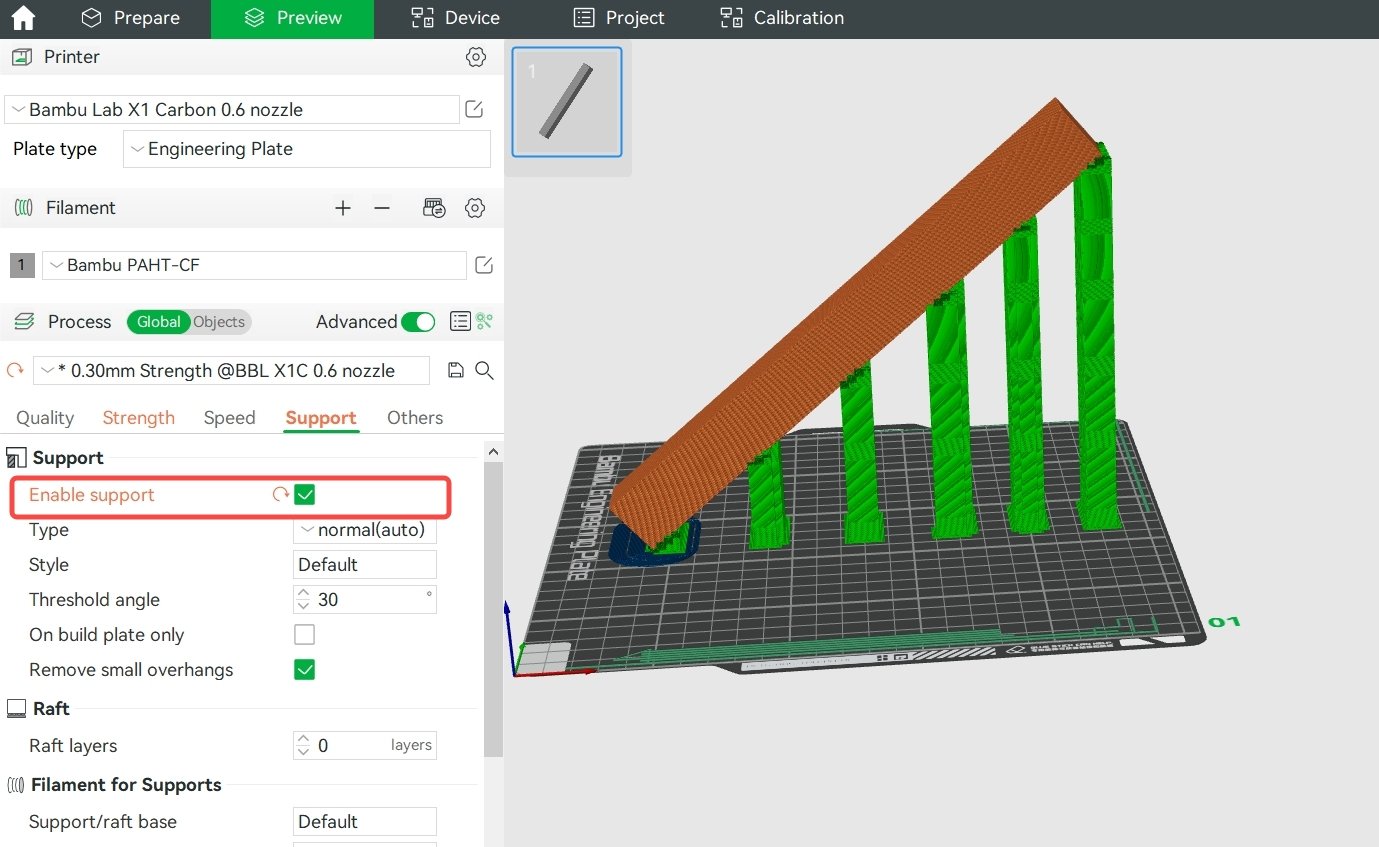
Disponiendo el modelo como se muestra en la Figura C, el modelo tendrá un porcentaje similar en las direcciones X&Y y Z, lo que ayuda a prevenir deformaciones manteniendo la resistencia. Es importante notar que esta disposición puede generar más áreas sobresalientes. Para resolver este problema, es necesario añadir un soporte adecuado al modelo. Puede activar el soporte automático o realizar manualmente la pintura de soporte, según las características de los modelos.
(2) Selección del filamento: es importante notar que los filamentos de alta temperatura como ABS, ASA, PC, PA, PA-CF y otros son más fáciles de deformar. Por tanto, es aconsejable evitarlos cuando sea posible para impresiones de gran tamaño. En su lugar, se recomienda seleccionar filamentos como PLA, PLA-CF, PETG, PETG-CF, PET-CF y otros que sean menos propensos a deformarse.
4. Otras instrucciones
- Si la fuerza de contracción de las impresiones > la fuerza magnética entre las impresiones y la cama caliente > la fuerza adhesiva entre las impresiones y la placa de impresión, entonces es más probable que ocurran deformaciones y separaciones entre las impresiones y la placa de impresión. En este caso, debería aumentarse la adhesión entre las impresiones y la placa de impresión.
- Si la fuerza de contracción de las impresiones > la fuerza adhesiva entre las impresiones y la placa de impresión > la fuerza magnética entre la placa de impresión y la cama caliente, entonces es más probable que ocurran deformaciones y separaciones entre la placa de impresión y la cama caliente. En este caso, debería aumentarse la adhesión entre la placa de impresión y la cama caliente. Por ejemplo, tras iniciar la impresión, utilice pinzas metálicas para sujetar los lados y las esquinas de la placa de impresión y la cama caliente -tenga cuidado de que la máquina no golpee las pinzas y de no comprometer la impresión.
- Tenga en cuenta que si las dimensiones de impresión son grandes, la densidad de relleno es alta y se utiliza un filamento con una elevada probabilidad de deformación, la contracción durante el proceso de impresión es inevitable y los métodos mencionados anteriormente podrían no evitar completamente todas las deformaciones potenciales.
El filamento se adhiere a la boquilla
A veces, tras imprimir durante un cierto tiempo, una pequeña parte del filamento extruido se adhiere a la boquilla, provocando falta de material, rugosidad y otros fenómenos en el modelo impreso. En casos más graves, la boquilla puede acumular una gran masa de material, lo que deriva en un fallo de impresión. La figura siguiente muestra un fenómeno típico de una boquilla a la que se le pega el filamento.
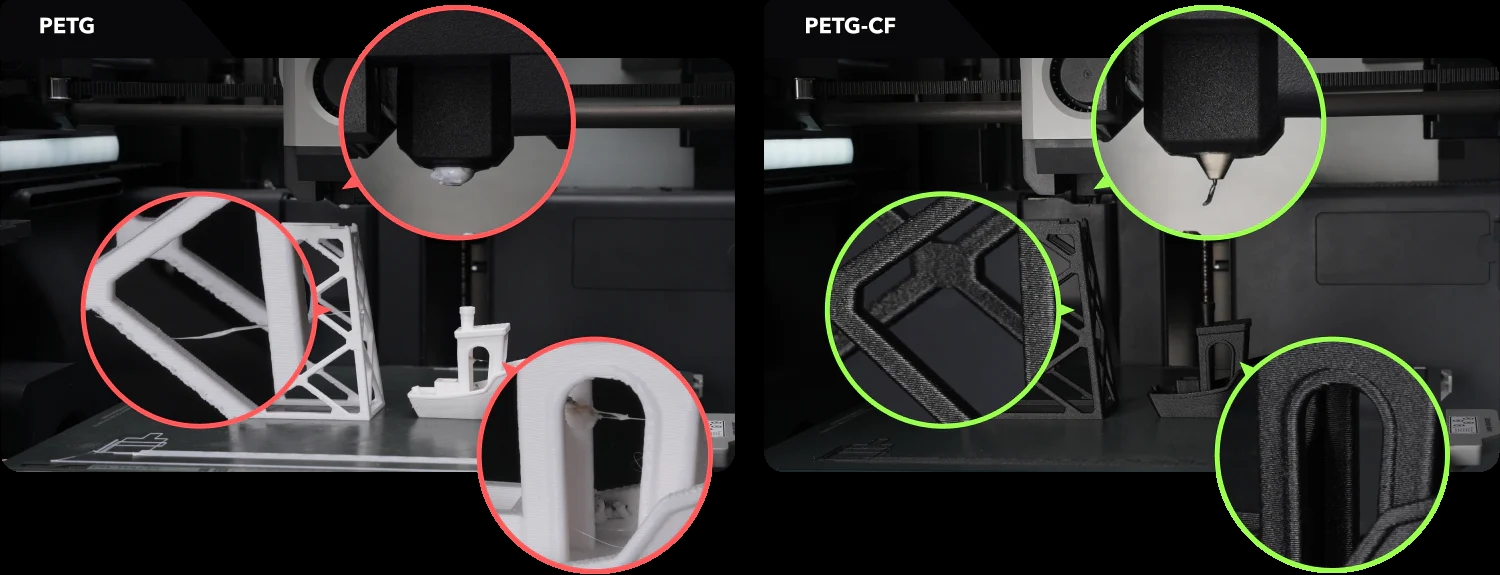
Este problema ocurre generalmente al imprimir con filamentos PETG, incluyendo PETG estándar y PETG-CF. Bambu PETG Basic y Bambu PETG-CF están especialmente formulados y optimizados, por lo que la probabilidad de que se adhiera material a la boquilla es mucho menor que con otras marcas de PETG y PETG-CF del mercado. E incluso si ocurre, el impacto es muy leve y raramente conduce a defectos en la impresión. Sin embargo, en algunos casos especiales, seguirán ocurriendo problemas de adhesión, por lo que a continuación se presentan las soluciones correspondientes.
1. El filamento está húmedo
Aunque la tasa de absorción de agua del filamento PETG es relativamente baja, tras exponerlo al aire húmedo durante cierto tiempo, el filamento se humedecerá; cuanto mayor sea la humedad ambiental, más rápido absorberá humedad. Esto deriva en problemas como la adherencia a la boquilla, formación de hilos (stringing), goteo y superficie de impresión rugosa. El motivo es que, cuando el vapor de agua transportado por el filamento pasa a través de la boquilla, se expande violentamente debido al calor, lo que hace que la masa fundida en la boquilla se expanda y se disperse; si una parte de ella se adhiere a la pared exterior de la boquilla, puede causar la acumulación. La solución es colocar la bobina de filamento en un horno de aire caliente, secarlo a 65-75 °C durante aproximadamente 8 horas o utilizar la cama caliente de la X1C para secar el filamento (consulte el procedimiento y el archivo 3mf para el secado de filamento con la cama caliente de la X1C | Wiki de Bambu Lab).
2. La relación de flujo es demasiado alta o la boquilla está desgastada y la relación efectiva es mayor a la configurada
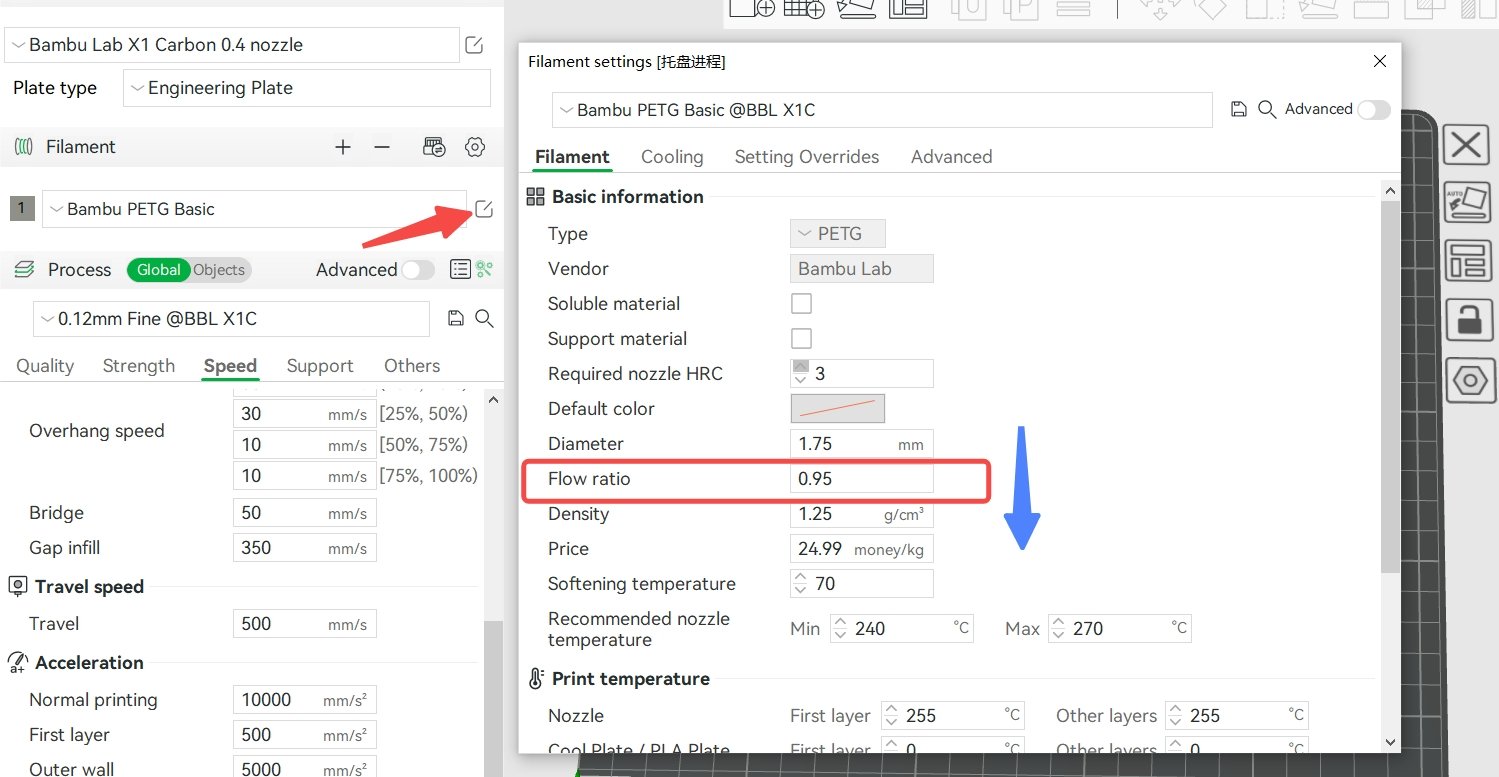
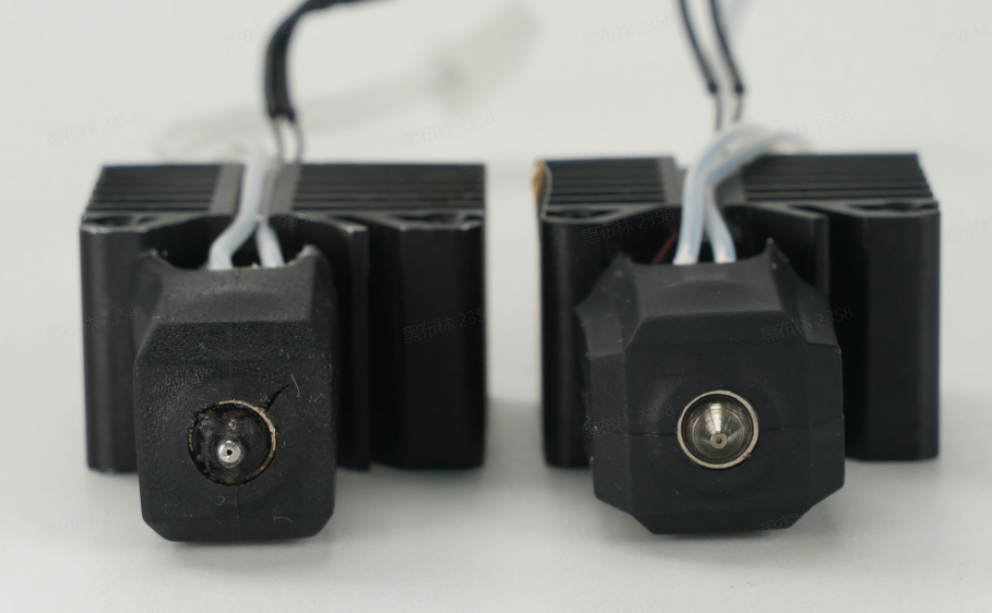
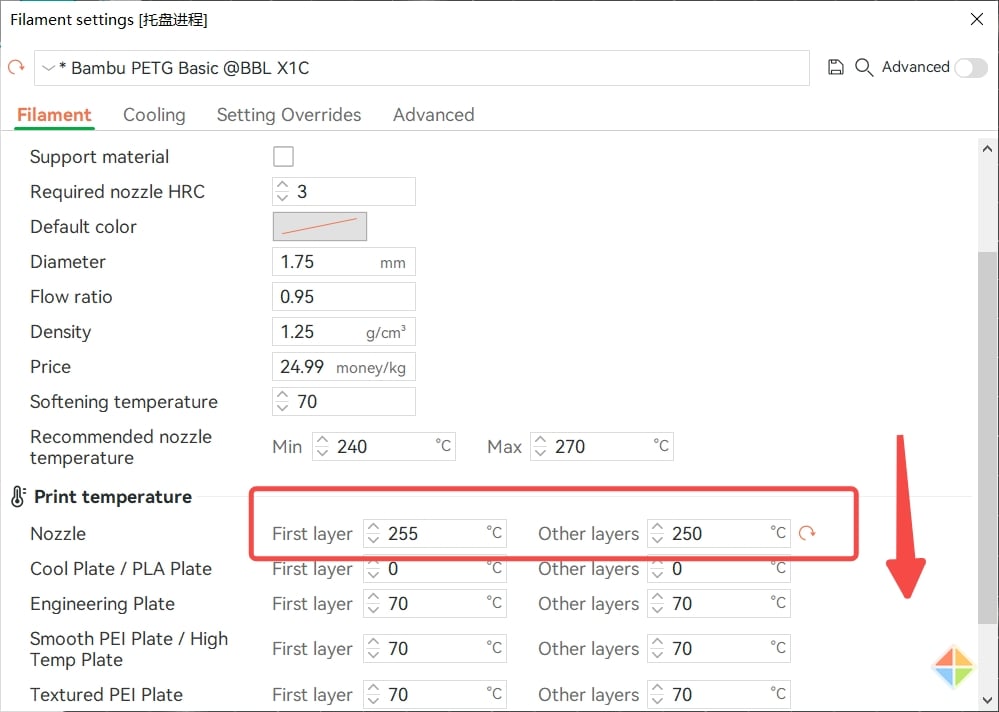
Para los filamentos PETG, la relación de flujo recomendada es entre 0,93 y 0,96. Si es inferior a 0,93, el riesgo de carencia de material aumentará y la resistencia de unión entre capas del modelo será baja. Si es superior a 0,96, la resistencia del modelo será mayor, pero el riesgo de goteo y de que el filamento se pegue a la boquilla aumentará. La relación de flujo predeterminada de Bambu PETG Basic y Bambu PETG-CF es 0,95. No la aumente sin motivo. Cuando utilice estos dos filamentos después de secarlos (muy importante) y note un problema de adhesión a la boquilla, compruebe primero si la boquilla está desgastada; si lo está, reemplácela. Si no está desgastada, intente reducir ligeramente este valor entre 0,93 y 0,94.
3. La velocidad de impresión es demasiado baja o la temperatura de impresión es demasiado alta
En general, cuanto mayor es la velocidad de impresión, más filamento debe fundirse por unidad de tiempo y mayor temperatura requiere la boquilla. Cuando la velocidad de impresión es muy alta, la temperatura de la boquilla debe ajustarse correctamente para evitar una fusión insuficiente del filamento, lo que resultaría en carencia de material. Por el contrario, cuando la velocidad es muy baja, el tiempo de calentamiento del filamento en la boquilla es más largo, la fusión es más completa y la fluidez del fundido es mayor. En este momento, si la temperatura de la boquilla no se reduce adecuadamente, podría causar problemas como formación de hilos, goteo de material y adherencia a la boquilla. Por tanto, cuando reduzca la velocidad de impresión y la velocidad volumétrica máxima, reduzca también la temperatura de la boquilla de forma adecuada.
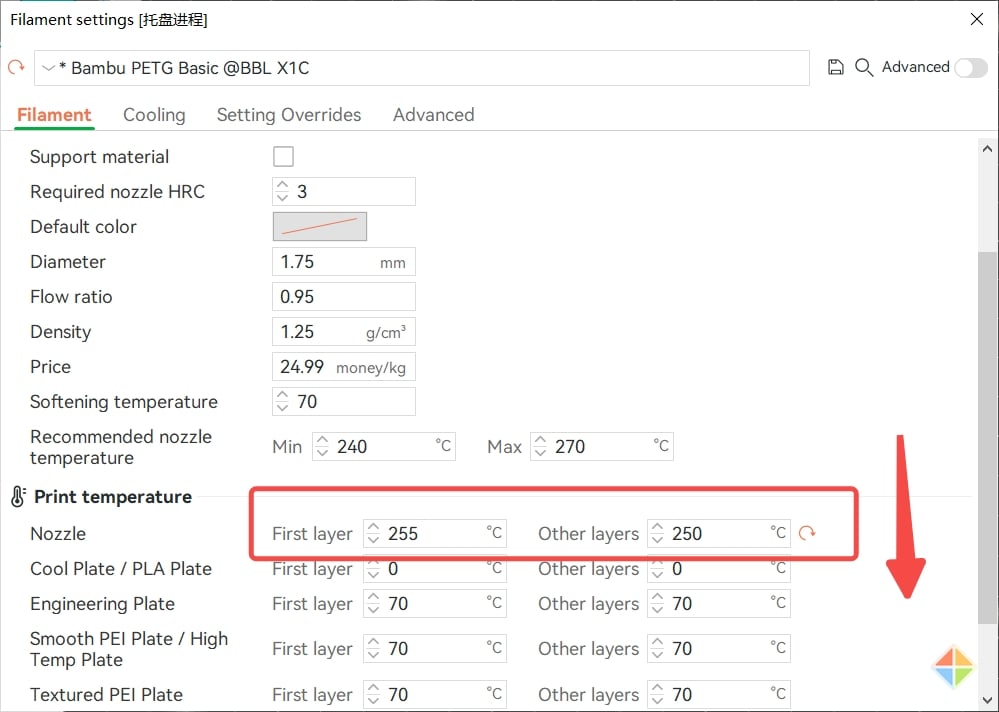
4. La pieza de limpieza de la boquilla está desgastada, suelta, es demasiado pequeña o está dañada
Tras utilizarse durante un tiempo, la pieza de limpieza de la boquilla puede desgastarse, aflojarse, perder altura o dañarse, lo que resulta en una limpieza deficiente y residuos de filamento adheridos a la boquilla. Compruebe si existen estos problemas mediante inspección visual, moviendo manualmente la pieza de limpieza, empujando el cabezal de impresión (hotend) contra ella para comparar la altura tras apagar la máquina y empujando el cabezal para que golpee rápidamente la pieza de limpieza. Si detecta alguno de estos problemas, las piezas deben repararse o sustituirse.
5. El modelo en sí tiene demasiadas áreas de salto largas (áreas discontinuas)
Si el modelo tiene muchas áreas de salto largo (áreas discontinuas) o si la colocación del modelo es irrazonable, provocando muchos desplazamientos a larga distancia durante la impresión, el filamento fundido en la boquilla podría gotear durante el proceso de desplazamiento y rozar el borde exterior de la boquilla, acumulándose continuamente y causando el atasco. En este caso, debe utilizar un método de colocación razonable para evitar desplazamientos excesivamente largos. También puede considerar aumentar adecuadamente la longitud y la velocidad de retracción. Nota: si la longitud de retracción es demasiado grande, podría causar atascos. Generalmente, se recomienda no exceder los 2 mm.
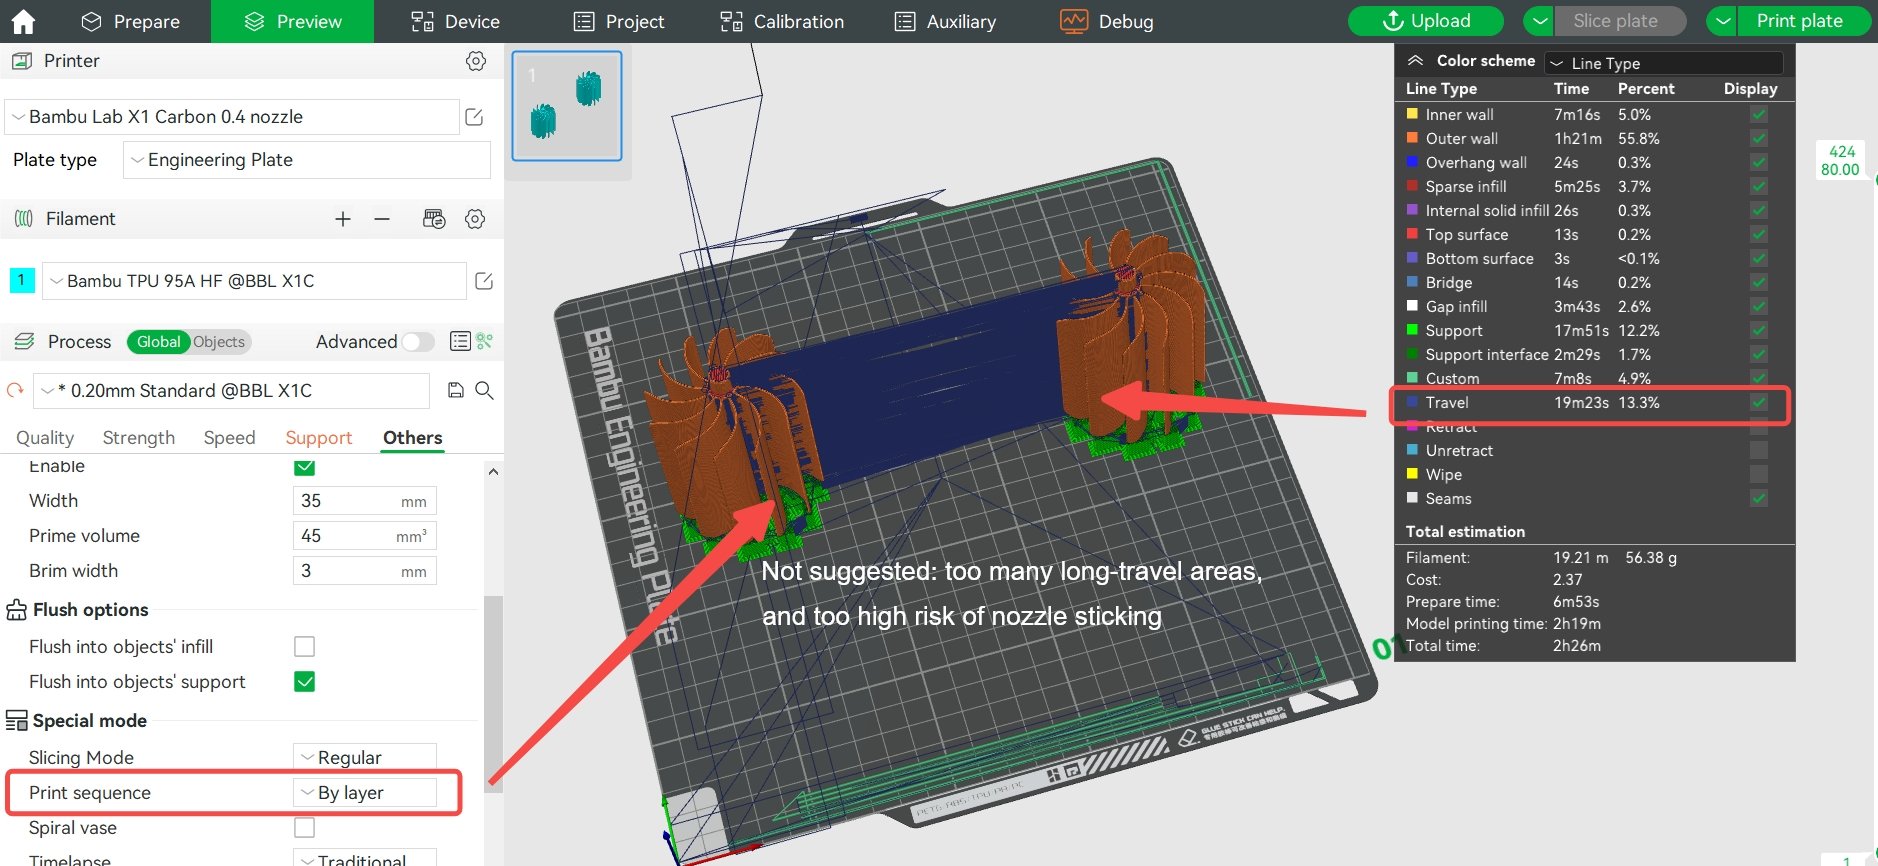
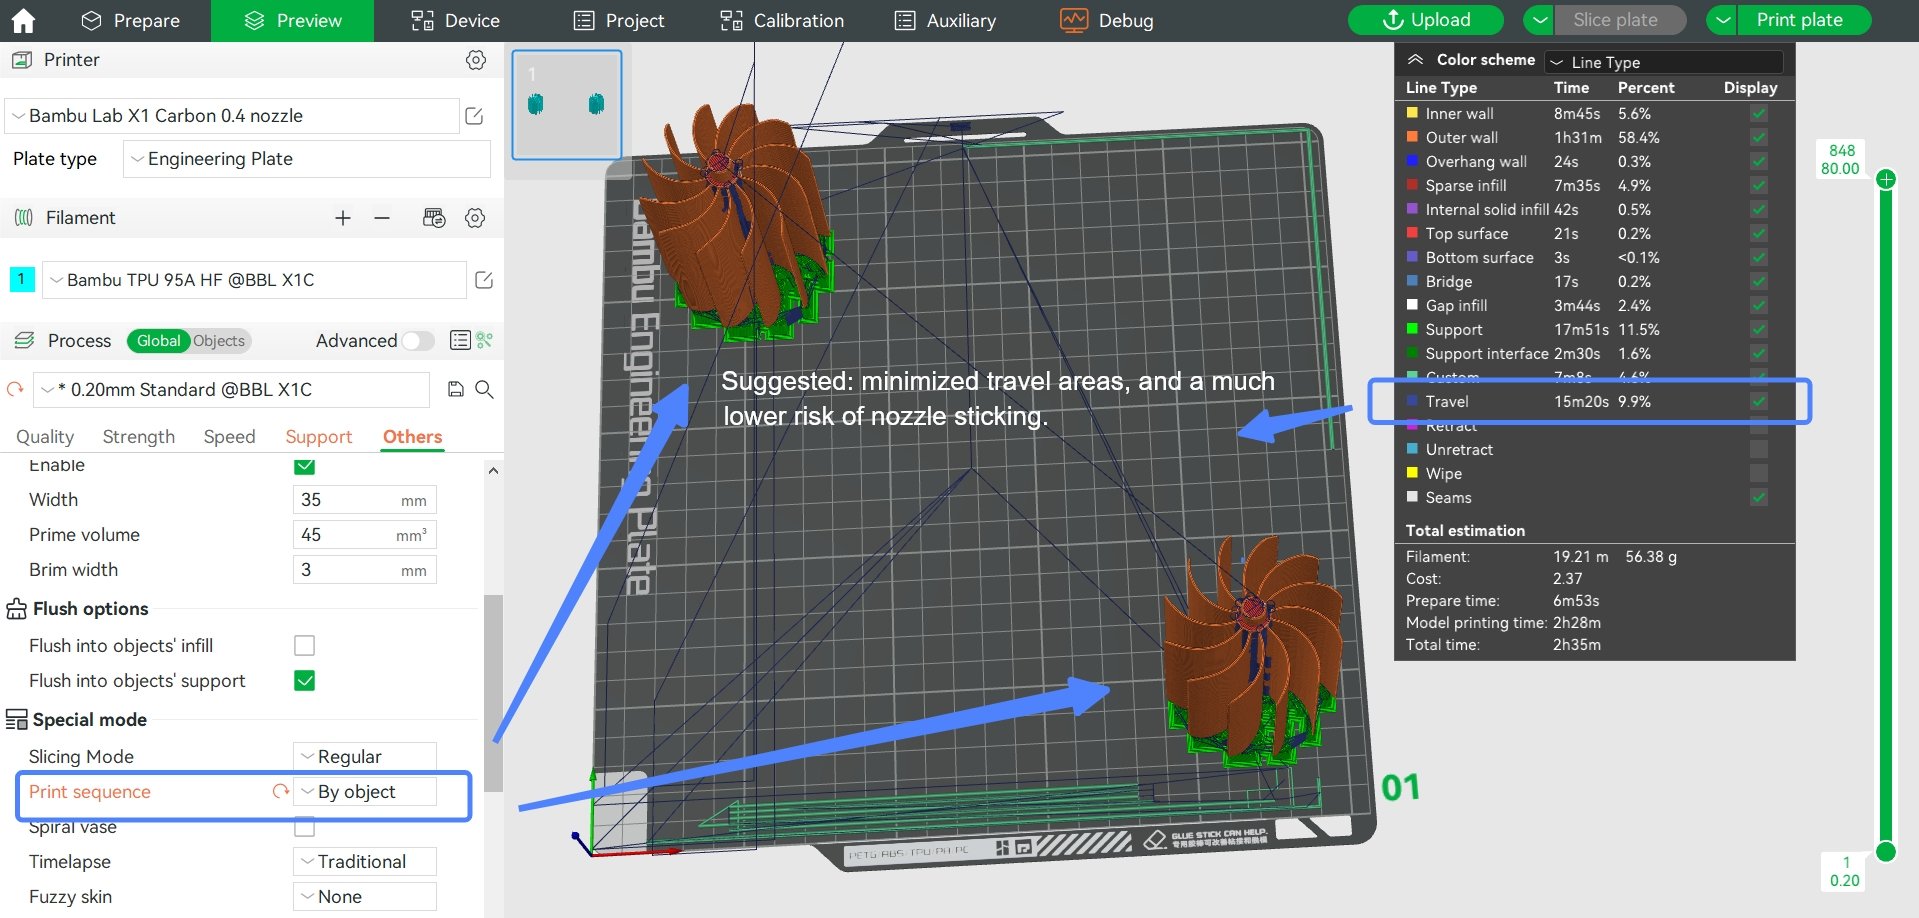
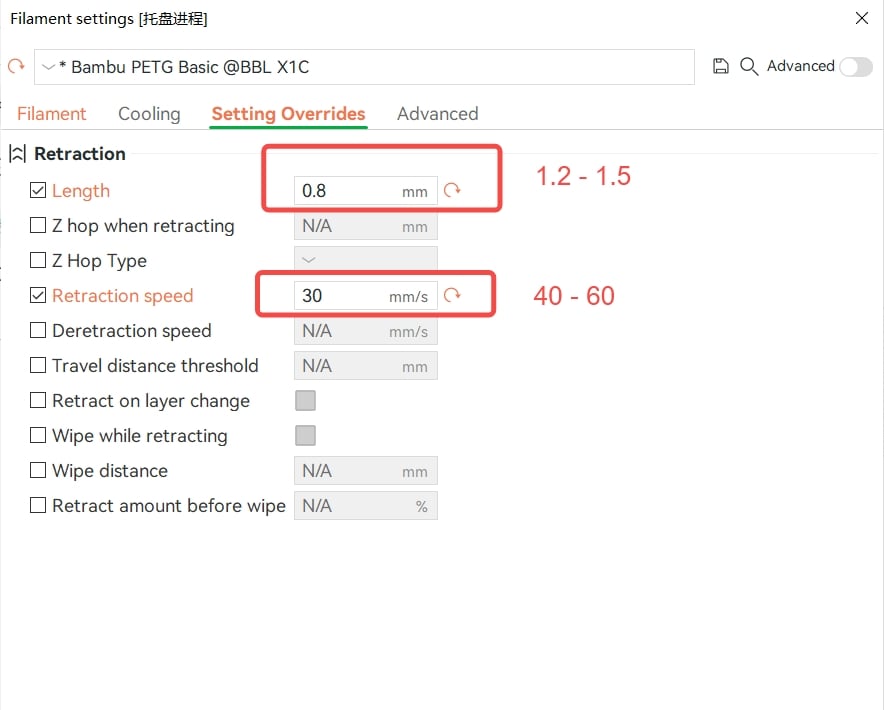
Sub-extrusión
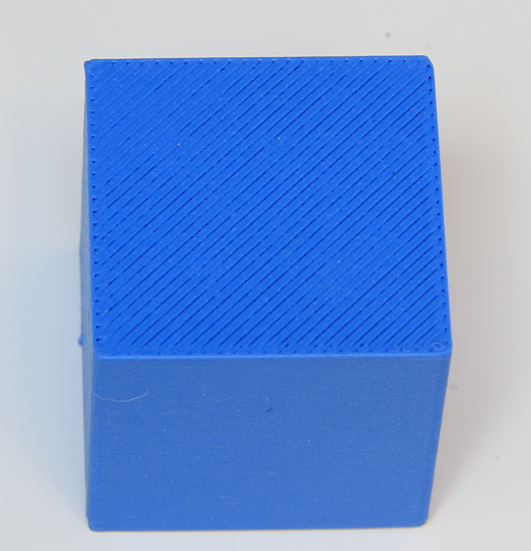
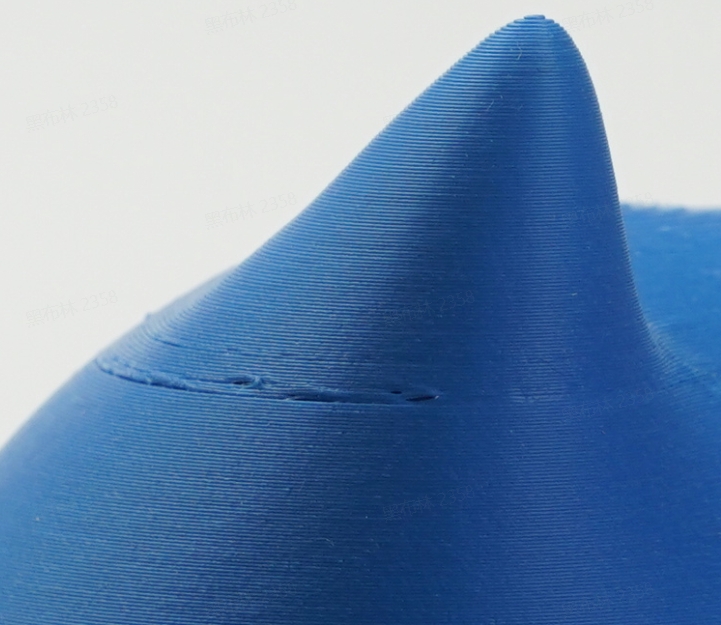
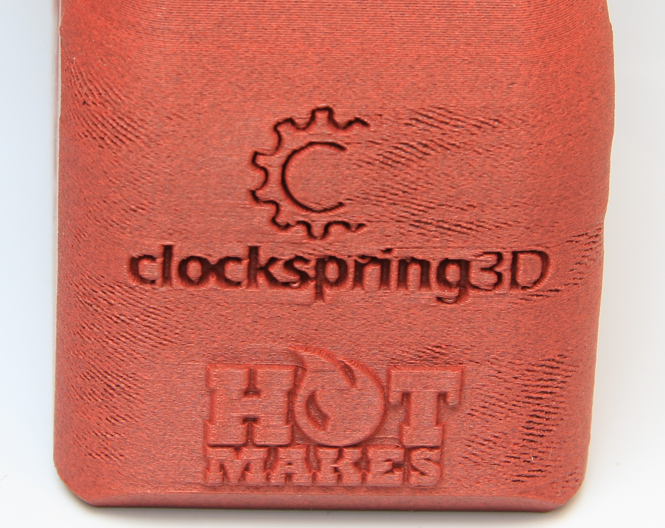
Esto suele ser causado por una extrusión insuficiente y pueden distinguirse dos fenómenos: sub-extrusión general y sub-extrusión local.
En general, durante la extrusión, las líneas suelen ser ralas, como se muestra en la figura siguiente:
Una parte del modelo carece de material, como se muestra a continuación:
 |
 |
A continuación se detallan las posibles causas del problema y sus soluciones:
1. Resistencia excesiva a la extrusión
- Bobina bloqueada o filamento enredado: compruebe y reorganice antes de imprimir.
- Tubos de PTFE con cuerpos extraños, parcialmente doblados o desgastados: limpie los cuerpos extraños o sustituya el tubo.
- Engranajes del extrusor bloqueados o dañados: limpie o sustituya los engranajes.
- Obstrucción del paso interno de la boquilla, extrusión dificultosa (fácil de verificar tras imprimir durante mucho tiempo con filamento que contiene fibras): limpie la boquilla o sustitúyala por una nueva.
2. El volumen de extrusión es demasiado pequeño
La velocidad de fusión y extrusión del filamento no sigue el ritmo de la velocidad de impresión: aumente la temperatura de la boquilla o disminuya la velocidad de impresión de forma apropiada. Si desea activar el "Modo Ludicrous" (impresión a mayor velocidad), es mejor aumentar la temperatura de la boquilla (unos 10 °C) para aumentar la velocidad de fusión de los filamentos. Si desea utilizar filamentos de terceros (que podrían no soportar la impresión de alta velocidad), seleccione el parámetro Genérico en el laminador e imprima con una velocidad de impresión relativamente baja.
- Obstrucción del paso interno de la boquilla, extrusión dificultosa (fácil de verificar tras imprimir durante mucho tiempo con filamento que contiene fibras): limpie la boquilla o sustitúyala por una nueva.
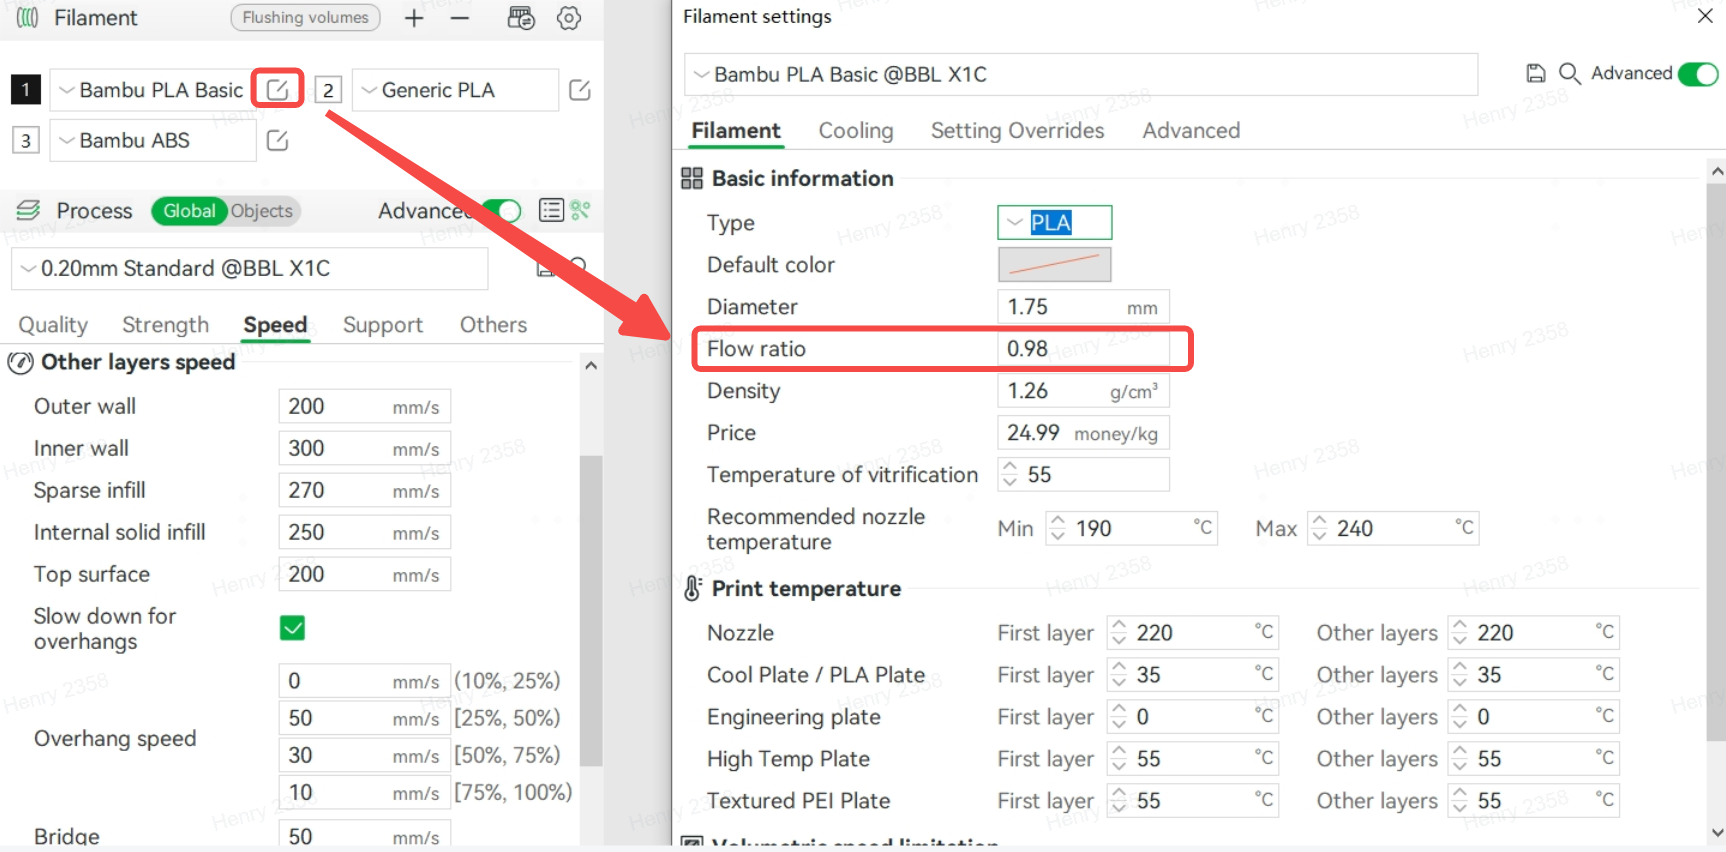
- Si toda la superficie del modelo presenta una clara falta de material, también es posible que el caudal no sea suficiente; puede aumentar un poco el caudal en el laminador. Si está utilizando filamento oficial Bambu, se recomienda utilizar la relación de caudal predeterminada y no modificarla sin necesidad.
3. Valor PA inapropiado
Si el modelo presenta una falta de material en las esquinas (figura inferior), es probable que el valor de avance de presión (Pressure Advance) esté mal configurado y sea necesario recalibrar el flujo.

La función de la calibración del flujo es garantizar que el filamento extruido por el extrusor pueda permanecer uniforme cuando el cabezal de la herramienta se mueve durante la impresión, evitando material excesivo o insuficiente en los nodos de aceleración o deceleración. Si el valor de avance de presión es incorrecto, podría provocar la extrusión instantánea de demasiado o muy poco filamento. El método de calibración del flujo de las impresoras de las series P1P y X1 se muestra en la siguiente figura:
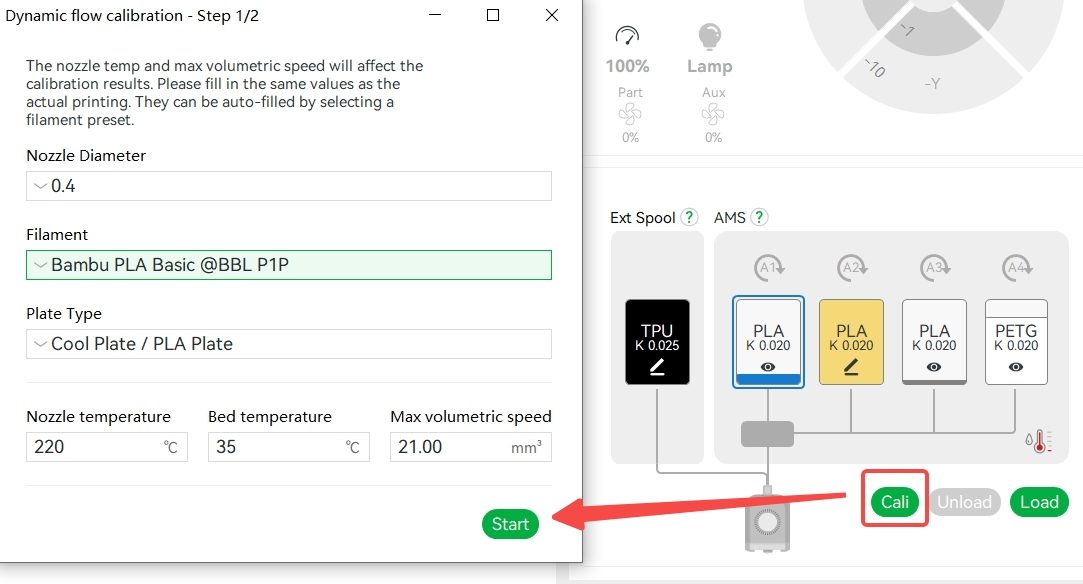
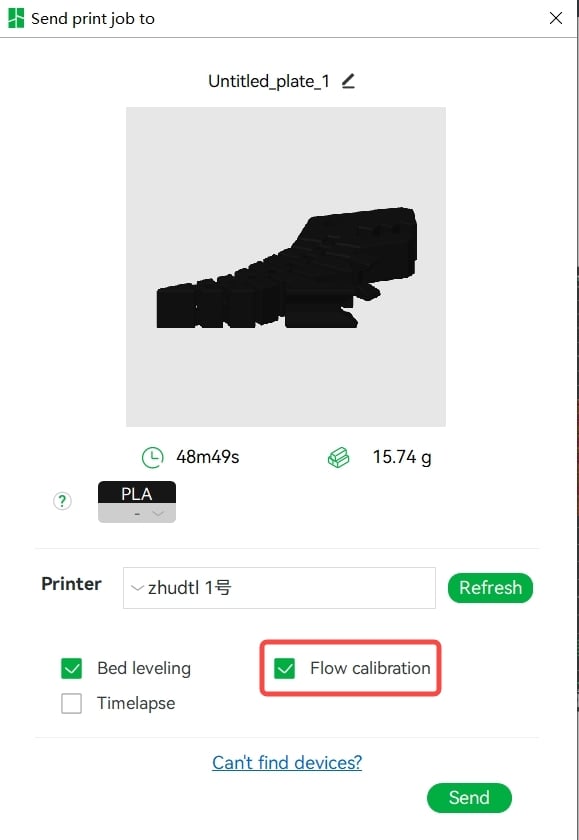
La esencia de la calibración del flujo es encontrar un valor de compensación de extrusión adecuado para garantizar una línea de extrusión uniforme durante el movimiento de aceleración y deceleración del cabezal de la herramienta.
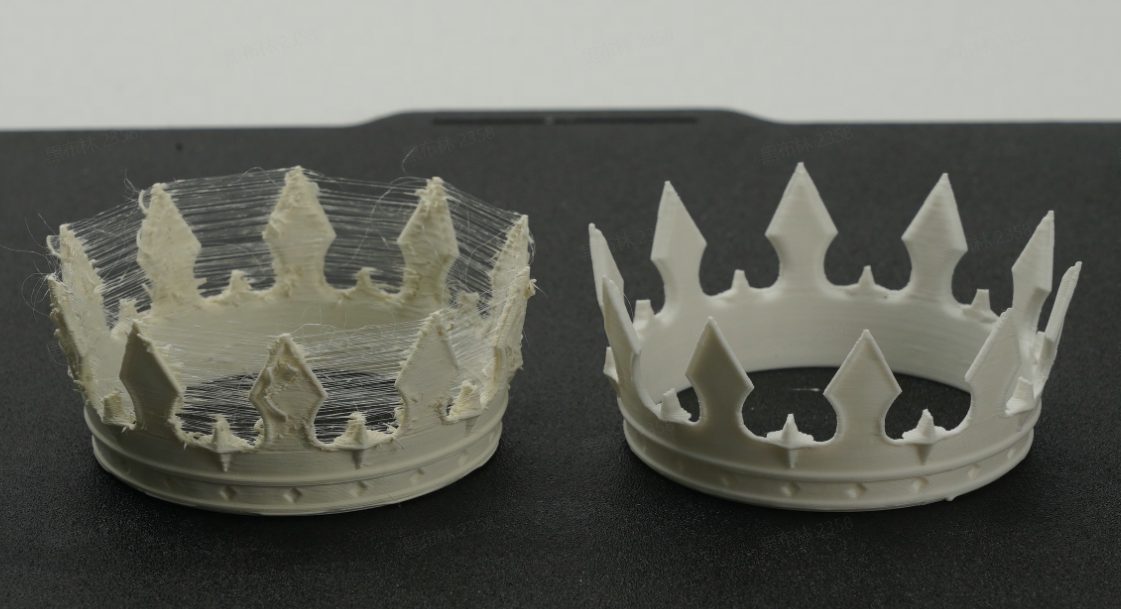
Hilos (Stringing) y exudación (Oozing)
Causa: extrusión excesiva de la boquilla o expansión y flujo anómalos del filamento fundido.
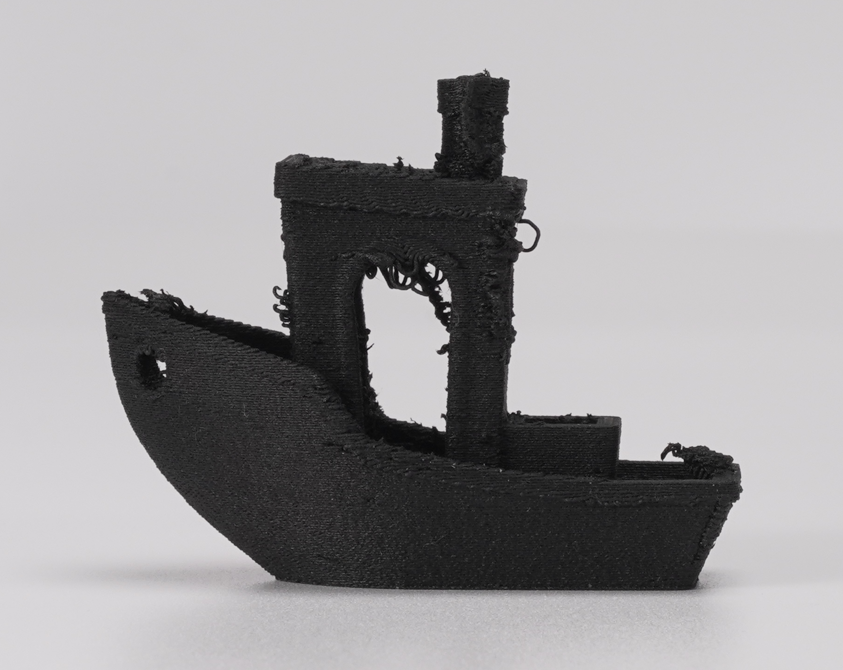
1. Filamento húmedo: se recomienda secar el filamento primero y luego utilizarlo en un recipiente hermético con desecante. Puedes consultar esta wiki para secar el filamento: Procedimiento y archivos 3mf para secar filamento con la placa térmica de la X1C | Bambu Lab Wiki
2. El modelo tiene una larga distancia de desplazamiento y una pequeña longitud de retracción, lo que provoca que el filamento se escape de la boquilla durante el desplazamiento: al imprimir varios modelos, reduzca el espacio entre ellos y aumente adecuadamente la longitud o la velocidad de retracción. Nota: cuando la longitud de retracción se ajusta demasiado grande, es fácil causar obstrucciones y, por lo general, se recomienda no superar los 2 mm.
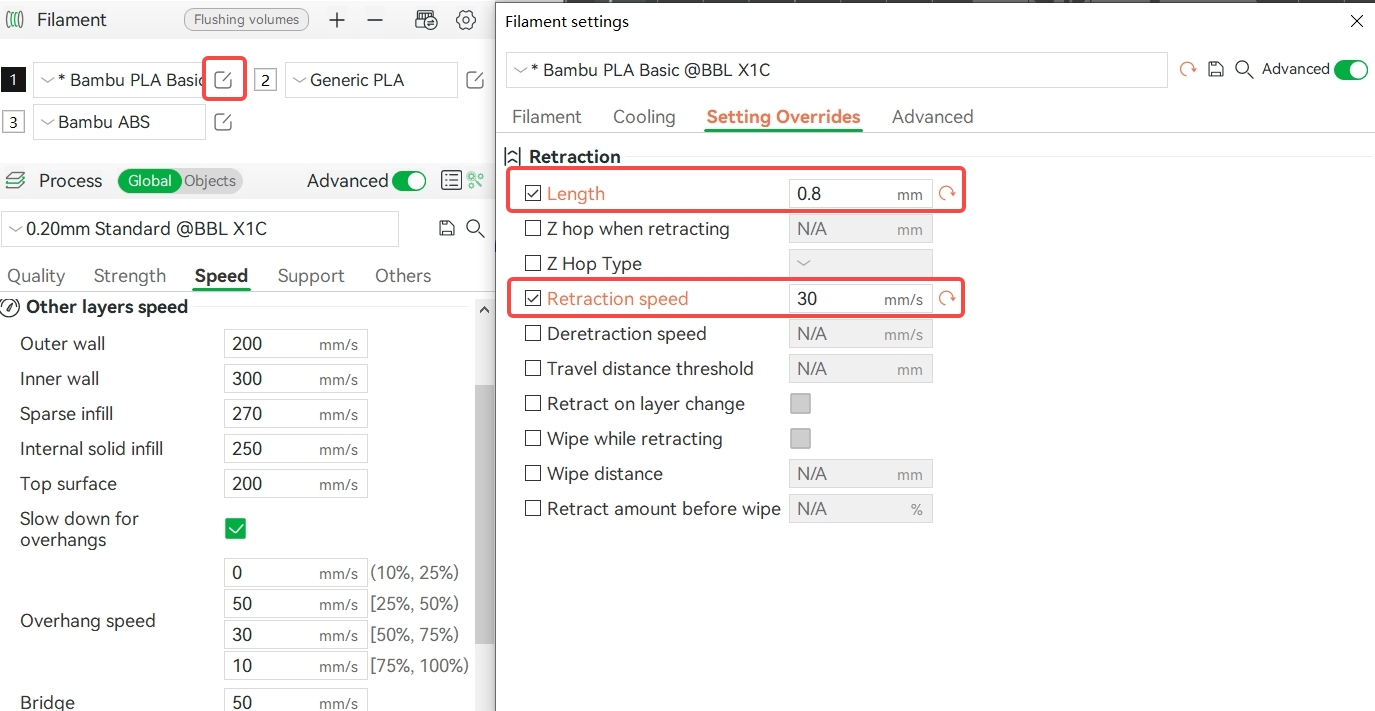
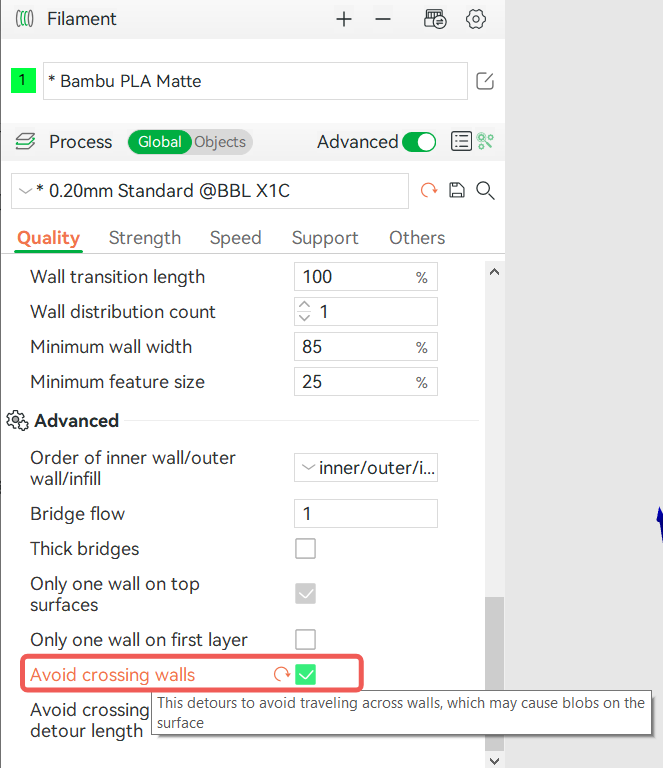
3. El modelo tiene una estructura especial o un posicionamiento incorrecto. Cuando hay varias estructuras discontinuas en un solo modelo y el espacio entre ellas es amplio, habrá movimientos de larga distancia en la impresión, por lo que el filamento fundido goteará durante el desplazamiento, provocando defectos como hilos y exudación. En este caso, se puede reducir la distancia de posicionamiento entre los modelos. También puedes habilitar "Evitar cruzar paredes" para reducir la probabilidad de formación de hilos.
4. La temperatura de la boquilla es demasiado alta y la viscosidad del filamento fundido es demasiado baja: reduzca adecuadamente la temperatura de la boquilla.
5. Cuando se utilizan filamentos de baja densidad (como LW-PLA), la temperatura de impresión o la relación de flujo no están configuradas correctamente: se recomienda reducir correctamente la temperatura de impresión y establecer la relación de flujo entre 0,5 y 0,7. Los filamentos de baja densidad, como el LW-PLA, presentan más orificios y gas (agua) en su interior, y el proceso de impresión producirá gas, lo que causará una gran expansión del filamento fundido; por lo tanto, se recomienda secar el filamento antes de imprimir y establecer una relación de flujo menor durante el corte.
6. La apertura de la boquilla es demasiado grande y provoca la salida de más filamento de la boquilla.
- Elija un tamaño de boquilla incorrecto durante el corte o utilice una boquilla de mayor diámetro durante la impresión. Antes de imprimir, asegúrese de que la configuración seleccionada coincida con el tamaño real de la boquilla.
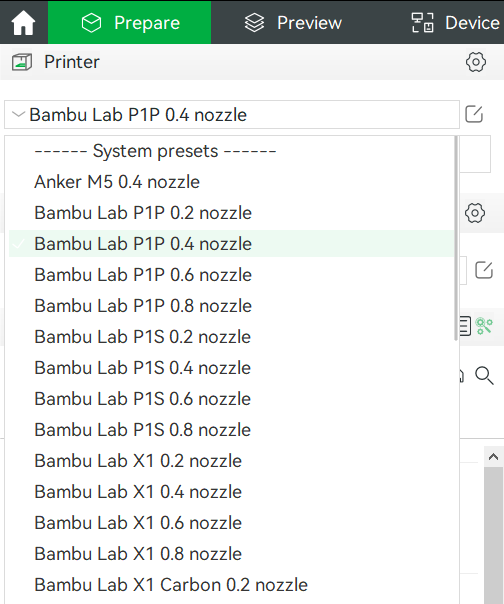
- La boquilla se ha utilizado durante mucho tiempo y presenta signos evidentes de desgaste: reemplácela.
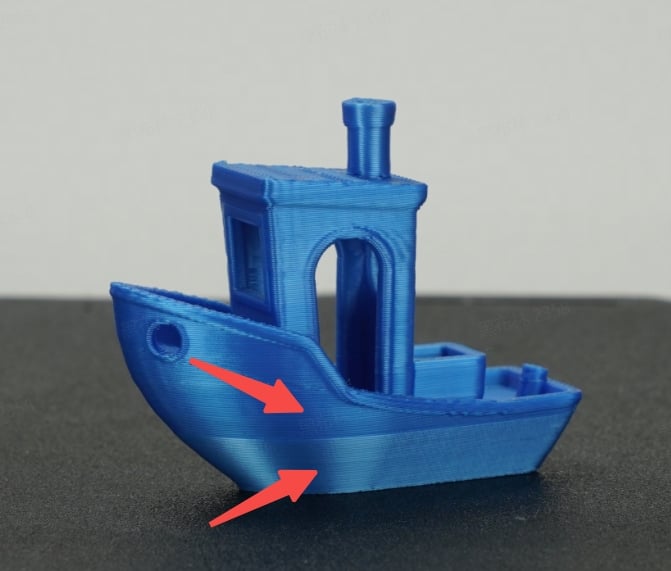
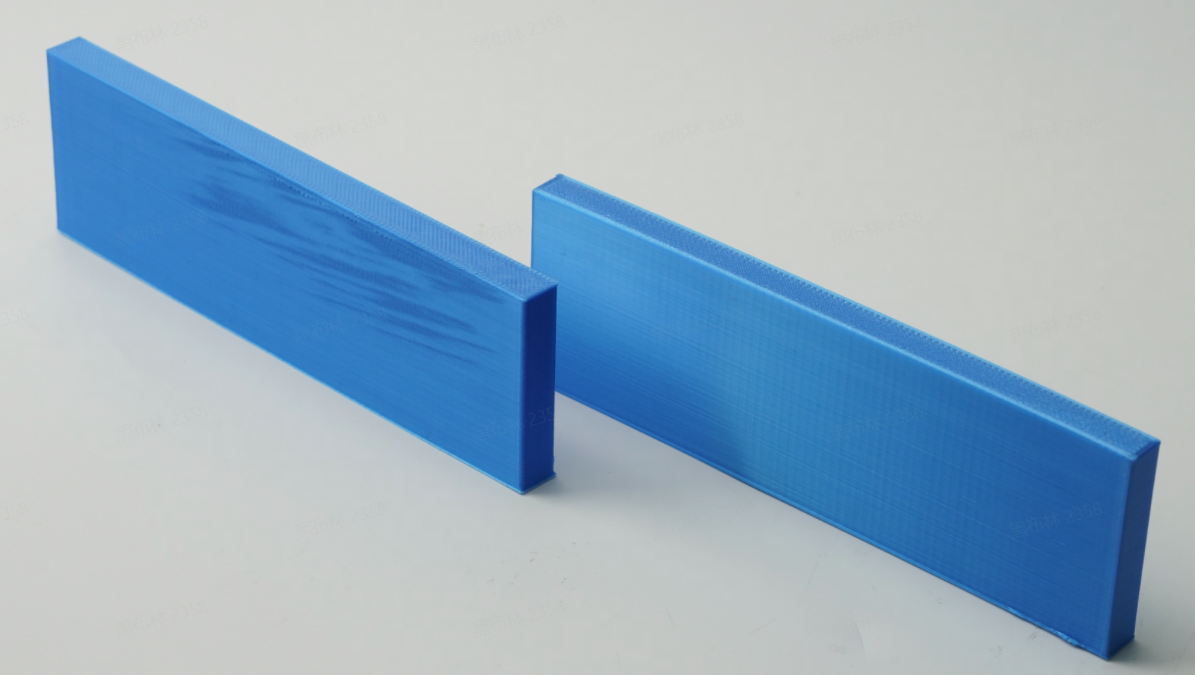
Diferentes áreas del modelo tienen un brillo distinto
Causa directa: la temperatura de impresión es la misma, cuanto menor sea la velocidad de impresión, más brillante será la superficie; a la misma velocidad de impresión, mayor será la temperatura de impresión, más brillante y lisa será la superficie. La esencia es que el grado de fusión del material es diferente, la fluidez es distinta, lo que resulta en una rugosidad superficial diferente del modelo impreso, y este fenómeno es más evidente al imprimir materiales con buena reflectividad.
1. La velocidad de impresión de las distintas áreas del modelo es significativamente diferente (por ejemplo, ralentización debido a los voladizos).
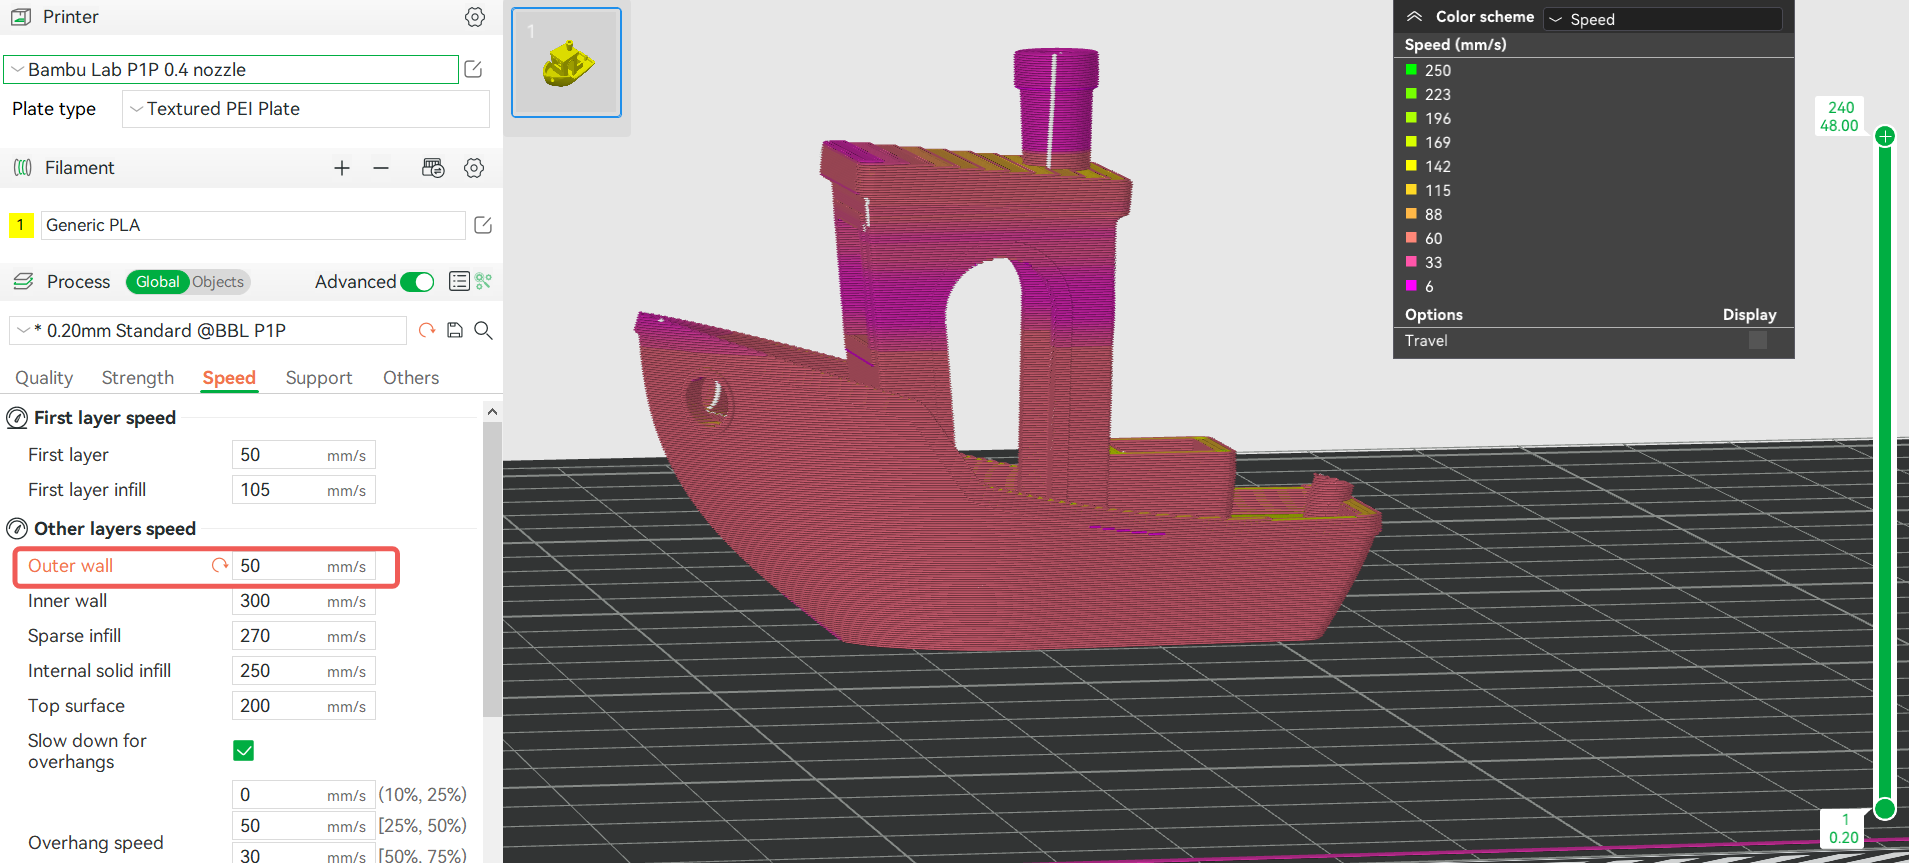
- Se recomienda reducir adecuadamente la velocidad de la pared exterior (para modelos grandes) o la velocidad general (modelos pequeños), o cancelar la ralentización de los voladizos, para garantizar que la velocidad de impresión de la superficie de la pared exterior sea similar o igual.
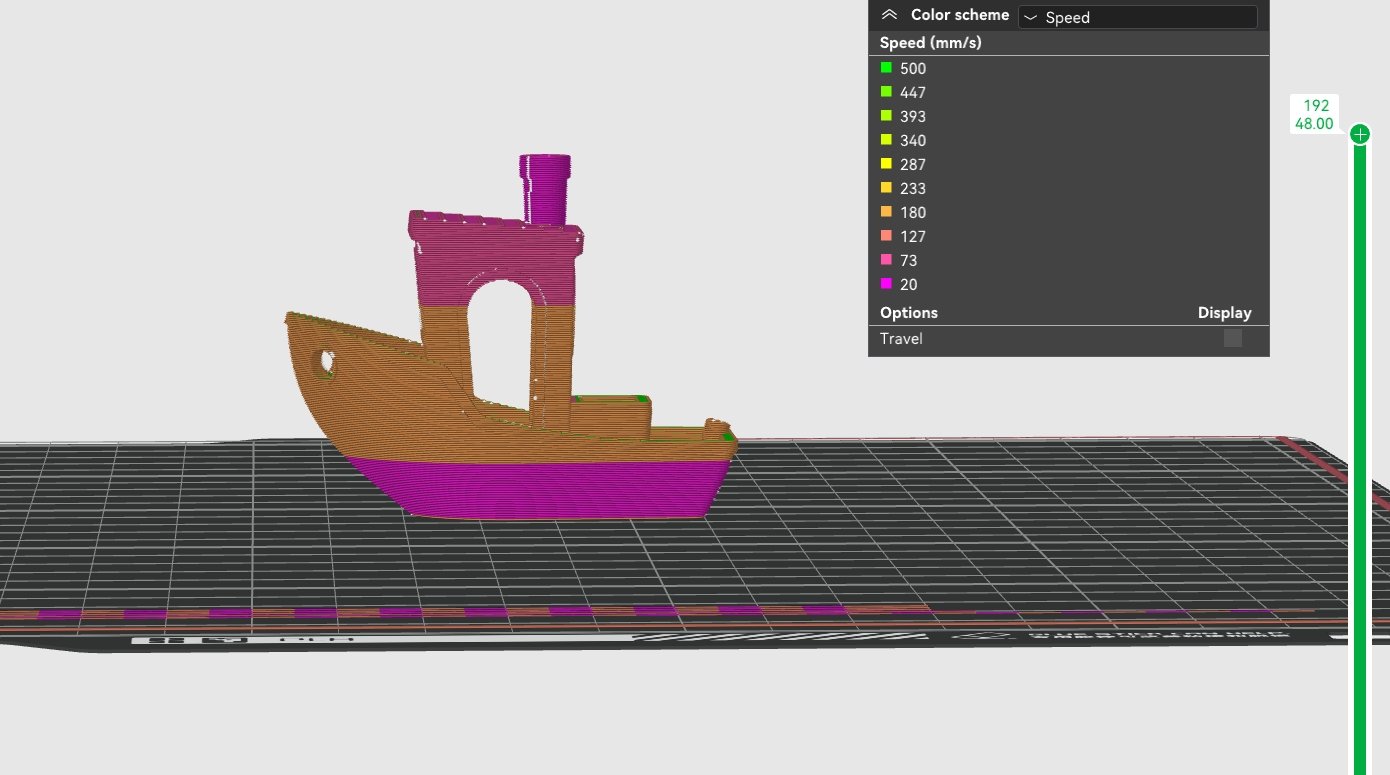
Recorte y reduzca la velocidad de la pared exterior para que la velocidad de las distintas áreas sea lo más uniforme posible:
2. Al imprimir el modelo con una altura de capa baja (por ejemplo, 0,08 mm), si la velocidad de impresión es alta, la superficie del modelo podría parecer una zona brillante con escamas de pescado.
- Cambie a una altura de capa mayor, por ejemplo, de 0,08 mm o 0,12 mm a 0,16 mm o 0,20 mm.
- Reduzca adecuadamente la velocidad de impresión y aumente la temperatura de impresión.
Agrietamiento entre capas del modelo
Causa directa: una adhesión entre capas débil, que provoca la formación de grietas en la superficie del modelo, suele ocurrir en la impresión de materiales ABS, ASA, PC, PET-CF, PA-CF, como se muestra en la figura siguiente:
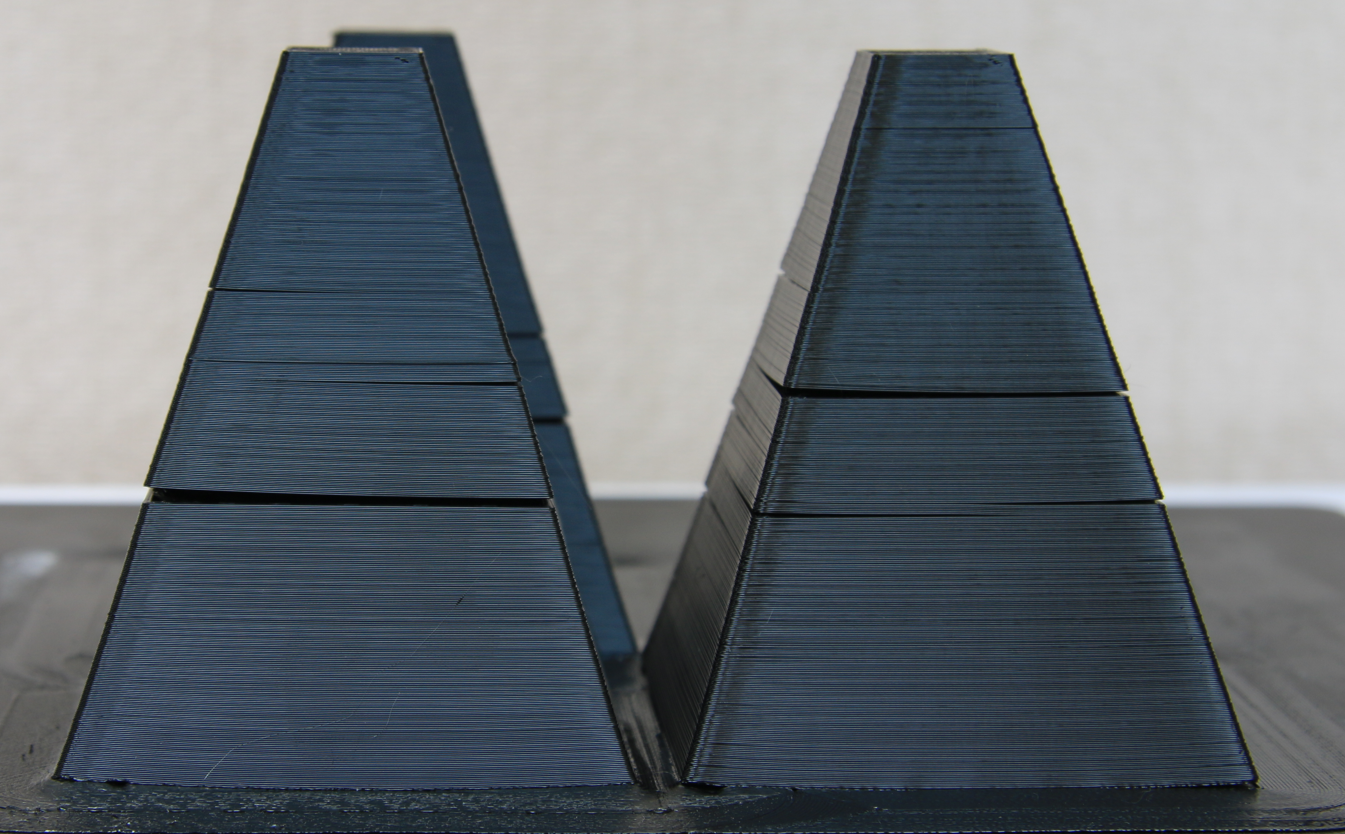
Las razones comunes y los métodos de mejora son los siguientes:
1. Extrusión insuficiente, falta de material entre las capas.
- La fusión del filamento no es suficiente, la viscosidad es demasiado alta, la fluidez es pobre y el área de unión entre las capas adyacentes del filamento extruido es demasiado pequeña: aumente adecuadamente la temperatura de la boquilla o reduzca la velocidad de impresión.
- Boquilla obstruida, lo que resulta en una extrusión no uniforme: limpie y desobstruya la boquilla.
2. La fuerza de unión del filamento es baja o la estructura de la pieza del modelo es débil.
- Aumente adecuadamente el número de bucles de las paredes y aumente la tasa de relleno.
3. Enfriamiento excesivo.
- La velocidad del ventilador es demasiado alta: redúzcala en consecuencia.
- Baja temperatura de la cámara: aumente adecuadamente la temperatura de la placa térmica, cierre la puerta frontal de la impresora y la cubierta de vidrio superior.
Cicatriz (Seam)
En la impresión 3D FDM, se forma una cicatriz en el cruce entre el punto de inicio y el punto final de cada capa de impresión, lo cual es un fenómeno normal. Para saber más sobre las cicatrices, consulte esta wiki: Cicatriz (Seam) | Bambu Lab Wiki
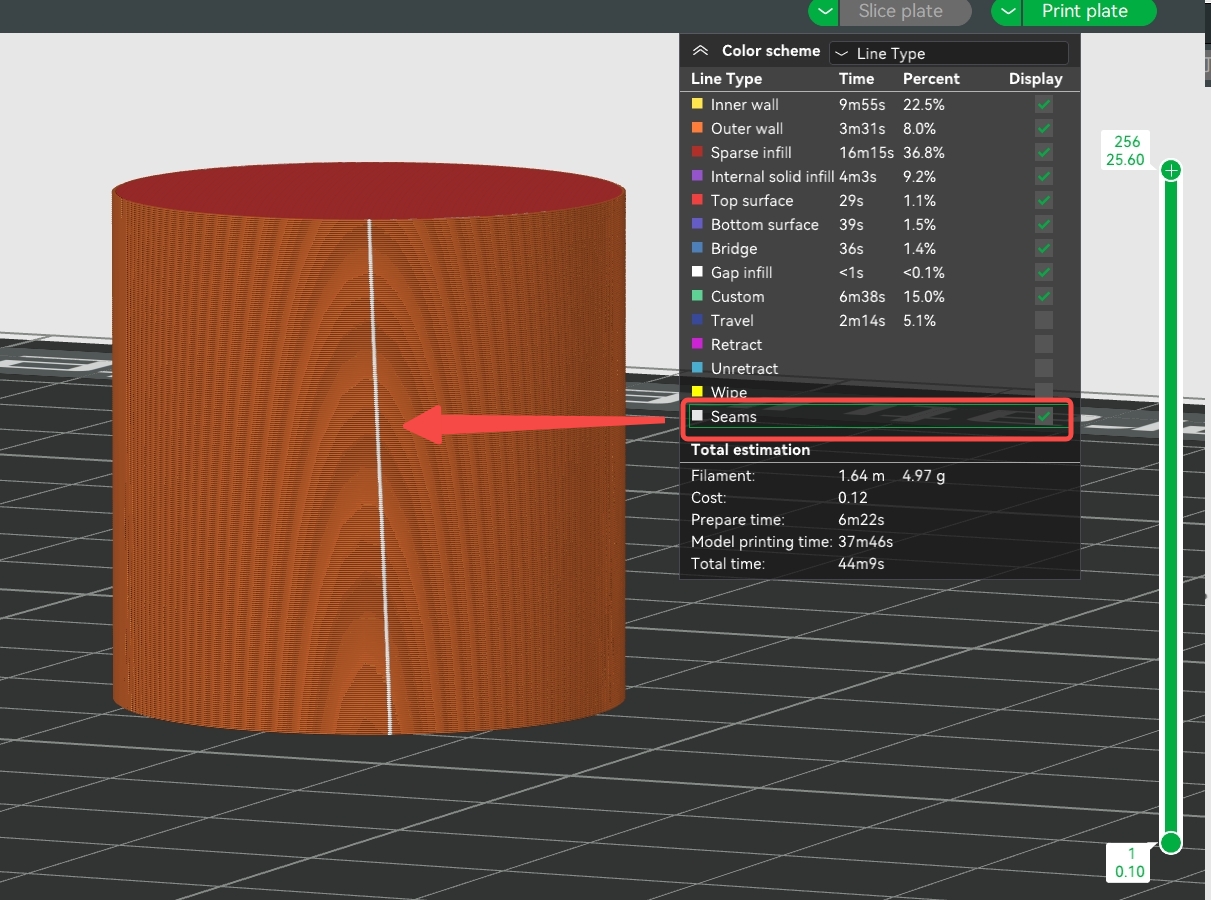
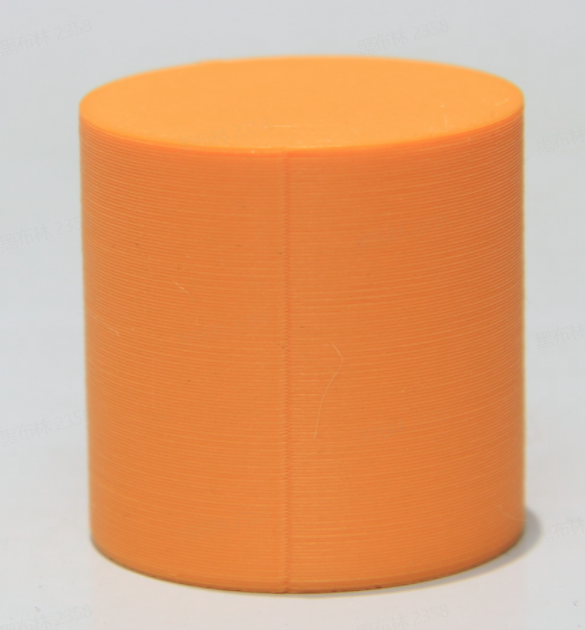
Para mejorar adecuadamente la calidad de la cicatriz se pueden utilizar los siguientes métodos:
1. Establezca el número de bucles en la pared a 3;
2. Intente evitar imprimir varios modelos en una placa para reducir el recorrido del cabezal de la herramienta;
3. Aumente adecuadamente la temperatura de la boquilla y reduzca la velocidad de impresión de la pared exterior;
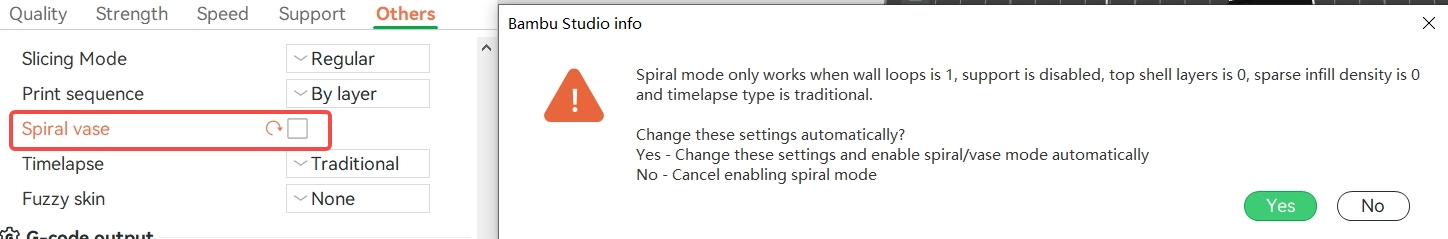
4. Para algunos modelos especiales, puede habilitar el modo "Jarrón en espiral". Cuando este modo está activado, el modelo se imprimirá en una espiral lineal y las cicatrices aparecerán solo en las capas de la base, no en las paredes exteriores. Nota: el modelo impreso en este modo solo tiene una pared exterior, sin relleno ni carcasa superior, y solo se aplica a algunos modelos simples (los modelos complejos no se pueden completar con una sola línea, lo que provoca secciones suspendidas durante el corte). Para más detalles, consulte esta wiki: Jarrón en espiral | Bambu Lab Wiki
Patrón de correa
Causa: durante el proceso de impresión, la oclusión de la correa y la polea loca forma un patrón de bandas, el patrón de la correa, cuya separación de las vetas es consistente con el espaciado de los dientes de la correa de la impresora (2 mm). En general, es probable que las impresoras Core XY produzcan este patrón en la superficie de impresión.
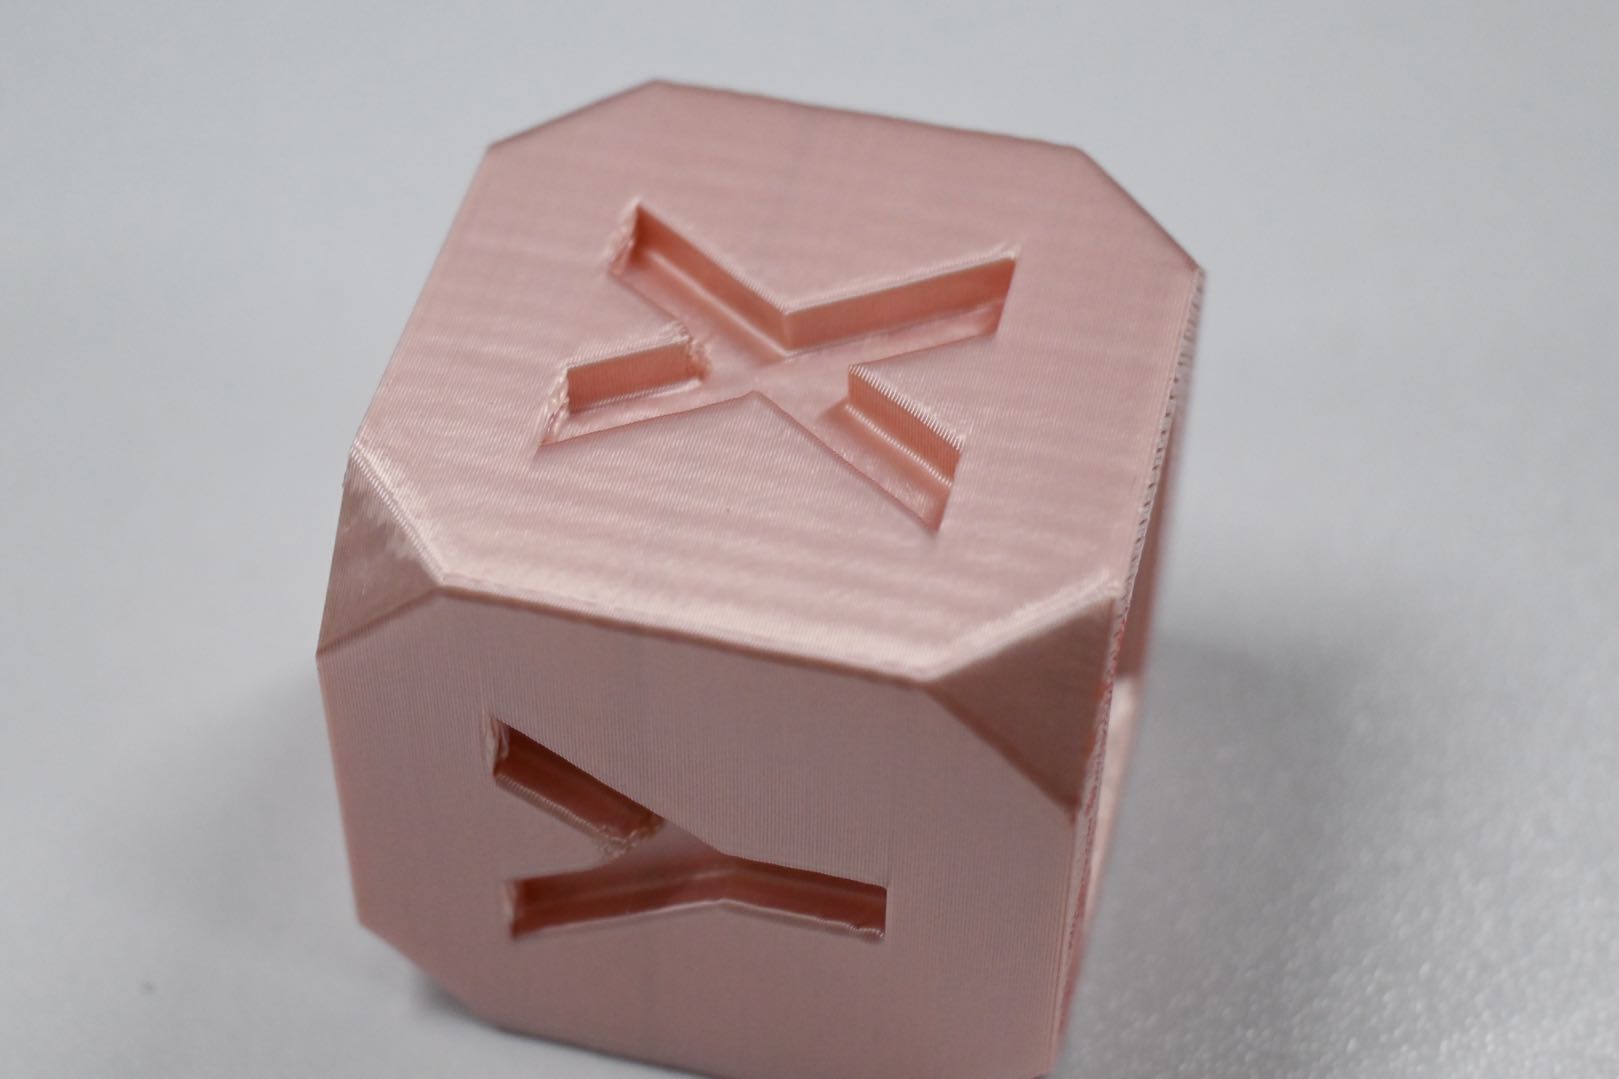
Para evitar el patrón de correa en las impresiones se puede utilizar el siguiente método:
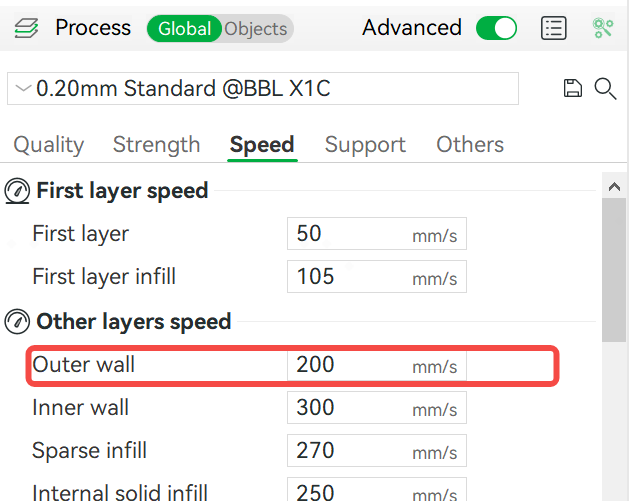
Aumente la velocidad de la pared exterior: en general, este patrón está relacionado con la velocidad de impresión de la pared exterior. Es más pronunciado a unos 120 mm/s. Se recomienda aumentar la velocidad de impresión de la pared exterior a 200 mm/s. Si la velocidad predeterminada del filamento es baja (como el PETG) y no se puede aumentar a 200 mm/s, intente reducir la altura de la capa o aumentar la temperatura y el flujo volumétrico máximo de forma adecuada para evitar que la velocidad de impresión de la pared exterior se acerque a los 120 mm/s. Sin embargo, por lo general, recomendamos aumentar la velocidad de la pared exterior.
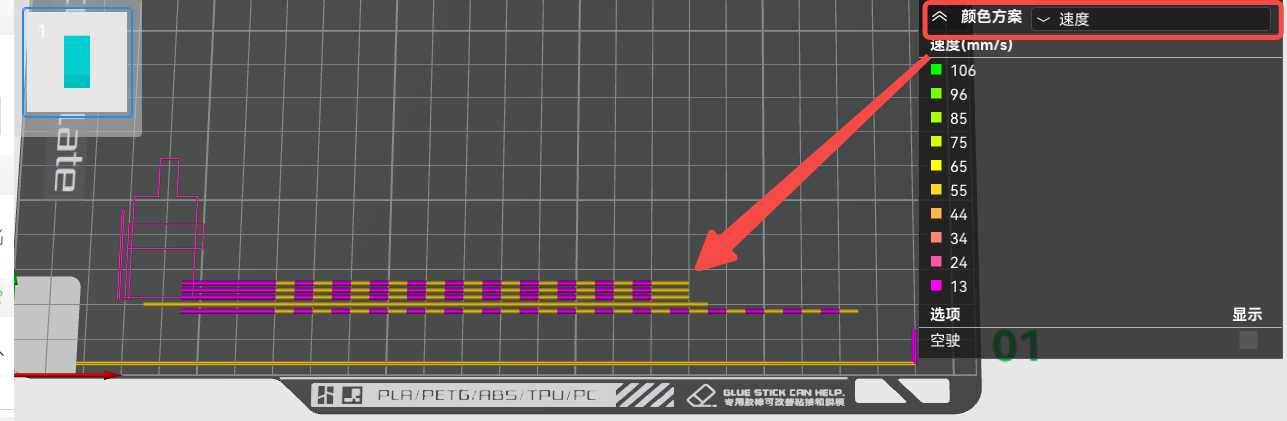
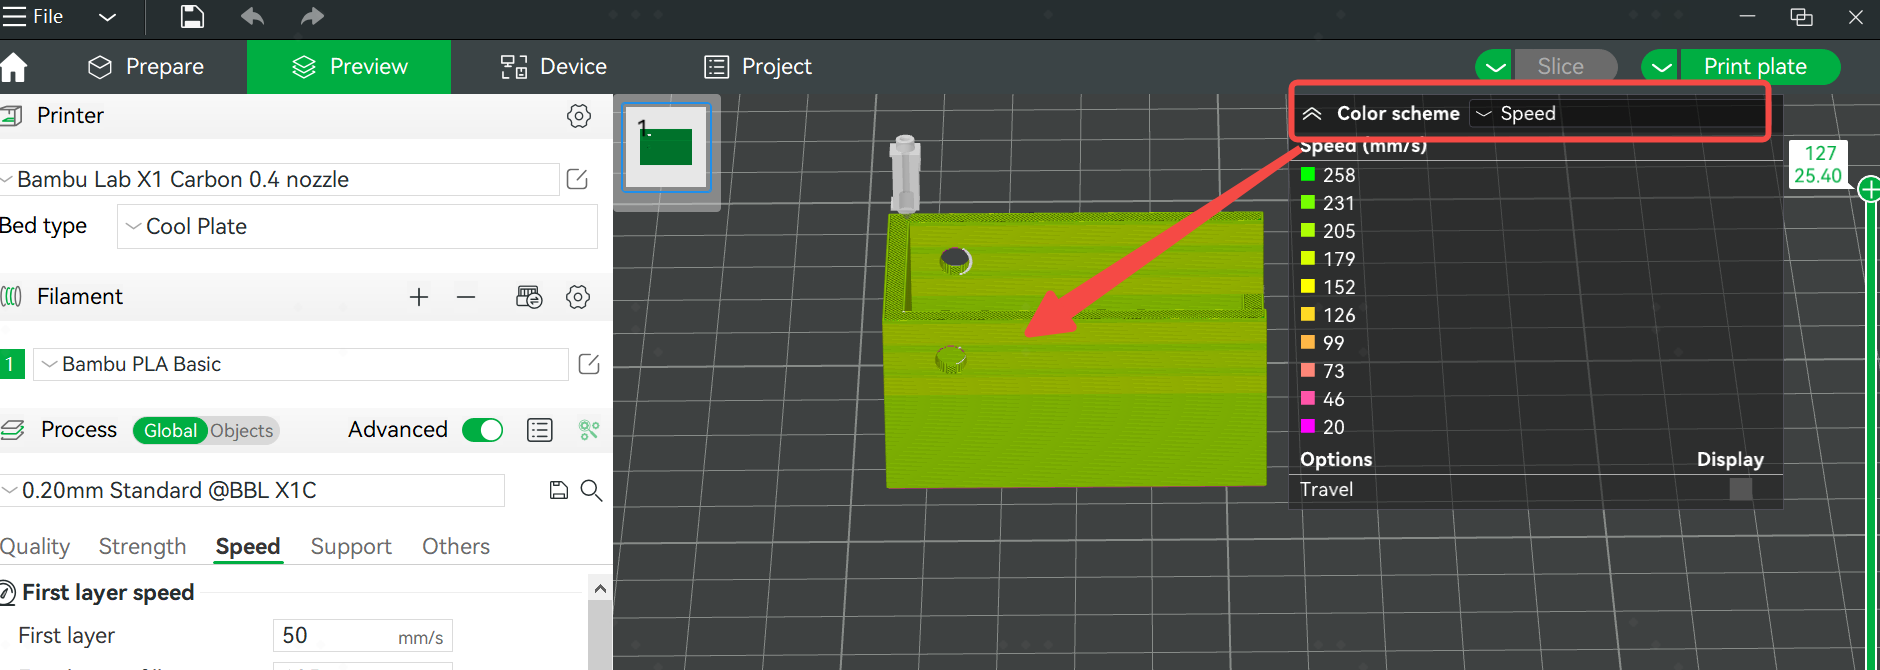
Después de realizar el corte, puede seleccionar la velocidad en el esquema de colores para ver la velocidad real de impresión de la pared del modelo. Por lo general, la velocidad también está limitada por el caudal máximo, que varía según si utiliza filamento de Bambu o un filamento genérico. El filamento oficial de Bambu tiene un caudal máximo más elevado, lo que permite velocidades de impresión más rápidas.
Fuente: Bambu Lab Wiki

 https://www.instagram.com/3digital.tech/

