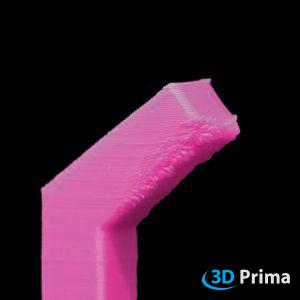
 1. "VOLADIZOS" DEFECTUOSOS
No es sencillo obtener un resultado perfecto con voladizos "perfectos". Depende del material, de la impresora utilizada y de los ajustes de impresión, qué ángulos de inclinación es posible imprimir. Por lo general, se puede imprimir con un ángulo de aproximadamente 45 grados. En la impresión 3D FDM/FFF, cada capa debe construirse sobre otra. Obviamente, no es posible imprimir en el aire y es por eso que es necesario considerar algunos puntos antes de comenzar la impresión. El posicionamiento perfecto, la adición de una estructura de soporte o dividir la pieza en varias partes son trucos comunes para optimizar la impresión 3D. Es posible utilizar un modelo de prueba de voladizos, como el de la revista "make", enlace de descarga: http://www.thingiverse.com/thing:533472/#files
AÑADIR UNA ESTRUCTURA DE SOPORTE
Una forma sencilla de obtener mejores resultados son las estructuras de soporte.
No podemos recomendar cuáles son los mejores ajustes, porque cambian al modificar la altura de capa o el material. Te recomendamos empezar con los ajustes estándar de tu programa laminador (slicer); si necesitas modificarlos, vuelve a probar e inténtalo de nuevo, ¡errando se aprende!
Ten en cuenta que el material de soporte requiere tiempo de impresión adicional y, a veces, la optimización del posicionamiento de los modelos es otra solución.
REDUCIR LA ALTURA DE CAPA
Para evitar la impresión de voladizos fallidos o para reducir la estructura de soporte, también es posible reducir la altura de capa en el software de laminado.
VENTILADOR DE REFRIGERACIÓN
Para lograr ángulos de voladizo más elevados, el material debe enfriarse lo suficientemente rápido después de imprimirlo. Si tu impresora está equipada con un ventilador de refrigeración para la pieza, deberías activarlo o aumentar su velocidad. Comprueba también si el ventilador y la ranura de ventilación están en la posición correcta (asegúrate de que el aire enfríe tu pieza y no vaya a otro lado).
Algunos materiales tienen una viscosidad extremadamente baja a las temperaturas de impresión y es por eso que es necesario imprimirlos con velocidades de impresión altas y ventilador de refrigeración de piezas.
AJUSTAR LA VELOCIDAD DE IMPRESIÓN
A menudo es necesario combinar la velocidad de impresión y los ajustes de temperatura del extrusor para obtener los mejores resultados en términos de voladizos. No podemos darles la solución completa, porque difiere de un material a otro, de la impresora y del ventilador de refrigeración de la pieza. Te recomendamos realizar pruebas de impresión de voladizos para optimizar los ajustes y descubrir qué ángulos son posibles. Puedes utilizar un modelo de prueba de voladizos, como el de la revista "make", descárgalo.
Algunos consejos adicionales: Recomendamos una velocidad de impresión ligeramente superior al imprimir voladizos.
AJUSTAR LA TEMPERATURA DE LA BOQUILLA
Como suele ocurrir, para obtener los mejores resultados en voladizos es necesaria una combinación entre la velocidad de impresión y los ajustes de temperatura de la boquilla. No podemos darte una solución general, porque diferentes materiales, impresoras y ventiladores de refrigeración influyen mucho en el resultado del voladizo.
Te recomendamos imprimir pruebas de voladizo para optimizar tus ajustes y descubrir qué ángulos son posibles.
|
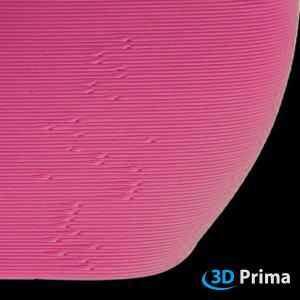 2. MANCHAS, HUECOS Y "GRANOS"
Tu impresora 3D debe realizar muchos cambios en la extrusión y en las direcciones de movimiento durante el proceso de impresión. Si los ajustes de retracción no están optimizados, podrían producirse defectos en la superficie de la impresión. A veces, estas deformaciones también se denominan huecos o granos.
AJUSTAR LA RETRACCIÓN
La retracción es el retroceso del filamento durante el proceso de impresión. Cuando el hotend de tu impresora 3D se desplaza a una nueva posición (el extrusor se mueve sin extruir), podrían formarse hilos, porque el filamento fundido sale de la boquilla. Esto se puede mejorar retirando el filamento en el momento en que el hotend deja de extruir.
En primer lugar, asegúrate de haber habilitado la retracción.
El segundo paso será optimizar los ajustes de retracción, como: distancia y velocidad.
DISTANCIA DE RETRACCIÓN
La distancia define cuánto se retira el filamento con respecto a la boquilla. Depende de la impresora cuál será la mejor distancia. Pruébalo imprimiendo dos cubos separados a 40 mm el uno del otro y aumenta la distancia de retracción en 0,5 mm para monitorear el mejor rendimiento. Para la mayoría de las impresoras, la distancia de retracción debe estar entre 1 y 5 mm.
VELOCIDAD DE RETRACCIÓN
La velocidad de retracción también es un ajuste importante que influye en la impresión. Si se retrae el filamento demasiado rápido, este podría separarse de la parte fundida. Por el contrario, si se retrae demasiado lento, la boquilla podría perder material antes de empezar a imprimir en la nueva posición. Para la mayoría de las impresoras, la velocidad de retracción debería estar entre 20-100 mm/s o 1200-6000 mm/min.
Pruébalo imprimiendo dos cubos separados a 40 mm el uno del otro y aumenta la velocidad de retracción en intervalos de 20 mm/s o 1200 mm/min para monitorear el mejor rendimiento.
BOQUILLA LIMPIA
A veces se forman manchas si la boquilla presenta residuos de filamento. El nuevo filamento impreso puede atrapar los residuos y causar defectos en la impresión.
SELECCIONAR EL PUNTO DE PARTIDA
Los defectos más comunes son pequeñas manchas al inicio o en el punto de unión de las capas de impresión. Eliminarlas por completo puede ser muy difícil. Una solución sencilla es seleccionar un nuevo punto de partida que no llame mucho la atención. Tu software de laminado solo quiere optimizar el proceso, no es inteligente y no puede distinguir entre la parte trasera o frontal de tu impresión, por lo que debes elegir el punto inicial.
|
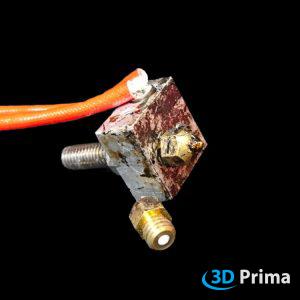 3. BOQUILLA OBSTRUIDA
A lo largo de su vida útil, una boquilla debe extruir varios kilogramos de plástico. Con el paso del tiempo, es muy probable que la boquilla se obstruya. Estos atascos o bloqueos suelen deberse a algo dentro de la boquilla que impide que el plástico se extruya libremente. Aunque esto pueda ser desalentador la primera vez que ocurre, ilustraremos algunos pasos sencillos para la resolución de problemas que se pueden utilizar para reparar una boquilla atascada.
EXTRACCIÓN EN FRÍO (COLD PULL)
Una extracción en frío funciona mejor con materiales resbaladizos y suaves, como el filamento de nailon.
Una vez más, calienta el hotend a la temperatura de trabajo del filamento de nailon o poliamida, empújalo a través del hotend lo más lejos posible; idealmente, hasta que el material anterior se haya limpiado, lo cual será un poco difícil si la boquilla está completamente obstruida. Luego deja enfriar el hotend.
Lo que recomendamos es ajustar el hotend a 110-120 °C y seguir tirando del filamento mientras el hotend se calienta hasta que el filamento salga en una sola pieza. Luego corta el extremo impuro del filamento, calienta de nuevo el hotend completamente y repite el proceso hasta que el extremo retirado del filamento salga limpio y hayas restablecido un buen flujo a través de la boquilla. Por lo general, deberían bastar dos o tres pasadas.
MÉTODO DE LA AGUJA
Para este método necesitas una aguja de acupuntura o hipodérmica, para intentar eliminar el bloqueo. Obviamente, necesitarás una aguja o un hilo lo suficientemente pequeño para que pueda entrar en el orificio de la boquilla, generalmente de 0,4 mm.
No se recomienda utilizar una broca, porque se rompe más fácilmente que las agujas sólidas y, peor aún, puede dañar permanentemente la boquilla si no se tiene cuidado.
Precalienta la boquilla a la temperatura de impresión normal para cada material y comienza a insertar la aguja. Ten cuidado de no quemarte. El objetivo es romper la obstrucción para que se deslice a través de la boquilla. La próxima vez que se empuje el filamento a través del bloqueo, este se deslizará por la boquilla junto con el resto del filamento.
Podría ser necesario repetir el ciclo algunas veces y empujar manualmente un poco de filamento para verificar si has logrado romper lo suficiente el bloqueo. Si este método no funciona, prueba el método de extracción en frío.
|
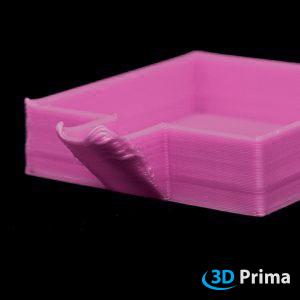 4. ESQUINAS ENROLLADAS O IRREGULARES
Pequeñas partes de la impresión presentan problemas en los voladizos. Hilos o gotas de plástico cuelgan del objeto. Este problema también puede llamarse "Deformación en los voladizos". Aparece si la pieza no se ha enfriado adecuadamente y la temperatura de extrusión es demasiado alta.
AJUSTAR LA TEMPERATURA DE LA BOQUILLA
Ajusta la temperatura de la boquilla 5-10 °C más abajo y dale tiempo al plástico para enfriarse. De esta manera, el hotend no deformará esta capa, pudiendo llegar a la siguiente sin problemas. Para más consejos, lee las soluciones para "Temperatura de extrusión demasiado alta".
VENTILADOR DE REFRIGERACIÓN
Para evitar el enrollamiento, una buena opción es aumentar el porcentaje de velocidad del ventilador. El plástico se endurece más rápidamente, de modo que la siguiente capa no se deforma antes de haberse enfriado.
|
 5. DEFORMACIÓN
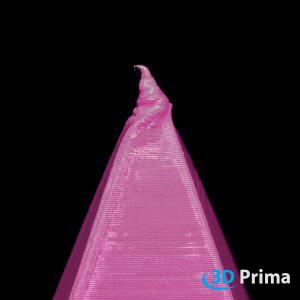
A menudo se producen deformaciones en la punta o en extremos finos. El motivo principal de este problema es una temperatura demasiado alta para el filamento elegido. Partes del objeto parecen sobre-extruidas. Toda la impresión parece fundida. Si la temperatura es demasiado elevada, el plástico puede atascarse en la pared interna de la boquilla y bloquearla. Es necesario un buen equilibrio entre temperatura, velocidad y refrigeración suficiente para obtener el plástico en la forma correcta.
AJUSTAR LA TEMPERATURA DE LA BOQUILLA
Nuestra impresión parece chocolate derretido. Las capas no están bien definidas y parte de ellas se siente por encima de la otra. En otros casos, el plástico también puede deformarse. Intenta bajar la temperatura de la boquilla.
VENTILADOR DE REFRIGERACIÓN
La temperatura del filamento elegido es demasiado alta, pero es necesaria para este tipo de objeto. Prueba a encender el ventilador de refrigeración y verifica si el problema se ha resuelto.
AJUSTAR LA VELOCIDAD DE IMPRESIÓN
Si se imprime a una velocidad muy baja, el plástico permanece más tiempo en la boquilla y se degrada. El flujo de material fundido aumenta y sale demasiado plástico por la boquilla de la impresora. Prueba a aumentar la velocidad o a bajar la temperatura.
|
 6. PRECISIÓN DIMENSIONAL
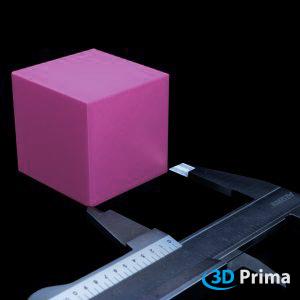
La precisión dimensional es importante si deseas construir piezas que deben encajar perfectamente entre sí. El encogimiento del polímero también juega un papel importante en esta parte. Para gestionar este problema, puedes ajustar el multiplicador de extrusión o el ancho de extrusión para obtener un resultado perfecto. Además, la altura de la primera capa o un error dimensional constante de la impresora podrían representar un problema.
AJUSTAR LA ALTURA DE LA PRIMERA CAPA
Para la precisión dimensional, es necesario ajustar correctamente la primera capa. Descúbrelo modificándola en pequeños pasos. Si está configurada más abajo de lo que debería, saldrá demasiado plástico por la boquilla y este error continuará durante las siguientes 10-20 capas. El resultado serán capas sobredimensionadas.
MULTIPLICADOR DE EXTRUSIÓN
En cuanto a la precisión dimensional, la cantidad de material extruido es un factor limitante para el éxito. Empieza con un multiplicador de extrusión de 1 y, si se extruye demasiado plástico, disminúyelo en incrementos del 5%. Depende del material utilizado, de la impresora y del diámetro de la boquilla la facilidad con la que fluye el material.
MODIFICAR EL ANCHO DE EXTRUSIÓN
Un ancho de extrusión correcto es necesario para la precisión dimensional. Si la extrusión es demasiado ancha o demasiado pequeña, toda la pieza se vuelve más grande o más fina de lo deseado. Para evitar este problema, intenta ajustar el ancho de extrusión exactamente igual al diámetro de la boquilla.
PARTE A ESCALA
Para minimizar el efecto de encogimiento de un polímero, redimensiona ligeramente la pieza. Previamente, la pieza debería ser impresa y medida.
COMPENSACIÓN DE LA DIMENSIÓN HORIZONTAL
Esta opción se puede utilizar si el desplazamiento de los ejes X e Y no está dimensionado con precisión. La precisión se puede probar con piezas impresas que deben ser medidas en las dimensiones X e Y, después de ajustar la configuración del laminador.
|
 7. PIE DE ELEFANTE
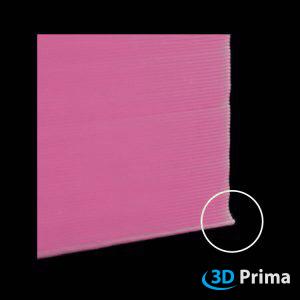
El típico ángulo deformado que se ha despegado de la base se llama "pie de elefante" o "warping".
AJUSTA LA PRIMERA CAPA
Puedes utilizar la configuración del laminador (slicer) para aumentar la altura o la velocidad de extrusión solo para la primera capa. Ten cuidado, ya que la altura de la capa también influye en la adherencia a la base de impresión. Prueba con un intervalo del 5%.
Si la altura de la primera capa es demasiado baja o la velocidad de extrusión demasiado alta, el plástico se extiende contra la base de impresión y sale por el espacio entre la boquilla y la base. El resultado es el típico arco saliente en la parte inferior de la impresión, cerca de la superficie.
DISEÑAR UN BISEL
Puedes utilizar tu programa de diseño para añadir un bisel a los bordes de la parte inferior de tu pieza. Ten en cuenta que no siempre el fondo real de tu pieza se coloca sobre la base de impresión. Adapta el lado de tu pieza que vas a colocar sobre la base de impresión.
Para eliminar el pie de elefante, este bisel debe ser bastante pequeño.
Esta solución está reservada solo para usuarios que saben cómo diseñar piezas y crear archivos .stl.
BASE DE IMPRESIÓN NIVELADA
Para nivelar la base de impresión y configurar correctamente la altura de la boquilla, sigue las instrucciones de tu impresora 3D.
Configurar la altura correcta de la boquilla o, más precisamente, establecer la posición cero correcta para el eje Z ayuda a reducir la deformación, eliminando el pie de elefante, pero también ayuda a extruir la cantidad justa en la primera capa. La mayoría de las impresoras 3D no pueden detectar cuándo la boquilla toca la superficie de impresión, simplemente se basan en un interruptor de límite o en un sensor independiente para sondear la base. En ambos casos, normalmente es necesario configurar manualmente la posición cero. El procedimiento exacto difiere de una impresora a otra, pero la idea general suele ser la misma:
asegúrate de que la boquilla esté limpia y, idealmente, caliente, de modo que cualquier residuo sea arrastrado por el papel.
Utiliza un trozo de papel fino para bases más rígidas (aprox. 90 g/m² o 0,1 mm de espesor) y un papel más grueso para bases con muelles (aprox. 300 g/m² o 0,25 mm de espesor, por ejemplo, una tarjeta de visita).
Ajusta el interruptor de límite o el desplazamiento (offset) del sensor hasta que sientas una ligera resistencia al deslizar el papel cuando la impresora se encuentra en la posición cero del eje Z. La mayoría de las impresoras disponen de un modo semiautomático, en el que el cabezal de impresión se desplaza a diferentes puntos definidos sobre la superficie de impresión y es necesario ajustar manualmente la altura de la boquilla. En caso contrario, comienza desde el centro de la base para un primer ajuste aproximado, recorre toda la base y repite el proceso en cada punto de ajuste. Mueve el cabezal de impresión lo más cerca posible de los reguladores y ajústalos hasta obtener una resistencia uniforme con las tarjetas de calibración en cada uno de ellos.
|
 8. DESGASTE DEL FILAMENTO
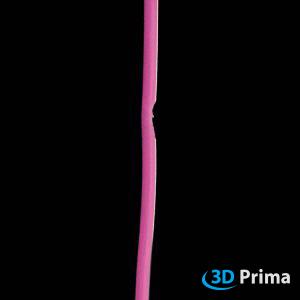
El desgaste (o "molienda") del filamento ocurre cuando este no puede avanzar, el extrusor sigue girando y sus dientes afilados desgastan suficiente plástico del filamento como para que no quede nada a lo que los dientes del engranaje puedan agarrarse. Identificarás esta pieza del filamento tal como se ve en la imagen. A veces se escuchan chasquidos provenientes del extrusor.
PATINAJE DEL ENGRANAJE DEL EXTRUSOR
Todas las impresoras 3D FDM utilizan un pequeño engranaje impulsor que agarra el filamento y lo presiona contra un rodamiento u otro engranaje. Este engranaje impulsor tiene dientes afilados que le permiten sujetar el filamento. Si el filamento no puede moverse, el engranaje sigue girando y puede desgastar suficiente plástico como para que no quede material donde los dientes puedan engancharse.
Si esto sucede en tu impresora, normalmente verás muchos pequeños restos de plástico provenientes del filamento triturado. Es posible que también notes que el motor del extrusor gira, pero el filamento no es empujado hacia el hot end.
Para resolver este problema, puedes probar:
- aumentar la temperatura de la boquilla entre 5 y 10 grados para que el plástico fluya más fácilmente.
- cambiar la velocidad de impresión si el extrusor intenta empujar el filamento a través de la boquilla más rápido de lo que el hot end puede fundirlo. Redúcela un 30% para ver si el problema se resuelve.
Si el extrusor patina, asegúrate de que el engranaje impulsor esté limpio, ya que los restos de plástico pueden obstruir los dientes. Si esto ocurre, es más probable que el engranaje vuelva a patinar.
AJUSTAR LA TEMPERATURA DE LA BOQUILLA
Si notas que el extrusor tiene dificultades ocasionales para empujar el filamento a través del hot end, puede ser porque la boquilla está demasiado fría; intenta aumentar la temperatura entre 5 y 10 grados para que el plástico fluya con mayor facilidad.
AJUSTAR LA VELOCIDAD DE IMPRESIÓN
Si imprimes demasiado rápido, es posible que el filamento se desgaste. Al reducir la velocidad de impresión, el motor del extrusor no necesitará girar tan rápido, ya que el filamento se calienta durante un período más largo. La rotación más lenta del motor del extrusor puede ayudar a evitar problemas de desgaste. Lo mismo ocurre con los distintos ejes: si la velocidad de impresión es demasiado alta, los motores deben acelerar y desacelerar mucho más rápido, lo que puede causar vibraciones y un mal acabado en los detalles. Si estabas imprimiendo a 3600 mm/min o 60 mm/s (la velocidad más común), intenta reducir ese valor un 50%, a 1800 mm/min o 30 mm/s, para ver si el desgaste del filamento desaparece o si la calidad de impresión mejora. De no ser así, es muy probable que el problema sea distinto. Si funciona, intenta aumentar la velocidad de impresión en pequeños pasos hasta encontrar el mejor equilibrio entre calidad y velocidad.
AJUSTAR LA RETRACCIÓN
Unas configuraciones de retracción demasiado agresivas pueden causar el desgaste del filamento. Intenta reducir la velocidad de retracción un 50% y observa si esto afecta al desgaste. Si es así, tenemos algunos consejos:
Velocidad de retracción
La velocidad de retracción es un ajuste importante que influye en la impresión. Si retiras el filamento demasiado rápido, podrías causar su desgaste o provocar que se separe de la parte fundida. Por el contrario, si lo retiras demasiado lento, la boquilla podría gotear antes de empezar a imprimir en la nueva posición. Para la mayoría de las impresoras, la velocidad de retracción debería situarse entre 20-100 mm/s o 1200-6000 mm/min.
Haz una prueba imprimiendo dos cubos separados por 40 mm y aumenta la velocidad de retracción en intervalos de 20 mm/s o 1200 mm/min para monitorear qué configuración ofrece un mejor rendimiento.
Distancia de retracción
La distancia define cuánto se retira el filamento respecto a la boquilla. La distancia óptima dependerá de tu impresora. Realiza una prueba imprimiendo dos cubos separados por 40 mm y aumenta la distancia de retracción en intervalos de 0,5 mm para encontrar el mejor rendimiento. Para la mayoría de las impresoras, la distancia de retracción debe estar entre 1 y 5 mm.
La retracción es el retroceso del filamento durante el proceso de impresión. Cuando el hot end de tu impresora 3D se mueve a una nueva posición (el extrusor se mueve sin extruir), pueden formarse hilos ("stringing") porque el filamento fundido sale de la boquilla. Esto se puede mejorar retirando el filamento justo en el momento en que el hot end deja de extruir.
¡Los ajustes de retracción son importantes para obtener buenos resultados, por lo que recomendamos optimizarlos!
COMPROBAR SI LA BOQUILLA ESTÁ OBSTRUIDA
Existen dos métodos comunes para resolver este problema:
EXTRACCIÓN EN FRÍO (COLD PULL)
Una extracción en frío funciona mejor con materiales resbaladizos y blandos, como el filamento de nailon.
Calienta el hot end a la temperatura de trabajo del filamento de nailon o poliamida, empújalo a través del hot end lo más lejos posible (idealmente hasta que el material anterior sea limpiado, lo cual será algo difícil si la boquilla está completamente obstruida) y luego deja enfriar el hot end.
Lo que recomendamos es configurar el hot end a 110-120 °C y seguir tirando del filamento mientras el hot end se calienta hasta que el filamento salga de una sola pieza. Luego, corta el extremo impuro del filamento, calienta el hot end por completo nuevamente y repite el proceso hasta que el extremo extraído del filamento salga limpio y hayas restablecido un buen flujo a través de la boquilla. Por lo general, deberían bastar dos o tres pasadas.
MÉTODO CON AGUJA O ALAMBRE
Para este método necesitas una aguja de acupuntura o hipodérmica para intentar eliminar la obstrucción. Obviamente, necesitarás una aguja o alambre lo suficientemente fino para entrar por el orificio de la boquilla, típicamente de 0,4 mm.
Se desaconseja el uso de una broca, ya que se rompe más fácilmente que las agujas sólidas y, lo que es peor, puede dañar permanentemente la boquilla si no se tiene cuidado.
Precalienta la boquilla a la temperatura de impresión normal para cada material y comienza a insertar la aguja. Ten cuidado de no quemarte. El objetivo es romper la obstrucción para que se deslice a través de la boquilla. La próxima vez que empujes filamento a través de la obstrucción, el material arrastrará el residuo fuera de la boquilla.
Es posible que debas repetir el ciclo varias veces y empujar manualmente un poco de filamento para verificar si has logrado romper el bloqueo lo suficiente. Si este método no funciona, prueba el de extracción en frío.
|
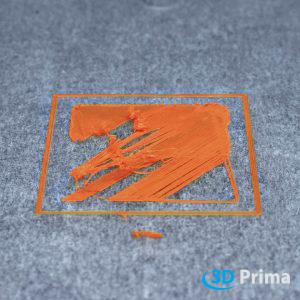 9. ADHERENCIA DE LA PRIMERA CAPA
Que la impresión no se pegue a la base es uno de los problemas más comunes y discutidos en la impresión 3D. La primera capa es muy importante para toda la impresión, ya que sobre ella se colocarán todas las demás. Es necesaria una buena adherencia a la base; de lo contrario, la pieza se levantará y la impresión deberá ser interrumpida. Hay muchas cosas que puedes hacer para afrontar este problema de adherencia.
UTILIZAR UNA BASE DE IMPRESIÓN ADHESIVA O CALEFACTADA
Existen muchos tipos en el mercado, como PrimaFix, pegamento en barra, otros adhesivos aplicables o en spray, o superficies de impresión como PEI, Buildtak o incluso cinta azul (Bluetape) sin calentar. Es importante configurar la temperatura correcta de la base calefactada para cada material y adhesivo.
Para PrimaFix, recomendamos los siguientes ajustes:
-
PLA: primera capa 210 °C sin superficie de impresión calefactada.
-
ABS: primera capa 235-245 °C con borde (brim) de 5 mm y base calefactada a 100-105 °C.
-
PET-G: primera capa a 225 °C y base calefactada a 70-80 °C.
AJUSTAR LA PRIMERA CAPA
Si la distancia de la boquilla a la base de impresión no está configurada correctamente, puedes ajustar la altura de la primera capa para compensarlo. Como norma general, una buena altura de la primera capa es del 70-90%. Ten en cuenta que una boquilla demasiado cerca de la base no extruirá material y surgirán problemas como el "pie de elefante". Cuando la boquilla está demasiado lejos, el resultado será la deformación.
NIVELAR LA PLACA DE CONSTRUCCIÓN
Para nivelar la base de impresión y configurar correctamente la altura de la boquilla, sigue las instrucciones de la impresora 3D.
Configurar la altura correcta de la boquilla o, más precisamente, la posición cero correcta del eje Z, ayuda a reducir la deformación, eliminando el pie de elefante y garantizando la extrusión de la cantidad justa en la primera capa. La mayoría de las impresoras 3D no pueden detectar cuándo la boquilla toca la superficie de impresión, por lo que dependen de un interruptor de límite o un sensor independiente. En ambos casos, suele ser necesario configurar manualmente la posición cero. El procedimiento exacto difiere según la impresora, pero la idea general suele ser la misma:
asegúrate de que la boquilla esté limpia y, preferiblemente, caliente, para que cualquier residuo sea arrastrado por el papel.
Utiliza un trozo de papel fino para bases más rígidas (aprox. 90 g/m² o 0,1 mm de espesor) y un papel más grueso para bases con muelles (aprox. 300 g/m² o 0,25 mm de espesor, como una tarjeta de visita).
Ajusta el interruptor de límite o el desplazamiento del sensor hasta que sientas una ligera resistencia al deslizar el papel cuando la impresora esté en la posición cero del eje Z. La mayoría de las impresoras cuentan con un modo semiautomático donde el cabezal de impresión se desplaza a varios puntos de la base y debes ajustar manualmente la altura de la boquilla. De lo contrario, comienza desde el centro de la base para un ajuste aproximado, recorre toda la base y repite en cada punto de ajuste. Mueve el cabezal de impresión lo más cerca posible de los tornillos de ajuste hasta que obtengas una resistencia uniforme en cada uno de ellos con la tarjeta de calibración.
USAR UN BORDE (BRIM)
Un borde (brim) es una estructura impresa que se une a la pieza y aumenta su superficie de contacto para estabilizarla o mejorar la adherencia. Los bordes suelen tener entre 10 y 15 contornos y pueden tener una altura de 1 a 2 capas.
|
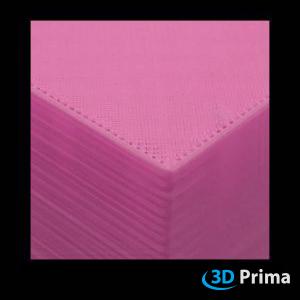 10. ESPACIOS ENTRE EL RELLENO Y EL CONTORNO
Cada una de tus impresiones consta de varios niveles formados por perímetros (los contornos) y relleno. Si notas pequeños espacios entre los perímetros (el contorno de la impresión) y el relleno, hay dos temas que podrías querer comprobar.
AJUSTA LA VELOCIDAD DE IMPRESIÓN
Si se imprime demasiado rápido, se puede causar un desplazamiento de las capas o una mala calidad de impresión. Con velocidades de impresión altas, podría ocurrir que las correas resbalen sobre la rueda dentada/poleas motrices y el cabezal de la herramienta/hotend pierda la posición correcta.
Es posible ajustar la velocidad de impresión como se indica a continuación.
Si estaba imprimiendo a 3600 mm/min o 60 mm/s (la velocidad de impresión más común), intente reducir ese valor en un 50% a 1800 mm/min o 30 mm/s para ver si la abrasión del filamento desaparece o la calidad de impresión aumenta. De lo contrario, es muy probable que el problema sea distinto. Si funciona, intente aumentar la velocidad de impresión en pequeños pasos hasta encontrar el mejor equilibrio entre buena calidad y velocidad de impresión.
SOLAPAMIENTO DE RELLENO/CONTORNO
Para evitar que se impriman voladizos fallidos o para reducir la estructura de soporte, también es posible reducir la altura de capa en el software de laminado (slicing).
|
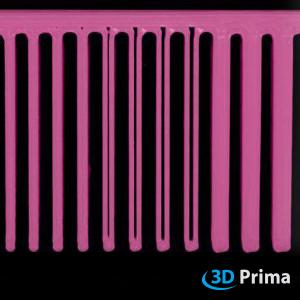 11. HUECOS EN PAREDES FINAS
Al imprimir un objeto con una boquilla que es solo unas pocas veces más pequeña que la pared más gruesa, podría suceder que el laminador deje un espacio vacío en el centro. Por ejemplo: si la pared es de 1,5 mm y va a imprimir con una anchura de extrusión de 0,6 mm, debe ajustar algunos parámetros de laminado para obtener una impresión sólida sin espacios vacíos. Por este motivo, ajuste el comportamiento de las paredes finas y/o la anchura de extrusión en su laminador.
AJUSTE EL COMPORTAMIENTO DE LA PARED FINA
En el proceso de laminado pueden producirse espacios vacíos si el diámetro de la pared no puede dividirse exactamente entre el diámetro de la boquilla. Para evitar espacios vacíos en las paredes finas, elija los ajustes para paredes finas. Si su laminador no dispone de esta opción, varíe la anchura de extrusión y el diámetro de los perímetros interno y externo.
MODIFIQUE LA ANCHURA DE EXTRUSIÓN
Pueden aparecer espacios en el proceso de laminado si el diámetro de la pared no puede dividirse entre el diámetro de la boquilla. La única línea que ya no cabe se perderá. Ajuste la anchura de extrusión para que pueda dividirse con precisión.
|
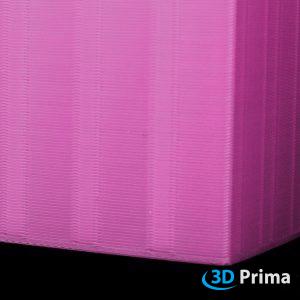 12. EFECTO FANTASMA (GHOSTING)
¿Puede ver el relleno de su impresión en el exterior, sobre los perímetros? En este caso, el relleno y los perímetros se solapan y se ve en el exterior de la carcasa. El grosor de la pared podría ser demasiado bajo en comparación con el tamaño de la boquilla.
AUMENTAR EL PERÍMETRO
El efecto ghosting ocurre cuando la carcasa de nuestra impresión, los perímetros, son demasiado finos y el relleno, que tiene un solapamiento demasiado grande con los perímetros, se vuelve visible. Para evitar este problema, permita que el laminador cree perímetros adicionales.
DISMINUIR LOS SOLAPAMIENTOS DE LOS CONTORNOS
¿Desea una buena unión entre el relleno y los perímetros, pero se ha excedido y el relleno resulta visible en el exterior? Simplemente reduzca el solapamiento del contorno al 15-25% y compruebe si puede "mantener al fantasma en el interior".
|
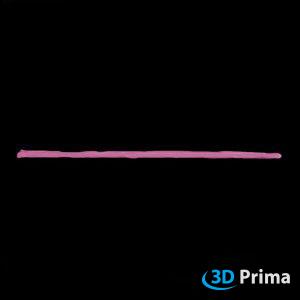 13. EXTRUSIÓN INCONSISTENTE
Los buenos resultados en la impresión 3D van acompañados de una cantidad muy consistente de plástico extruido. Este problema es visible sobre todo en las líneas finas de la impresión y afectará a la calidad final de la misma. Observar atentamente la impresora mientras imprime es la mejor forma de detectar una extrusión irregular, que varía en tamaño. Una extrusión inconsistente puede verse afectada por muchas causas, incluyendo una boquilla obstruida, una altura de capa muy baja, una anchura de extrusión incorrecta, una mala calidad del filamento, un filamento bloqueado o enredado y problemas mecánicos del extrusor.
AJUSTE LA ALTURA DE CAPA
Si su impresora no es capaz de ejecutar una altura de capa muy baja, esto podría ser fuente de error. En tal caso, ajuste la altura de capa más arriba y compruebe si el problema se ha resuelto ahora. Como norma general, considere el 75% del diámetro de la boquilla como altura máxima de capa.
MODIFIQUE LA ANCHURA DE EXTRUSIÓN
Una posibilidad de extrusión inconsistente es una anchura de extrusión incorrecta. Intente resolver el problema modificando la anchura de extrusión. Como norma general, la anchura de extrusión debe estar comprendida entre el 100 y el 150% del diámetro de la boquilla. Si la anchura de extrusión es inferior al diámetro de la boquilla, no sería posible un flujo consistente de filamento.
MÉTODO DE EXTRACCIÓN EN FRÍO
Una extracción en frío funciona mejor con materiales resbaladizos y blandos, como el filamento de nailon.
Una vez más, caliente el hotend a la temperatura de trabajo del filamento de nailon o poliamida, empújelo a través del hotend tanto como sea posible, idealmente, hasta que el material anterior se limpie, lo cual, por supuesto, será un poco difícil si la boquilla está completamente obstruida. Luego deje enfriar el hotend.
Lo que recomendamos es configurar el hotend a 110, 120°C y continuar tirando del filamento mientras el hotend se calienta hasta que el filamento salga de una sola pieza. Luego corte el extremo impuro del filamento, caliente de nuevo completamente el hotend y repita el proceso hasta que el extremo extraído del filamento salga limpio y haya restablecido un buen flujo a través de la boquilla. Por lo general, deberían bastar dos o tres pasadas.
MÉTODO CON AGUJA O HILO
Para este método es necesaria una aguja de acupuntura o hipodérmica, de modo que pueda intentar eliminar el bloqueo. Obviamente necesitará una aguja o un hilo lo suficientemente pequeño para poder entrar en el orificio de la boquilla, típicamente 0,4 mm.
Se desaconseja, en cambio, utilizar una broca, porque se rompe más fácilmente que las agujas sólidas y, peor aún, puede dañar permanentemente la boquilla si no se tiene cuidado.
Precaliente la boquilla a la temperatura de impresión normal para cada material y comience a pinchar con la aguja. Tenga cuidado de no quemarse. El objetivo es romper la obstrucción para que se deslice a través de la boquilla. La próxima vez que empuje el filamento a través de la obstrucción, este se deslizará a través de la boquilla junto con el resto del filamento.
Podría ser necesario repetir el ciclo algunas veces y empujar manualmente un poco de filamento para verificar si ha logrado romper suficientemente el bloqueo. Si este método no funciona, pruebe el método de extracción en frío.
ENGRANAJE DEL EXTRUSOR RESBALANDO
Todas las impresoras 3D FDM utilizan un pequeño engranaje de transmisión que agarra el filamento y lo presiona contra un rodamiento u otro engranaje de transmisión. Este engranaje conductor tiene dientes afilados que le permiten agarrar el filamento. Si el filamento no puede moverse, el engranaje conductor sigue girando y puede desgastar suficiente plástico del filamento como para que no quede nada a lo que los dientes del engranaje puedan agarrarse.
Si esto ocurre en su impresora, normalmente verá muchas virutas pequeñas de plástico procedentes del filamento que han sido trituradas. También podría notar que el motor del extrusor gira, pero el filamento no es empujado hacia el hotend.
Para resolver este problema, puede intentar:
- aumentar la temperatura de la boquilla en 5-10 grados para que el plástico fluya más fácilmente.
- modificar la velocidad de impresión, si el extrusor intenta empujar el filamento a través de la boquilla más rápido de lo que el hotend puede derretirlo. Redúzcala un 30% para ver si el problema se resuelve.
Si el extrusor resbala, asegúrese de que el engranaje conductor del extrusor esté limpio, porque los fragmentos de plástico pueden rellenar los dientes del engranaje. Si esto ocurre, es más probable que el engranaje conductor vuelva a resbalar.
|
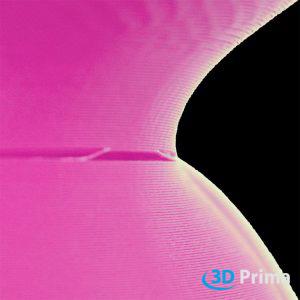 14. SEPARACIÓN DE CAPAS
Si las capas no se unen/no se funden entre sí y las capas individuales se deforman dentro de la pieza, se habla de separación de capas.
AJUSTAR LA TEMPERATURA DE LA BOQUILLA
La adhesión entre capas puede aumentarse con una temperatura de impresión más alta. Sin embargo, si reconoce que el extrusor a veces tiene dificultades para empujar el filamento a través del hotend, tal vez es porque la boquilla está demasiado fría. Intente aumentar la temperatura en 5-10 grados para que el plástico fluya más fácilmente.
AJUSTE LA ALTURA DE CAPA
Si tiene problemas con la separación de capas, uno de los primeros parámetros que debe comprobar es la altura de capa. La altura de capa depende del tamaño de la boquilla que esté utilizando. La mayoría de las impresoras tienen un diámetro de boquilla comprendido entre 0,3 y 0,5 milímetros. Como fórmula general para la altura máxima de capa, puede tomar el 75% del diámetro de su boquilla; por ejemplo: para una boquilla de 0,4 mm, ajuste la altura de capa a 0,3 mm.
VENTILADOR DE ENFRIAMIENTO PARCIAL
A veces desactivar o ralentizar el ventilador de enfriamiento de piezas podría ser una solución para las capas separadas. Pero depende del material que esté utilizando. Para PC, SEMIFLEX y ABS recomendamos desactivar el ventilador de enfriamiento de piezas; para PLA, PET-G y otros materiales, pruebe otras soluciones.
SECADO DEL FILAMENTO (PA12)
PA12 / Nailon es un material hidrófilo; por este motivo, es necesario secarlo antes de imprimir. El ABS no es tan hidrófilo como el PA12, por lo que debería ser suficiente conservarlo en un recipiente o bolsa hermética después de la impresión. Como norma general, 100 g de PA12 deberían secarse en un horno con circulación de aire a 70-90°C durante unas 3-4 horas.
|
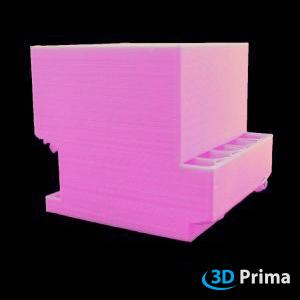 15. DESPLAZAMIENTO DE CAPA O DESALINEACIÓN DE CAPA
Si identifica un efecto de "escalón" en su impresión, esto se denomina desplazamiento o desalineación de capa. Las impresoras 3D más comunes no disponen de un sistema de retroalimentación sobre la posición real del cabezal de la herramienta/hotend. Si se produce un impacto durante la impresión o un motor pierde pasos, la impresora no es capaz de detectarlo y continuará la impresión en una posición incorrecta. Las siguientes soluciones son una buena forma de resolver este problema, pero también puede ser causado por la deformación de las capas de la parte superior.
AJUSTAR LA VELOCIDAD DE IMPRESIÓN
Si se imprime demasiado rápido, se puede causar un desplazamiento de niveles o una mala calidad de impresión. Con velocidades de impresión altas, podría ocurrir que las correas resbalen sobre la rueda dentada/poleas motrices y el cabezal de la herramienta/hotend pierda la posición correcta.
Es posible ajustar la velocidad de impresión como se muestra en las imágenes siguientes.
Si estaba imprimiendo a 3600 mm/min o 60 mm/s (la velocidad de impresión más común), intente reducir ese valor en un 50% a 1800 mm/min o 30 mm/s para ver si la abrasión del filamento desaparece o la calidad de impresión aumenta. De lo contrario, es muy probable que el problema sea distinto. Si funciona, intente aumentar la velocidad de impresión en pequeños pasos hasta encontrar el mejor equilibrio entre buena calidad y velocidad de impresión.
AJUSTAR LA TENSIÓN DE LA CORREA
Muchas impresoras utilizan correas para transmitir la fuerza de los motores. Estas correas de goma pierden resistencia con el tiempo.
Si la tensión es demasiado baja, las correas resbalan sobre las poleas de la rueda dentada/motriz y el cabezal de la herramienta perderá la posición correcta.
• Compruebe si todas las correas tienen la misma tensión pellizcándolas juntas.
• Ajuste la resistencia de la correa como se describe en el manual de la impresora. Algunas impresoras, como la Prusa i3, vienen con tornillos para reforzar las correas. Tenga cuidado de no reforzar excesivamente las correas; esto podría causar otros problemas, como un motor que no se mueve.
Si no está seguro de la robustez de la correa de su impresora, lea el manual de la misma o contacte con el fabricante.
• Si las correas de su impresora son demasiado viejas y están desgastadas, tenga en cuenta que quizás debería cambiarlas como última opción.
COMPRUEBE LAS VARILLAS
Apague la impresora e intente mover el cabezal de la herramienta por toda la longitud de los ejes X e Y. Si siente una mayor resistencia en algunos puntos, limpie las varillas y lubríquelas como se describe en el manual de la impresora.
¡No utilice aceite o grasa para embadurnar cada rodamiento! Depende de los materiales del rodamiento (p. ej., metal/metal, metal/plástico, plásticos diferentes) saber qué lubricante es el mejor.
Si la lubricación de las varillas no ayuda y sigue sintiendo resistencia en algunos puntos, las varillas podrían estar dobladas. Compruebe si sus varillas están alineadas. Si están en posición y sigue sintiendo resistencia, puede retirar las varillas y hacerlas rodar sobre una superficie plana. Si tambalean, las varillas están dobladas y sería mejor sustituirlas.
COMPRUEBE SU PLACA DE CONSTRUCCIÓN
En el mercado hay disponibles muchas placas de impresión distintas con diferentes sistemas de montaje. No podemos cubrir todos los sistemas, simplemente asegúrese de que su placa de impresión no se mueva durante la impresión. Tal vez las pinzas o incluso los tornillos se hayan aflojado con el tiempo y necesite repararlos o sustituirlos.
ESTABILIZAR LA IMPRESORA 3D
Asegúrese de que la impresora tenga una superficie estable y nivelada sobre la que apoyarse y compruebe si hay fuentes de impacto en las proximidades. Incluso pequeñas influencias externas, como los golpes, pueden afectar a su impresión. Si tiene varias impresoras, colóquelas en mesas distintas; a veces podrían influirse entre sí.
|
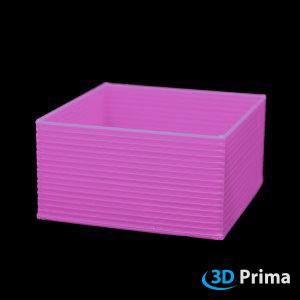 16. LÍNEAS EN LOS LADOS DE LA IMPRESIÓN
El objetivo de cualquier impresión es que la superficie resulte lisa capa tras capa. Si una de las capas sale mal, resulta claramente visible en el exterior del objeto. Por ejemplo: una capa de cada diez es más ancha que las demás.
El diámetro constante del filamento juega un papel importante y un posicionamiento exacto del eje podría provocar la formación de líneas en la superficie (por ejemplo: z-wobbeling). Un controlador PID mal ajustado podría ser otro motivo por el que aparecen estas líneas. En este caso, el calentamiento de la boquilla es inconsistente.
AJUSTAR LA TENSIÓN DE LA CORREA
Muchas impresoras utilizan correas para transmitir la fuerza de los motores. Estas correas de goma pierden resistencia con el tiempo. Si la tensión es demasiado baja, las correas se deslizan sobre las poleas de la rueda dentada/motriz y el cabezal de la herramienta perderá la posición correcta.
- Compruebe si todas las correas tienen la misma tensión pellizcándolas juntas.
-
Ajuste la resistencia de la correa como se describe en el manual de la impresora. Algunas impresoras como la Prusa i3 están equipadas con tornillos para tensar las correas. Tenga cuidado de no tensar excesivamente las correas, ya que esto podría causar otros problemas, como que un motor no se mueva.
Si no está seguro de la resistencia de la correa de su impresora, lea el manual de la misma o contacte al fabricante.
- Si las correas de su impresora están flojas, demasiado desgastadas y viejas, tenga en cuenta que quizás debería cambiarlas como última opción.
COMPRUEBE LAS VARILLAS
Apague la impresora e intente mover el cabezal de la herramienta de la impresora a lo largo de toda la longitud de los ejes X e Y. Si nota una mayor resistencia en algunos puntos, limpie las varillas y lubríquelas como se describe en el manual de la impresora.
¡No utilice aceite o grasa para untar cada cojinete! Depende de los materiales del cojinete (p. ej., metal/metal, metal/plástico, plásticos diferentes) qué lubricante es el mejor.
Si la lubricación de las varillas no ayuda y todavía se siente resistencia en algunos puntos, las varillas podrían estar dobladas. Compruebe si sus varillas están alineadas. Si están en posición y todavía siente resistencia, puede retirar las varillas y hacerlas rodar sobre una superficie plana. Si se tambalean, significa que sus varillas están dobladas y sería mejor reemplazarlas.
COMPRUEBE EL EJE Z
Compruebe si las varillas y el husillo están alineados y en la posición correcta. ¿Los cojinetes y las juntas están bien? ¿Tienen rebabas? Si es así, intente repararlos o reemplazarlos. Le recomendamos que primero realice una inspección visual y luego lubrique las varillas y el husillo como se describe en el manual de la impresora.
¡No utilice aceite o grasa para untar cada cojinete! Depende de los materiales del cojinete (p. ej., metal/metal, metal/plástico, plásticos diferentes) qué lubricante es el mejor.
El siguiente paso será retirar las piezas del eje Z y hacerlas rodar sobre una superficie plana y limpia para ver si se tambalean. Si se tambalean, están dobladas y sería mejor reemplazarlas.
OPTIMIZAR EL CONTROLADOR PID
Como suele suceder, para obtener los mejores resultados en términos de voladizos es necesaria una combinación entre la velocidad de impresión y los ajustes de temperatura de la boquilla. No podemos darle una solución general, porque los diferentes materiales, las impresoras y los ventiladores de refrigeración de las piezas influyen mucho en el resultado del voladizo.
Le recomendamos imprimir pruebas de voladizo para optimizar sus ajustes y descubrir qué ángulos de voladizo son posibles.
|
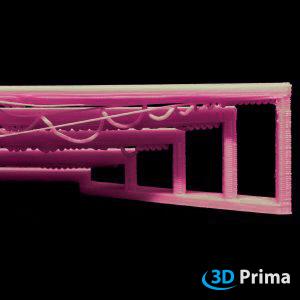 17. PUENTES DESORDENADOS
El plástico se extruye a través de un espacio de un punto a otro. Cuando los puentes son desordenados, las cuerdas de plástico se pandean. El plástico debe enfriarse muy rápidamente sobre un espacio vacío para una conexión intermedia sólida. Para un rendimiento óptimo, es necesaria una buena calibración en los ajustes de conexión y refrigeración. Si la distancia es demasiado grande para los puentes, utilice soportes.
AJUSTE LA CONFIGURACIÓN DEL PUENTE
Los puentes son difíciles de realizar para la impresora 3D. En la mayoría de los programas de corte (slicing) hay ajustes para el puente (bridging). El plástico se encoge cuando se enfría. Esto es una ventaja en el puente, porque las cuerdas se elevan y forman una superficie plana. Pruebe un multiplicador de extrusión más bajo y un multiplicador de velocidad más bajo para un mejor comportamiento de puente. Más plástico induciría una cuerda caída. La capa siguiente colgaría de un mal puente.
AÑADIR ESTRUCTURA DE SOPORTE
Una forma sencilla de obtener mejores resultados son las estructuras de soporte. No podemos recomendar cuáles son los mejores ajustes, porque cambian cuando se cambia la altura de la capa o el material. Le recomendamos comenzar con los ajustes estándar en su programa de corte; si debe modificarlos, pruebe el método de "ensayo y error". Tenga en cuenta que el material de soporte requiere tiempo de impresión adicional y, a veces, la optimización del posicionamiento de los modelos es otra solución.
VENTILADOR DE REFRIGERACIÓN
Para un enfriamiento rápido, ajuste el ventilador a un porcentaje alto para que el plástico se endurezca antes de pandearse. Existen ajustes de sobremarcha especiales para el puente, en los cuales el ventilador puede aumentarse.
|
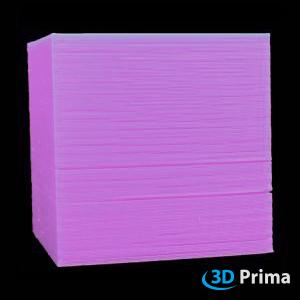 18. CAPAS FALTANTES
Un indicio típico de este problema son los espacios entre las capas. Esto puede ser causado por una subextrusión parcial o por capas parcial o completamente saltadas.
AJUSTAR LA TEMPERATURA DE LA BOQUILLA
Si reconoce que el extrusor a veces tiene dificultades para empujar el filamento a través del hotend, tal vez sea porque la boquilla está demasiado fría; intente aumentar la temperatura entre 5 y 10 grados para que el plástico fluya más fácilmente.
ENGRANAJE DEL EXTRUSOR DESLIZANTE
Todas las impresoras 3D FDM utilizan un pequeño engranaje de transmisión que agarra el filamento y lo presiona contra un cojinete u otro engranaje de transmisión. Este engranaje conductor tiene dientes afilados que le permiten agarrar el filamento. Si el filamento no puede moverse, el engranaje conductor sigue girando y puede desgastar suficiente plástico del filamento de modo que no quede nada a lo que los dientes del engranaje puedan agarrarse.
Si esto sucede en su impresora, generalmente verá muchas virutas pequeñas de plástico provenientes del filamento que han sido trituradas. También podría notar que el motor del extrusor gira, pero el filamento no es empujado hacia el hotend.
Para solucionar este problema, puede intentar:
- aumentar la temperatura de la boquilla entre 5 y 10 grados para que el plástico fluya más fácilmente.
- cambiar la velocidad de impresión, en caso de que el extrusor intente empujar el filamento a través de la boquilla más rápido de lo que el hotend puede derretirlo. Redúzcala un 30% para ver si el problema se soluciona.
Si el extrusor se desliza, asegúrese de que el engranaje conductor del extrusor esté limpio, porque los fragmentos de plástico pueden llenar los dientes del engranaje. Si esto sucede, es más probable que el engranaje conductor vuelva a deslizarse.
AJUSTES DEL DIÁMETRO DEL FILAMENTO
Los diámetros de filamento más comunes son 1,75 mm y 2,85 mm, pero existen muchos otros. Estas medidas tienen diferentes tolerancias que pueden variar de 0,01 mm a 0,1 mm.
Por lo tanto, asegúrese de medir su filamento con un calibre en 4 o 5 puntos durante los primeros metros y calcule el diámetro promedio antes de usarlo. (La suma de las mediciones dividida por mi número de mediciones)
Utilice el resultado calculado para establecer el diámetro del filamento o el multiplicador de extrusión al valor correcto.
El método más común consiste en establecer el diámetro del filamento en la medida estándar (1,75 mm, 2,85 mm, etc.) y modificar la cantidad de material extruido en el multiplicador de extrusión.
(Atención: el multiplicador de extrusión es el porcentaje de extrusión para el diámetro específico.)
REPARAR EL ARCHIVO DE IMPRESIÓN
Puede ser necesario reparar el archivo de impresión si detecta capas faltantes en el objeto. Pueden ser causadas por un archivo dañado o incompleto. Hay algunas opciones en su programa de corte (slicing) que puede elegir para reparar estos problemas.
|
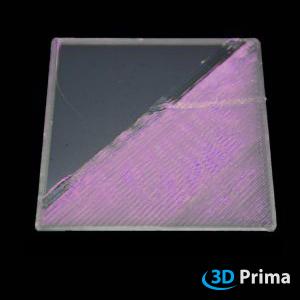 19. NO EXTRUYE AL INICIO DE LA IMPRESIÓN
Este problema es probablemente el más común para cualquier principiante de la impresión 3D, ¡pero también es muy fácil de solucionar! Si la boquilla no extruye plástico en la primera capa, esto puede tener algunas causas posibles.
AJUSTAR LA TEMPERATURA DE LA BOQUILLA
Como suele suceder, para obtener los mejores resultados en términos de voladizos es necesaria una combinación entre la velocidad de impresión y los ajustes de temperatura de la boquilla. No podemos darle una solución general, porque los diferentes materiales, las impresoras y los ventiladores de refrigeración de las piezas influyen mucho en el resultado del voladizo.
Le recomendamos imprimir pruebas de voladizo para optimizar sus ajustes y descubrir qué ángulos de voladizo son posibles.
EXTRACCIÓN EN FRÍO (COLD PULL)
La extracción en frío funciona mejor con materiales blandos y resbaladizos, como el filamento de nailon.
Una vez más, caliente el hotend a la temperatura de trabajo del filamento de nailon o poliamida, empújelo a través del hotend lo más lejos posible, idealmente hasta que el material anterior sea limpiado, lo cual obviamente será un poco difícil si la boquilla está completamente obstruida. Luego deje enfriar el hotend.
Lo que recomendamos es configurar el hotend a 110, 120 °C y continuar tirando del filamento mientras el hotend se calienta hasta que el filamento salga en una sola pieza. Luego corte el extremo impuro del filamento, caliente de nuevo completamente el hotend y repita el proceso hasta que el extremo extraído del filamento salga limpio y haya restaurado un buen flujo a través de la boquilla. Normalmente deberían bastar dos o tres pasadas.
PRIMER EXTRUSOR
Muchos hotends tienen el problema de dejar escapar plástico cuando están inactivos a alta temperatura, lo que crea un espacio vacío dentro de la boquilla donde el plástico ha escapado. Esta fuga ocurre la mayoría de las veces al inicio de una impresión cuando está precalentando el hotend. Si su hotend ha perdido algo de plástico debido a la fuga, la próxima vez que intente extruir, es probable que pasen unos segundos antes de que el plástico comience a salir de la boquilla nuevamente. Si está iniciando una impresión después de que la boquilla haya comenzado a gotear, podría notar el mismo retraso en la extrusión.
Para solucionar este problema, asegúrese de cargar el hotend justo antes de comenzar la impresión para que la boquilla esté llena de plástico y lista para la extrusión.
La forma más común de resolver este problema es utilizar una falda (skirt), es decir, dos o más líneas de filamento que generalmente se encuentran a algunos milímetros de distancia de la impresión para garantizar un flujo de material constante.
MÉTODO DE LA AGUJA
Para este método es necesaria una aguja de acupuntura o hipodérmica, para que pueda intentar eliminar la obstrucción. Obviamente, necesitará una aguja o un hilo lo suficientemente pequeño como para entrar en el orificio de la boquilla, generalmente 0,4 mm.
Por el contrario, se desaconseja el uso de una broca, ya que se rompe más fácilmente que las agujas sólidas y, peor aún, puede dañar permanentemente la boquilla si no se tiene cuidado.
Precaliente la boquilla a la temperatura de impresión normal para cada material y comience a pinchar con la aguja. Tenga cuidado de no quemarse. El objetivo es romper la obstrucción para que se deslice a través de la boquilla. La próxima vez que se empuje el filamento a través de la obstrucción, el filamento se deslizará por la boquilla junto con el residuo.
Puede ser necesario repetir el ciclo algunas veces y empujar manualmente un poco de filamento para verificar si ha logrado romper suficientemente el bloqueo. Si este método no funciona, pruebe el método de extracción en frío.
PLACA DE CONSTRUCCIÓN NIVELADA
Para nivelar la cama de impresión y ajustar correctamente la altura de la boquilla, siga las instrucciones de la impresora 3D.
Ajustar la altura correcta de la boquilla o, más precisamente, ajustar la posición cero correcta para el eje Z, ayuda a reducir la deformación, eliminando el "pie de elefante", pero también ayuda a extruir la cantidad correcta en la primera capa. La mayoría de las impresoras 3D no pueden detectar cuando la boquilla toca la superficie de impresión, simplemente dependen de un final de carrera o de un sensor separado para sondear la cama. En ambos casos, generalmente es necesario configurar manualmente la posición cero. El procedimiento exacto difiere de una impresora a otra, pero la idea general suele ser la misma:
asegúrese de que la boquilla esté limpia y, idealmente, caliente para que cualquier resto sea arrastrado por el papel.
Utilice un trozo de papel fino para camas más rígidas (aprox. 90 g/m² o 0,1 mm de espesor) y un papel más grueso para camas con muelles (aprox. 300 g/m² o 0,25 mm de espesor, por ejemplo, una tarjeta de presentación).
Ajuste el final de carrera o el desplazamiento del sensor hasta que sienta una ligera resistencia al deslizar el papel cuando la impresora se encuentre en la posición cero para el eje Z. La mayoría de las impresoras tienen un modo semiautomático, en el que el cabezal de impresión se mueve a diferentes puntos definidos en la superficie de impresión y es necesario ajustar manualmente la altura de la boquilla. Si no es así, comience desde el centro de la cama para un primer ajuste aproximado, recorra la cama y repita para cada punto de ajuste. Mueva el cabezal de impresión lo más cerca posible de los reguladores y ajústelos hasta obtener una resistencia uniforme con las hojas de calibración en cada uno de ellos.
|
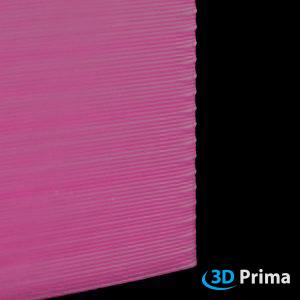 20. SOBREEXTRUSIÓN
¿Su impresora 3D extruye más filamento del necesario? ¿Detecta capas sobresalientes en la superficie de su impresión? Esto se llama sobreextrusión.
Ocurre cuando el software y la impresora no están configurados: el software no proporciona la entrada adecuada para la cantidad correcta de extrusión de su impresora FDM.
DIÁMETRO DEL FILAMENTO/MULTIPLICADOR DE EXTRUSIÓN
Si detecta una sobreextrusión durante su impresión, puede gestionar este problema disminuyendo el multiplicador de extrusión (a veces también llamado "tasa de flujo"). Cada impresora y cada extrusor tiene sus ajustes específicos y perfectos.
Intente disminuir el multiplicador de extrusión en su software en incrementos del 5%. Si el multiplicador está configurado en 1, pruebe 0,95, luego 0,9...
|
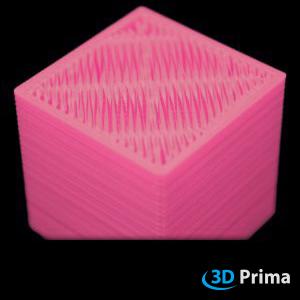 21. ALMOHADILLADO / CAPA SUPERIOR INCOMPLETA
Si notas una capa superior defectuosa con deformaciones, agujeros o huecos, esto se llama almohadillado. El problema principal es que la capa superior no se superpone al contorno o al relleno. En la mayoría de los casos, está causado por un relleno insuficiente, una velocidad de impresión elevada o una refrigeración inadecuada.
SUPERPOSICIÓN DE RELLENO/CONTORNO
La mayoría de los programas de laminado (slicers) permiten ajustar la superposición entre el perímetro (contornos) y el relleno. La superposición suele medirse como un porcentaje de cuánto se solapa el relleno con los perímetros del contorno. Uno de los porcentajes de superposición más comunes es del 15%. Si es demasiado bajo, intenta aumentarlo hasta el 20% o 30%.
VENTILADOR DE REFRIGERACIÓN
Si imprimes materiales de baja viscosidad o imprimes a temperaturas elevadas, los salientes entre el relleno también podrían causar problemas. Para minimizar esto, el material debe enfriarse lo suficientemente rápido después de ser impreso. Si tu impresora cuenta con un ventilador de refrigeración de capa, deberías activarlo o aumentar su velocidad. Comprueba también si el ventilador y la boquilla de ventilación están en la posición correcta (asegúrate de que el aire enfríe la pieza y no se pierda). Algunos materiales tienen una viscosidad extremadamente baja a las temperaturas de impresión y es por eso que es necesario imprimirlos con velocidades altas y usando el ventilador de refrigeración.
AUMENTAR LA DENSIDAD DE RELLENO
En la mayoría de los casos de almohadillado o capa superior incompleta, la densidad de relleno es demasiado baja. Un 10-25% son valores típicos de densidad de relleno. Como siempre, depende del material y de los ajustes de impresión, así que prueba con un Cubo de Prueba para obtener los mejores resultados.
AUMENTAR EL NÚMERO DE CAPAS SUPERIORES
Generalmente, se configuran de 3 a 6 capas superiores, dependiendo de la densidad de relleno y los ajustes de impresión. Si tienes problemas de almohadillado, intenta aumentar el número de capas superiores.
|
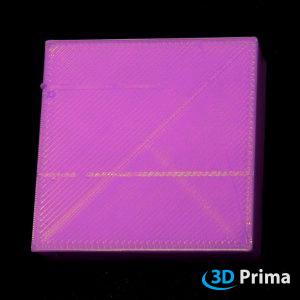 22. CICATRICES EN LA SUPERFICIE
Un objeto se imprime capa por capa. Para comenzar una nueva capa o moverse a una posición diferente, la boquilla debe desplazarse sobre la parte superior de una capa impresa anteriormente. Esto deja marcas visibles en las capas sólidas superiores de la impresión. Para solucionar este problema, comprueba los siguientes pasos:
MULTIPLICADOR DE EXTRUSIÓN
Si se extruye demasiada cantidad de plástico, cada capa se vuelve más gruesa de lo que debería. Al cambiar la posición de la boquilla, se producirán cicatrices en la última capa impresa. Para evitar cicatrices en la capa superior de la impresión, ajusta el multiplicador de extrusión.
LEVANTAMIENTO VERTICAL (Z-HOP)
Una forma de evitar cicatrices en las capas superiores es levantar la boquilla al cambiar de posición. Esta opción permite desplazar la boquilla en estado elevado de un punto a otro del objeto sin rayar la capa impresa anteriormente.
|
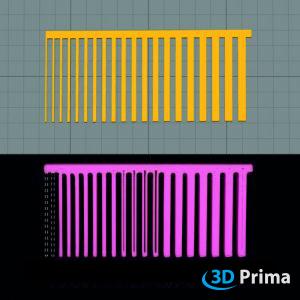 23. NO SE IMPRIMEN ELEMENTOS PEQUEÑOS
Al imprimir elementos de pequeñas dimensiones, es útil imprimir con una boquilla pequeña para garantizar la precisión de los detalles. Una pared menor al diámetro de la boquilla podría no ser reconocida por el programa de laminado y, por lo tanto, no imprimirse. Para imprimir con gran detalle, ajusta el hardware y el software.
PERMITIR PARED DE EXTRUSIÓN ÚNICA
Esta opción es para piezas muy delgadas con un diámetro inferior al de la boquilla. Al evitar esta opción, no es posible imprimir piezas pequeñas porque la boquilla tiene un ancho de extrusión más amplio. Esta función solo está disponible en Simplify3D y se puede encontrar en "Editar ajustes de proceso" modificando el "Tipo de pared delgada externa". La impresión no se volverá más detallada, pero asegura que cada pequeña parte de un objeto sea detectada por el slicer e impresa.
INSTALAR UNA BOQUILLA MÁS FINA
Si partes de la impresión son más delgadas que la boquilla, no pueden imprimirse en el tamaño correcto o con precisión. Instalar una boquilla más fina puede resolver este problema.
|
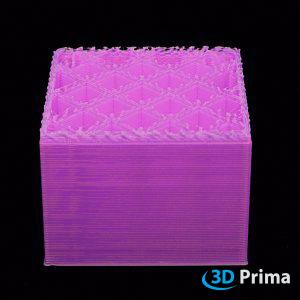 24. INTERRUPCIÓN DE LA EXTRUSIÓN EN MEDIO DE LA IMPRESIÓN
¿Tu impresora deja de extruir durante la impresión? ¿Es necesario detener la impresión? Este problema puede deberse a varias causas distintas.
COMPROBAR SI LA BOQUILLA ESTÁ OBSTRUIDA
Existen dos métodos comunes para resolver este problema:
LIMPIEZA EN FRÍO (COLD PULL)
Una limpieza en frío funciona mejor con materiales resbaladizos y blandos, como el filamento de nailon.
Una vez más, calienta el hotend a la temperatura de trabajo del filamento de nailon o poliamida, empújalo a través del hotend lo más lejos posible, idealmente hasta que el material anterior se limpie (lo cual, obviamente, será un poco difícil si la boquilla está completamente obstruida). Luego, deja enfriar el hotend.
Lo que recomendamos es ajustar el hotend a 110-120 °C y seguir tirando del filamento mientras el hotend se calienta hasta que el filamento salga en una sola pieza. Después, corta el extremo impuro del filamento, calienta de nuevo el hotend por completo y repite el proceso hasta que el extremo extraído del filamento salga limpio y hayas restablecido un buen flujo a través de la boquilla. Por lo general, dos o tres pasadas deberían ser suficientes.
MÉTODO CON AGUJA O ALAMBRE
Para este método necesitas una aguja de acupuntura o hipodérmica, para intentar eliminar el bloqueo. Obviamente necesitarás una aguja o alambre lo suficientemente pequeño como para entrar en el orificio de la boquilla (típicamente 0,4 mm).
No recomendamos usar una broca, ya que se rompe más fácilmente que las agujas sólidas y, lo que es peor, puede dañar permanentemente la boquilla si no tienes cuidado.
Precalienta la boquilla a la temperatura de impresión normal del material e intenta introducir la aguja. Ten cuidado de no quemarte. El objetivo es romper la obstrucción para que pase a través de la boquilla. La próxima vez que empujes filamento, el material pasará a través de la boquilla llevándose consigo los restos de la obstrucción.
Puede que debas repetir el ciclo varias veces y empujar manualmente un poco de filamento para verificar si has logrado romper suficientemente el bloqueo. Si este método no funciona, prueba con el método de limpieza en frío.
FILAMENTO AGOTADO
Antes de empezar a imprimir, siempre debes comprobar si tienes suficiente filamento en la bobina.
DESLIZAMIENTO DEL ENGRANAJE DEL EXTRUSOR
Todas las impresoras 3D FDM utilizan un pequeño engranaje impulsor que agarra el filamento y lo presiona contra un rodamiento u otro engranaje. Este engranaje impulsor tiene dientes afilados que le permiten agarrar el filamento. Si el filamento no puede moverse, el engranaje sigue girando y puede desgastar suficiente plástico del filamento de modo que no quede nada a lo que los dientes puedan agarrarse.
Si esto sucede en tu impresora, normalmente verás muchos pequeños residuos de plástico procedentes del filamento que han sido triturados. También podrías notar que el motor del extrusor gira, pero el filamento no se empuja hacia el hotend.
Para solucionar este problema, puedes probar:
- aumentar la temperatura de la boquilla en 5-10 grados para que el plástico fluya más fácilmente.
- modificar la velocidad de impresión, por si el extrusor intenta empujar el filamento más rápido de lo que el hotend puede fundirlo. Redúcela un 30% para ver si el problema se soluciona.
Si el extrusor patina, asegúrate de que el engranaje esté limpio, ya que los fragmentos de plástico pueden llenar los dientes del mismo. Si esto ocurre, es más probable que el engranaje vuelva a patinar.
|
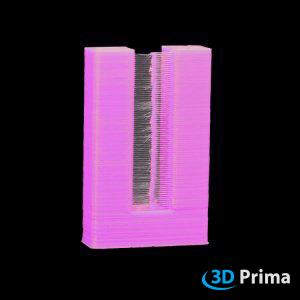 25. STRINGING (HILOS) Y OOZING (GOTEO)
¿Impresión con "pelos"? Si en la impresión aparecen filamentos de plástico finos, que suelen ocurrir entre dos partes, se le llama stringing. Otros términos para este problema son goteo, impresiones peludas o bigotes. Cuando la boquilla se mueve a otra posición, puede ocurrir que el filamento fluido salga de la boquilla y cree estos hilos. En este caso, comprueba si la retracción está activada, ya que en muchos casos puedes resolverlo optimizando los ajustes de retracción. Puedes utilizar un buen modelo de prueba, como el de la revista "Make". Enlace de descarga: http://www.thingiverse.com/thing:533472/#files
AJUSTAR LA TEMPERATURA DE LA BOQUILLA
Como suele ocurrir, es necesaria una combinación entre los ajustes de retracción y la temperatura de la boquilla para obtener los mejores resultados y reducir la formación de hilos. Si la temperatura de la boquilla es demasiado alta, el filamento fundido es tan líquido (tiene una baja viscosidad) que la boquilla goteará durante el desplazamiento hacia la siguiente posición. Si la temperatura es demasiado baja, podrías tener problemas con la extrusión. Para obtener los mejores resultados, intenta reducir al máximo la temperatura (de 5 a 10 grados) para que el plástico deje de gotear.
AJUSTAR LA RETRACCIÓN
La retracción es el retroceso del filamento durante el proceso de impresión. Cuando el hotend de tu impresora se mueve a una nueva posición (el extrusor se desplaza sin extruir) podrían formarse hilos, porque el filamento fundido sale de la boquilla. Esto se puede mejorar retirando el filamento en el momento en que el hotend deja de extruir.
Primero, asegúrate de tener la retracción activada. El segundo paso será optimizar los ajustes de retracción, como la distancia y la velocidad de retracción.
DISTANCIA DE RETRACCIÓN
La distancia define cuánto se retira el filamento respecto a la boquilla. Depende de la impresora cuál sea la mejor distancia. Pruébalo imprimiendo dos cubos a 40 mm de distancia entre sí, aumenta la distancia de retracción en pasos de 0,5 mm y observa qué ajuste ofrece el mejor rendimiento. Para la mayoría de las impresoras, la distancia de retracción debe estar entre 1 y 5 mm.
VELOCIDAD DE RETRACCIÓN
La velocidad de retracción también es un ajuste importante que influye en la impresión. Si se retrae el filamento demasiado rápido, este podría separarse de la parte fundida. Si se retrae demasiado lento, la boquilla podría gotear antes de que empiece a imprimir en la nueva posición. Para la mayoría de las impresoras, la velocidad de retracción debería estar entre 20-100 mm/s (o 1200-6000 mm/min).
Pruébalo imprimiendo dos cubos a 40 mm de distancia, aumenta la velocidad de retracción en pasos de 20 mm/s (o 1200 mm/min) y monitoriza el mejor rendimiento.
EVITAR CRUZAR CONTORNOS
Existen algunos slicers en el mercado que tienen funciones especiales para evitar que el hotend cruce los espacios vacíos cuando se desplaza de un lugar a otro.
|
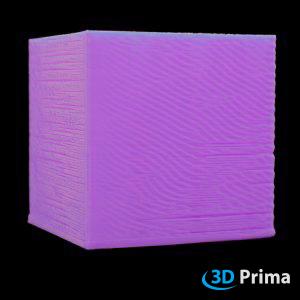 26. SUBEXTRUSIÓN
La subextrusión puede tener diversas causas: una boquilla obstruida, un engranaje del extrusor que patina, o ajustes incorrectos del diámetro del filamento/multiplicador de extrusión en el programa de laminado.
LIMPIEZA EN FRÍO (COLD PULL)
Una limpieza en frío funciona mejor con materiales resbaladizos y blandos, como el filamento de nailon.
Una vez más, calienta el hotend a la temperatura de trabajo del filamento de nailon o poliamida, empújalo a través del hotend lo más lejos posible, idealmente hasta que el material anterior se limpie (lo cual será un poco difícil si la boquilla está obstruida). Luego, deja enfriar el hotend.
Lo que recomendamos es ajustar el hotend a 110-120 °C y seguir tirando del filamento mientras el hotend se calienta hasta que el filamento salga en una sola pieza. Corta el extremo impuro, calienta de nuevo el hotend por completo y repite el proceso hasta que el extremo del filamento salga limpio y hayas restablecido un buen flujo a través de la boquilla. Por lo general, dos o tres pasadas deberían bastar.
DIÁMETRO DEL FILAMENTO
Los diámetros más comunes son 1,75 mm y 2,85 mm, pero existen otros. Estas medidas tienen tolerancias diferentes que pueden variar entre 0,01 mm y 0,1 mm.
Por tanto, asegúrate de medir tu filamento con un calibre en 4 o 5 puntos a lo largo de los primeros metros y calcula el diámetro medio antes de utilizarlo (suma de las mediciones dividida por el número de mediciones).
Utiliza el resultado calculado para ajustar el diámetro del filamento o el multiplicador de extrusión al valor correcto.
El método más común consiste en configurar el diámetro del filamento en su medida estándar (1,75 mm, 2,85 mm, etc.) y modificar la cantidad de material extruido a través del multiplicador de extrusión.
(Atención: el multiplicador de extrusión es el porcentaje de extrusión para el diámetro específico.)
MÉTODO DE LA AGUJA
Para este método, es necesaria una aguja de acupuntura o hipodérmica, de modo que se pueda intentar eliminar la obstrucción. Obviamente, necesitarás una aguja o un alambre lo suficientemente pequeño como para que pueda entrar en el orificio de la boquilla, generalmente de 0,4 mm.
Por otro lado, se desaconseja utilizar una broca, ya que se rompe más fácilmente que las agujas sólidas y, lo que es peor, puede dañar permanentemente la boquilla si no se tiene cuidado.
Precalienta la boquilla a la temperatura de impresión normal para cada material y comienza a sondear con la aguja. Ten cuidado de no quemarte. El objetivo es romper la obstrucción para que se deslice a través de la boquilla. La próxima vez que se empuje el filamento a través de la obstrucción, el filamento se deslizará a través de la boquilla junto con el filamento.
Es posible que debas repetir el ciclo algunas veces y empujar manualmente un poco de filamento para verificar si has logrado romper lo suficiente el bloqueo. Si este método no funciona, prueba el método de extracción en frío.
DESLIZAMIENTO DEL ENGRANAJE DEL EXTRUSOR
Todas las impresoras 3D FDM utilizan un pequeño engranaje impulsor que agarra el filamento y lo presiona contra un rodamiento u otro engranaje impulsor. Este engranaje impulsor tiene dientes afilados que le permiten agarrar el filamento. Si el filamento no puede moverse, el engranaje impulsor sigue girando y puede desgastar suficiente plástico del filamento como para que no quede nada a lo que los dientes del engranaje puedan agarrarse.
Si esto sucede en tu impresora, normalmente verás muchas pequeñas virutas de plástico provenientes del filamento que han sido trituradas. También podrías notar que el motor del extrusor gira, pero el filamento no es empujado hacia el hotend.
Para resolver este problema, puedes intentar:
- aumentar la temperatura de la boquilla de 5 a 10 grados para que el plástico fluya con mayor facilidad.
- cambiar la velocidad de impresión, si el extrusor intenta empujar el filamento a través de la boquilla más rápido de lo que el hotend puede derretirlo. Redúcela un 30% para ver si el problema se soluciona.
Si el extrusor se desliza, asegúrate de que el engranaje impulsor del extrusor esté limpio, ya que los restos de plástico pueden rellenar los dientes del engranaje. Si esto sucede, es más probable que el engranaje impulsor vuelva a patinar.
|
|
 27. DEFORMACIÓN (WARPING)
Las impresiones 3D se encogen debido a sus propiedades térmicas durante el enfriamiento. Esto somete a la impresión a una tensión considerable y, en caso de una adhesión incorrecta a la base de impresión, puede despegarse parcial o totalmente de ella. Hay muchas cosas que puedes hacer contra la deformación.
UTILIZAR UN ADHESIVO Y/O UNA PLACA DE CONSTRUCCIÓN AUTOADHESIVA
Existen muchos tipos en el mercado como PrimaFix, pegamento en barra, otros adhesivos de aplicación directa o en spray, o superficies de impresión como PEI, Buildtak o incluso cinta azul (Bluetape) sin calentar.
Es importante ajustar la temperatura correcta de la cama caliente para cada material y adhesivo.
Para PrimaFix recomendamos los siguientes ajustes:
- PLA: primera capa a 210°C sin superficie de impresión calentada
- ABS: primera capa a 235-245°C con borde (brim) de 5 mm y cama caliente a 100-105°C.
- PET-G: primera capa a 225°C (437° Fahrenheit) y una cama caliente a 70-80°C.
AJUSTA LA PRIMERA CAPA
También puedes utilizar los ajustes del laminador (slicer) para aumentar la anchura y la altura de la extrusión solo para la primera capa: esto resulta en bombear proporcionalmente más material, lo que no solo distribuye el plástico contra la cama de manera más extensa, sino que también hace que la primera capa sea más resistente a pequeños errores de ajuste; por lo tanto, no es necesario tener la cama perfectamente plana y sin irregularidades hasta los últimos 10 µm. Normalmente, se toma el 120-140% de la altura de capa para la primera capa.
USA UN BRIM
Un borde (brim) es una estructura impresa que se adhiere a la pieza y aumenta la superficie de la misma para estabilizarla o para mejorar la adhesión. Los bordes suelen tener de 10 a 15 contornos y pueden tener una altura de 1 o 2 capas.
NIVELAR LA BASE DE IMPRESIÓN
Para nivelar la base de impresión y ajustar correctamente la altura de la boquilla, sigue las instrucciones de tu impresora 3D.
Ajustar la altura correcta de la boquilla, o más precisamente, establecer la posición cero correcta para el eje Z, ayuda a reducir la deformación, eliminar el efecto de "pata de elefante", y también ayuda a extruir la cantidad adecuada en la primera capa. La mayoría de las impresoras 3D no pueden detectar cuándo la boquilla toca la superficie de impresión, simplemente confían en un final de carrera (endstop) o en un sensor separado para sondear la base. En ambos casos, generalmente es necesario configurar manualmente la posición cero. El procedimiento exacto difiere según la impresora, pero la idea general suele ser la misma:
asegúrate de que la boquilla esté limpia y, preferiblemente, caliente para que cualquier residuo sea retirado con el papel.
Utiliza un trozo de papel fino para bases más rígidas (aprox. 90 g por m2 o 0,1 mm de grosor) y un papel más grueso para bases con muelles (aprox. 300 g por m2 o 0,25 mm de grosor, por ejemplo, una tarjeta de visita).
Ajusta el final de carrera o el desfase (offset) del sensor hasta que sientas una ligera resistencia al deslizar el papel cuando la impresora se encuentre en la posición cero del eje Z. La mayoría de las impresoras tienen un modo semiautomático, donde el cabezal de impresión se mueve a varios puntos definidos sobre la superficie de impresión y debes ajustar manualmente la altura de la boquilla. Si no, comienza desde el centro de la cama para un primer ajuste aproximado, recorre la cama y repite para cada punto de ajuste. Mueve el cabezal de impresión lo más cerca posible de los reguladores y ajústalos hasta obtener una resistencia uniforme con las hojas de calibración en cada uno de ellos.
USA UNA CÁMARA (ENCLOSURE)
Aunque la base caliente mantiene las capas inferiores de la pieza a temperatura, podría tener dificultades para evitar la contracción de las capas superiores a medida que empiezas a imprimir piezas más altas. En esta situación, puede resultarte útil colocar la impresora dentro de una cámara (enclosure) que ayude a regular la temperatura de todo el volumen de construcción. Algunas máquinas podrían incluir ya un cerramiento externo precisamente por este motivo.
|
|
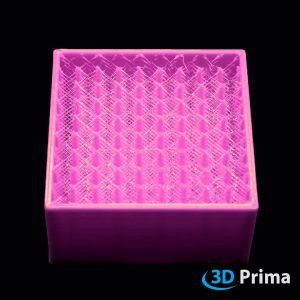 28. RELLENO DÉBIL
Este problema ocurre cuando el relleno tiene estructuras demasiado débiles y no es lo suficientemente fuerte como para soportar las paredes exteriores. En tal caso, toda la pieza pierde resistencia. Para eliminar este problema, puedes utilizar otro patrón de relleno, un mayor porcentaje de relleno y una velocidad de impresión de relleno más lenta. Una boquilla obstruida también puede ser la causa del problema.
REDUCIR LA VELOCIDAD DE IMPRESIÓN DEL RELLENO
Cuando se detecta un relleno pobre o débil, es posible que el material no se esté fundiendo lo suficientemente rápido. Intenta disminuir la velocidad de impresión para obtener un relleno sólido con suficiente plástico para soportar las paredes exteriores y observa si se ha solucionado el problema.
MAYOR ANCHURA DE EXTRUSIÓN DEL RELLENO
Si el relleno de la pieza impresa es débil, toda la impresión se vuelve débil. Establece una anchura de extrusión de relleno mayor cuando detectes un relleno débil. Esto se puede hacer observando la pieza durante la impresión.
PATRÓN DE RELLENO ALTERNATIVO
Si el relleno de la pieza es débil, las partes perforadas se debilitan y pueden romperse durante su uso. Existen algunos modelos de relleno diferentes con distintos ángulos en los ajustes, entre los cuales puedes elegir. También depende de la pieza impresa qué patrón se adapta mejor y la soporta de la manera necesaria.
EXTRACCIÓN EN FRÍO (COLD PULL)
Una extracción en frío funciona mejor con materiales resbaladizos y blandos, como el filamento de nylon.
Nuevamente, calienta el hotend a la temperatura de trabajo del filamento de nylon o poliamida, empújalo a través del hotend tanto como sea posible; idealmente, hasta que el material anterior sea eliminado, lo cual, obviamente, será un poco difícil si la boquilla está completamente obstruida. Luego deja enfriar el hotend.
Lo que recomendamos es configurar el hotend a 110, 120°C y continuar tirando del filamento mientras el hotend se calienta hasta que el filamento salga en una sola pieza. Luego, corta el extremo impuro del filamento, calienta nuevamente el hotend por completo y repite el proceso hasta que el extremo extraído del filamento salga limpio y hayas restablecido un buen flujo a través de la boquilla. Por lo general, dos o tres pasadas deberían ser suficientes.
MÉTODO DE LA AGUJA
Para este método es necesaria una aguja de acupuntura o hipodérmica, de modo que puedas intentar eliminar la obstrucción. Obviamente, necesitarás una aguja o un alambre lo suficientemente pequeño como para que pueda entrar en el orificio de la boquilla, generalmente de 0,4 mm.
Por otro lado, se desaconseja utilizar una broca, ya que se rompe más fácilmente que las agujas sólidas y, lo que es peor, puede dañar permanentemente la boquilla si no tienes cuidado.
Precalienta la boquilla a la temperatura de impresión normal para cada material y comienza a sondear con la aguja. Ten cuidado de no quemarte. El objetivo es romper la obstrucción para que se deslice a través de la boquilla. La próxima vez que se empuje el filamento a través de la obstrucción, el filamento se deslizará a través de la boquilla junto con el filamento.
Es posible que debas repetir el ciclo algunas veces y empujar manualmente un poco de filamento para verificar si has logrado romper lo suficiente el bloqueo. Si este método no funciona, prueba el método de extracción en frío.
|


 https://www.instagram.com/3digital.tech/

