

FILAMENTOS PLA: TODO LO QUE HAY QUE SABER
El PLA es uno de los filamentos para impresoras 3D más utilizados, reconocido por su amplia gama de colores, versatilidad y estilo. Precisamente por esto, es idóneo para diversas aplicaciones de impresión. Quienes desean crear impresiones 3D de alta calidad, vibrantes y atractivas, utilizan a menudo los filamentos PLA.
Los filamentos PLA (ácido poliláctico) son muy fáciles de usar y perfectos para los principiantes que quieren hacer experimentos. Pero, ¿qué los convierte en uno de los mejores filamentos para la impresión 3D?
En este artículo hemos recopilado todo lo que hay que saber sobre este fantástico filamento. Un mejor conocimiento de los filamentos estimula tu creatividad para aprovechar todo tu potencial.
¿Qué son los filamentos PLA?
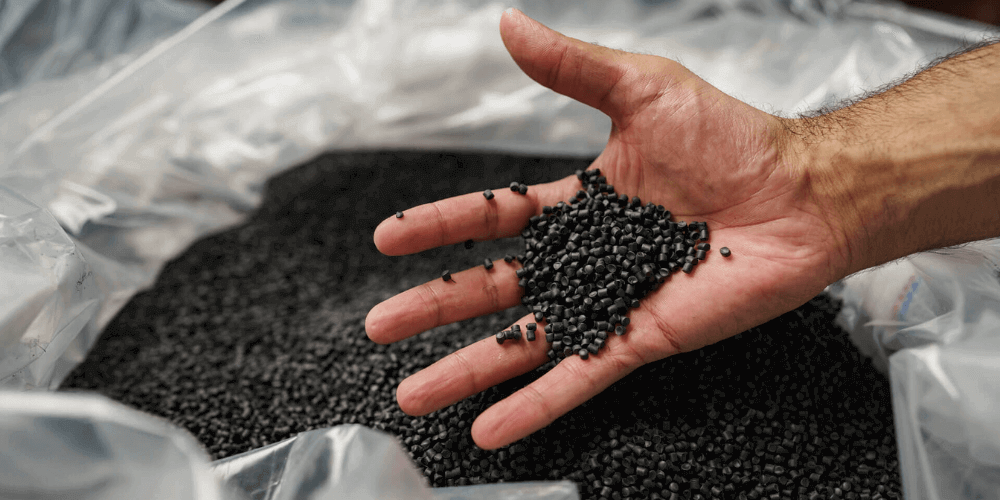
El PLA es un filamento de impresión 3D ecológico obtenido a partir de materias primas orgánicas. La materia prima utilizada es el almidón de maíz y la caña de azúcar. El proceso de producción de este monómero termoplástico es lo que lo diferencia de otros filamentos para impresión 3D.
Los fabricantes utilizan recursos de biomasa para producir filamentos PLA. Para producir filamentos de PLA se pueden utilizar los mismos equipos empleados para fabricar plásticos petroquímicos. Desde este punto de vista, la diferencia entre los productos brutos no es importante. Además, los costes de producción no aumentan, lo cual es una gran ventaja.
El PLA es ecológico al ser biodegradable, requiere un 65% menos de energía en comparación con la producción de plásticos tradicionales y puede soldarse mediante disolvente. Además, no contiene toxinas y produce un 68% menos de gases de efecto invernadero.
¿Cómo se producen los filamentos PLA?
El almidón fermentado obtenido de plantas como el maíz, la caña de azúcar o la mandioca se utiliza para producir filamentos de PLA. La fermentación de las materias primas las transforma en ácido láctico que, a su vez, produce el PLA. Los fabricantes suelen utilizar dos métodos para producir filamentos de PLA.
- Polimerización
- Condensación
Con el método de polimerización, se necesitan catalizadores metálicos. Para obtener grandes moléculas de PLA, es necesario mezclar lactida con catalizadores metálicos. El método de condensación no difiere mucho de la polimerización. Los subproductos y la temperatura son ligeramente diferentes al primer método.
También se pueden producir diversas mezclas de filamentos PLA combinando materiales como cobre, bambú, pino, cedro, bronce, fibra de carbono y otros más.
La combinación de madera y filamentos PLA hace que los objetos decorativos impresos en 3D sean más realistas. Si quieres dar a las piezas impresas un aspecto brillante, combina el metal con el PLA. Al hacerlo, la impresión también será más resistente.
Cómo imprimir filamentos PLA
La Creality Ender, la FlashForge y la Artillery son algunas de las impresoras 3D más compatibles con los materiales PLA. Sin embargo, hay algunos aspectos que se deben tener en cuenta al imprimir con filamentos PLA:
Temperatura
Para garantizar una impresión óptima, es necesario tener en cuenta la temperatura del extremo caliente y de la boquilla más que la temperatura de la base de impresión. Cuando la temperatura es elevada, la adhesión entre las capas de la impresión es óptima. Una temperatura alta significa una impresión más rápida y un mejor flujo de material.
Sin embargo, una temperatura demasiado alta puede afectar a la impresión deformando algunas partes. Cuando la temperatura es excesiva, las capas extruidas se derriten demasiado y esto puede provocar hundimientos o goteos en la impresión.
Para obtener resultados óptimos, la temperatura de impresión debe estar entre 200 y 230 °C al imprimir con filamentos PLA. Además, la temperatura ideal también puede variar según el tamaño de la boquilla y la velocidad de impresión. Por tanto, realiza algunas impresiones de prueba para encontrar la temperatura ideal para tu impresora 3D.
Adherencia a la base
Una buena adherencia a la base es fundamental al imprimir PLA o cualquier otro filamento. La adherencia a la base se refiere a la capacidad del plástico impreso para permanecer pegado a la plataforma de construcción mientras avanza la impresión. Si el plástico impreso se desprende, la impresión puede sufrir alteraciones.
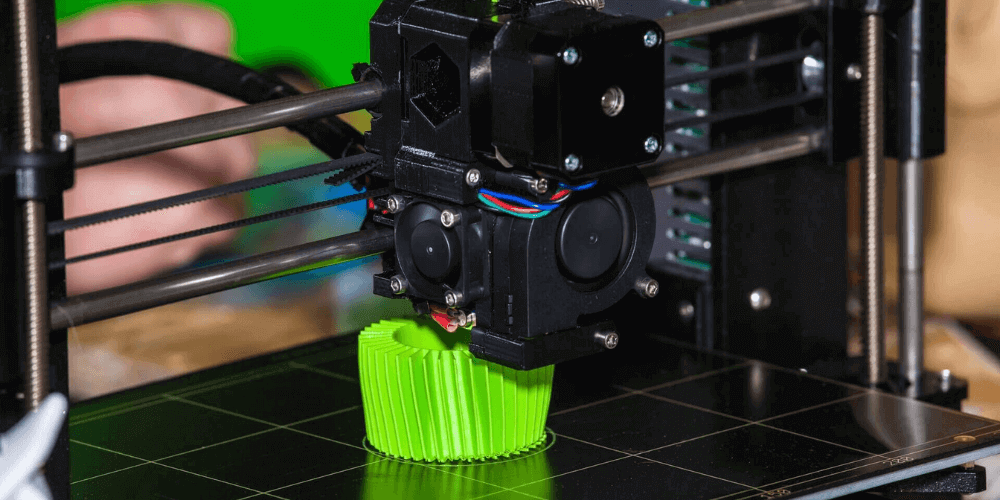
Para mejorar la adherencia a la base de tu impresora, puedes:
- Limpiar la base de impresión con alcohol isopropílico antes de proceder a la impresión.
- Aplicar adhesivos para la base, como laca para el cabello o pegamento en barra.
- Ajustar la temperatura de la base es una buena opción para mejorar la adhesión. En el caso del PLA, es recomendable mantener la temperatura de la base a 60 °C para obtener una mejor adherencia.
- Un mal alineamiento puede ser la causa de una débil adhesión a la base. Por este motivo, antes de imprimir, comprueba si la base está nivelada o no.
- Una velocidad de impresión excesiva puede desplazar la pieza de plástico, por lo que reducir la velocidad debería ser suficiente.
- Cambiar la superficie de la base es otra excelente solución para aumentar la adherencia si los métodos indicados anteriormente no funcionan.
Algunas soluciones populares para la superficie de la base al imprimir con filamentos PLA son:
Cinta azul
Es una especie de cinta adhesiva. Se utiliza para cubrir la base de impresión y mejorar la adhesión. Estas cintas son generalmente porosas, por lo que son perfectas para filamentos como el PLA. Las mejores cintas azules fabricadas para mejorar la adhesividad de la base de impresión son resistentes al calor.
Cinta Kapton
Estas cintas funcionan como una capa base y protegen la superficie de la base de impresión. Para la adhesión se debe utilizar jugo de ABS, pegamento, spray para el cabello o productos similares. La ventaja de estas cintas es que se venden en rollos grandes. Por lo tanto, basta con una sola capa para la superficie de la base. Sin embargo, presta mucha atención al colocar la cinta Kapton sobre la base, ya que pueden quedar burbujas de aire atrapadas bajo la cinta y pueden formarse pliegues.
PEI
Las láminas de PEI son excelentes para imprimir varios tipos de filamento. Gracias a estas láminas, no necesitarás utilizar sprays adhesivos, clips o pegamentos, y no tendrás que preparar la superficie para la impresión.
Base de cristal
Una base de cristal es una de las mejores alternativas que puedes considerar en cuanto a la superficie de la base. Las bases de cristal son resistentes, densas y duraderas, y su precio es contenido. Te recomendamos comprar cristal de carborundo. El cristal de carborundo, con un grosor de 3-4 mm, puede resistir temperaturas entre 150 y 400 grados.
Velocidad de impresión del PLA
La velocidad de impresión debe ser superior a 50 mm/s al imprimir con filamentos PLA. Puedes realizar modelos estéticamente excepcionales si la velocidad de impresión es de aproximadamente 100 mm/s. Sin embargo, la impresión a alta velocidad puede deformar el PLA. Por eso es necesario realizar pruebas utilizando diferentes velocidades de impresión. Esto te ayudará a encontrar la velocidad correcta para tu impresora y el filamento. Cuando imprimes con filamentos PLA, lo ideal es imprimir a una velocidad menor para garantizar resultados óptimos.
Para imprimir modelos complejos y detallados, debes reducir la velocidad de impresión. En cambio, si debes imprimir modelos simples, es mejor aumentar la velocidad. Aumenta la velocidad de extrusión para imprimir más rápido. También puedes utilizar la función de aceleración del cabezal de impresión para incrementar la velocidad.
Proceso de postprocesado y acabado
Cuando el modelo impreso está listo, lo más importante es darle un aspecto pulido, brillante y realista. Este proceso se llama postprocesado. Se puede dividir todo el proceso en dos categorías: la limpieza y el acabado.
El pre-lijado, el lijado y el alisado son procesos que pertenecen a la categoría de limpieza. El tratamiento y la pintura entran en la segunda categoría.
Pre-lijado
En este proceso se necesitan papel de lija, alicates, pinzas y un cepillo de dientes para alisar la superficie de la impresión.
Lijado
En esta fase de postprocesado se necesita papel de lija. Compra papel de lija para filamentos PLA con grano 120 y no lo uses en las esquinas o bordes del modelo impreso. El trabajo de lijado se realiza para corregir la deformidad de las impresiones y, por lo tanto, puede llevar mucho tiempo. Cuanto más grande sea la impresión, más tiempo requerirá el lijado.
Alisado
El alisado es muy importante para obtener un acabado brillante y el simple lijado no es suficiente. El alisado elimina las líneas de las capas mejor de lo que puede hacer el lijado. Existen muchas técnicas de alisado que se pueden utilizar, pero aquí hablaremos del alisado químico.
Productos químicos como el acetato de etilo son una buena opción para alisar filamentos PLA. Esta sustancia química disuelve las líneas de las capas sin tener que intervenir manualmente. Además, esta sustancia química no daña las capas subyacentes.
Pintado
En este proceso necesitarás dos cosas: pintura en spray y cinta adhesiva. La cinta mantiene firmemente la impresión en posición mientras rocías la pintura. Las pinturas en spray están disponibles en colores vibrantes y funcionan muy bien con el plástico.
Consideraciones sobre el postprocesado de filamentos PLA
El postprocesado es una fase muy importante para perfeccionar el aspecto de la impresión, su durabilidad y su funcionalidad. Por consiguiente, es necesario prestar atención a este proceso. A continuación, exponemos algunas observaciones sobre el postprocesado que deberías considerar para garantizar un mejor acabado de la impresión:
- Las técnicas de postprocesado como el pre-lijado, el lijado o el alisado pueden modificar la precisión de las dimensiones de una impresión 3D. Para mantenerla, asegúrate de utilizar software, alicates, calibres o micrómetros precisos.
- Diseñar las impresiones en subconjuntos permite un mejor alisado. Así podrás trabajar en el alisado de cada parte individualmente.
- Recomendamos pintar las impresiones 3D en un entorno controlado. Esto elimina las posibilidades de contaminación que pueden afectar a la pintura.
- Para evitar goteos y vacíos, no rocíes tus impresiones 3D en PLA desde demasiado cerca. Rociar desde una distancia elevada puede causar el mismo problema, así que encuentra el punto justo para obtener resultados óptimos.
- Asegúrate de que la impresión 3D esté colocada en posición vertical antes de pintarla.
- Usa ropa, mascarillas y guantes adecuados para la seguridad antes de rociar pintura sobre tus impresiones 3D. Estas pinturas suelen ser tóxicas, inflamables y peligrosas.
Consejos avanzados y resolución de problemas para la impresión con filamentos PLA
La temperatura es demasiado baja para imprimir
Si la temperatura no es óptima, los filamentos PLA no se adhieren, generando así superficies rugosas. Esto también puede hacer que algunas piezas sean frágiles. Resuelve este problema aumentando la temperatura en 5 °C. Intenta imprimir hasta que veas que las capas se adhieren correctamente.
La temperatura es demasiado alta para imprimir
Un exceso de hilos o goteos significa que la temperatura es demasiado elevada para imprimir. Con los filamentos PLA, cuanto mayor es el calor, más brillantes se vuelven las impresiones. Para evitar la formación de excesos, asegúrate de tener el mejor sistema de enfriamiento de capas. Ajustar los parámetros de retracción de la impresora puede ayudar con la formación de hilos. Reduce la temperatura en 5 °C si ambos métodos resultan ineficaces.
Si la primera capa no se adhiere
Puede suceder si la superficie de la base no está nivelada o si la altura de la boquilla no es la adecuada. Por tanto, revisa estas secciones. Si la distancia entre la plataforma de trabajo y la boquilla no es la correcta, los filamentos PLA se pueden mover.
Si las piezas impresas presentan asperezas
Este tipo de problema ocurre cuando la impresora no recibe datos apropiados, el filamento de PLA es de baja calidad o los ajustes de retracción no se han configurado correctamente. Usa la hoja de seguridad (SDS) para resolver este problema. Asegúrate de comprar filamentos de PLA de la mejor calidad y verifica que los ajustes de retracción sean correctos.
Cambiar los filamentos PLA
- Calienta el extrusor a 120 °C si está frío.
- Si la temperatura del extrusor alcanza los 90 °C, comienza a extraer todo el filamento de PLA y lleva la temperatura a 200 °C si hay problemas al retirarlo.
- Sube la temperatura e inserta los filamentos de PLA como de costumbre.
- Luego, haz fluir el nuevo filamento de color hasta que no veas nada más que el nuevo color.
Problemas comunes relacionados con la impresión con filamentos PLA
Mala adherencia a la base
El PLA puede absorber humedad, lo que causa problemas de extrusión. Secar los filamentos resuelve el problema. Utiliza un secador de filamentos o un horno. Además, reducir la velocidad de impresión también ayuda. Para evitar el fenómeno de fusión, mantén una temperatura inferior a 50 °C.
Formación de hilos (Stringing)
El filamento crea hilos cuando el extrusor alcanza temperaturas demasiado elevadas o los ajustes de retracción son incorrectos. Por tanto, comprueba que los ajustes sean correctos y baja la temperatura si el problema depende del extrusor.
Puntos y burbujas
Activa la función de "coasting" (avance por inercia) para que el extrusor se apague durante un breve tiempo. Durante este intervalo, el filamento puede enfriarse un poco para garantizar una mejor impresión. Además, optimiza los ajustes de retracción para evitar que se formen puntos y burbujas.
Deformación (Warping)
Aumentando la temperatura de la cama y utilizando adhesivos y recubrimientos se puede evitar el fenómeno de la deformación. También puede ayudar el ajuste de la primera capa y la aplicación de soportes antideformación.
Los filamentos PLA están muy extendidos, tanto que son el segundo bioplástico más producido. Son relativamente económicos y fáciles de usar. Con los ajustes de impresión adecuados, los filamentos PLA pueden dar lugar a impresiones de calidad.

 https://www.instagram.com/3digital.tech/

