

¿Qué es el efecto de "creep" térmico en las impresoras 3D?
Heat creep es un término común utilizado en la impresión 3D para referirse al fenómeno de la deformación gradual de los filamentos causada por un estrés prolongado a altas temperaturas. Durante el proceso de impresión 3D, los filamentos están sujetos a diferentes condiciones de temperatura de calentamiento y enfriamiento, y el heat creep puede provocar problemas como cambios dimensionales y una reducción de la resistencia de la pieza terminada, lo que puede afectar la precisión y el rendimiento general del producto final. Por tanto, comprender y controlar el heat creep es fundamental para garantizar la calidad y la fiabilidad de las piezas impresas.
Causas principales
La aparición del heat creep está relacionada principalmente con la temperatura y las propiedades del filamento.
Temperatura
Temperatura de la cámara
- Temperatura de la cámara: las impresoras 3D utilizan un sistema de calentamiento para mantener la temperatura de la cámara y evitar un enfriamiento rápido y la deformación de los filamentos durante la impresión. La temperatura correcta de la cámara garantiza la estabilidad de los filamentos durante la impresión, pero si la temperatura de la cámara es demasiado alta, podría provocar el reblandecimiento de los filamentos durante la impresión, lo que aumenta el riesgo de heat creep.
- Temperatura de la base caliente: en la impresión 3D, la base caliente se calienta generalmente a una temperatura determinada para aumentar la adhesión de los filamentos durante la impresión y reducir la contracción causada por el enfriamiento. Sin embargo, si la temperatura de la base caliente es demasiado alta, puede producirse heat creep en la parte inferior durante el enfriamiento.
Temperatura externa
- Estaciones: en el caluroso verano, aunque el sistema de control de temperatura interna de la impresora funcione correctamente, la alta temperatura externa puede provocar un mayor reblandecimiento de los filamentos en la zona calentada, desencadenando el heat creep. Esto hace que los filamentos sean más blandos y deformables y que no fluyan bien dentro del extrusor, aumentando el riesgo de obstrucción del mismo. Al mismo tiempo, temperaturas excesivamente bajas en invierno pueden causar una gran diferencia entre la temperatura de la cámara y el entorno exterior, afectando a la velocidad de enfriamiento de las impresiones. Los filamentos pueden enfriarse demasiado rápido durante la impresión, lo que puede provocar una contracción irregular, creando concentraciones de estrés y aumentando el riesgo de heat creep.
- Control de temperatura en el proceso de post-impresión: el proceso de post-impresión (por ejemplo, tratamiento térmico y recocido) suele realizarse en dispositivos calentados externamente (por ejemplo, hornos o dispositivos de tratamiento térmico) y está diseñado para mejorar las prestaciones de los filamentos. Durante este proceso, la impresión está expuesta a temperaturas relativamente elevadas. En consecuencia, la falta de una fase de enfriamiento o estabilización adecuada en el proceso de post-impresión puede exacerbar aún más el fenómeno del heat creep en los filamentos.
Propiedades del filamento
La temperatura de reblandecimiento (o temperatura de distorsión térmica) es la temperatura a la cual un filamento comienza a reblandecerse y a perder su forma original cuando se calienta a una cierta temperatura. Influye directamente en el comportamiento de fluencia de los filamentos en un entorno de alta temperatura.
- Los filamentos con bajas temperaturas de reblandecimiento son más susceptibles al heat creep. Puesto que dichos filamentos se vuelven blandos o comienzan a perder su forma original a temperaturas relativamente bajas, es más probable que se deformen plásticamente a altas temperaturas, con el consiguiente aumento del riesgo de heat creep. Por ejemplo, las temperaturas de reblandecimiento del PLA, PVA y TPU son inferiores a 60 °C y pueden deformarse, doblarse o curvarse a altas temperaturas.
- Por el contrario, los filamentos con temperaturas de reblandecimiento más elevadas son menos susceptibles al heat creep y mantienen una buena rigidez y estabilidad de forma a altas temperaturas, lo que resulta en un menor riesgo de heat creep a temperaturas relativamente elevadas. Por ejemplo, el PA y el PC, con temperaturas de reblandecimiento superiores a 150 °C, mantienen una buena rigidez y estabilidad de forma a altas temperaturas y tienen un riesgo muy bajo de heat creep.
Problemas comunes
Obstrucción del extrusor y del hotend
El heat creep hace que los filamentos se vuelvan más blandos y fluidos a temperaturas más elevadas, lo que tiende a acumularse o depositarse dentro de la boquilla y el área calentada, provocando que el diámetro interno de la boquilla sea más grueso o se obstruya completamente. Al mismo tiempo, los depósitos causados por el heat creep también pueden provocar la obstrucción de los canales del hotend. Estas acumulaciones y depósitos impiden el flujo normal de los filamentos, lo que puede provocar problemas de obstrucción del extrusor y del hotend.
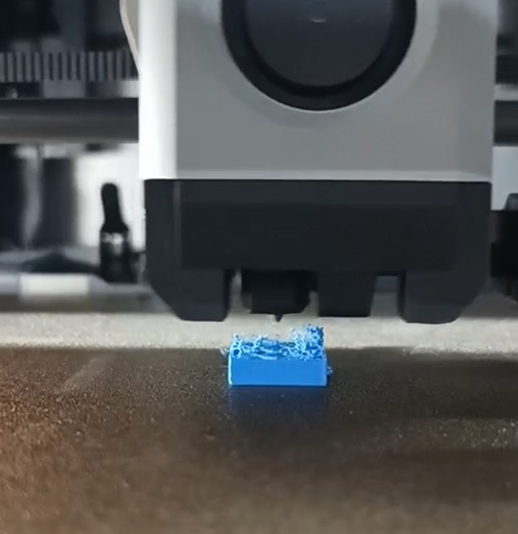
Calidad de impresión reducida
Debido al heat creep, los filamentos se vuelven más blandos y fluidos a altas temperaturas. Los filamentos reblandecidos no se polimerizan eficazmente durante la impresión, lo que resulta en un debilitamiento de la adhesión entre capas y la formación de huecos o agujeros. Al mismo tiempo, la expansión y deformación causadas por el heat creep determinan una estructura interna irregular de la pieza impresa, lo que compromete su integridad y resistencia y reduce la calidad de impresión general.
¿Cómo evitar el efecto heat creep?
¿Cómo evitar la obstrucción del extrusor/boquilla debido al reblandecimiento de los filamentos causado por el heat creep?
- Abrir la puerta y retirar la tapa: cuando se impriman filamentos con bajas temperaturas de reblandecimiento (como PLA, PVA y TPU), abra la puerta frontal o retire la tapa superior moderadamente para ayudar a bajar la temperatura de la cámara y enfriar los filamentos. En particular, abrir temporalmente la puerta o la tapa puede ser una solución a corto plazo cuando se observe un reblandecimiento excesivo de los filamentos u otros problemas durante la impresión.
- Asegurarse de que la temperatura ambiente de impresión se mantenga estable: las fluctuaciones drásticas de temperatura pueden provocar un enfriamiento no uniforme de las impresiones, lo que aumenta el riesgo de heat creep. En general, la temperatura ambiente de impresión debe mantenerse entre 20 °C y 25 °C. Para ello, se pueden utilizar aires acondicionados, calentadores o sensores de temperatura ambiente para monitorizar y regular la temperatura interna y garantizar que se mantenga dentro del rango apropiado.
¿Cómo evitar el efecto heat creep (por ejemplo, enfriamiento demasiado rápido debido a grandes diferencias en la temperatura ambiente, enfriamiento no uniforme, etc.) que conduce a la deformación del modelo?
- Crear un entorno de impresión cerrado: cuando se impriman filamentos con altas temperaturas de reblandecimiento (por ejemplo, PA y PC), se recomienda mantener un entorno cerrado para mantener la temperatura estable, evitando el heat creep y las deformaciones debidas a temperaturas no uniformes. Se recomienda ajustar siempre la temperatura de la cámara al menos 10 °C por debajo de las temperaturas de reblandecimiento de los filamentos.
- Seleccionar la temperatura adecuada de la base caliente: ajuste la temperatura según el rango de temperatura de la base caliente recomendado para los filamentos utilizados. Ajustar la temperatura correcta de la base caliente mejora la adhesión entre los filamentos y la base, y reduce la deformación y la contracción causadas por el enfriamiento no uniforme durante la impresión. Especialmente cuando se imprimen filamentos con bajas temperaturas de reblandecimiento, las temperaturas excesivas de la base caliente pueden causar heat creep y, por lo tanto, deben mantenerse dentro del rango recomendado.
- Ralentizar la velocidad de enfriamiento: en los equipos de tratamiento térmico (por ejemplo, hornos o dispositivos de tratamiento térmico), reduzca gradualmente la temperatura de calentamiento (por ejemplo, 5 °C por hora). Esta reducción gradual ayuda a que los filamentos se adapten al cambio de temperatura y reduce la posibilidad de heat creep. Además, para garantizar un tiempo de enfriamiento adecuado, evite retirar las impresiones inmediatamente después del tratamiento térmico para que los filamentos puedan estabilizarse a una temperatura inferior.
- Temperatura de secado adecuada: durante el proceso de secado, asegúrese de que la temperatura esté ajustada dentro del rango apropiado para los filamentos. Las temperaturas excesivas pueden provocar un reblandecimiento excesivo de los filamentos, aumentando así el riesgo de heat creep. Siga las temperaturas de secado recomendadas para cada tipo de filamento.
Otras consideraciones
- Para ayudarte más en la elección de los filamentos más adecuados y en la optimización del entorno de impresión, consulta la guía de filamentos en nuestro blog para obtener más información sobre los filamentos, lo que te ayudará a evitar el heat creep de forma más eficaz.
- Cuando se impriman filamentos con bajas temperaturas de reblandecimiento, si la temperatura ambiente es extremadamente baja (por ejemplo, 5 °C-10 °C), se puede cerrar la puerta frontal e instalar la tapa superior para aumentar la temperatura de la cámara, lo que también puede evitar la deformación. Si el extrusor o el hotend siguen obstruyéndose después de seguir este procedimiento, abrir ligeramente la puerta frontal permitirá que el aire caliente interno circule con el aire exterior más frío, lo que ayuda a bajar la temperatura de la cámara y a estabilizar la distribución de la temperatura, reduciendo así la obstrucción causada por el sobrecalentamiento o el calor no uniforme.
- Se recomienda comprobar periódicamente los elementos calefactores y el sistema de enfriamiento de la impresora para asegurarse de que funcionan correctamente. Esto ayuda a prevenir el heat creep causado por fallos en los equipos y garantiza la calidad y consistencia de las impresiones.

 https://www.instagram.com/3digital.tech/

